Injektionsgasbrænder til smedeovn: gør-det-selv guide til fremstilling
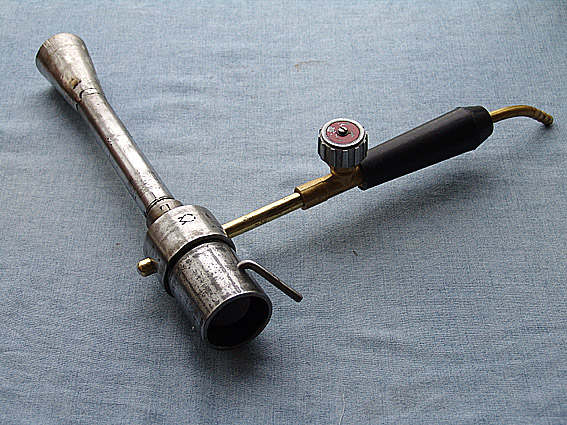
Funktionsprincippet for en injektionsbrænder til mindre smedjer baseres på indsugning af gasstrålen ind i brænderhuset. Den kan købes i butikken. Men hvis en injektionsgasbrænder til smedeesse er bygget selv, vil den fungere lige så godt.
Vi fortæller om, hvordan man konstruerer værktøjet efter alle regler. Det vigtigste er at tage hensyn til alle krav i fremstillingen. Man skal jo alligevel have at gøre med en eksplosiv blanding af gas og luft.
Artiklens indhold:
Karakteristika og typer af injektionsbrændere
Af brænderens udformning afhænger graden af metalforbrænding ved opvarmning til smedning, intensiteten af dannelse af glødeskaller på overfladen, det samlede gasforbrug. I lukkede smedeesser anvendes kortflamme-brændere.
Deres konstruktion sikrer hurtig blanding af brændbar blanding, hvilket giver høj virkningsgrad. Forbrændingsprodukterne fjernes jævnt og mest effektivt fra arbejdsrummet i essen.
Brændernes funktionsprincip
I brændere af denne type forbrændes propan, der kommer fra gasledning eller flaske. Her dannes gas-luft-blandingen ved ejektion, dvs. indsugning af luft ind i brænderen under påvirkning af energien fra gasstrålen, der er under tryk.
I området, hvor luftindtaget sker, opstår der et undertryk, hvorved luften selv bevæger sig i den ønskede retning. Ved at blande sig i brænderhuset bryder arbejdsblandingen ud under tryk og skaber den nødvendige temperatur.
Kvaliteten af gasbrænderens arbejde afhænger af konstant forhold mellem gas- og luftmængde. Ændring af gasdensiteten påvirker brænderens evne til at suge luft ind.
Alle ændringer i forbrændingstemperaturen skal ledsages af tilsvarende ændringer i lufttilførsel, der kræves til antænding.
Ved ubalance i parametrene er det nødvendigt at justere injektionskoefficienten for at opnå stabilitet. Dette opnås ved at ændre gastrykket eller justere luftspjældet.
Klassifikation af brændere efter hovedtræk
De klassificeres efter forskellige kriterier. Ud fra mængden af indsuget primærluft skelner man mellem delblandingsbrændere og fuldblandingsbrændere. De vigtigste egenskaber ved førstnævnte er indsprøjtningskoefficienten og forholdstallet.
Indsprøjtningskoefficienten er defineret som forholdet mellem mængden af indsuget luft og den luft, der er nødvendig for 100% forbrænding af gassen. Med udtrykket "indsprøjtningsforhold" menes forholdet mellem primærluftmængden og brænderens gasforbrug.
Indsprøjtningsbrændere, der anvendes i hjemmesmierier, findes med lavt (op til 5 kPa) gastryk og medium – fra 5 kPa til 0,3 MPa. Når gassen i brænderen har et tryk på 20-90 kPa, forbliver sugeeffekten af luft næsten uændret, selv når gastrykket og undertrykket i essen ændres.
Hvis trykket falder under dette niveau, stiger indsprøjtningskoefficienten, trykket falder, og undertrykket i essen øges. Afhængigt af tilstedeværelsen af en fordelingsmanifold findes der brændere med ét eller flere flammer.
Der er en opdeling efter antal dyser: med én dyse – éndyse, med flere – flerdysse. Disse elementer placeres i midten eller spredt. Ud fra dette findes der brændere med central dyse og perifer dyse.
Hjemmelavet injektionsbrænder
Til en hjemmelavet brænder af standardkonstruktion tilføres gas fra en flaske via en speciel slange, typisk propangas. Der er ikke behov for en trykreduktionsventil, da gasstrømmen reguleres af en arbejdsventil på flasken.
Åbning og lukning af gastilførslen sker med en afspærringshane, de øvrige justeringer af brænderen udføres med arbejdshanen. Gasslangen, som gassen strømmer igennem, tilsluttes en speciel dyse med en nippel.
Dette gør det muligt at indstille flammens størrelse og hastighed. Niplen og røret er anbragt i et metalbæger. Her sker mætning af propan med ilt fra den indkommende luft.
Fra et metalbæger strømmer den brændbare blanding ind i forbrændingszonen gennem en dyse under tryk. For at processen skal være kontinuerlig, har dysen specielle huller, der fungerer som ekstra ventilation.
Til egenproduktion har man brug for en tegning af en gasbrænder til essen samt et sæt værktøj og materialer:
- stykker af rør, beslag;
- vinkelsliber;
- halvrund eller rund fil;
- boremaskine, hvis ikke, kan den erstattes med en håndboremaskine;
- svejsemaskine (MIG/MAG);
- tap, snittap, bor, stålbørste, hammer, tang;
- skiver - slibeskive, skæreskive;
- jernplade med tykkelse 1, 2 og 3 mm;
- beskyttelsesudstyr til svejsning.
Hele arbejdet med at fremstille brændstofbrænderen består af fem trin.
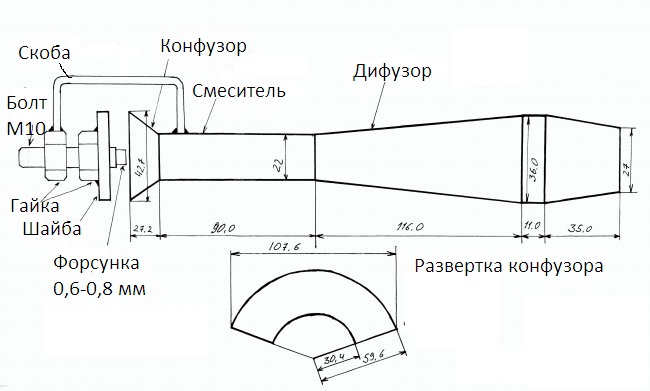
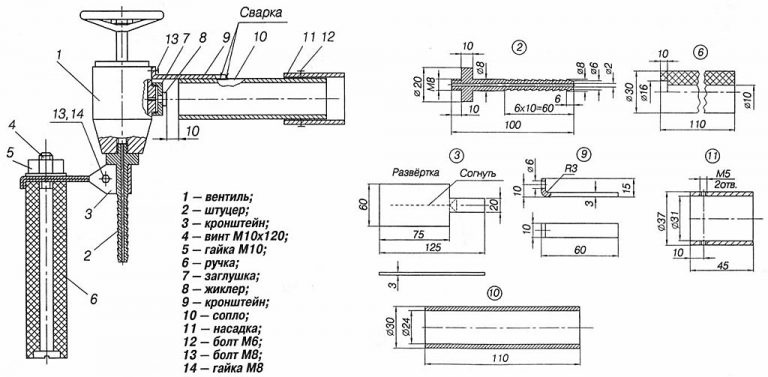
I første trin fremstilles diffusoren. Som materiale kan man bruge et rørstykke med passende diameter. For eksempel en lydpotte i rustfrit stål eller et vandrør.
Langs røret skæres slidser i den ønskede længde med en vinkelsliber. På røret sættes en lejering med passende diameter. Det samme gentages på den anden side.
Slidserne svejses, derefter bruges en lamelslibeskive, og overfladen slibes helt glat. Alle porer og ujævne svejseområder svejses og rengøres. Med en rund eller halvrund fil fjernes grater indvendigt.
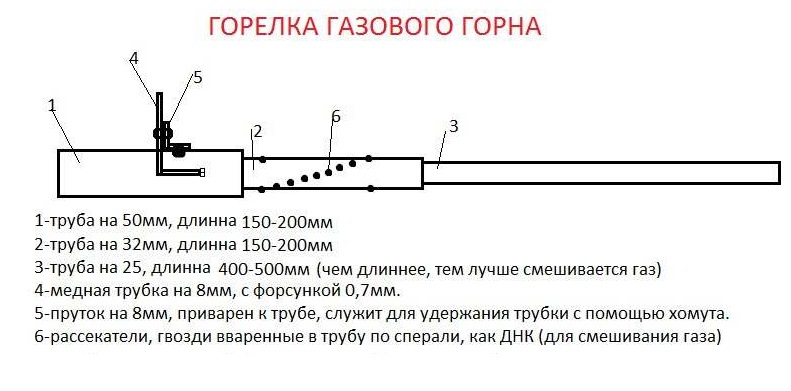
Næste trin er fremstilling af blanderen og konfusoren. Førstnævnte er et rør. Brug et vandrør med diameter omkring 2 cm og længde 9 cm. Røret svejses til diffusoren, og til det svejses konfusoren - en konus til luftindtag.
Emnet kan skæres fra en plade med tykkelse 1,2 mm. Derefter bøjes det, svejses, og den færdige del svejses til blanderen. I enden laves en flade til justeringsskiven. Ved at formindske/forøge mellemrummet mellem konfusoren og skiven justeres luftstrømmen.
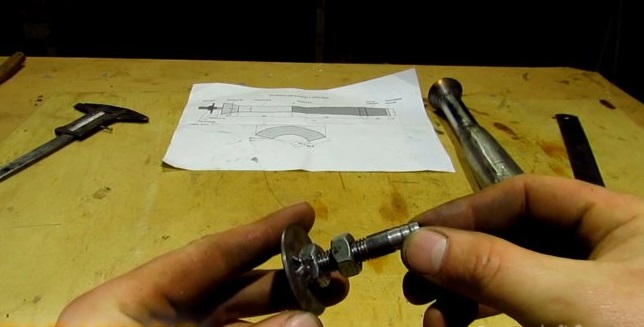
Derefter begynder man at fremstille mekanismen til tilførsel af gas-luftblandingens komponenter. På dette trin kræves en bolt med langt M10 gevind. Hovedet skæres af, derefter bores et gennemgående hul på 5 mm i diameter i enden, og der skæres M6 gevind.
Til dysen kan man bruge en svejsetrådsdyse fra en semiautomatisk svejsemaskine. Da den er ret lang, skal den skæres til. Efter gevindet skal der være ca. 3-4 mm tilbage. Den resterende del er nok til at lave endnu en dyse.
Til det videre arbejde kræves en skive med ydre diameter 43 mm. Den kan købes eller fremstilles selv af metalplade. I midten af skiven bores et hul med diameter 1,2 cm. En M10 møtrik svejses på den færdige skive.
Før du går i gang med installationen, skal du fremstille en fastgørelse af enheden til kabinettet i form af en bøjle. Den kan skæres ud af plademetal. Uden at ændre samlingens position, sættes den mod konfusoren, bøjlen anbringes og svejses til møtrikken og kabinettet. Svejsepunktet har ikke stor betydning, men det er nødvendigt, at konstruktionen er stiv.
Ved at skrue bolten ind og ud justeres ejektionsgraden. Som praksis viser, opnås det optimale resultat, når dysen går ind i konfusoren i en dybde på omkring to mm. Mængden af indkommende luft reguleres med en skive.
Det sidste trin er test. Til dette sættes en slange på bolten. På regulatoren indstilles trykket til 0,2 kg/cm². Med denne værdi kan man eksperimentere, men man skal huske, at ved stort gasforbrug kan flasken, især med en kapacitet på 5 liter, hurtigt blive kold. I dette tilfælde er en dyse på 0,6 mm mere velegnet.
Skiven skal før tænding lukkes helt eller efterlades med en lille åbning. Efter antændelse af gassen øges lufttilførslen gradvist. Flammen vil få en mere mættet blå farve og bevæge sig gradvist væk fra brænderens dyse. Det særlige ved brænderens drift i en åben esse er, at ved yderligere forstærkning af luftstrømmen adskilles flammen fra brænderen, og den slukkes.
For at undgå dette fænomen placeres en forhindring (flammedeler) i flammens bane, eller også bruges brænderen i et lukket rum. I dette tilfælde vil ilden, der kommer ud af dysen, antænde gassen, og forbrændingen opretholdes.
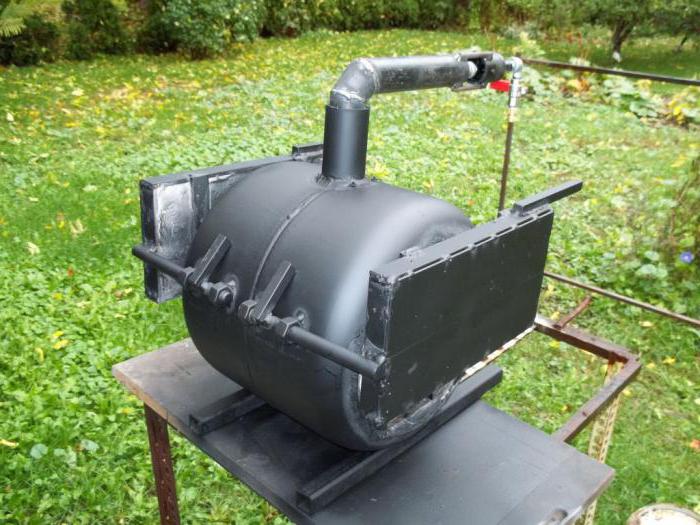
Hvis brænderen kører på naturgas, skal flammen under ideelle forhold være klar blå. Når gaskilden er en flaske fyldt med propan-butan-blanding, har den brændbare blanding udseende af gule tunger.
En sådan injektionsbrænder fungerer fremragende i et lukket rum. Hvis den indstilles godt, kan man opnå en temperatur på op til 1200⁰. Disse forhold er velegnede til smedning af emner fra filer, glødning af klinger og smeltning af ikke-jernmetaller.
Gassen tilføres brænderen fra nettet eller en flaske, processen styres med en regulator. For at kontrollere justering og tryk udføres en prøvestart af gas eller gasblanding, mens man overvåger lugten.
Fordele og ulemper ved injektionsbrænderen
Brug af en kvalitetsgasbrænder til smedeesse har en række fordele:
- brug af gasenergi til luftinjektion;
- god blanding af luft med gas;
- mulighed for at styre gas/luft-forholdet ved ændring af brænderens temperaturregime;
- brugervenlighed;
- økonomisk effektivitet;
- enkel konstruktion.
Sammen med fordelene er der også nogle ulemper. Enkeltdysebrændere er, i betragtning af den termiske effekt, ret lange. Det er nødvendigt at sikre en streng justering af dysens og brænderens akser. Under drift producerer de meget støj.
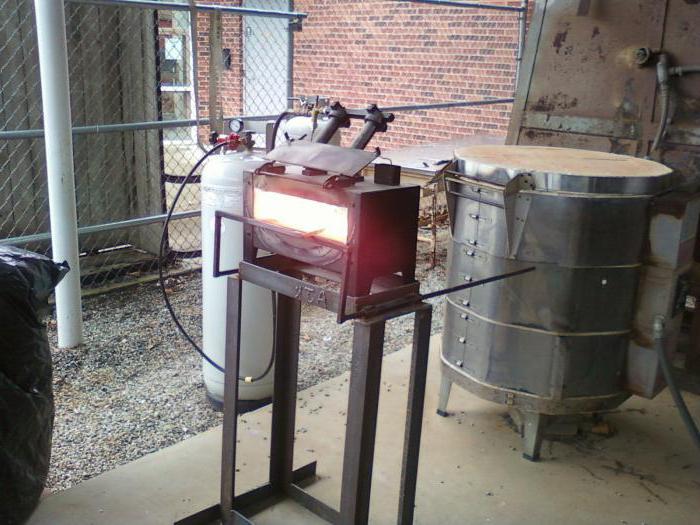
Væsentlige ulemper ved lavtryksbrændere er den store flammelængde samt afhængigheden af sekundærluftens hastighed af ovnens fortynding.
De forskellige typer gasbrændere til saunaovne og installationsmetoderne kan du læse om i den følgende artikel, som alle ejere af landejendomme med egen sauna bør læse.
Konklusioner og nyttig video om emnet
En særligt populær injektionsbrænder er den, der er udviklet af Alexander Kuznetsov. I denne video viser han, hvordan konstruktionen er opbygget, og hvordan man samler den:
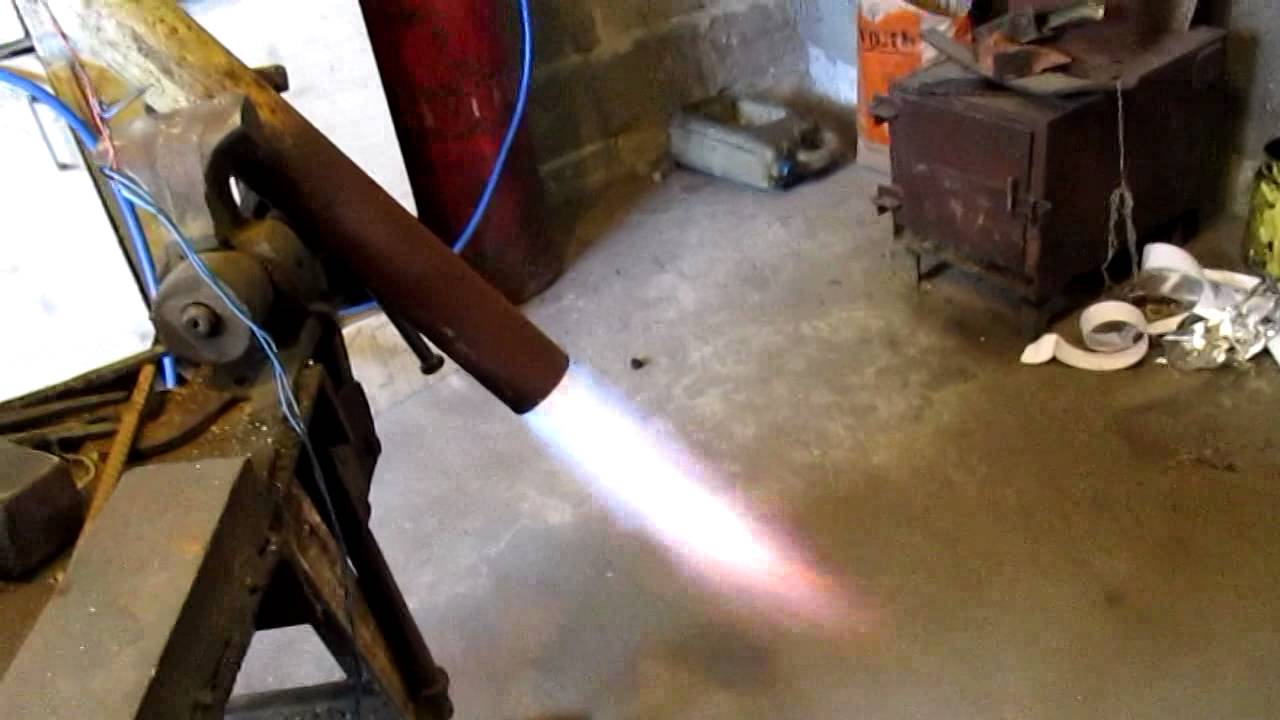
Eksempel på drift af en injektionsbrænder:
En korrekt designet og håndlavet injektionsbrænder, der præcist opfylder kravene, vil blive en pålidelig hjælper i lang tid. Denne enhed kan erstatte dyre fabriksfremstillede værktøjer. Med dens hjælp kan du løse mange huslige problemer uden at skulle ty til professionel hjælp.
Vil du fortælle om, hvordan du samlede en injektionsbrænder til smedearbejde med dine egne hænder? Har du nyttige oplysninger om emnet? Efterlad venligst kommentarer i formularen nedenfor, stil spørgsmål, og del billeder.
 Gasbrænder af en loddelampe selv: guide til fremstilling og drift
 Gasbrænder selv på propan: trin-for-trin instruktioner til samling af hjemmelavede brændere
 Gasbrænder til saunaovn selv: hvordan fremstiller man en hjemmelavet enhed
 Gaskomfur med egne hænder: de bedste muligheder for hjemmelavede komfurer af almindelige materialer
 Gasrampe til flasker: konstruktion + eksempel på gør-det-selv fremstilling
 Reparation af bærbar gasbrænder med piezotænding selv: almindelige fejl og udbedring
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav