Presse til brændselsbriketter: muligheder for fremstilling af anlæg til presning af savsmuld med egne hænder
At fyre med savsmuld eller spåner – er almindelig praksis for indbyggerne i vores land, lånt fra europæiske lande. Deres popularitet skyldes råmaterialets billighed og dets gode specifikke brændværdi ved forbrænding. Ved at skabe en hjemmelavet presse til briketter kan man få kvalitetsbrændsel næsten gratis.
Vi fortæller om, hvordan man fremstiller en enkel og billig maskine til fremstilling af briketteret brændsel. I den foreslåede artikel er konstruktionen beskrevet, der er givet råd om samling. Produktionsteknologien og kravene til det oprindelige træmateriale er angivet.
Artiklens indhold:
Teknologi til fremstilling af briketter
Fremstilling ved presning af pellets og briketter fra træbearbejdningsaffald er en længe gennemprøvet proces. Derfor, når man laver en hjemmelavet maskine til at opnå kvalitets “eurobrænde”, behøver man ikke opfinde noget, men kan anvende eksisterende erfaringer.
Beskrivelse af processens fysik
Brug af løst træmateriale til opvarmning finder anvendelse i små fyrrum og ovne. Savsmuld giver samme energi som træ af tilsvarende masse og fugtighed, men opbevaring i naturlig tilstand fører til snavs og støv. Derfor presses sådant affald til briketter af forskellig form.
Med nogle antagelser kan man sige, at træ består af cellulose (cellulose) og et bindende stof – lignin. Hvert stykke savsmuld og spåner bevarer sin integritet takket være denne polymer. For at etablere stærke bindinger mellem de enkelte stykker skal de også limes sammen.
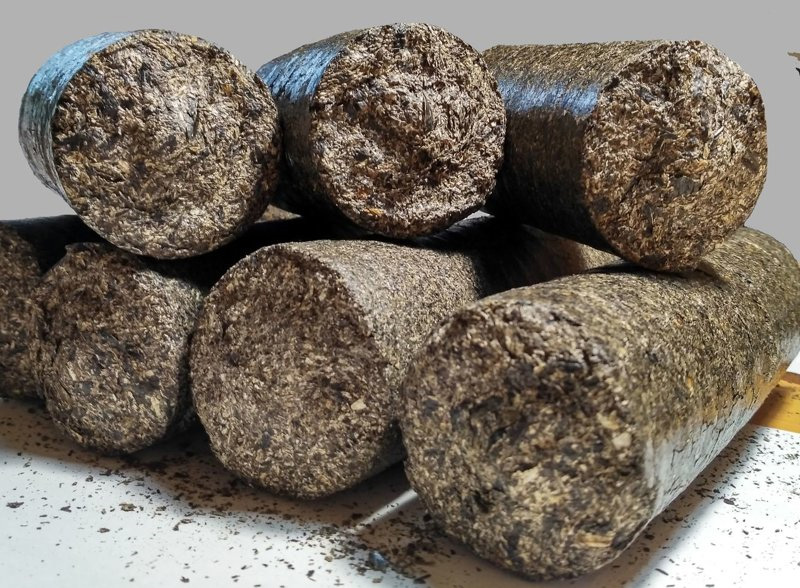
Under presningsprocessen udsættes savsmuldet for stærkt tryk, hvorved lignin frigives og binder materialet i form. Denne binding er selvfølgelig ikke så stærk som i massivt træ, men den er tilstrækkelig til, at den resulterende briket ikke falder fra hinanden.
Mængden af lignin i træ i forhold til tørvægt afhænger af træsorten:
- ædelgran: 30 %;
- fyr: 27 %;
- gran: 27 %;
- asp: 22 %;
- birk: 19 %.
Jo højere procentandel af lignin, desto mindre tryk er nødvendigt for at udvinde det. Derfor er det lettere selv at producere briketter baseret på savsmuld fra ædelgran end fra birk.
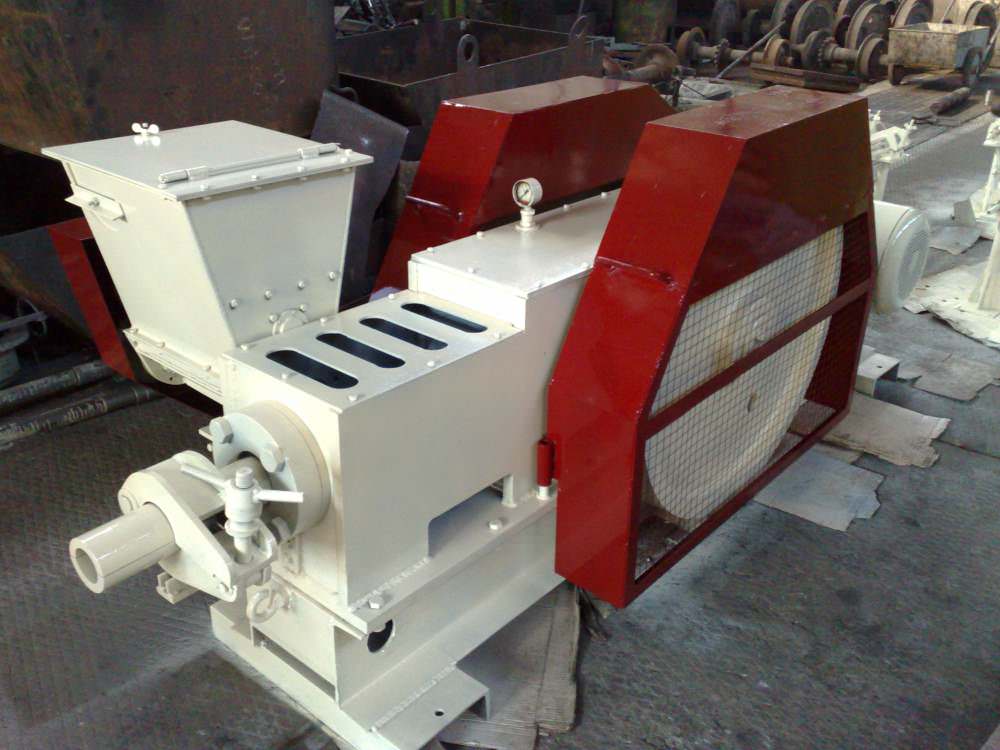
Udover den klassiske presse til fremstilling af brændstof af løse materialer findes der også en ekstruderingsmaskine. Dens funktion er, at under påvirkning af en snekke passerer materialet gennem en gradvist indsnævrende kanal.
Dette skaber et meget højt tryk. Dog er implementeringen af denne variant i hjemmet vanskelig og kræver specifik viden, så det er bedre at vælge modeller med presseform.
Brug af klæbemiddel
Ved industriel produktion af presset brændstof anvendes maskiner til at skabe tryk i området 500 – 3000 atm. Hos nogle producenter (f.eks. det tyske firma “RUF”) sker dannelsen af briketten ved en kombination af kompression med en kraft på 2000 atm og opvarmning af råmaterialet til 150°C. Tætheden af sådanne produkter når 1,2 kg/dm3.
Hvis man laver en briketpresse af genbrugsmaterialer selv, vil man ikke kunne opnå sådanne egenskaber. Derfor vil produkterne utvivlsomt have lavere tæthed og være mere tilbøjelige til at smuldre.
Man kan kompensere for utilstrækkelig frigivelse af lignin og opnå større styrke af savsmuldsbriketter ved at tilsætte et eksternt klæbemiddel, såsom:
- Flydende ler. Den nødvendige masseandel af dette vandopløste bindemiddel er 5 til 10% af den samlede vægt.
- Våd bølgepap.
- Den billigste fortyndede tapetlim i vand.
Procentforholdet af bølgepap eller lim bestemmes eksperimentelt, da det afhænger af savsmuldets finhed, fugtighed og det tryk, der skabes i formen.
Krav til det anvendte råmateriale
Selv ved brug af industrielt udstyr er det svært at få kvalitetsbriketter eller pellets af træaffald, hvis tykkelsen er mere end 4 mm. Materialets finhed til hjemmelavede enheder skal være mindre. Dette skyldes lavere tryk og manglende opvarmning af råmaterialet.
Ideelt set bør diameteren af savsmuld og tykkelsen af spåner ikke være større end 2 mm. Langt de fleste træaffald opfylder disse parametre.
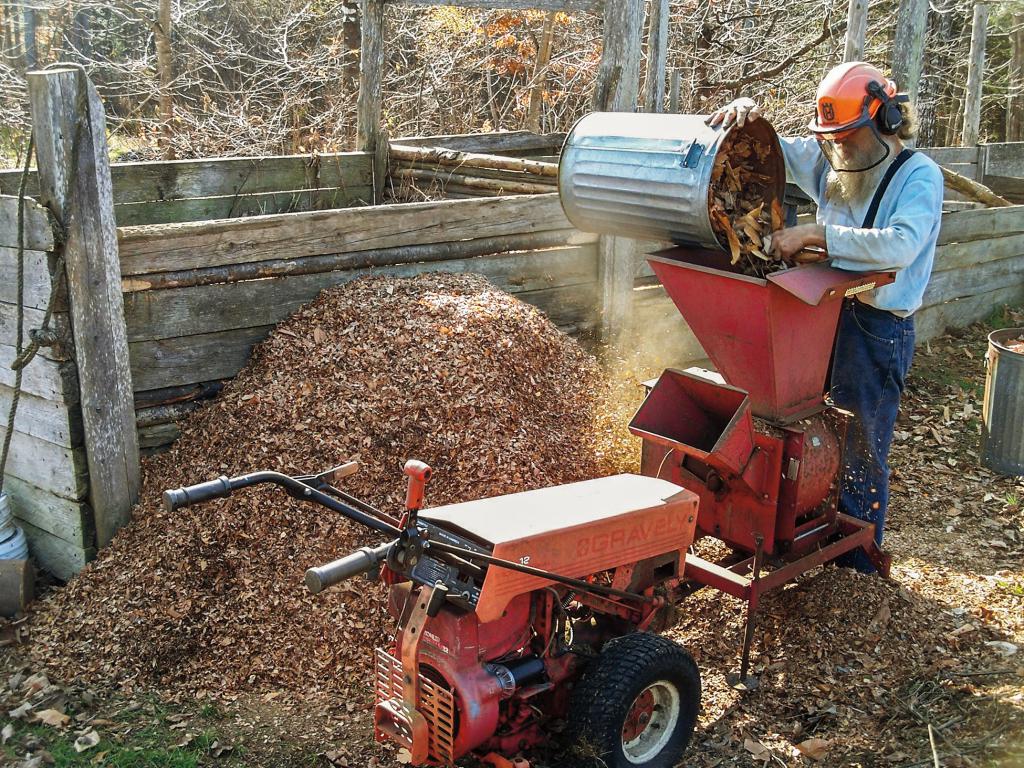
Men der er tilfælde, hvor råmaterialet er forurenet med små grene, træflis eller barkstykker. Før presning for at opnå en homogen masse er det nødvendigt at forberede materialet ved at lade det passere gennem en knuser.
For at opnå en god briketdensitet bør man undgå råmateriale, der er forurenet med græs, sand eller jord. I modsætning til ler har jord-plantelaget ikke bindende egenskaber, så det pressede produkt vil let smuldre.
Det er også nødvendigt at overholde betingelsen om den procentvise mængde bark – den må ikke overstige 5%. Det er umuligt at måle, men visuelt ser savsmuld med en betydelig mængde bark mørkere ud. Savsmuldet skal være tørt. Høj fugtighed fører til større porøsitet af briketten og nedsættelse af dens specifikke brændværdi.
Om sommeren kan råmaterialet tørres enten i solen eller i et ventileret rum. Om vinteren skal tørringen foregå på en veranda eller i et andet bryggers med en let positiv temperatur. Til mere intensiv fordampning kan man bruge tvungen ventilation.
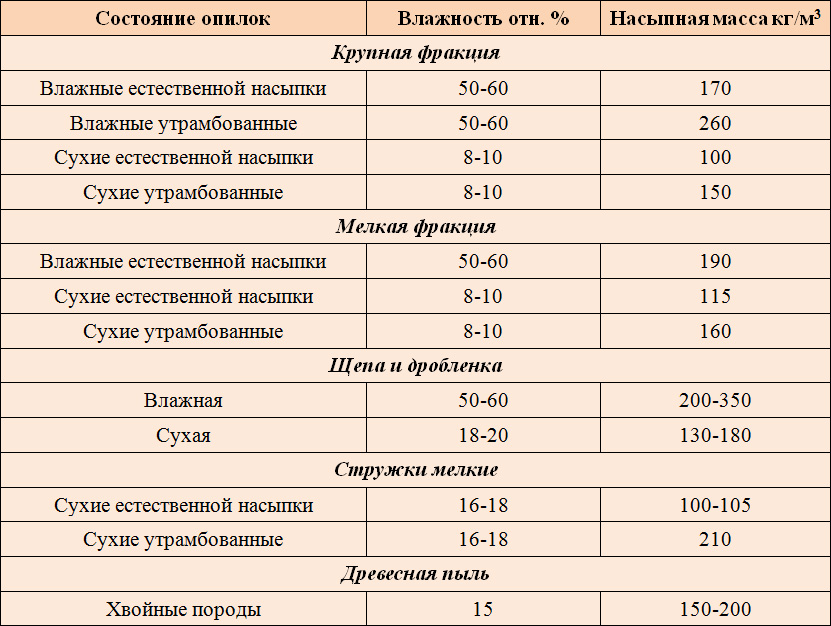
Hvis trykket i den hjemmelavede presse til fremstilling af briketter af savsmuld er utilstrækkeligt til at udskille lignin, så tørres råmaterialet ikke, men i stedet blødlægges det i vand sammen med et ekstra bindemiddel. I dette tilfælde opnås bedre homogenitet ved omrøring, og overskydende fugt fjernes under stampningen.
Grundlæggende elementer i pressen
De vigtigste elementer i en almindelig presse er presseformen (beholderen, hvori det granulære materiale placeres), stemplet og den trykproducerende mekanisme. Det er ikke svært at lave dem selv, da de er typiske for briketteringsmaskiner.
Presseformens opbygning
Beholderen, hvori savsmuld eller spåner hældes, kaldes presseformen eller kammeret. Briketternes parametre afhænger af dens geometri.
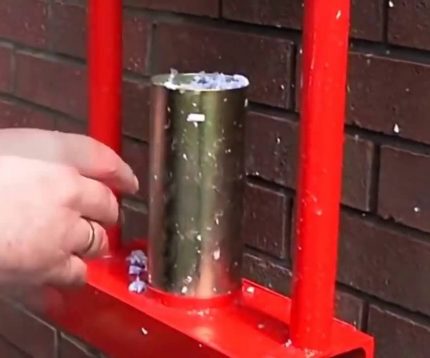
Normalt konstrueres kammeret af et stykke stålrør, rundt eller profileret. Stemplets bund, der går ind i beholderen, skæres ud af en tykvægget plade (mindst 3 mm tyk).
Ved fremstilling af presseformen skal man tage hensyn til forholdet mellem følgende størrelser:
- presseformens tværsnitsareal (s, cm2);
- det påførte tryk på stemplet (u, kgf);
- det specifikke tryk på råmaterialet (p, kgf/cm2);
Disse størrelser er forbundet med forholdet:
p = u / s
Briketter med brug af et ekstra bindemiddel holder godt formen, hvis de er formet ved et specifikt tryk på over 150 atm. (1 atm. ≈ 1 kgf/cm2). Ud fra den mulige kraft, der skabes af stemplet, beregnes kammerets tværsnitsareal.
For eksempel, hvis der er en hydraulisk donkraft på 10 tons, så:
s < u / p = 10000 / 150 = 67 cm2.
Til sådanne forhold passer et profileret firkantet rør med en sidelængde på 80 mm eller et rundt rør med nominel diameter op til 90 mm.
Længden af den resulterende briket (l) afhænger af formhøjden (h), densiteten af råmaterialet i den oprindelige tørre (q1) og briketterede (q2) tilstand:
l = h * (q1 / q2)
Derudover kan man efter den første komprimering igen tilføje spåner i beholderen og gentage proceduren. På denne måde kan man opnå en længde på det resulterende emne næsten svarende til højden af pressekammeret.
Under komprimeringen af savsmuld frigives fugt fra briketten. For at den kan slippe frit ud, perforeres kammeret med små, men tæt placerede huller.
Efter at briketten er formet, skal den tages ud af formen. Brugen af en fjeder og falsk bund, som ofte anbefales på internettet, er upraktisk. Det høje tryk komprimerer fjederen fuldstændigt, så dens form over tid bliver skæv, hvilket får den til at miste sine egenskaber.
Derfor skal man enten lave en aftagelig bund på presseformen og skubbe briketten ud, eller også konstruere en skillbar beholder. I sidstnævnte tilfælde skal der laves en ekstra kappe af rundstang.
Tilgængelige metoder til at skabe tryk
Der er tre almindelige metoder til at opnå tryk, som egner sig godt til en selvbygget presse til fremstilling af brændselsbriketter: brug af håndtag, hydraulisk donkraft eller skrue. Hver især er gode på sin måde, og implementeringen i praksis er ikke særlig kompliceret.
Brug af muskelkraft og håndtag
Som håndtag bruger man normalt et metalrør. Det må ikke bøje under påvirkning af en persons muskelkraft. For eksempel egner et forstærket vandrør med en diameter på 40 eller 50 mm og en vægtykkelse på 4–4,5 mm sig godt.
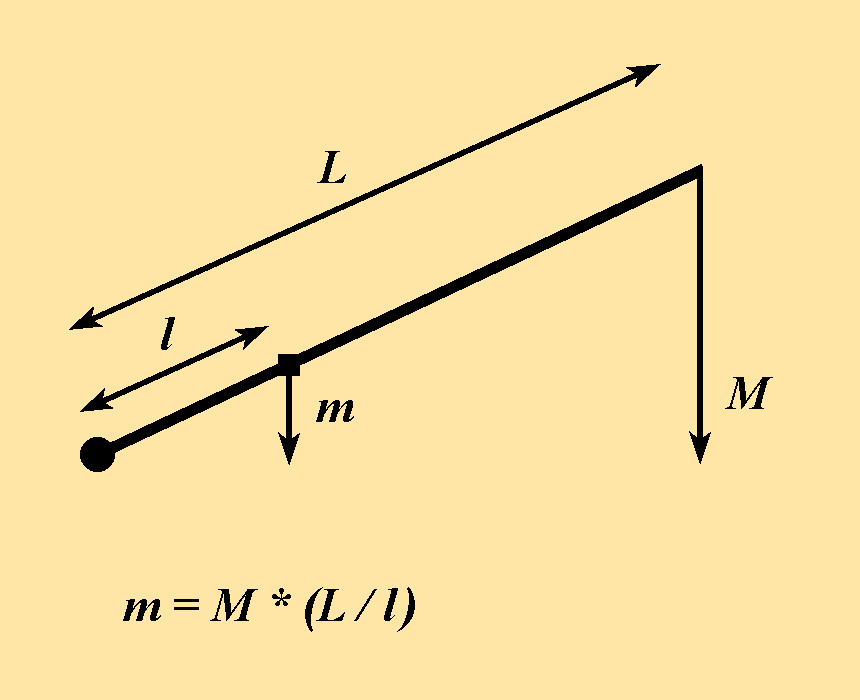
Længden af håndtaget og afstanden fra omdrejningspunktet til forbindelsen med stemplet vælges ikke kun med henblik på at opnå det nødvendige tryk. En anden vigtig parameter er stemplets indtrængningsdybde i beholderen (h, cm).
Det beregnes med formlen:
h = R * (l / L)
Her er R (cm) – højden, som enden af armen vil sænke sig til.
Det er hensigtsmæssigt at konstruere anordningen således, at stempeldybden er tilstrækkelig til at danne en briket uden gentagen kompression med forudgående påfyldning af materiale. Dette vil i høj grad øge produktionstakten.
Den nødvendige stempeldybde (h, cm) kan beregnes ved at kende den oprindelige tørre (q1) og briketterede (q2) densitet af materialet og beholderens højde (H):
h = H * (1 – q1 / q2)
Hvis der af en eller anden grund opstår en fejl (typisk på grund af forkert bestemmelse af værdien for materialets oprindelige densitet), og stempeldybden er utilstrækkelig til at give genstanden den nødvendige hårdhed, er det ikke nødvendigt at ombygge hele konstruktionen.
Man kan enten reducere beholderens højde eller, ved at tilføje mere savsmuld, presse én briket i to eller tre omgange.
Anvendelse af hydraulisk donkraft
Til at skabe stærkt tryk anvendes hydrauliske anordninger, såsom almindelige flaskedonkrafte. Som regel findes sådanne hydraulikaggregater i husholdninger, hvor der er en bil eller andet maskineri, men deres løftekapacitet kan være utilstrækkelig.
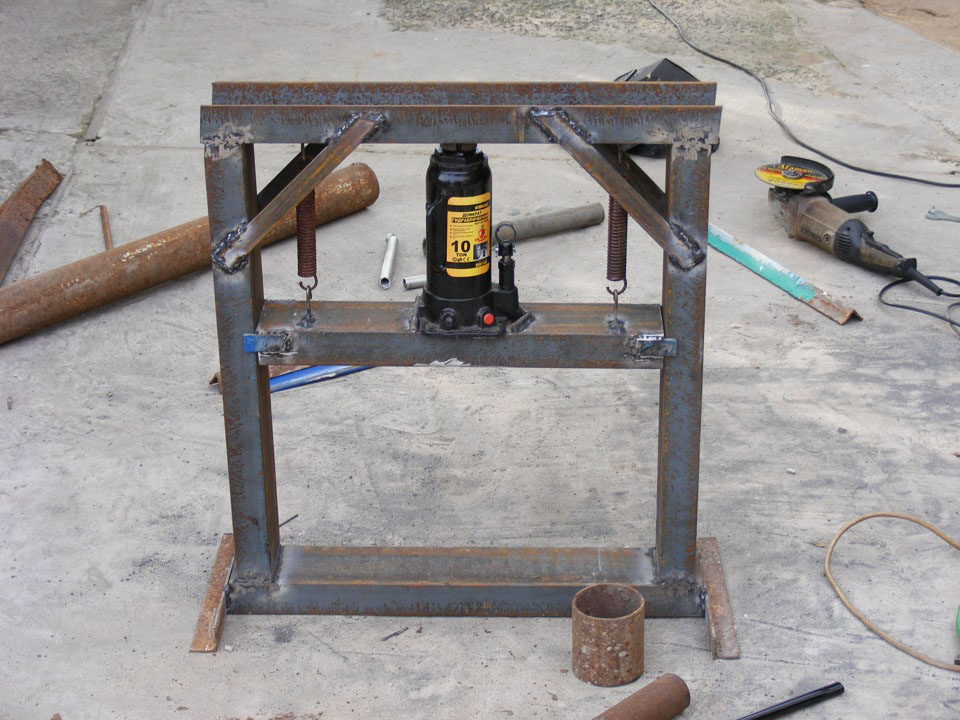
Donkrafte er ikke dyre. For eksempel kan modeller, der er beregnet til 30-40 tons, købes for mindre end 333 kr. Og med sådanne specifikationer kan man allerede få briketter med stort tværsnit eller flere (3-5) stykker af normal størrelse på én gang.
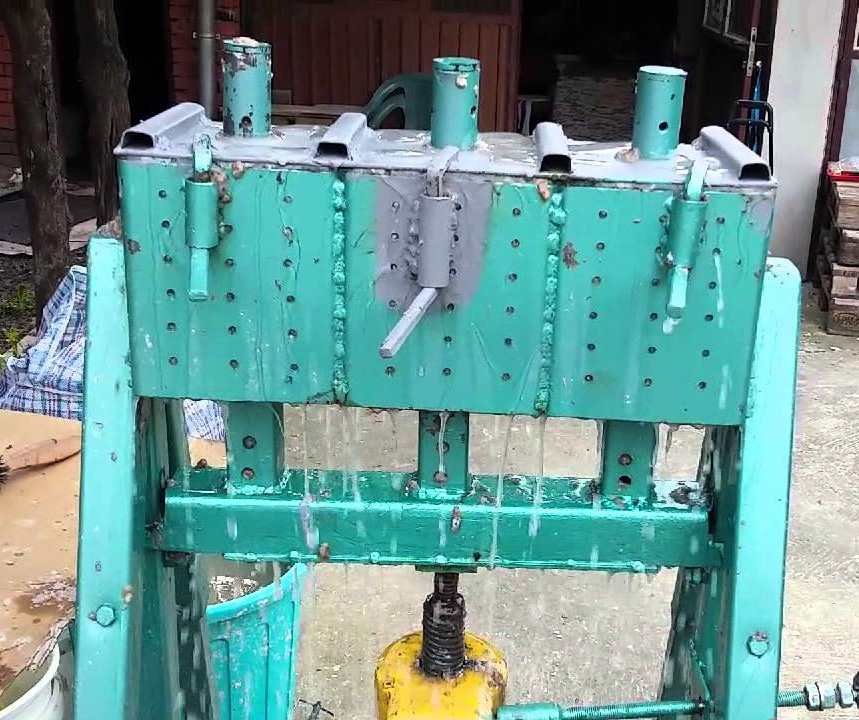
For at få flere briketter samtidigt stilles det nødvendige antal presforme på række. Den midterste bevægelige ramme skal være solid, så den ikke bøjer med tiden. Den udføres bedst af en I-bjælke eller et tykvægget profilrør.
Selve presseprocessen tager længere tid end ved brug af en håndtags konstruktion. Men anvendelse af en kraftig hydraulisk donkraft gør det muligt at opnå et meget større specifikt tryk på emnet. Briketterne bliver mere jævne og tætte og har allerede et attraktivt kommercielt udseende.
Skruemekanisme til presning
Princippet for en manuel skruepresse svarer til en håndtagspresse, men den påførte kraft overføres i en vinkel på 90°. Jo større håndtagets diameter og jo mindre gevindstigningen, jo større er trykforøgelsesfaktoren.
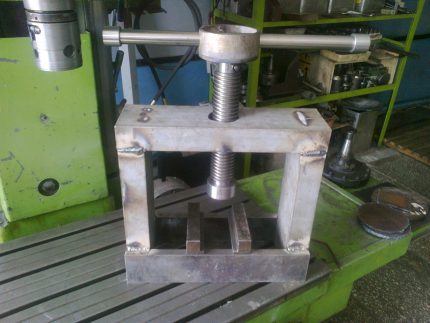
En sådan konstruktion gør det også muligt at skabe et højere tryk end en maskine baseret på en håndtagsmekanisme. Dens væsentlige ulempe er den langsomste arbejdshastighed blandt de viste muligheder.
Fordelene omfatter dog:
- enkel konstruktion;
- mulighed for at købe en sådan presse billigt med en mindre tilpasning til briketteringsbehov;
- lille størrelse.
Ved arbejde med en skruepresse bør man ikke bruge den “til det yderste”, når de fysiske kræfter ikke længere er tilstrækkelige til at dreje mekanismen. I dette tilfælde virker en kraft på gevindet fra den ene side, som påføres af personen, og fra den anden side (i 90°) virker modstandskraften fra den briket, der dannes. Dette vil føre til hurtigt slid på gevindet eller at det springer.
For ikke at overdrive og ødelægge mekanismen skal man opnå et tilfredsstillende resultat med prøveeksemplarer og enten installere en lås eller lave et mærke på gevindet med en tusch, der angiver det maksimalt tilladte niveau.
Konklusioner og nyttig video om emnet
Fremstilling af en hjemmelavet håndtagspresse. Udarbejdelse af hovedkomponenter og beskrivelse af arbejdsprincippet:
Ændring af maskinens design og selve briketteringsprocessen:
Maskine til samtidig fremstilling af flere briketter baseret på en hydraulisk donkraft:
Det er ikke svært at lave en briketteringsmaskine til savsmuld selv. Man kan vælge at bruge et håndtag, hydraulisk eller skrueprincip til at skabe tryk. Men man skal huske, at kvaliteten af de fremstillede produkter ikke kun afhænger af den samlede mekanisme, men også af forberedelsen af råmaterialet.
En korrekt implementeret proces vil hjælpe med at forsyne ens husholdning med kvalitets- og billigt brændsel og endda etablere salg af det.
Vil du fortælle om, hvordan du lavede briketter til opvarmning med egne hænder? Har du værdifulde anbefalinger om emnet for artiklen, som du er klar til at dele med besøgende på siden? Skriv venligst kommentarer i blokken nedenfor, publicér også billeder og stil spørgsmål.
 Fordelingsmanifold til varme med egne hænder: skemaer og samlingsdetaljer
 Vindue til gasfyrrum i privat bolig: lovgivningsmæssige normer for ruder i rummet
 Sikkerhedsgruppe til opvarmning: konstruktion, funktionsprincip, regler for valg og installation
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav