Hvordan vælger man glasfiberrør: produktionsspecifikationer og oversigt over førende producenter

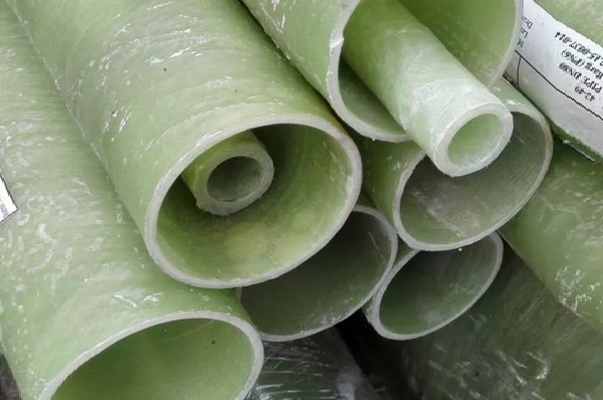
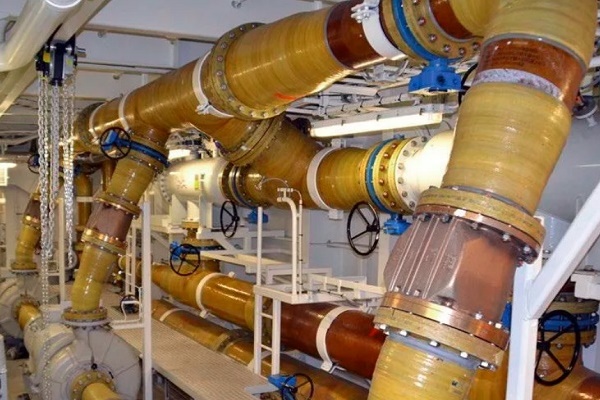
Takket være kombinationen af glas og polymerers positive egenskaber har glasfiberrør fået næsten ubegrænsede anvendelsesmuligheder – fra etablering af ventilationskanaler til nedlægning af petrokemiske ruter.
I denne artikel ser vi på de vigtigste egenskaber ved glasfiberrør, mærkning, fremstillingsteknologier for polymerkompositten og sammensætningen af bindemiddelkomponenter, som bestemmer komposittens anvendelsesområde.
Vi vil også give vigtige udvælgelseskriterier og fokusere på de bedste producenter, da producentens tekniske kapacitet og omdømme spiller en væsentlig rolle for produktkvaliteten.
Artiklens indhold:
Generelle egenskaber ved glasfiber
Glasfiber er et plastisk materiale, der indeholder glasfiberkomponenter og et bindemiddelfyldstof (termoplastiske og hærdeplastpolymerer). Ud over en relativt lav densitet har glasfiberprodukter gode styrkeegenskaber.
I de sidste 30-40 år er glasfiber blevet brugt i stor stil til fremstilling af rørledninger til forskellige formål.
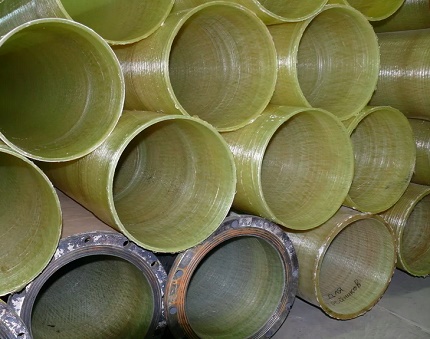
Rørledningerne kombinerer egenskaberne fra glas og polymerer:
- Lav vægt. Den gennemsnitlige vægt af glasfiber er 1,1 g/cm³. Til sammenligning er den samme parameter for stål og kobber meget højere – henholdsvis 7,8 og 8,9. På grund af letheden letter det monteringsarbejdet og transporten af materialet.
- Korrosionsbestandighed. Komposittens bestanddele har lav reaktivitet og udsættes derfor ikke for elektrokemisk korrosion og bakteriel nedbrydning. Denne egenskab er et afgørende argument for glasfiber til underjordiske tekniske net.
- Høje mekaniske egenskaber. Komposittens absolutte brudstyrke er lavere end ståls, men den specifikke styrkeparameter overgår betydeligt termoplastiske polymerer (PVC, HDPE).
- Vejrbestandighed. Temperaturområde (-60 °C til +80 °C), behandling af rør med et beskyttende lag af gelcoat sikrer modstandsdygtighed over for UV-stråler. Derudover er materialet vindbestandigt (op til 300 km/t). Nogle producenter angiver seismisk modstandsdygtighed for rørarmaturer.
- Brandmodstand. Ikke-brændbart glas er hovedkomponenten i glasfiberforstærket plast, derfor er materialet svært antændeligt. Ved forbrænding frigives ingen giftig dioxin.
Glasfiberforstærket plast har lav varmeledningsevne, hvilket forklarer dets varmeisoleringsegenskaber.
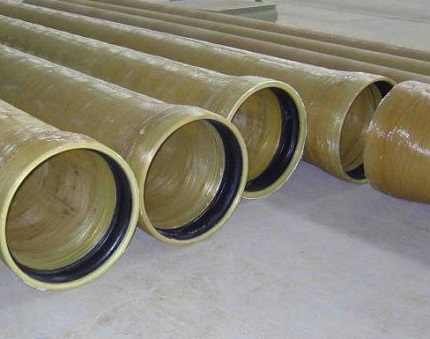
I takt med at de indre vægge slides, blottes og brækkes fibre af – partikler kan komme ind i det transporterede medium.
Fremstillingsteknologier for glasfiberrør
De fysisk-mekaniske egenskaber af det færdige produkt afhænger af produktionsteknikken. Kompositarmatur fremstilles med fire forskellige metoder: ekstrudering, pultrudering, centrifugalbøsning og vikling.
Teknologi #1 — ekstrudering
Ekstrudering er en teknologisk proces, der er baseret på kontinuerlig presning af en pastaagtig eller højviskos materiale gennem et formværktøj. Harpiks blandes med knust glasfiber og plastisk hærdemiddel, og derefter fødes den ind i ekstruderen.
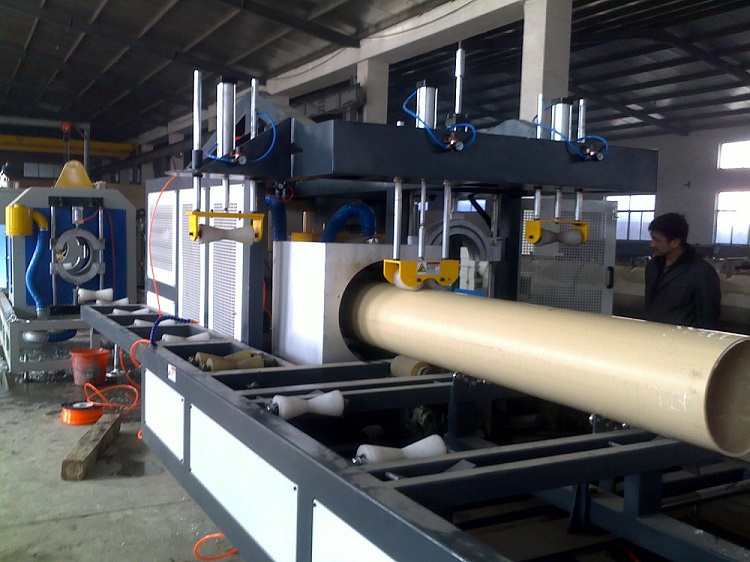
En højproduktiv ekstruderingslinje gør det muligt at opnå rammeløse kompositprodukter til en lav pris, men efterspørgslen er begrænset på grund af de lave mekaniske egenskaber. Basen af polymermatrixen er polypropylen og polyethylen.
Teknologi #2 — pultrusion
Pultrusion er en teknologi til fremstilling af kompositlange elementer med lille diameter og konstant tværsnit. Ved at passere gennem en opvarmet formdyse (+140 °C) 'trækkes' dele af glasfiberstof, der er imprægneret med termohærdende harpiks.
I modsætning til ekstruderingsprocessen, hvor tryk er den afgørende påvirkning, spiller trækkraften denne rolle i pultrusionsaggregatet.
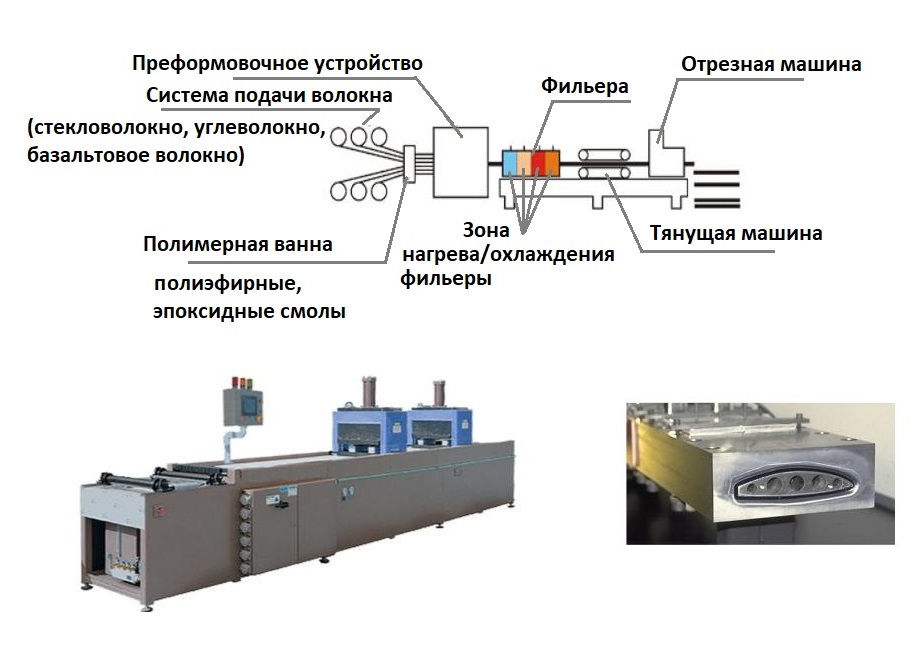
Den teknologiske proces:
- Fibertråde fra spoler fødes ind i polymerbadet, hvor de imprægneres med termoplastiske harpikser.
- De behandlede fibre passerer gennem præformeringsanlægget - trådene rettes ud og får den ønskede form.
- Den uherdede polymer kommer ind i dysen. Ved hjælp af flere varmelegemer skabes en optimal tilstand til polymerisering, og trækhastigheden vælges.
Det hærdede produkt trækkes ud af trækmaskinen og saves i segmenter.
Særlige kendetegn ved pultrusionsteknologi:
- tilladte polymerer til forarbejdning – epoxy-, polyesterharpikser, vinyl;
- trækhastighed – anvendelse af innovative optimerede 'pultrusionspolymerer' gør det muligt at øge trækhastigheden til 4-6 m/min. (standard – 2-3 m/min.);
- arbejdsområde: minimum – 3,05*1 m (trækkraft op til 5,5 t), maksimum – 1,27*3,05 m (trækkraft – 18 t).
Resultatet er et rør med perfekt glatte ydre og indre vægge, og styrkeegenskaberne er også på et højt niveau.
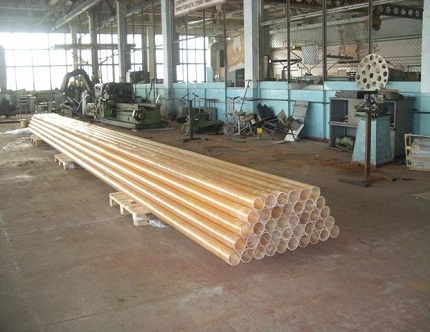
Metodens ulemper vedrører ikke kvaliteten af det oprindelige produkt, men selve teknologien. Argumenter imod: høje omkostninger og lang produktionsproces, umulighed af at fremstille rør med stor diameter, designet til betydelige belastninger.
Teknologi #3 — centrifugalflydning
Det schweiziske firma Hobas udviklede og patenterede teknikken til centrifugaldannelse. I dette tilfælde sker produktionen fra rørets ydervæg til indervæg ved hjælp af en roterende form. Rørledningen består af: knuste glasstråler, sand og polyesterharpikser.
Råkomponenterne føres ind i en roterende matrice – strukturen af rørledningens ydre overflade dannes. Under produktionen blandes faste komponenter, fyldstof og glasfiber i den flydende harpiks – under påvirkning af en katalysator sker polymeriseringen hurtigere.
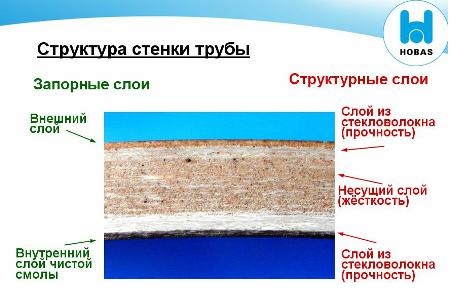
Yderligere fordele:
- høj dimensionel nøjagtighed af det oprindelige produkt (det indre tværsnit af den roterende form svarer til den færdige varers ydre diameter);
- mulighed for at støbe en væg af enhver tykkelse;
- høj ringstivhed af polymerkompositten;
- opnåelse af en glat overflade udvendigt og indvendigt på rørfittingen.
Ulempen ved centrifugalfremstilling af glasfiberrør er energiforbruget og den høje pris på slutproduktet.
Teknologi #4 — progressiv vikling
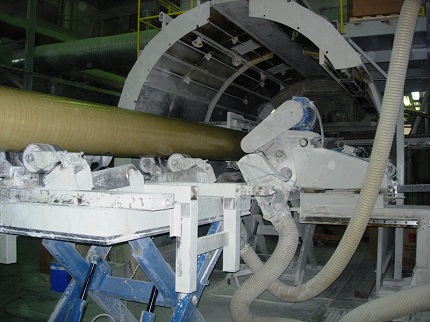
Den mest populære teknik er kontinuerlig vikling. Røret skabes ved skiftende vekslen mellem dorn med glasfiber og polymerer med afkølingsprocesser. Produktionsmetoden har flere undertyper.
Spiral-ring teknik
Fiberlæggeren er en speciel ring, langs hvis omkreds der er dyser med tråde.
Arbejdselementet bevæger sig kontinuerligt langs aksen af den bevægelige dorn og fordeler fibrene langs skruelinjer.
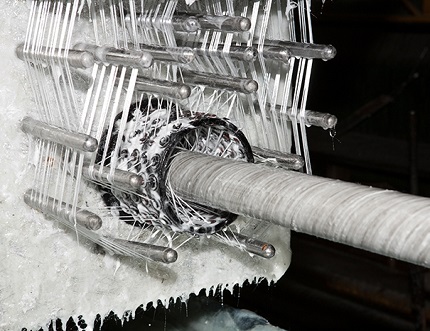
De vigtigste fordele ved metoden:
- ensartet styrke over hele overfladen af rørledningen;
- fremragende modstandsdygtighed over for trækbelastninger – revner er udelukket;
- fremstilling af produkter med variabel diameter og tværsnit med kompleks konfiguration.
Denne teknik gør det muligt at opnå højstyrke rør, designet til drift under højt tryk (pumpe-kompressor ingeniørnetværk).
Spiral-bånd vikling
Teknikken svarer til den foregående, forskellen er, at læggeren leverer et smalt bånd af fibre. Et tæt forstærkningslag opnås ved at øge antallet af gennemløb.
Produktionen bruger billigere udstyr end ved spiral-ring-metoden, men båndviklingen har et par store ulemper:
- begrænset produktivitet;
- Løs fiberlægning reducerer rørledningens styrke.
Spiral-båndmetoden er relevant ved fremstilling af rørdele til lavt, moderat tryk.
Længde-tværretningsmetoden
Der udføres kontinuerlig vikling – læggeren placerer længde- og tværgående fibre samtidigt. Der er ingen reverserende bevægelse.
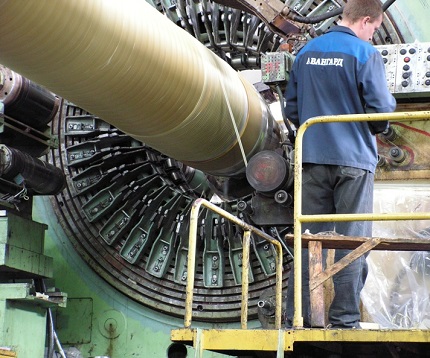
Metodens egenskaber:
- bruges hovedsageligt ved fremstilling af rør med diameter op til 75 mm;
- der er mulighed for at spænde aksiale tråde, hvorved der opnås styrke som ved spiralmetoden.
Længde-tværretningsteknologien er meget produktiv. Maskinerne gør det muligt at ændre forholdet mellem aksial og ringarmering i et bredt spektrum.
Skrålags tværgående-længdegående teknologi
Kharkiv-ingeniørernes udvikling er efterspurgt blandt indenlandske producenter. Ved skrålagsvikling fører læggeren et 'slør' ud, bestående af et bundt bindetråde. Båndet tilføres dornen i en lille vinkel med overlap af den forrige vinding – der dannes ringarmering.
Efter behandling af hele dornen rulles fibrene med ruller – rester af bindepolymerer fjernes, og armeringsbeklædningen komprimeres.
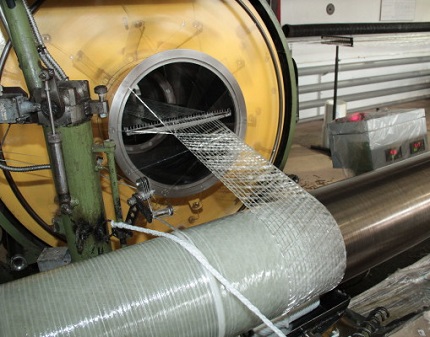
Egenskaber ved skrålagsrulning:
- tætheden af glasfiberlægning;
- ubegrænset diameter af producerede rør;
- høje dielektriske egenskaber på grund af fravær af kontinuerlig armering langs aksen.
Elasticitetsmodulet for 'skrålags' glasfiber er lavere end den tilsvarende parameter for andre teknikker. På grund af risikoen for interlaminære revner er metoden ikke anvendelig ved fremstilling af rørledninger under højt tryk.
Valgparametre for glasfiberrør
Valget af glaskompositrør er baseret på følgende kriterier: stivhed og designtryk, type af bindemiddelkomponent, konstruktionsmæssige egenskaber af væggene og samlingsmetode. Væsentlige parametre er angivet i medfølgende dokumenter og på hvert rør – forkortet mærkning.
Stivhed og nominelt tryk
Glassfiberplastens stivhed bestemmer materialets evne til at modstå ydre belastninger (jordens vægt, transportbevægelse) og tryk på væggene indefra. Ifølge ISO-standardisering klassificeres rørarmaturer i flere stivhedsklasser (SN).
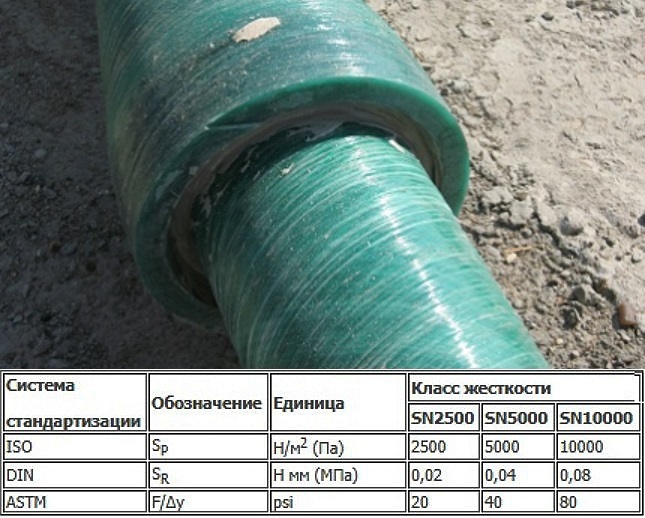
Stivhedsgraden stiger med stigende vægtykkelse af glasfiberrørledningen.
Klassificering efter nominelt tryk (PN) viser produkternes graduering i forhold til sikkert væsketryk ved temperatur +20 °C i hele levetiden (ca. 50 år). Måleenheden for PN er MPa.
Nogle producenter, f.eks. Hobas, angiver kombinerede egenskaber for to parametre (tryk og stivhed) med en brøk. Rør med arbejdstryk 0,4 MPa (klasse PN – 4) med stivhedsgrad (SN) på 2500 Pa vil blive mærket – 4/2500.
Type af bindemiddelmateriale
Rørets driftsegenskaber afhænger i høj grad af typen af bindemiddel. I de fleste tilfælde anvendes polyester- eller epoxyadditiver.
Egenskaber ved polyesterbindemidler
Væggene er dannet af varmehærdende polyesterharpikser, forstærket med glasfiber og sandadditiver.
De anvendte polymerer har vigtige egenskaber:
- lav toksicitet;
- hærdning ved stuetemperatur;
- pålidelig binding til glasfibre;
- kemisk inerthed.
Kompositrør med polyesterpolymerer er ikke modtagelige for korrosion og aggressive miljøer.
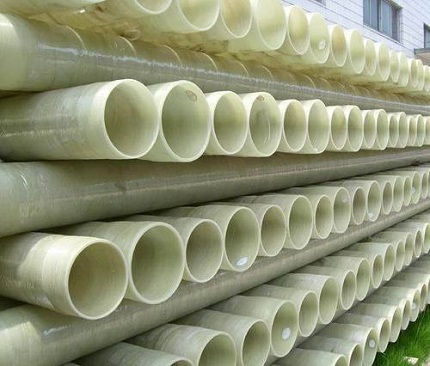
Egenskaber ved epoxyharpiks
Bindemidlet giver materialet øget styrke. Temperaturgrænsen for kompositter med epoxy er op til +130 °C, maksimalt tryk – 240 atmosfærer.
En yderligere fordel er næsten nul varmeledningsevne, så de samlede ledninger kræver ikke yderligere isolering.
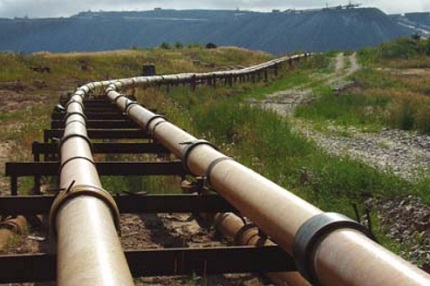
Konstruktion af kompositrørsvægge
Efter konstruktion skelnes der mellem enkelt-, dobbelt- og trelags glasfiberrør.
Egenskaber ved enkeltlagsprodukter
Rør har ikke et beskyttende foret lag, hvilket gør dem billige. Egenskaber ved rørarmatur: umulighed for brug i regioner med komplekst terræn og barskt klima.
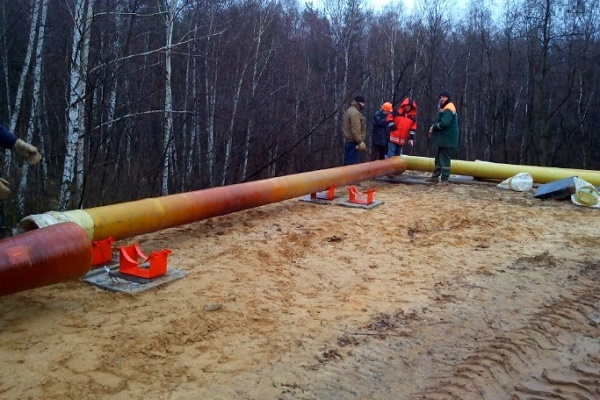
Disse produkter kræver også forsigtig installation – gravning af en stor rende, anlæggelse af en sandpude. Men estimatet for installationsarbejdet stiger som følge heraf.
Kendetegn ved dobbeltlagsrør
Produkterne er indvendigt foret med en filmbelægning – polyethylen af højtrykstype. Beskyttelsen forbedrer kemisk resistens og tætheden af rørledningen under eksterne belastninger.
Men brugen af armaturer i olierørledninger har afsløret svage punkter ved dobbeltlagsvarianter:
- utilstrækkelig vedhæftning mellem det konstruktive lag og foringen – brud på væggenes monolititet;
- forringelse af beskyttelsesfilmens elasticitet ved minusgrader.
Ved transport af gasformige medier kan foringen løsne sig.
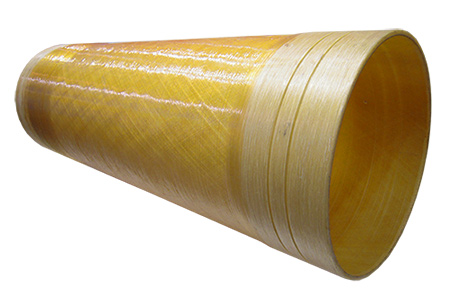
Parametre for trelagsrør
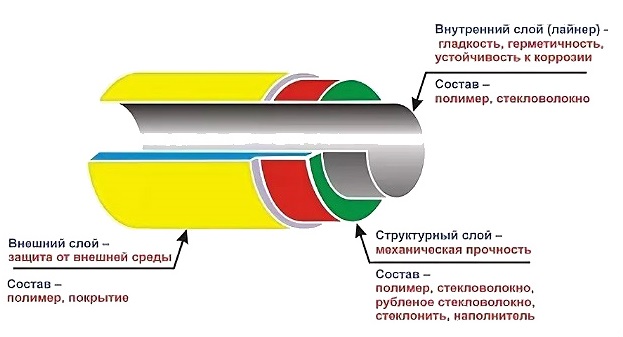
Glasfiberrørets struktur:
- Ydre polymerlag (tykkelse 1-3 mm) – forbedring af mekanisk og kemisk modstand.
- Strukturlag – et konstruktionslag, som er ansvarlig for produktets styrke.
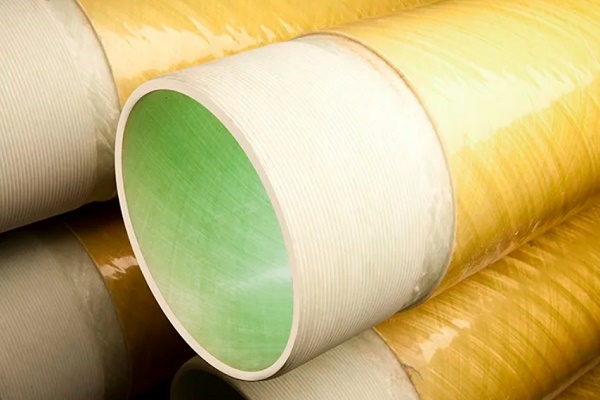
- Liner (tykkelse 3-6 mm) – indvendig skal af glasfiber.
Det indre lag sikrer glathed, tæthed og udjævner cykliske udsving i indvendigt tryk.
Metode til samling af glasfiberrørledning
Efter samlingsmetode opdeles sortimentet af kompositrørarmaturer i 4 grupper.
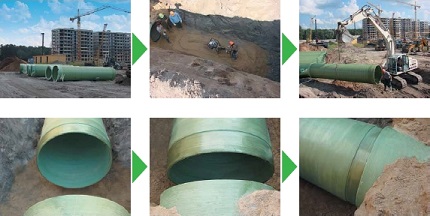
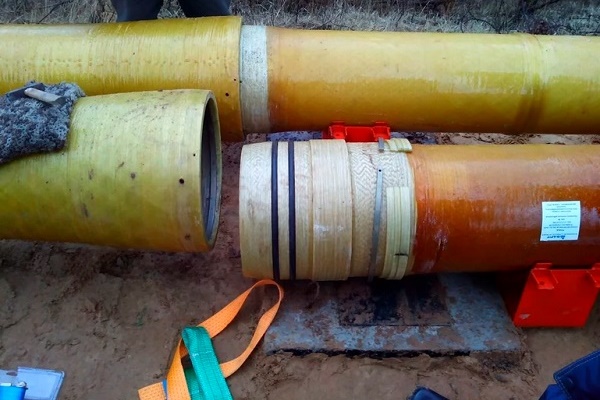
Gruppe nr. 1 – muffe-tapforbindelse
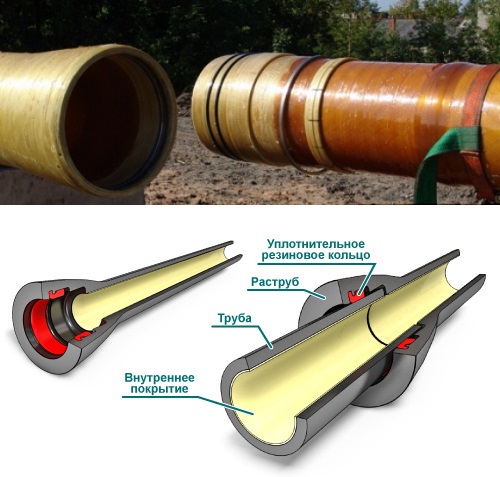
Elastiske gummipakninger monteres i modsvarende riller på rørenes endetapper. Monteringsringe dannes på elektronisk styret udstyr, hvilket sikrer præcis placering og dimensioner.
Gruppe nr. 2 – muffe-tapforbindelse med tætning og lås
Ved anlæggelse af en jordledning skal virkningen af aksiale kræfter på rørledningen kompenseres. Til dette formål placeres en låsning ud over tætningen. Elementet fremstilles af metalwire, polyvinylchlorid eller polyamid.
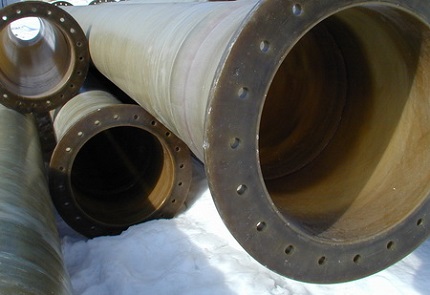
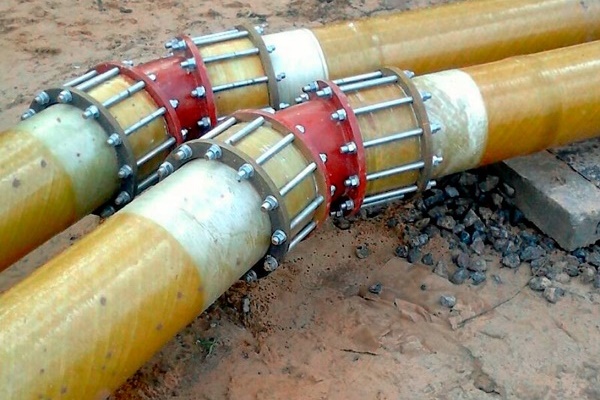
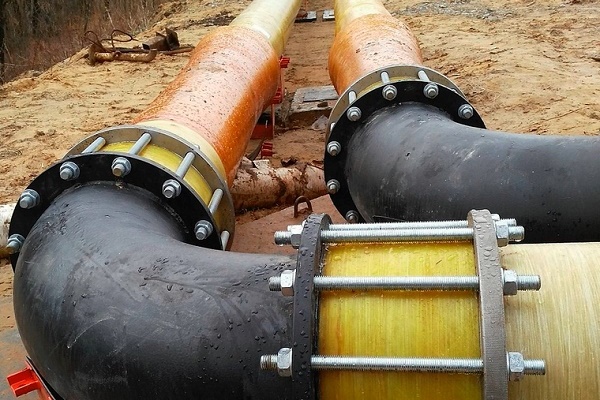
Gruppe nr. 3 – flangesamling
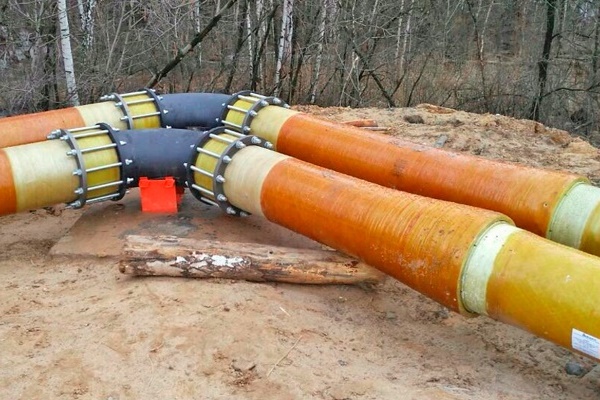
Samling af kompositrørledning med fittings eller metalrør. Tilslutningsdimensionerne for glasfiberflanger reguleres af GOST 12815-80.
Gruppe nr. 4 – limfastgørelse
Ikke-adskillelig samlingsmetode – på endestykkerne påføres en blanding af armerende glasmaterialer med tilsætning af polyesterkomponent til 'kold' hærdning. Metoden sikrer styrke og tæthed af ledningen.
Mærkning af det beskyttende indre lag
Produktionsmetoden for rørprodukter gør det muligt at fremstille emner med forskellig sammensætning af det indre lag, som bestemmer ledningens modstandsdygtighed over for det transporterede medium.
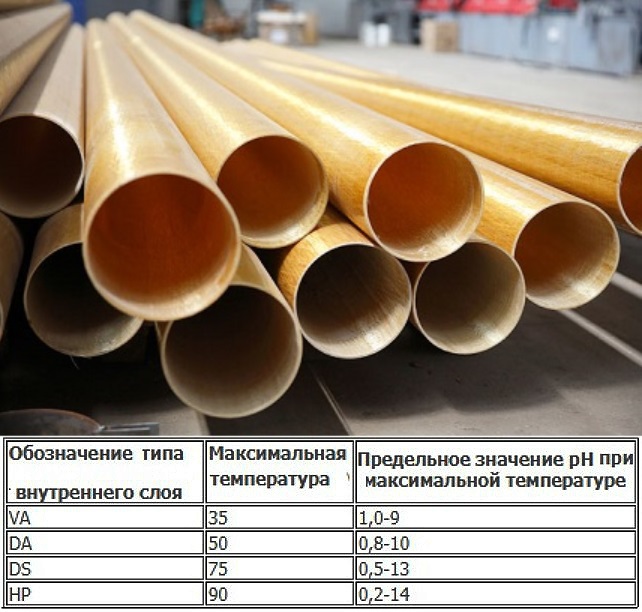
Indenlandske producenter anvender følgende mærkning af beskyttende belægninger.
Bogstavbetegnelsen angiver det tilladte anvendelsesområde:
- A – transport af væske med slibemidler;
- P – tilførsel og afledning af koldt vand, herunder drikkevand;
- Kh – tilladt anvendelse i kemisk aggressive gas- og væskemiljøer;
- G – systemer til varmt brugsvand (grænse 75 °C);
- S – andre væsker, herunder med forhøjet surhedsgrad.
Beskyttelsesbelægningen påføres i et lag på op til 3 mm.
Oversigt over produkter fra førende producenter
Blandt mangfoldigheden af de præsenterede produkter er der autoritative mærker med mange års positivt ry. Til disse hører produkter fra virksomheder: Hobas (Schweiz), Steklokomposit (Rusland), Amiantit (koncern fra Saudi-Arabien med produktionsfaciliteter i Tyskland, Spanien, Polen), Ameron International (USA).
Unge og lovende producenter af kompositglasfiberrør: Poliek (Rusland), Arpipe (Rusland) og Zavod stekloplastikovykh trub (Rusland).
Producent #1 — mærket HOBAS
Fabrikkerne af varemærket ligger i USA og mange europæiske lande. Hobas-gruppens produkter har opnået verdensomspændende anerkendelse for fremragende kvalitet. GRT-rør med polyesterbindemiddel er fremstillet ved centrifugelstøbning af glasfiber og umættede polyesterharpikser.
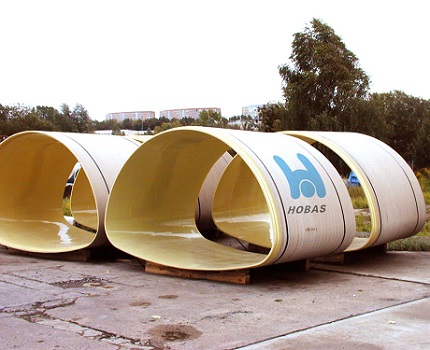
Egenskaber for Hobas kompositrør:
- Diameter – 150-2900 mm;
- SN-stivhedsklasse – 630-10.000;
- PN-trykniveau – 1-25 (PN1 – trykløs rørledning);
- Tilstedeværelse af indvendig anti-korrosionsbelægning;
- Bestandighed over for sure miljøer i et bredt pH-område.
Produktion af fittings er etableret: knæ, overgange, flange rørstykker og t-stykker.
Producent #2 — virksomheden Steklokompozit
Virksomheden 'Steklokomposit' har etableret en produktionslinje for glasfiberrør Flowtech, produktionsteknikken er kontinuerlig vikling.
Udstyr med dobbelt tilførsel af harpiksmaterialer er i brug. Højteknologiske harpikser tilføres til indre lags opbygning, mens en billigere blanding tilføres til strukturlaget. Metoden muliggør rationalisering af materialeforbrug og billiggørelse af produkterne.
Producent #3 — mærket Amiantit
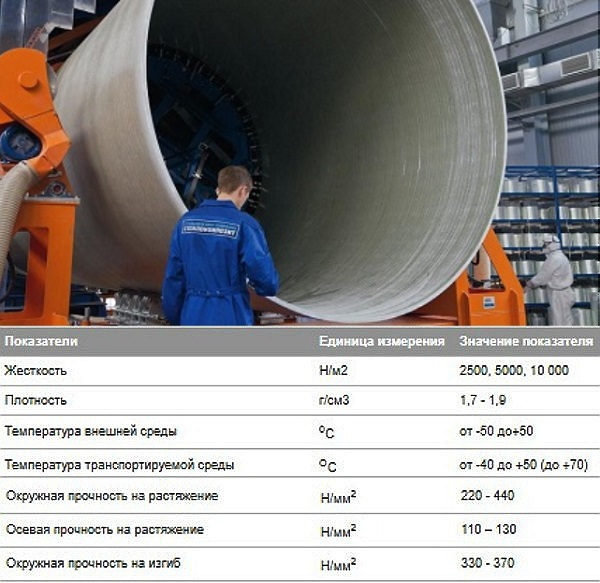
Hovedkomponenterne i Flowtite-rør fra Amiantit: glasfiber, polyesterharpiks, sand. Den anvendte teknik er kontinuerlig vikling, som sikrer skabelse af en flerlags rørledning.
Glasfiberstrukturen omfatter seks lag:
- ydre vikling af nonwoven bånd;
- styrkelag – hakket glasfiber + harpiks;
- mellemlag – glasfiber + sand + polyesterharpiks;
- gentaget styrkelag;
- foring af glastråde og harpiks;
- beskyttende lag af nonwoven glasfiber.
Udførte undersøgelser viste høj slidstyrke – efter 100.000 cyklusser med grusbehandling udgjorde tab af beskyttende lag 0,34 mm.
Producent #4 — virksomheden Poliek
OOO 'Polijek' producerer forskellige modifikationer af rørprodukter Fpipes af glasfiber. Fremstillingsteknikken (kontinuerlig skrålaget længde-tværgående vikling) muliggør skabelse af trelags rør op til 130 cm i diameter.
Polymere kompositmaterialer anvendes ved fremstilling af foringsrør, dele af vandløftesøjler, vandforsyningsrørledninger og varmesystemer.
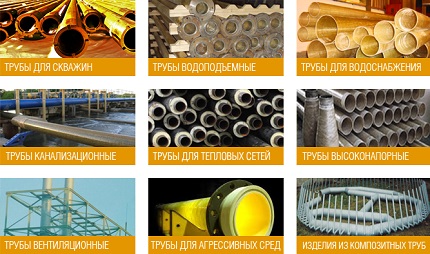
Udover glasfiberrør findes der på markedet mange produkter af andre materialer – stål, kobber, polypropylen, metal-plast, polyethylen osv. Disse, på grund af deres mere overkommelige pris, bruges aktivt i forskellige private anvendelsesområder – installation af varmesystemer, vandforsyning, kloakering, ventilation og så videre.
Læs om egenskaberne ved rør af forskellige materialer i vores følgende artikler:
- Metal-plastrør: typer, tekniske egenskaber, montagefunktioner
- Polypropylenrør og fittings: typer af PP-produkter til samling af rørledninger og forbindelsesmetoder
- Plast ventilationsrør til emhætte: typer, egenskaber, anvendelse
- Kobberrør og fittings: typer, mærkning, særlige forhold ved opsætning af kobberrørssystem
- Stålrør: typer, sortiment, overblik over tekniske egenskaber og installationsdetaljer
Konklusioner og nyttig video om emnet
Fremstillingsteknologi og anvendelighed af glasfiberrør:
Sammenligning af teknikker til kontinuerlig og periodisk fibervikling:
I privat boligbyggeri bruges glasfiberrør ret sjældent. Hovedårsagen er den høje pris sammenlignet med plastalternativer. Men i industrien har man værdsat kompositens kvaliteter, og skifter i stor stil slidte metalrør ud med glasfiberrør.
Har du stadig spørgsmål efter at have læst vores artikel? Stil dem i kommentarfeltet – vores eksperter vil forsøge at give et udtømmende svar.
Eller måske vil du gerne supplere materialet med aktuelle data eller eksempler fra din egen erfaring? Skriv venligst din mening under denne artikel.
 Kobberrør til opvarmning: typer, specifikationer for mærkning + særlige anvendelsesforhold
 Rør til vanding i sommerhuset: sammenlignende oversigt over forskellige rørtyper
 Sådan skjuler du rør på badeværelset: oversigt over de bedste metoder til maskering af rør
 Vandledningsrør af kobber: mærkning af sortiment, anvendelsesområde, fordele
 Metal-plastrør: typer, tekniske egenskaber, montagefunktioner
 Varmekabel til kloakrør: typer, hvordan man vælger og udfører installation korrekt
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Engang valgte jeg de forkerte glasfiberrør til vandforsyningen, og de gav mig naturligvis mange problemer. Der var klager over uklare partikler i vandet, og de lækkede konstant.