Alt om stålrør: en gennemgang af tekniske egenskaber og installationsnuancer

I industrien og i hjemmet anvendes stålrør meget bredt. De bruges ved lægning af lukkede og åbne kommunikationer, der leverer gasser og væsker til distributionsstationer. Ved hjælp af stålprodukter beskytter man strøm- og signalkabler i fly- og bilindustrien.
Stålrør fungerer i en række områder som konstruktions- og dekorative elementer. I hjemmet samles vandforsynings- og varmesystemer af dem. Produkterne har høje fysiske egenskaber, tåler betydelige driftsbelastninger og fungerer pålideligt i mange år.
Artiklens indhold:
Stålkvaliteter til produktion
Ved fremstilling af stålrør i industriel produktion anvendes følgende typer råmaterialer:
- kulstofstål st 3, st 10-20, st17g1s-u – til elektrisk svejsede universelle rør til almindelig brug;
- stål 20-10 – til fremstilling af varmvalsede sømløse rør;
- stål 20 – til rørmateriale af kold deformation;
- korrosionsbestandigt stål 12Kh18N12T, 12Kh18N10T, 08Kh18N10T – til rør, der er efterspurgte i energi- og kemisk industri.
Lavlegerede ståltyper har gode mekaniske egenskaber og en overkommelig pris. Legeringstilsætningsstoffer påvirker stålets fysiske egenskaber positivt, forbedrer sejhed og plasticitet, gør materialet stærkere og modstandsdygtigt over for høje temperaturer og atmosfæriske korrosionsfænomener.
Dog er prisen på legeret stål noget højere, og rør lavet af det er altid lidt dyrere. Efter legeringsgrad inddeles stål i tre klasser.
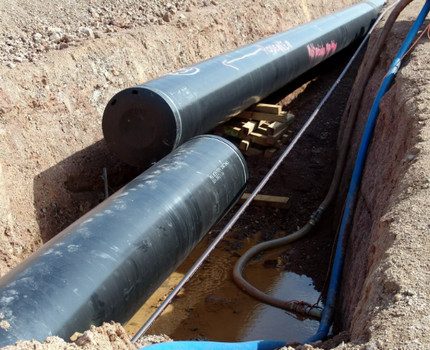
Lavlegeret materiale indeholder højst 2,5% forskellige tilsætningsstoffer. I mellemlegerede typer ligger denne andel mellem 2,5-10%. I højlegerede kvaliteter udgør mængden af komponenter, der forbedrer metallets grundlæggende egenskaber, mellem 10 og 50%.
Der findes i alt 14 typer højlegerede stållegeringer med forskellige egenskaber. De mest efterspurgte omfatter materialer, der udviser god modstandsdygtighed over for forskellige korrosionsfænomener og er i stand til at arbejde effektivt uden strukturnedbrydning ved ekstremt høje temperaturer.
Fremstilling af stålrør: grundlæggende metoder
Stålrør fremstilles på flere måder.
De mest almindelige fremstillingsmetoder er:
- elektrosvejset med lige søm;
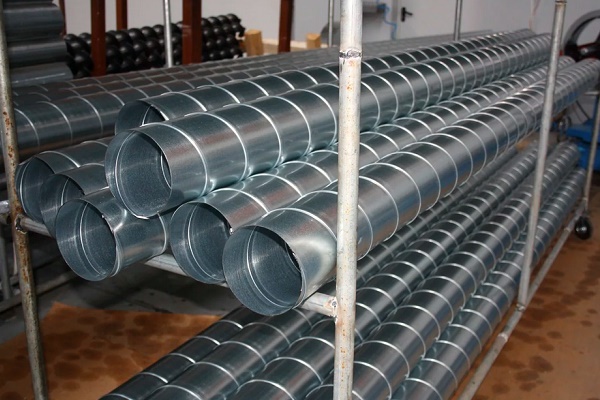
- elektrosvejset med spiralsøm;
- varmformet uden søm;
- koldvalset uden søm.
Valget af passende metalforarbejdningsmetode afhænger af råmaterialernes kvalitet og det udstyr, producenten har til rådighed.
En særskilt standard regulerer vand- og gasrør. Dette skyldes dog ikke, at der findes en særlig fremstillingsmetode for dette materiale, men kun baseret på anvendelsesområdet.
I bund og grund er rør af denne type et universal elektrosvejset produkt med lige søm. Normalt anvendes denne type i kommunikationssystemer med moderat tryk.
Hvordan fremstilles elektrisk svejsede langsømmede produkter?
Den sammenrullede stålplade (strip) rulles ud og skæres i langsgående strimler i den nødvendige længde og bredde. De resulterende fragmenter svejses sammen til et endeløst bånd, hvilket sikrer kontinuitet i produktionen.
Derefter deformeres båndet i valser og omdannes til et produkt med cirkulært tværsnit og åbne kanter. Forbindelsessømmen svejses ved hjælp af buesvejsning, induktionsstrømme, plasma, laser eller elektronstråler.
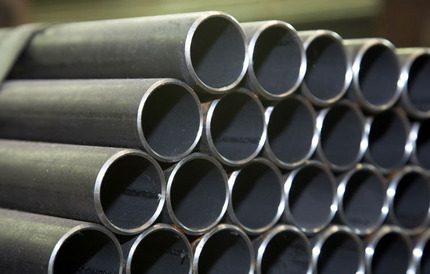
Efter alle manipulationer kalibreres det runde stålrør i valser, og der udføres en skånsom ikke-destruktiv kontrol af styrke og integritet af sømmen med ultralyd eller hvirvelstrømme. Hvis der ikke findes fejl under testen, skæres emnet op i fragmenter af planlagt længde og sendes til lageret.
Produktion af elektrisk svejsede spiralsømmede typer
Produktionen af stålspiral-søm rør sker efter samme princip som lige-søm rør, kun at der anvendes enklere mekanismer til fremstillingen. Hovedforskellen er, at den skårne stålbånd rulles op med valser til en spiral i stedet for et rør. Dette sikrer høj præcision i samlingen gennem alle faser.
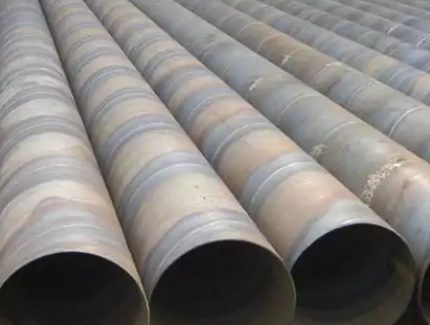
Spiralsømmen anses for at være mere pålidelig og giver røret øget brudstyrke. Ulemperne omfatter den øgede længde af sømmen, hvilket kræver ekstra omkostninger til svejsematerialer og mere tid til samlingen.
Fremstilling af varmtformede sømløse produkter
Som emne til fremstilling af sømløse (optrækkede) stålrør ved varm deformation anvendes et monolitisk cylindrisk emne.
Det opvarmes ved høj temperatur i en industriel ovn og presses gennem en gennembrydningspresse. Aggregatet omdanner emnet til en hylster (hul cylinder), og efterfølgende bearbejdning med flere valser giver elementet den nødvendige vægtykkelse og passende diameter.
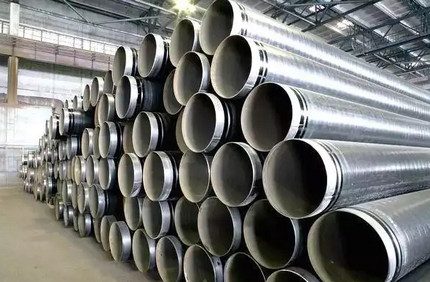
I sidste fase afkøles det varme stålrør, skæres til efter specificerede parametre og sendes til lageret for færdigvarer.
Særlige forhold ved fremstilling af koldformede rør
Det indledende trin i fremstillingsprocessen for sømløse stålrør ved kold deformation er identisk med den 'varme' version. Men efter at være kørt gennem gennemboringsmaskinen, afkøles emnet straks, og alle efterfølgende operationer udføres i et koldt miljø.
Når røret er fuldt formet, udglødes det nødvendigvis, først opvarmet til stålets rekrystallisationstemperatur og derefter afkølet igen. Efter denne behandling øges strukturens sejhed, og de indre spændinger, der uundgåeligt opstår under kold deformation, fjernes fra metallet.
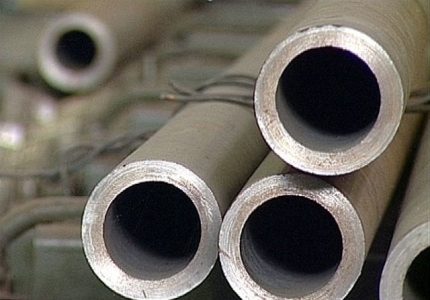
I dag findes der sømløse koldvalsede rør på markedet med vægtykkelser fra 0,3 til 24 mm og diametre fra 5 til 250 mm. Deres fordele omfatter høj tæthed og evnen til at modstå højt tryk.
Typer af tværsnit og belægning
Efter tværsnitstype opdeles stålrørselementer i runde og profilrør. Runde er af den universelle type og har en bred gradering af borediameter og vægtykkelse. De fremstilles kun under industrielle forhold af stållegeringer og forskellige tilsætningsstoffer, der forbedrer materialets fysiske egenskaber.
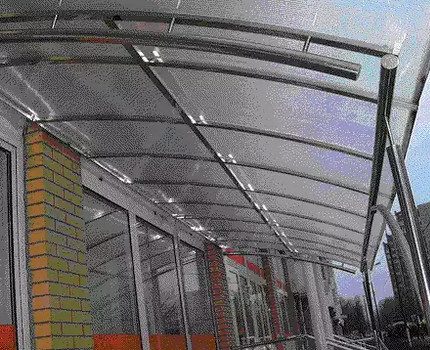
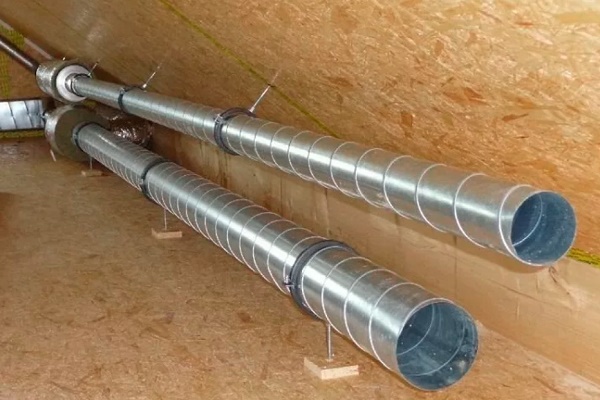
Anvendelsesområdet dækker næsten alle industrielle og huslige områder. Runde stålrør i forskellige diametre anvendes til transport af olie og gas, til pålidelig isolering af kommunikationssystemer af enhver kompleksitet og størrelse, til opførelse af lette konstruktioner og forskellige elementer af indvendig og udvendig dekoration.
Profilrør er en progressiv type bygningsmetal med ovalt, firkantet eller rektangulært tværsnit. De fremstilles af lavlegeret og kulstofstål, sjældnere af rustfrit stål, ved kold eller varm deformation af en lige-sømmet rundkalibreret elektrisk svejset emne.
Formningen sker ved at føre emnet gennem ruller, som sikrer det nødvendige tværsnit.
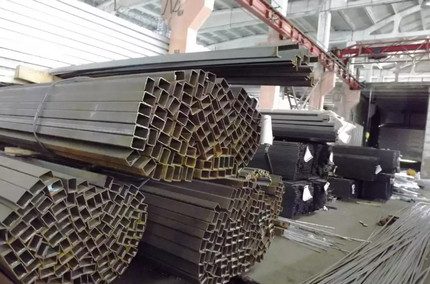
Færdige stålrør kontrolleres for integriteten af svejsningen og underkastes yderligere varmebehandling for at fjerne indre mekanisk spænding. Derefter skæres de til i overensstemmelse med de krævede dimensioner. For at forbedre stålrørenes fysiske egenskaber påføres en beskyttende belægning.
Blandt de mest efterspurgte typer er:
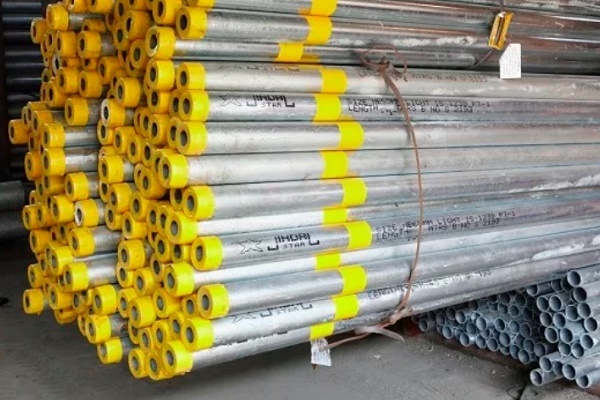
- zink (kold- eller varmgalvanisering);
- polyethylen, flerlags eller ekstruderet;
- epoxy-bitumen;
- cement-sand.
Zink beskytter rørene mod korrosion, polyethylen skaber et tæt, uigennemtrængeligt lag på overfladen og forhindrer nedbrydning af metalstrukturen, epoxy-bitumen reducerer påvirkningen af vandrende strømme, og cement-sand beskytter den indre overflade mod biologisk tilgroning.
Standarder og dimensioner for stålrør
For stålrør findes der særlige standarder og GOST'er. Disse parametre beskriver fremstillingsmetoden, grundlæggende dimensioner, tværsnit og vægtykkelse. Med denne information bestemmes anvendelsesområdet for en given komponent.
Parametre for svejsede produkter med lige søm
Produktionen af elektrisk svejsede rør med lige søm reguleres af GOST 10704-91. Ifølge oplysningerne er yderdiameteren 10-1420 millimeter, og vægtykkelsen varierer fra 1 til 32 millimeter.
Armaturer med en diameter på højst 426 millimeter har mållængde og umålt længde. I særlige tilfælde fremstilles rør med en stærkere, forstærket søm, men for dem findes en separat særlig standard – GOST 10706.
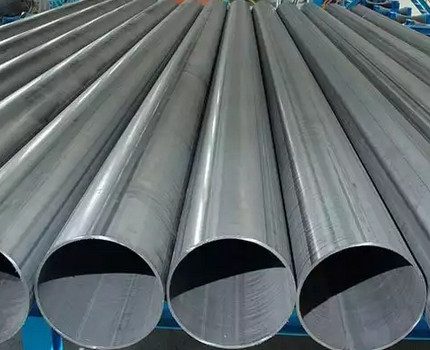
Rør af denne type bruges oftest til at anlægge teknologiske kommunikationssystemer med moderat tryk og til at skabe praktiske, bekvemme og lette metalkonstruktioner til forskellige formål.
Regulativer for elektrisk svejsede spiralsømrør
Produktion af elektrisk svejsede rør med spiralsøm sker i henhold til GOST 8696-74. Yderdiameteren på disse produkter er 159-2520 millimeter, vægtykkelsen varierer fra 3,5 til 25 millimeter, og længden er 10-12 meter.
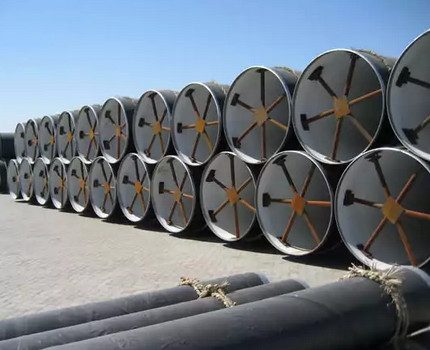
Rør fremstillet på denne måde er mere holdbare og kan modstå højt tryk. Standarden tillader brug af dem både til husholdnings- og industrielle formål til at skabe pålidelige, tætte og driftsstabile kommunikationssystemer.
Krav til sømløse produkter af varmformning
Standarder for sømløse varmdeformerede rør er beskrevet i GOST 8732-78. Deres vægtykkelse er 2,5-75 millimeter, og diameteren varierer fra 20 til 550 millimeter. Længden, både faste og variable, varierer fra 4 til 12,5 meter.
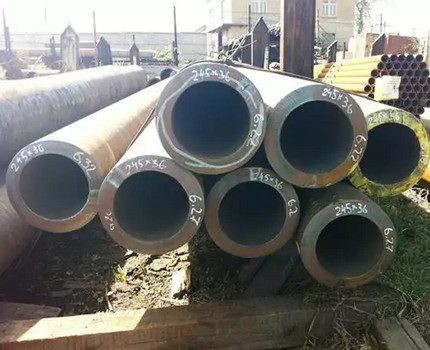
Rør af denne type anvendes til transport af meget giftige stoffer til kemisk produktion. Fraværet af en søm garanterer, at lækage ikke kan opstå, og at skadelige stoffer ikke kan trænge ned i jorden eller atmosfæren.
Evnen til let at modstå konstant højt tryk gør sømløse rør relevante for olieraffinering og gasindustrien.
Standarder for koldformede sømløse rør
Koldvalsede stålrør fremstilles efter GOST 8734-75. Yderdiameteren på armeringen varierer fra 5 til 250 millimeter, og vægtykkelsen er 0,3-24 millimeter. Produkterne fremstilles i variable længder fra 1,5 til 11,5 meter og faste længder fra 4,5 til 9 meter.
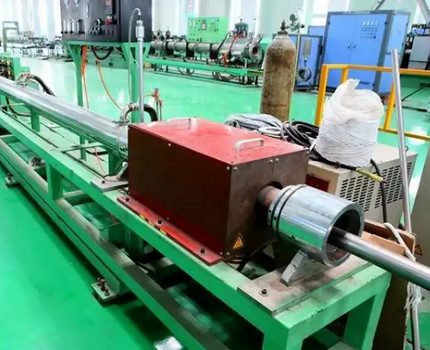
Sømløse stålrør fremstillet ved kolddeformation udviser høj styrke, driftsstabilitet og pålidelighed i hele brugsperioden.
Særlige forhold og egenskaber ved vand- og gasledningsprodukter
Gas- og vandrør fremstilles i henhold til GOST 3262-75. Denne type metalrør er kun udskilt i en separat standard på grund af et snævrere anvendelsesområde.
Yderdiameteren på produktet er 10,2-165 millimeter, og vægtykkelsen varierer mellem 1,8-5,5 millimeter. Størrelsesområdet for både ikke-målte og målte længder er det samme – fra 4 til 12 meter.
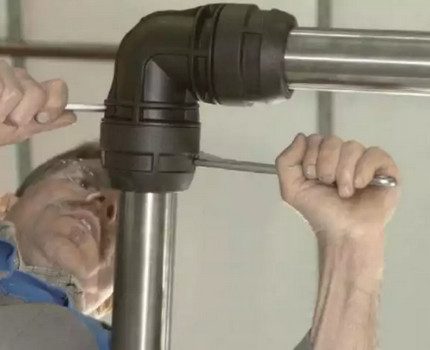
Standarden foreskriver produktion af ikke kun almindelige, men også galvaniserede vand-gasrør.
Montage af stålrørledninger: grundlæggende metoder
Processen med at samle et pålideligt, holdbart og velfungerende kommunikationssystem af stålrør kræver betydelig arbejdsindsats, meget tid og specifikke professionelle værktøjer.
Opdeling af materialet i stykker af den ønskede længde udføres ved hjælp af rørskærere. Samling sker normalt på tre måder: svejsning, gevind og flange.
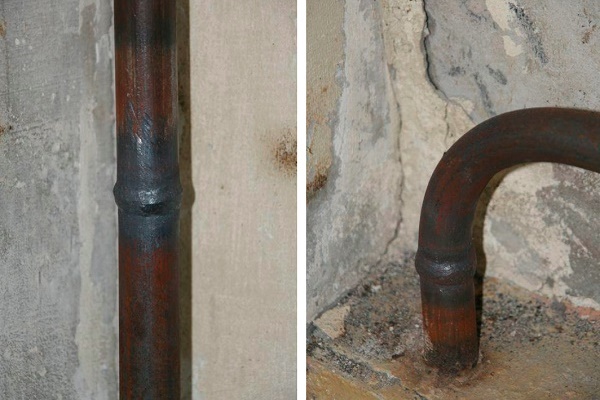
Samling ved svejsning
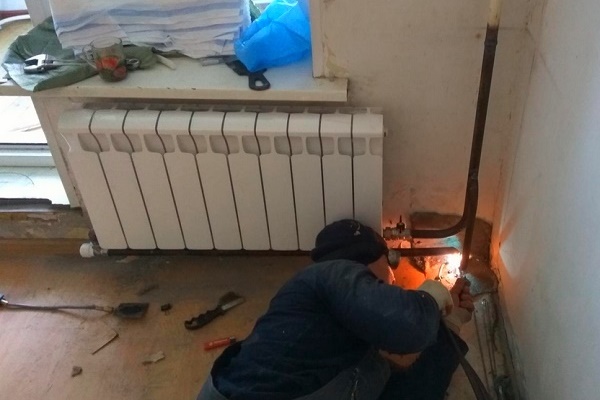
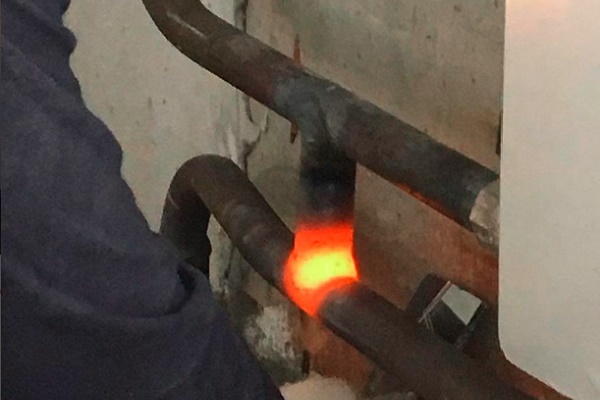
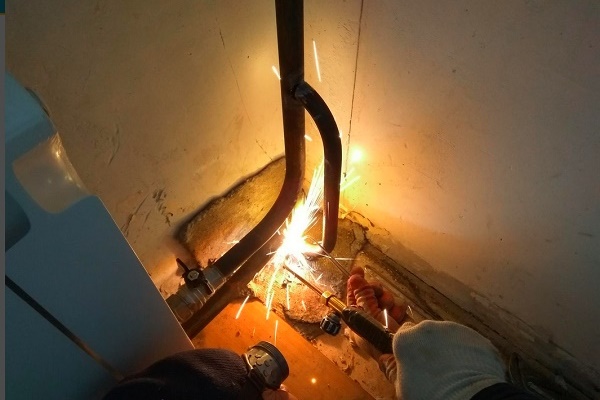
Opsætning af rør med efterfølgende samling af alle dele ved hjælp af gas- eller anden svejsning anses for at være den mest enkle, praktiske og tilgængelige monteringsmetode.
Et system, der er udstyret på denne måde, har et højt niveau af tæthed, kan modstå betydelige drifts- og vibrationsbelastninger, kræver ikke alvorlige vedligeholdelsesforanstaltninger og er let at reparere, hvis der opstår et problem.
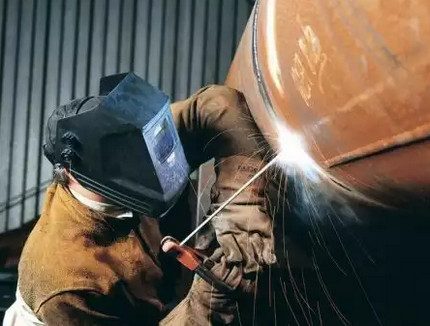
Hvis installation af kommunikation foregår under vanskelige forhold eller på utilgængelige steder, og svejsearbejde er fysisk umuligt, anvendes gevind- (fitting) eller flangesamling af de nødvendige dele.
Montering med gevind
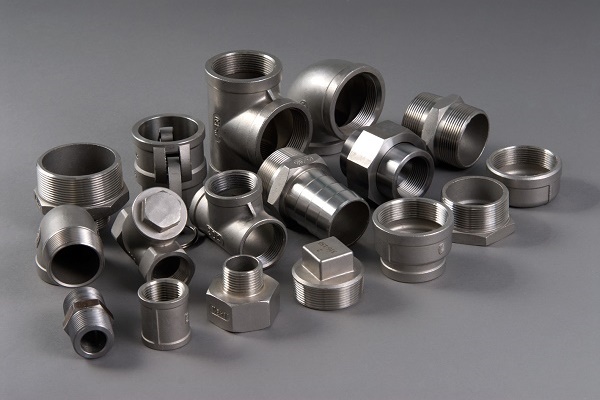
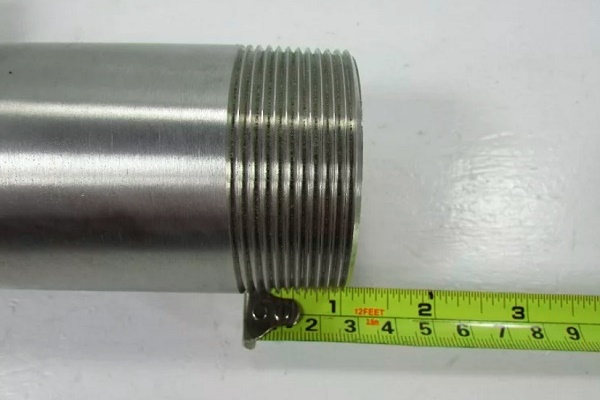
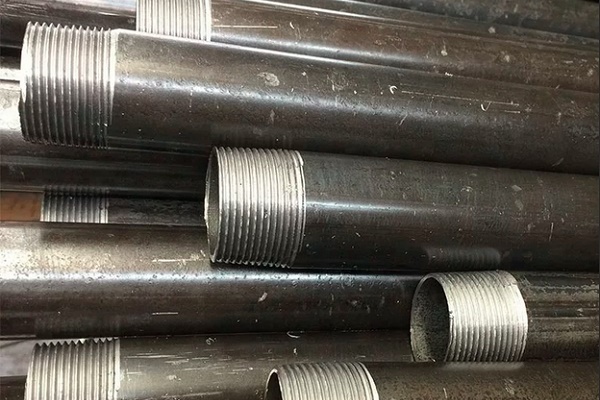
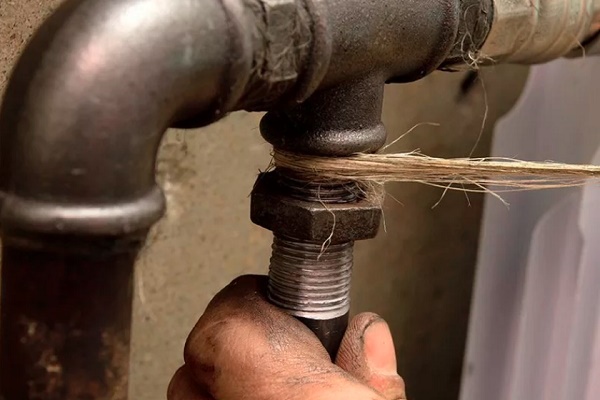
I denne variant skrues rørene på gevind ved hjælp af fittinger af forskellige typer og formål. Dette gør det muligt fremover at udføre lokale reparationer og afhjælpe fejl på et bestemt sted uden at skulle demontere hele kommunikationssystemet.
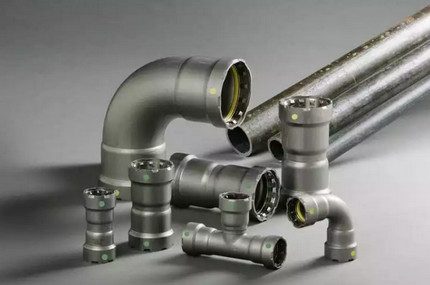
Den største fordel ved gevindmetoden til montering af varmesystem eller vandforsyning er enkelhed og tilgængelighed. For at skabe den ønskede konstruktion af stålrør og fittinger kræves der ikke specifikt udstyr, professionel viden eller stor erfaring med reparationsarbejde.
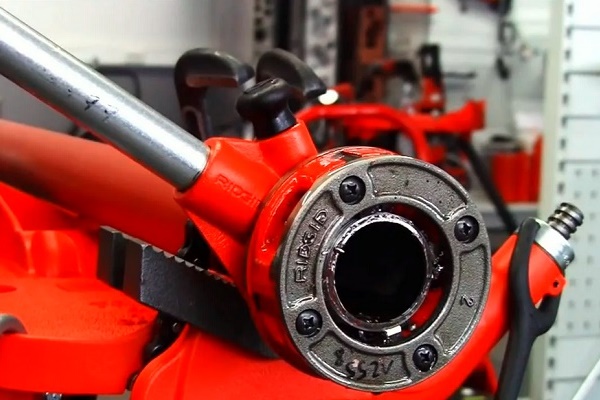
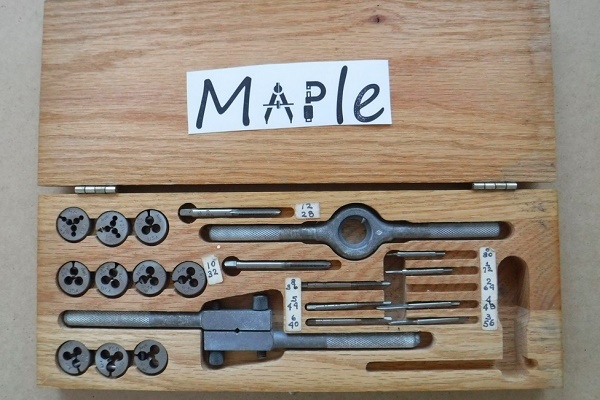
Hele arbejdet er intuitivt og let at udføre selv for personer uden passende kvalifikationer. Gevind på stålrør kan skæres i hånden. Den anbefalede artikel vil introducere dig til teknologien.
Konstruktion af system ved hjælp af flanger
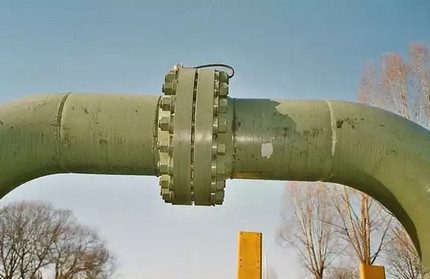
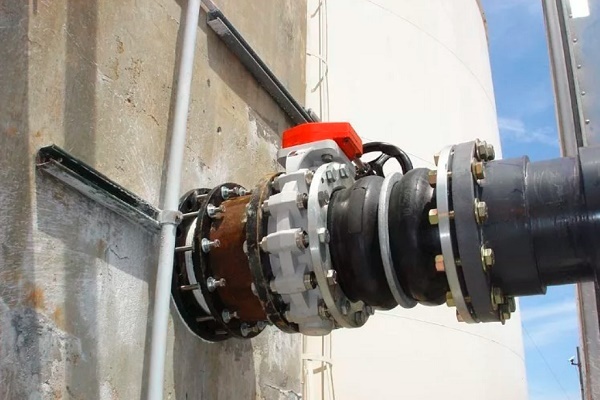
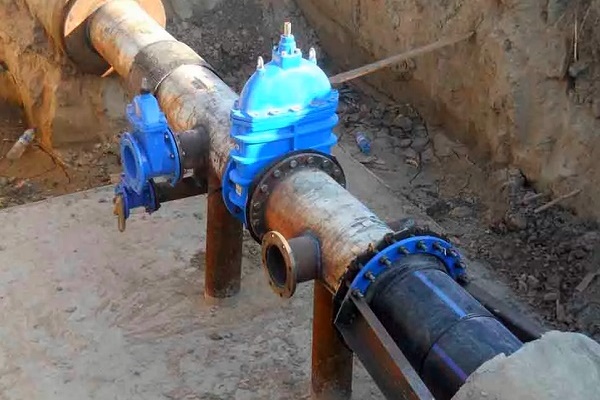
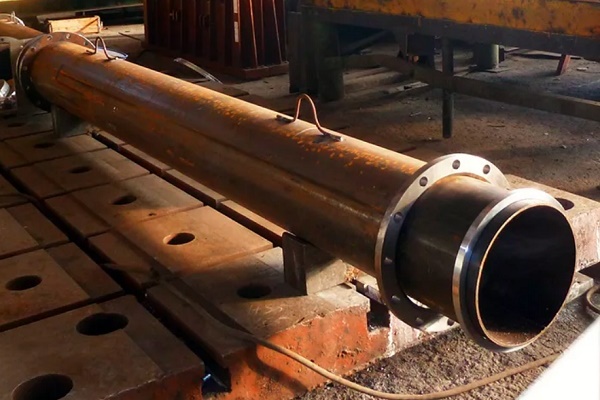
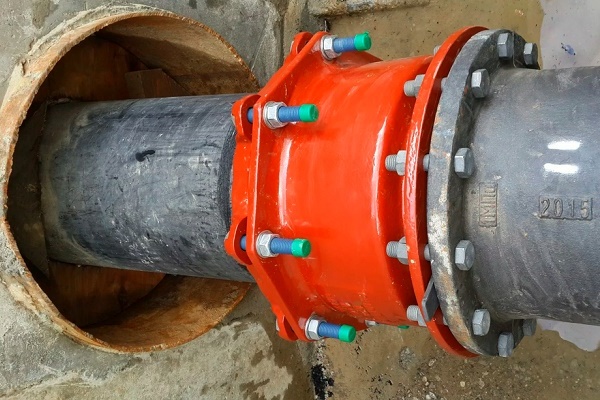
En anden måde at forbinde stålrør til et fælles kommunikationssystem på indebærer brug af flanger med forskellige former og konfigurationer (kryds, vinkelstykker, muffer osv.). Disse dele svejses til rørkanterne, bolte af passende størrelse sættes i hullerne, og møtrikker skrues på for en præcis fastgørelse.
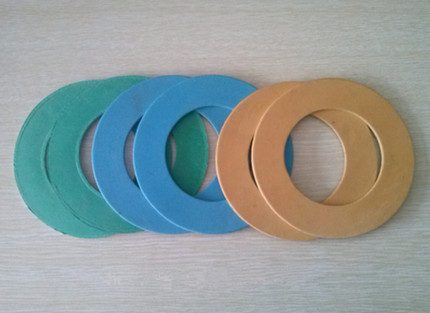
Mellem møtrik og bolt lægges der altid en tætning. Til systemer til varmt- og koldtvandsforsyning (maksimal temperatur op til 100 grader) anvendes pakninger af tyk (ca. 3 mm) pap.
Først fugtes delen med vand og tørres tør. Derefter imprægneres den med opvarmet linolie i 25-30 minutter. Efter denne procedure får pakningen den ønskede struktur og holder længe selv under intensiv brug.
Til systemer, der leverer varmebærer med forhøjet temperatur (op til 450 grader) og grundtryk op til 5 MPa, anvendes pakningsmateriale af paronit. Til systemer, der transporterer damp med tryk op til 0,15 MPa, anvendes til tætning tykt (ca. 3-6 mm) asbestkarton med tæt struktur og god fleksibilitet.
For at asbestpakningen holder længere, dækkes den forud med en grafitsammensætning fremstillet på basis af naturlig linolie.
For at flangesamlingen fungerer korrekt, placeres hovederne på alle arbejdsbolte på samme side, og man sørger omhyggeligt for, at boltenderne stikker ud af møtrikkerne med højst halvdelen af boltens diameter.
Tilspænding af bolte og møtrikker udføres med en almindelig fastnøgle eller skraldenøgle. Konstruktionen skilles ad med de samme værktøjer ved at skrue møtrikker og bolte ud i rækkefølge. Hvis en af delene er rustet og ikke kan fjernes, bankes den løs med en hammer.
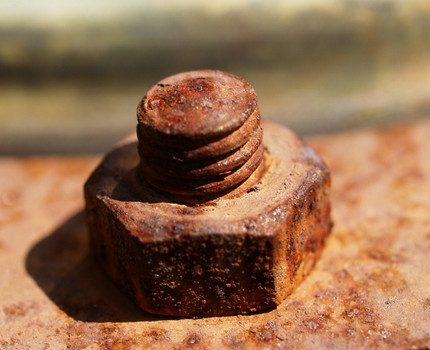
En pakning, der er beskadiget under brug, skæres af med en mejsel, og en ny del sættes i stedet. Under demonteringen arbejder man meget forsigtigt og opmærksomt, så den del, der er tilbage uden fastgørelsesanordninger, ikke falder ned på arbejderen og forårsager skade.
Konklusioner og nyttig video om emnet
Grundlæggende vejledning til arbejde med stålrør for begyndere. Nyttige tips og monteringstricks.
I videoen vises detaljeret, hvordan man svejser stålrør korrekt i forskellige positioner. Professionelle svejsere deler hemmeligheder og arbejdsprincipper.
Forskellige måder at forbinde stålrør på: interessante detaljer og anbefalinger til hjemmeværkstedet.
Ved at kende det præcise sortiment af stålrør på markedet kan man nemt vælge produktvarianter, der er ideelle til at opbygge det nødvendige kommunikationssystem.
Vil du fortælle, hvordan du valgte stålrør til kommunikation i dit eget hus/lejlighed? Har du oplysninger, der kan være nyttige for webstedets besøgende? Skriv endelig kommentarer i blokken nedenfor, stil spørgsmål, og del billeder relateret til artiklens emne.
 Polypropylen- eller metal-plastrør: en sammenlignende gennemgang og valg af den bedste løsning
 Sådan konstruerer du en rørbukker til profilrør selv: oversigt over de bedste hjemmelavede løsninger
 Beregning af rørparametre: hvordan man korrekt beregner vægt, masse og volumen af et rør
 Kobberrør og fittings: typer, mærkning, særlige forhold ved opsætning af kobberrørssystem
 Lim til PVC-rør: oversigt over de bedste blandinger og brugsanvisning
 Fittings til metal-plastrør: typer, anvendelse, oversigt over bedste producenter
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
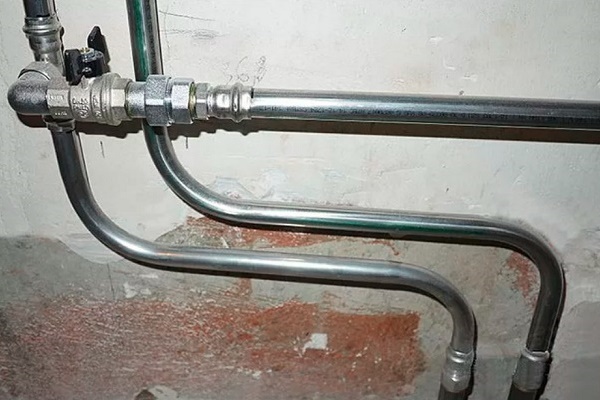
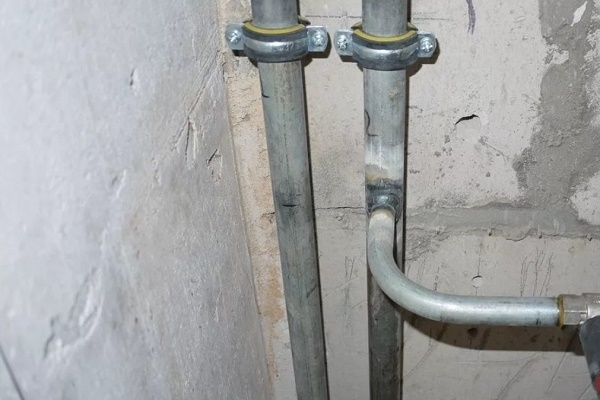
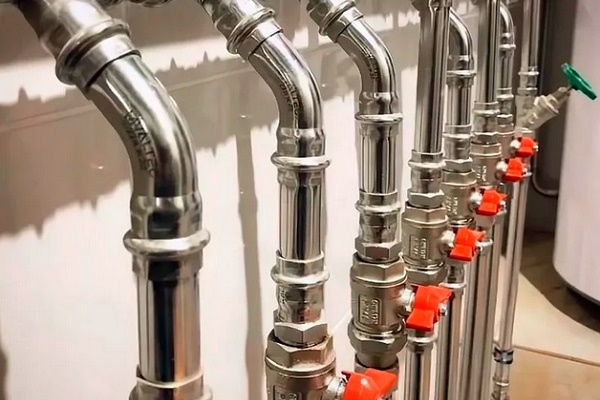
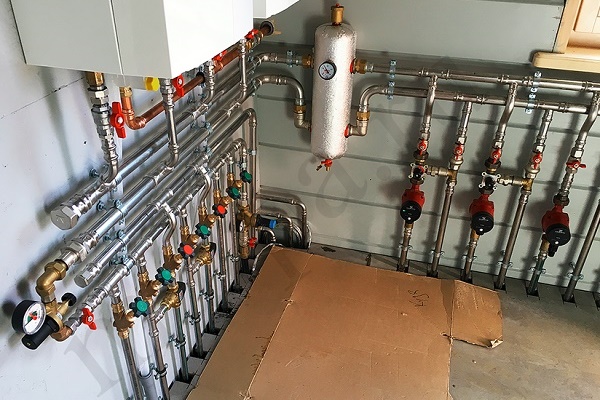
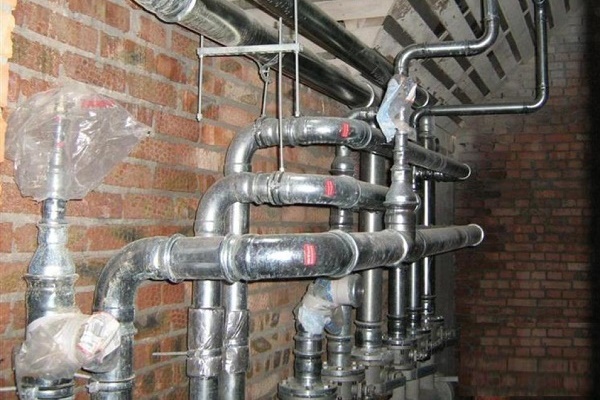
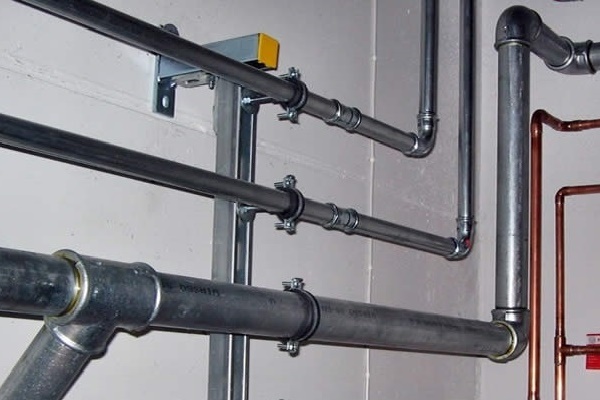
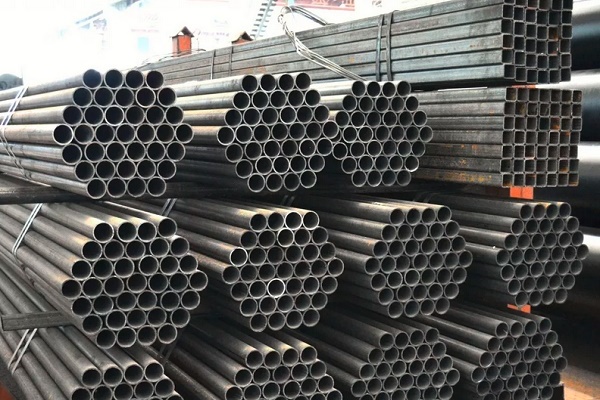
I husholdningen mister stålrør gradvist deres plads til plastrør, som er meget nemmere at arbejde med. Men stål har også sine fordele – lang levetid, styrke, brandmodstand, korrosionsbestandighed.
Korrosionsbestandighed, seriøst? Har du forvekslet det med PVC?