Sådan skæres gevind på rør: detaljeret gennemgang af de grundlæggende metoder

Holder du af at udføre gør-det-selv-arbejder i hjemmet uden at tilkalde forskellige håndværkere? Selvinstallation eller reparation sparer ikke kun penge på at tilkalde fagfolk, men øger også selvværdet betydeligt, ikke sandt?
Under installationen af kommunikation opstår der ofte behov for at forberede gevind på rør. Man må finde metoder for ikke at beskadige emnet.
Vi vil fortælle, hvordan man skærer gevind med forskellige værktøjer, hvilken metode der foretrækkes i en given situation. Artiklen gennemgår metoder, der er tilgængelige for en ufaglært udfører. Der belyses særtræk ved skæring af forskellige typer gevind og det udstyr, der anvendes.
Det præsenterede materiale er forsynet med illustrative fotos af værktøjer til arbejdet. En video med anbefalinger vil hjælpe med at forstå alle detaljer i processen.
Artiklens indhold:
Klassificering af rørgevind
Udtrykket "rørgevind" har en privilegeret position inden for VVS-området. Det klassificeres ud fra en gruppe standarder, der definerer kriterierne for samlinger af forskellige elementer i VVS-konstruktioner.
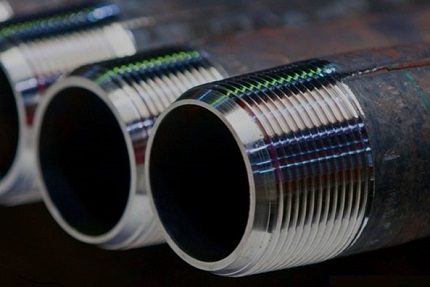
For eksempel angives størrelsen på et rørgevind med en numerisk værdi, der angiver standardens indvendige diameter på røret, men ikke den fysiske diameter på gevindet.
I praksis anvendes følgende rørgevind:
- cylindrisk (G/BSPP),
- konisk (R/BSPT),
- rund til VVS-afspærringsarmatur (Kr),
- tomme cylindrisk (amerikansk standard NPSM),
- tomme konisk (amerikansk standard NPT).
For en VVS-montør, hvis primære arbejdsområde er husstanden, anbefales det at tage udgangspunkt i en betinget opdeling af rørgevind i to hovedtyper:
- cylindrisk (G),
- konisk (R).
Det er netop disse to typer, som en hjemme-VVS-montør, der servicerer husstandens VVS-udstyr og lægger vandforsyningsrør eller varmerør, oftest støder på.
Gevindskæring på rør udføres i følgende tilfælde:
Grundlæggende skæremetoder
Gevind på rør kan skæres på én af to måder:
- automatisk – på maskiner, med elværktøj;
- manuelt – ved hjælp af håndværktøj.
I hjemmet er manuel teknik naturligvis mest relevant. Gevindskæring på vand- eller andre rør i hånden foretages ofte med en gevindskærer.
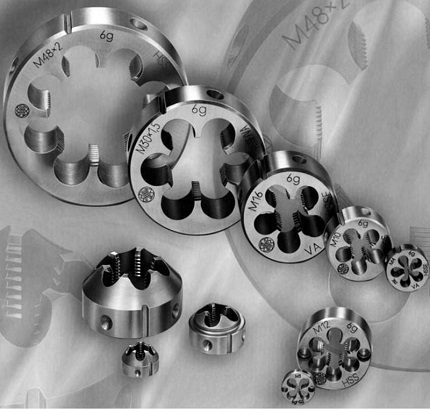
En gevindskærer er et simpelt værktøj til at skære gevind på rør i hjemmet. Det samme værktøj bruges også succesfuldt på industrielle maskiner.
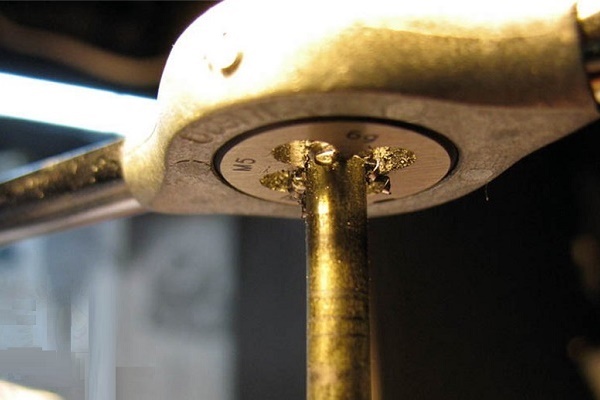
Redskabet ligner en skive, i hvis indre diameter der er boret flere aksiale huller. Kanterne af disse huller danner flere skær (normalt 8-10). Materialet til gevindskærere er legeret stål eller andre hårde legeringer.
Der findes flere typer af sådanne redskaber:
- helgevindskærere;
- fjederbelastede (delte);
- klupper (justerbare).
Efter udformning fremstilles gevindskærere i form af cirkel, firkant, sekskant, prisme. Oftest forekommer skiveformede (runde) værktøjer. De bruges til gevindskæring på vandrør op til diameter 36 mm.
For at lette arbejdet med gevindskærere anvendes:
- simple skæreholdere med låseskruer – håndværktøj;
- gevindskærepatroner på drejebænke.
Gevindskæring (metrisk, konisk) af bedste kvalitet på rør i hånden eller på maskiner opnås med helgevindskærere.
Dog har denne type værktøj på grund af sin stive konstruktion sine negative sider. Skærene slides hurtigt.
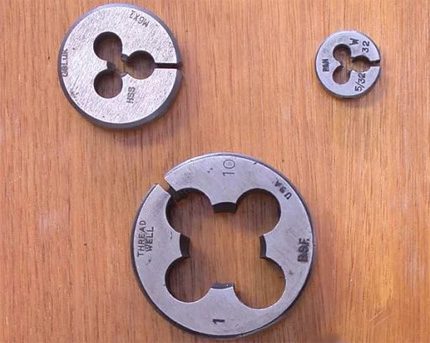
Fjederbelastede (spalte) skærejern har en mindre stiv konstruktion, hvilket gør det muligt at skære gevind på rør og samtidig ændre gevinddiameteren i intervallet 0,1-0,3 mm.
Sådanne anordninger udmærker sig ved øget slidstyrke på skærene, men sikrer ikke høj nøjagtighed og renhed ved gevindskæring.
Udskydelige skærejern består af to arbejdsdele. De er beregnet til montering i en spændemodul – en skærejernsholder.
Fastgørelse i skærejernsholderen sker via en mekanisme bestående af en klods og en justeringsskrue. Skruen regulerer diameterstørrelsen til gevindskæring. Normalt leveres skærejernsholderen med et sæt skærejern til flere forskellige diametre.
Metode #1 — fremstilling af rørgevind med skærejern
Processen med at skabe gevind på et rør med et skærejern eller en skærejernsholder kræver, at mekanikeren udfører nogle forberedende handlinger:
- Rørets overflade i gevindområdet skal omhyggeligt rengøres.
- Rørets endeflade skal behandles med en fil (lav en indgangsfase).
- Påfør smøremiddel på overfladen for at reducere modstanden.
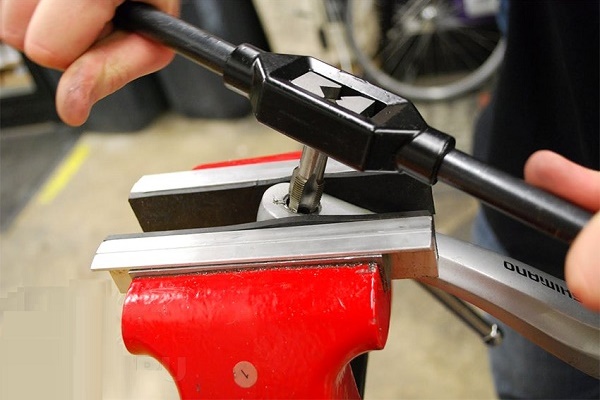
Hvis muligt, er det ønskeligt at fastgøre røret lodret, for eksempel i en skruestik, og efterlade fri adgang til den øverste del – skæreområdet. Fastspændingskraften skal beregnes korrekt for ikke at deformere rørlegemet.
Derefter tages en forberedt skærejernsholder med et groft skærejern (nr. 1) i den rigtige diameter og med passende gevindegenskaber.
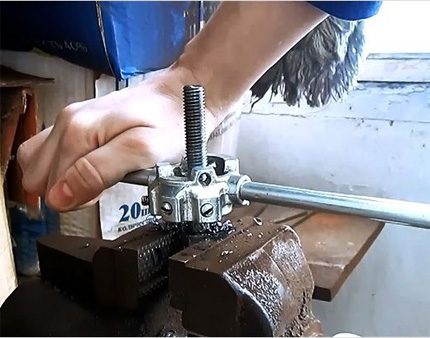
Værktøjet holdes vandret – vinkelret på rørets endeflade. Det grove skærejern sættes med det indre hul over kantenfasen. Med let tryk og efterfølgende korte drejninger på 25-30° laves et indledende snit.
Dette arbejde skal udføres omhyggeligt, uden at forhaste sig, mens man konstant kontrollerer den rette vinkel mellem skærejernets vandret og rørets lodret.
Med denne metode skæres forsigtigt de første to-tre gevind. Normalt efter at de første to-tre gevind er skåret, indtager værktøjet en fast arbejdsposition. Derefter behøver man ikke længere kontrollere den rette vinkel.
Men teknikken med korte (uden særlig stærk træk) cirkulære bevægelser bør bevares til slutningen af skæringen. Det anbefales at tilføje smøremiddel periodisk ved skæringspunktet.
Efter den første gennemgang skrues anordningen af, og derefter gentages en til to gange mere med et fin skærejern (nr. 2).
Metode #2 — teknik til gevindskæring med gevindskærer
En klup er en variant af den samme skæreplade til gevindskæring, også på rør. Den karakteristiske egenskab ved en klup er muligheden for at justere skærene.
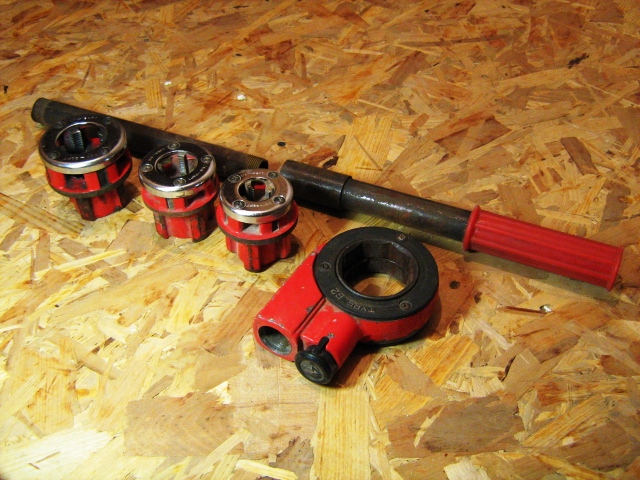
Der findes klupper til manuel brug samt tilsvarende elektrisk drevne enheder.
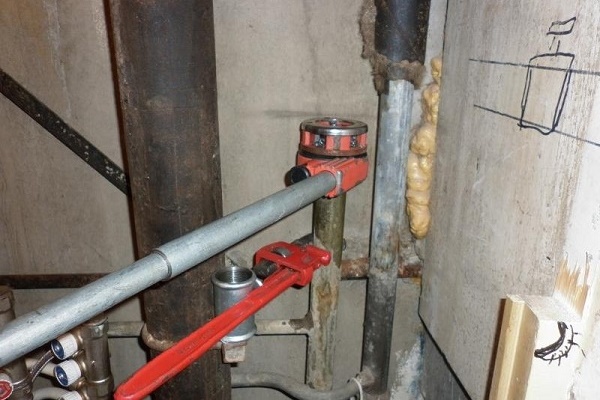
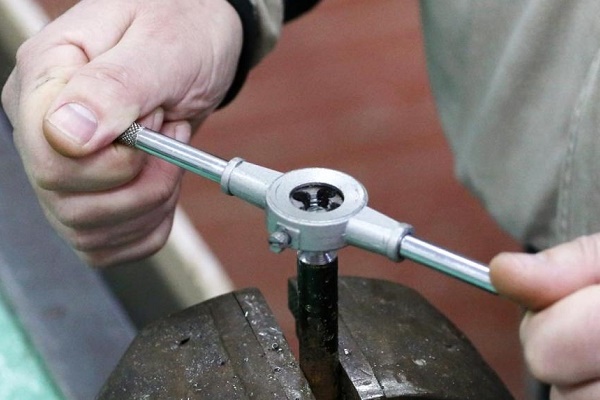
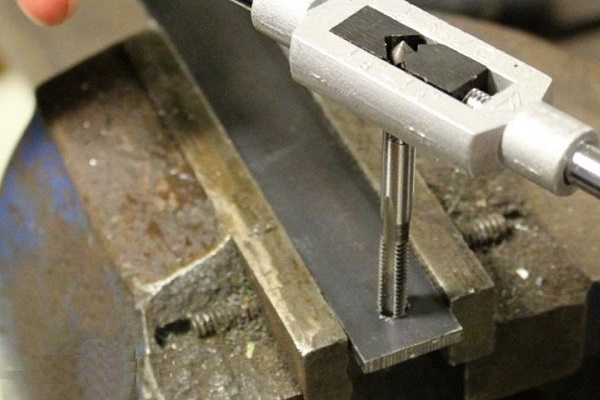
Metode #1 — skæring med en manuel klup. Gevindskæring på rør i hånden udføres normalt med en klup, der monteres i en skraldeholder. Denne holder gør arbejdet med at skære rørgevind bekvemt og mindre kompliceret.
Selvfølgelig kan man, afhængigt af betingelserne for metalarbejde, anvende andre typer håndholdte holdere. For eksempel en standard fastspændingsholder med to håndtag.
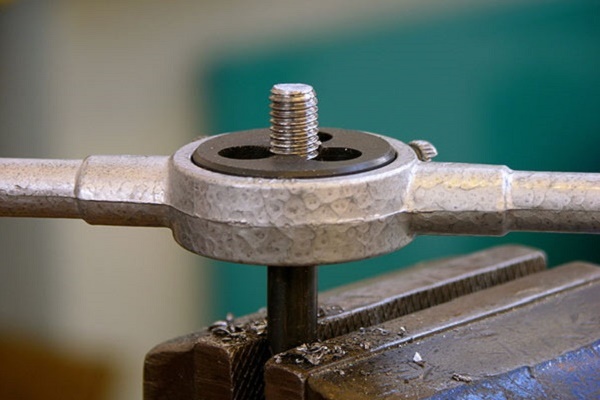
Princippet for at skabe gevind med en klup er stort set det samme som metoden med traditionelle skæreplader:
- Rengør rørets arbejdsflade, og sørg for, at der ikke er fejl.
- Slib skæreområdet, indtil det har en tydelig metalglans.
- Bearbejd den ydre arbejdsdel af endekanten i en vinkel på 45-60º (fas).
- Smør den forberedte overflade med teknisk vaselin.
- Fastgør røret i en mekanisk skruestik eller hold det med en rørtang.
Efter disse procedurer monteres skæreværktøjet (kluppen) med det indre hul på rørets fas, og med moderat jævnt tryk begynder man at dreje det med korte frem- og tilbagegående bevægelser.
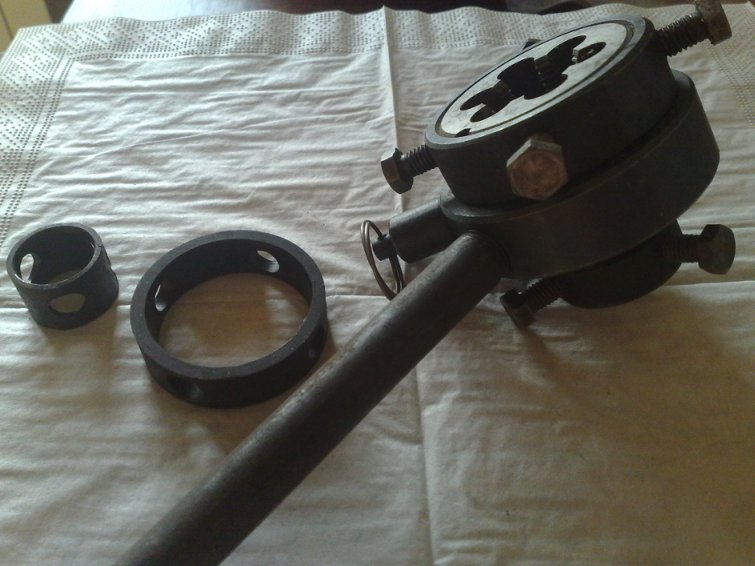
Hvis der anvendes en skraldeholder, udføres kun lige frem- og tilbagegående gevindskæring. Det er værd at bemærke bekvemmeligheden ved at bruge en skraldeholder ved arbejde i trange forhold.
For eksempel, når man skal bearbejde et rør, der er lagt tæt på en væg.
Variant #2 — skæring med elektrisk rørskærer. Sammen med håndværktøj finder man også udbredt brug af elektrisk drevne anordninger. Den åbenlyse fordel for en mekaniker er en væsentlig reduktion af arbejdsbyrden.
Men på den anden side er ikke alle elektriske maskiner i stand til at udføre arbejde under trange forhold. Desuden opnås et bedre resultat med håndværktøj.
For at opnå et lignende resultat med elektriske rørskærere kræves der stor erfaring med dette værktøj.
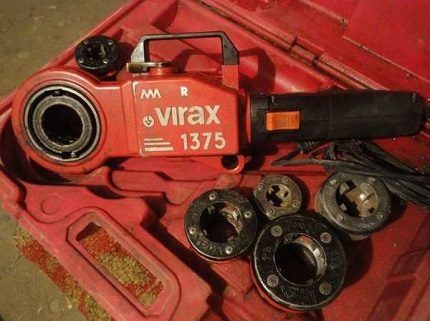
Arbejde med elektrisk rørskærer:
- Forberedelse af røroverfladen i skæreområdet – rengøring, affasning, smøring.
- Fastgørelse af røret med anordninger, der kan sikre en stiv låsning.
- Fastgørelse ved startpunktet af skæreholder med den medfølgende spændetvinge.
- Kontrol af rørskærerens gang og rotationsretning.
- Skæring af de første to-tre gevind i stødtilstand.
Derefter foretages rørgevindskæring i automatisk tilstand. Skærelængden anses for optimal, når den øverste kant af rørskærerens skærehoveder når rørets forkant.
På dette punkt stoppes apparatet, den reverserende rotationsfunktion aktiveres, og med stødtilstand skrues skæreren af røret. Det er vigtigt at smøre skæreområdet med olie med jævne mellemrum under hele processen.
Metode #3 — brug af drejebænke
Større bygge- og reparationsarbejder udelukker som regel brug af håndværktøj. Her bruges drejebænke normalt til den tilsvarende bearbejdning af rør.
Gevindskæringsfunktioner understøttes af mange universelle drejebænke.
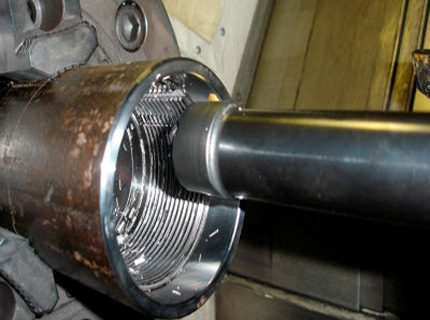
Ved hjælp af maskiner fremstilles både indvendige og udvendige rørgevind effektivt og let. Drejebænkens pneumatiske (eller mekaniske) fastgørelsesmodul sikrer en kvalitativ og pålidelig fastspænding af røret og præcis tilførsel af den bearbejdede del til skæreværktøjet.
Til gevindskæring anvendes forskellige typer skæreværktøj:
- stangformede,
- pladeformede,
- indsatsformede.
Arbejde på drejebænke udføres af specialister, der er uddannet i dette og har den nødvendige kvalifikation. Uden erfaring og professionelle færdigheder anbefales det ikke at forsøge at skære gevind selv på maskinen.
For gør-det-selv-folk, der beslutter sig for at beskæftige sig med mekanik og lave gevind på metalemner, vil følgende råd hjælpe i arbejdet:
Et par ord om GOST vedrørende rørgevind
Ved arbejde med gas- og væskemedier, i henhold til GOST 6111, er det tilladt at fremstille aftagelige forbindelser i rørledningssystemer med gevindbasis, hvis det er nødvendigt.
Det er muligt at udføre ikke kun rørgevind, men også koniske gevind (GOST 3662).
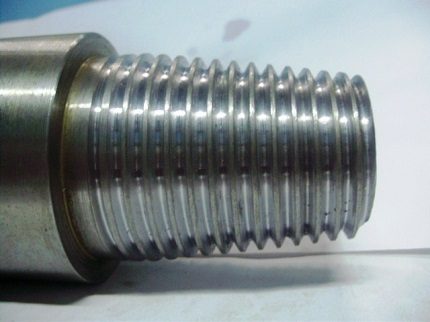
På trods af den sjældne brug af konisk gevind i rørforbindelser, anses det for at være mere bekvemt med hensyn til skrunings-/afskruningsegenskaber.
Det skal erindres, at keglevinklen på konisk gevind er direkte relateret til parametre som stigning og diameter. Den tilladte værdi af denne vinkel må ikke være mindre end 26°. Standardværdien for profilens spidsvinkel på konisk gevind – 60°.
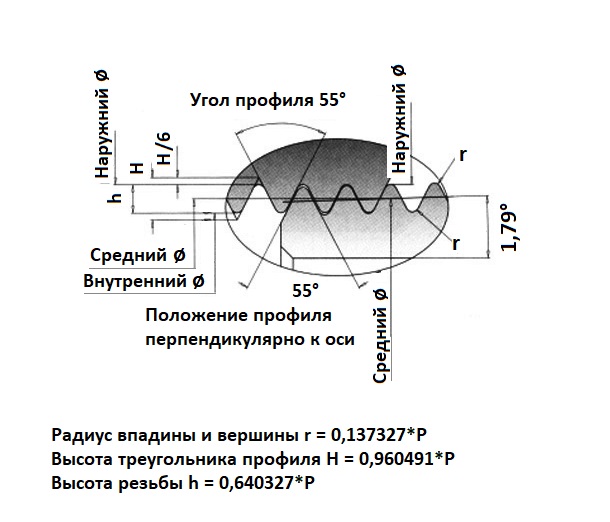
Rørgevind har en karakteristisk egenskab – de har en afrundet profilspids. Ved overholdelse af skæringsstandarder udgør afrundingsstørrelsen 10% af gevindradius.
Med denne skæringsteknologi opnås en væsentlig reduktion af indre spændinger på det lille metalområde, der optages af gevindprofilet.
I henhold til de fastsatte tolerancer i GOST 6357, er der foruden cylindrisk og konisk gevind også mulighed for metrisk gevind på rør.
Her er standardhældningsvinklen 55°, hvilket medfører et øget antal gevind på et lige langt stykke sammenlignet med en anden gevindtype.
Resultatet er en forbindelse med højere tæthedsgrad, men arbejdsbyrden ved brug af sådanne forbindelser øges.
GOST standarderne tillader også fremstilling af tryk- og trapezgevind på rør. Men i praksis bruges disse gevindtyper ikke på grund af deres lave driftsstyrke.
I VVS-arbejde anvendes forskellige metoder til at forbinde rør. Valget af metode afhænger i høj grad af rørmaterialet og dets “ansvarsområde”. Gevindforbindelse anbefales anvendt på steder, der er tilgængelige for periodisk inspektion.
Oplysninger om alternative metoder til rørforbindelse findes i artiklerne:
- VVS-metoder til samling af rør: et overblik over alle mulige udførelsesvarianter
- Tilslutning af plastrør til metalrør: gennemgang af metoder og eksempler på installationsarbejde
- Forbindelse af kobberrør: instruktioner og sammenligning af forskellige monteringsteknikker
- Indstik i rør uden svejsning: teknologi til svejse- og indstikningsarbejde
Konklusioner og nyttig video om emnet
Alle nuancer ved gevindskæring på rør i én video:
Viden om skabelse, drift og vedligeholdelse af gevindforbindelser på rør er altid relevant for enhver, der beskæftiger sig med husholdning, VVS og andre tekniske installationer.
Uden disse oplysninger er det umuligt at udføre reparationer af høj kvalitet, modernisere rørsystemer eller blot opretholde driften af huslige systemer.
Har du noget at tilføje, eller har du spørgsmål om gevindskæring på rør? Efterlad venligst kommentarer til indlægget, foreslå dine egne metoder og effektive værktøjer til at lave gevind. Kontaktformularen findes i det nederste afsnit.
 Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer
 Hvordan laver man en rørkasse på toilettet: oversigt over de bedste måder at skjule rørene
 Sådan skjuler du rør på badeværelset: oversigt over de bedste metoder til maskering af rør
 Forbindelse af plastrør med metalrør: gennemgang af de bedste metoder og monteringsdetaljer
 Indstik i rør uden svejsning: oversigt over teknologi til udførelse af indstiksarbejde
 Skæring af rør i vinkel: fordele og ulemper ved forskellige metoder + eksempel på udførelse
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Jeg laver gevind på rør i hånden med en skærejern. Mine er solide. Der er ikke noget svært i det. Det er vigtigt at have færdigheder. Jeg renser røret, spænder det i en skruestik og tager en håndsvøb med det rigtige skærejern. Med drejebevægelser skærer jeg gradvist. Det er vigtigt at skære de første 2 gevind, så går det lettere. Jeg gør det ikke ofte, men i stor skala skal man selvfølgelig bruge en kluppe.
For mig er det ekstremt enkelt. Et rør, en skruestik og et skærejern. Jeg synes, det er meningsløst at betale for gevindskæring, da det hele tager et par minutter. Hvis man ikke har færdighederne, kan man selvfølgelig købe rør med færdigskåret gevind, men “efter mål” i længden er det svært at finde sådanne emner, ærlig talt næsten umuligt. Så jeg anbefaler alle at købe et sæt skærejern.
Kvaliteten af skæreværktøjet er vigtig. Da jeg købte min første kluppe, fik jeg skærejern (som det viste sig senere) af forfærdelig kvalitet. Gevindet blev skåret med enorm besvær, jeg smurte med forskellige typer smøremidler (flydende, faste) – de hjalp ikke meget. Og, heldigvis, gik et skærejern (kluppen) i stykker en dag. Jeg købte hurtigt en ny… Og det viste sig – jeg havde i flere måneder overanstrengt mig.
En god lærer – erfaring, men det er stadig bedre først at få teori fra en kyndig person. Men jeg mødte aldrig sådan en.