Skæring af rør i vinkel: fordele og ulemper ved forskellige metoder + eksempel på udførelse

Rør er et udbredt byggemateriale. De bruges ved montering af forskellige systemer. Under montering opstår der situationer, hvor rør skal samles i en vinkel. Teknologien til at udføre sådanne arbejder er ikke standard, men man bør kende til den.
For at skabe en kompleks samlingskonfiguration kræves skæring af rør i vinkel. Vi fortæller, hvordan sådanne operationer udføres, og hvilke skæremetoder der findes.
Artiklens indhold:
Teknikker til skæring af rør i vinkel
Når man ser på arbejdsteknikker – skæring lige eller i vinkel – bør man tage hensyn til det forskellige materiale i de emner, der bearbejdes. For eksempel er slanger fremstillet af polypropylen eller tynd kobber nemmere og lettere at skære end tykvæggede stålrør.
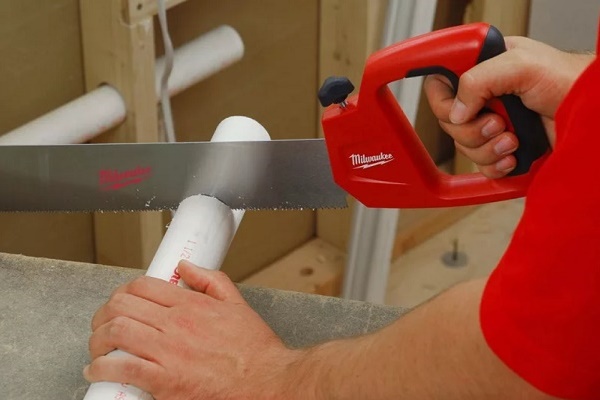
Plastprodukter med lille diameter skæres i den ønskede vinkel ved hjælp af specielle sakse. Vinklen kan kontrolleres med en almindelig vinkelmåler. Skæring af polymerrør udføres også med en almindelig håndsav med fintandet klinge.
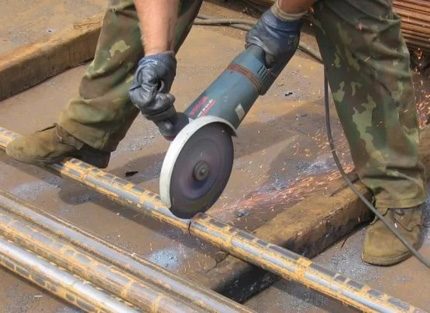
Det mest almindelige behov ved montering er skæring af vand-, kloak- og ventilationsrør i en vinkel på 45º.
Lad os finde ud af, hvilke værktøjer der kan bruges til skæring i forskellige vinkler.
Papirskabelon til rør
Til at opnå et relativt præcist snit kan man anvende en simpel metode, hvor et almindeligt stykke papir fungerer som en slags skabelon. For eksempel er printerpapir i A4-format velegnet til at lave skabelonen.
Først markeres arket som et kvadrat med en lineal. Kvadratets diagonal skal være lig med rørets omkreds, der skal skæres. Overskydende dele af arket klippes af.
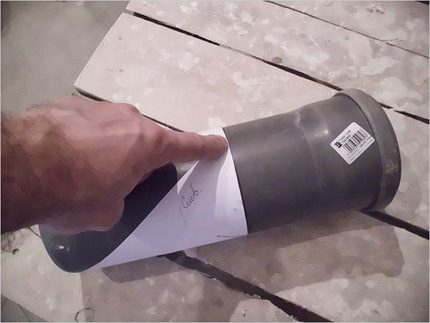
Dernæst følgende trin:
- Fold arket diagonalt, så modstående hjørner mødes.
- Drej den resulterende trekant, så hypotenusen er vinkelret på rørets akse.
- I denne position vikles papiret om rørets overflade, så hypotenusens yderpunkter mødes.
- Marker snitlinjen med en tusch langs en af trekantens kateter.
- Skær røret langs den markerede linje.
Denne metode er praktisk til at markere og skære rør i 45° vinkel i diameterområdet 32 til 63 mm. For større bekvemmelighed ved markering anbefales det at bruge tykt, men blødt papir. Man kan også anvende paronit og lignende materialer.
Hvordan man vælger den rigtige rørskærer til plastrør og hvordan man bruger den i praksis, er beskrevet detaljeret i den artikel, vi foreslår.
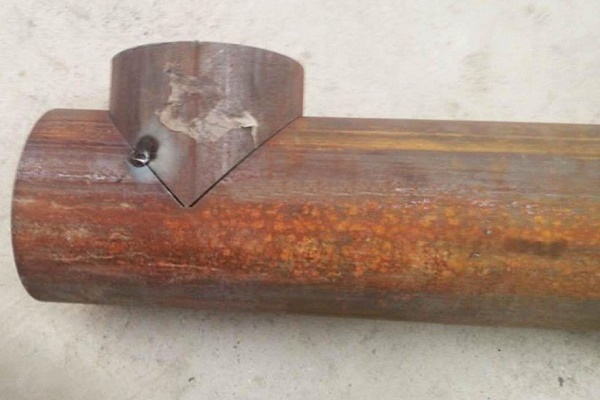
Vellavede skabeloner til formskæring af rør gør det muligt at udføre snit med ekstrem høj præcision. Dog er der stadig mulighed for mellemrum mellem de forberedte emner. Ved samling af metalrør “lukkes” det med en svejsning, mens der ved samling af plastdele bruges en specialiseret loddeline.
Programmer til beregning af skærevinkler
Skæreteknik med skabeloner gør det muligt at opnå forskellige skærevinkler. Men for at lave en skabelon til vinkler, der ikke er 45°, kræver det matematiske beregninger, og ud fra beregningsdataene skal man skære en skabelon ud af papir eller lignende materialer.
Der findes dog computerprogrammer, der er designet til at spare håndværkeren for beregninger. Sådanne programmer udskriver skabeloner til rørskæring på printeren.
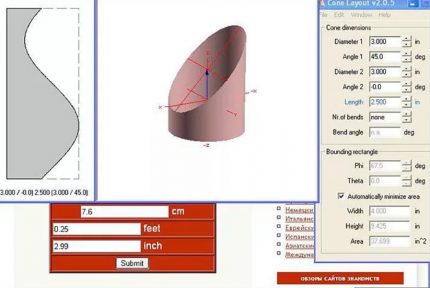
Et simpelt beregningsprogram, skabt på basis af MS Excel, gør det muligt at beregne og sammensætte en skabelon til næsten alle værdier af rørdiametre og ønskede skærevinkler.
Alt, hvad brugeren skal gøre, er at indtaste de tilsvarende værdier i cellerne "Ydre diameter" og "Skærevinkel". Ud fra disse parametre dannes en skabelon, som kan sendes til udskrivning.
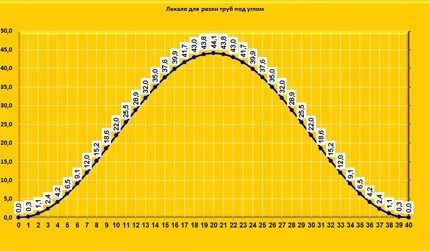
Ulempen ved programmet er, at det ikke tager højde for skabelonens arktykkelse, hvilket fører til mindre unøjagtigheder.
Geringskasse til rørskæring
Der er et simpelt værktøj, der ofte bruges i hjemmet, hovedsageligt til træarbejde. Det kaldes en geringskasse. Det samme værktøj er også velegnet til at skære rør, og det i forskellige vinkler.
Geringskasser fås i handlen, men hvis man ønsker det, kan man altid lave den selv og tilpasse konstruktionen til den ønskede rørdiameter:
- Tag et træbræt med en bredde svarende til rørets diameter og en længde på 400-500 mm.
- Tag yderligere to brædder af samme størrelse, men med en bredde øget med tykkelsen af det første bræt.
- Saml de tre brædder til en konstruktion formet som et omvendt 'U', hvor det første bræt er placeret som base.
- Marker et rektangel i den centrale del af konstruktionen, hvor to sider følger sidebræddernes indre kanter.
- Del rektanglet med diagonaler, og lav snit ned til basen langs linjerne, der dannes på sidebræddernes øverste kanter.
På denne måde fremstilles en skabelon til skæring i 45° vinkel. Men med en vinkelmåler kan man markere næsten enhver vinkel og lave snit til rørskæring i en bestemt vinkel.
Fordelen ved geringskassen – værktøjet kan genbruges flere gange. Værktøjet kan bruges, indtil slid på slidseernes vægge når et punkt, hvor de ikke længere kan sikre høj skærepræcision. Det anbefales at fremstille værktøjets vægge af et materiale med højere styrke end træ.
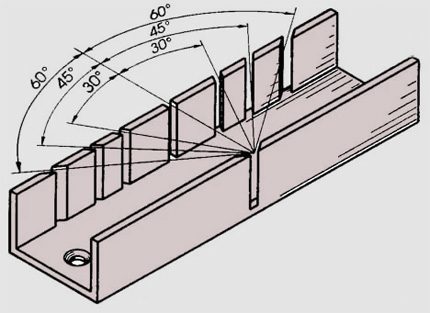
Fordelene ved metoden er indlysende – enkelhed, let fremstilling af værktøjet (geringskæren), økonomi, alsidighed. Ulemperne ved at arbejde med sådan en værktøjstype er nødvendigheden af at tilpasse geringskærens størrelse til rørdiameteren for at opnå et præcist snit. Det vil sige, at man skal lave sit eget værktøj til hvert rør.
Med en geringskære kan man også kun skære rør med en metalsav eller en beskæresaks (til plastprodukter). Til tykvæggede metalrør, der skal skæres med en vinkelsliber, er dette værktøj ikke egnet.
Simpelt skæreudstyr
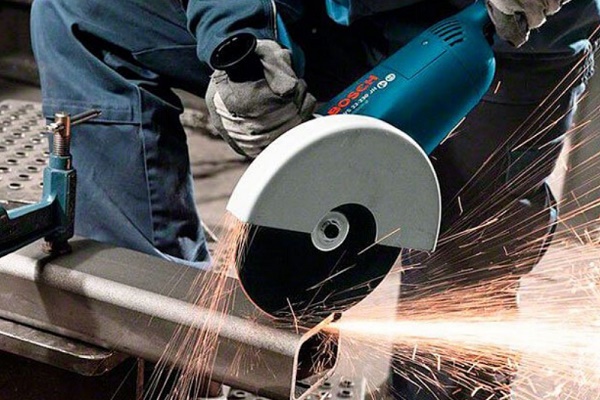
Metalliske emner med rund eller rektangulær form og tilstrækkeligt tykke vægge er praktiske at skære i vinkel ved hjælp af et ukompliceret elektromekanisk værktøj.
Skæreelementet i sådan et værktøj er en skæreskive eller en rundsav, monteret på en elektromotors aksel. Elektromotoren med skærehovedet er en del af hele værktøjet, som også omfatter et arbejdsbord, en pendulstøtte og en skruetvinge.
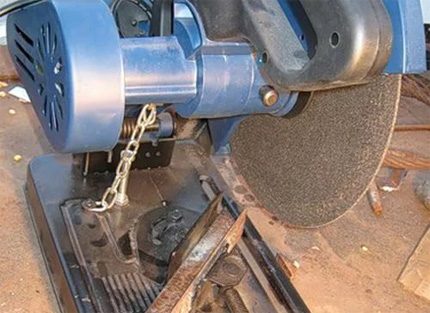
Til at indstille røret i den ønskede vinkel og derefter fastspænde det, bruges en almindelig skruetvinge og to metalvinkler. Den ene vinkel (kort) er fastgjort til bunden af drejemekanismen – pendulet. Den anden vinkel (lang) er i fri tilstand.
Procedure for placering af rør og skæring:
- Drejemekanismen indstilles til den ønskede skærevinkel (f.eks. ved hjælp af en lineal og en vinkelmåler).
- Den fundne position fastgøres med spændeskruer.
- Røret placeres mellem den korte og den lange vinkel og klemmes fast med skruetvingens skrue.
- Der gives spænding til elektromotoren.
- Ved at anvende et svagt tryk på skæreskiven skæres røret på det ønskede sted.
Fordelene ved denne metode er hurtigt arbejde, et rent snit og mulighed for at bearbejde et stort antal rør på kort tid.
Ulemper: begrænsninger i brug i hjemmet, øget støj, arbejde kun med rør med små og mellemstore diametre. Desuden udføres skæreprocessen stationært væk fra monteringsstedet, hvilket ikke altid er acceptabelt.
Hvis du planlægger at lave et kobberrørssystem derhjemme, vil du have brug for specielle rørskærere, og vi anbefaler at du gør dig bekendt med reglerne for valg af dem.
Nuancer ved arbejde med rektangulært tværsnit
Til skæring af emner med rektangulært tværsnit anbefales det at forberede skabelonudskårne vinkler på forhånd. De kan nemt laves af en metalvinkel, efter først at have markeret med den samme vinkelmåler.
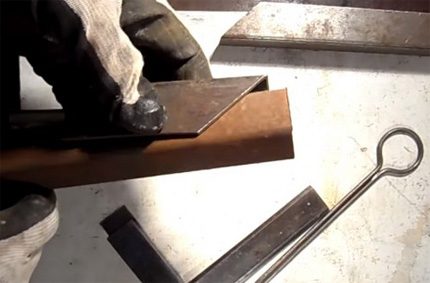
Afmærkning kan udføres for forskellige vinkelværdier. For at bruge skabelonen i praksis er det nok at placere den mod det rektangulære rør på det rigtige sted og markere skærelinjen. Derefter udføres snittet langs den markerede linje med et passende værktøj.
Præcisionsskæremaskiner
Blandt mærkeapparater, der kunne bruges i hjemmet til at udføre skæring i en vinkel, kan man være opmærksom på italiensk fremstillet teknologi.
Båndsaven Mini Cut fra virksomheden «MASS» – en kompakt enhed med manuel klemme, til arbejde ikke kun med rør, men også med vinkler, stænger og profilelementer.
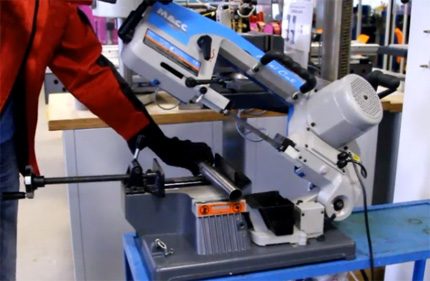
Maskinen understøtter indstilling af skærevinklen fra 0 til 45º. Proceduren udføres ved hjælp af båndbladet med en hastighed på 45 frem- og tilbagegående bevægelser pr. minut. Apparatet er udstyret med en elektrisk motor på 370 W, der drives af husholdningsnettet. Maksimal tilladt diameter for det afskårne runde rør er 65 mm.
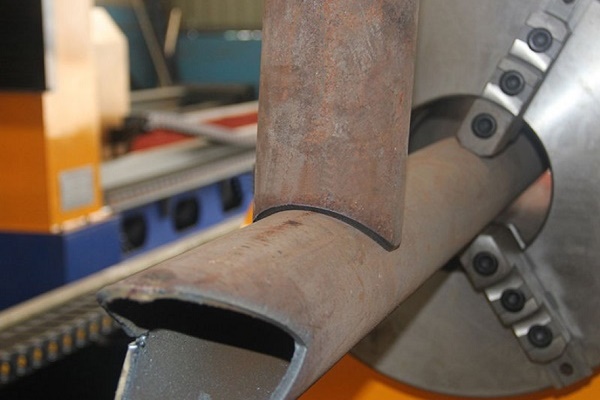
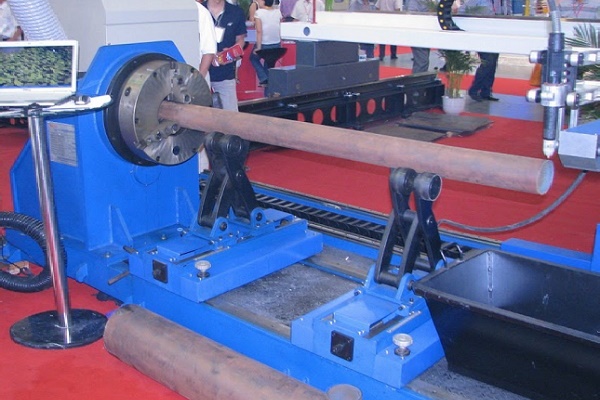
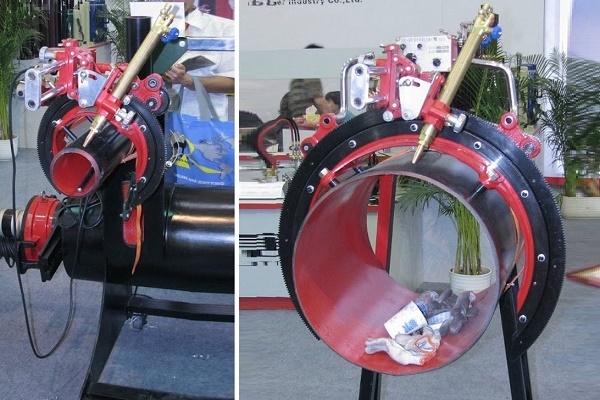
I industriel skala er der udviklet talrige anlæg med elektromekaniske og elektriske drev til rørskæring. Teknisk avancerede apparater gør det muligt at udføre termisk, ilt- og plasmaskæring med høj præcision:
Industrimodeller (eksempel BSM)
Der findes specielle maskiner til industriel brug til at udføre præcise skæreoperationer i vinkel. Et godt eksempel: apparater produceret under mærket «BSM». Producenten af maskinerne er det tyske firma Rexinger.
Sandt nok er BSM-seriens maskiner udelukkende beregnet til arbejde med polypropylenrør med tilstrækkeligt store diametre. Behandling af produkter af typen PP, PVC, PE, PVDF understøttes.
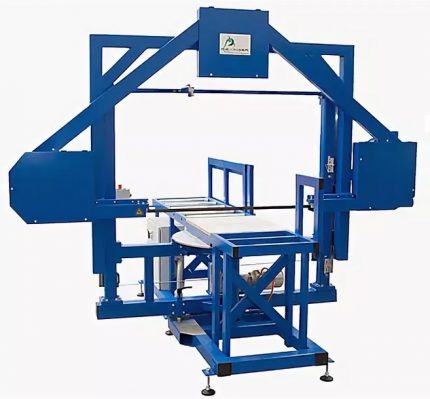
Maskinens skæreværktøj er et båndsav, som gør det muligt at skære i vinkler fra 0 til 67,5º. Processens præcision sikres af en laserskæringsdetektor.
På trods af enhedens konfiguration til store diametre, kan der anvendes et specielt bord, som også med succes skærer rør med små diametre (50 – 200 mm), som er lettere at skære med hjælp fra et rørskærer. Der produceres en bred vifte af modeller af BSM-enheder.
Anvendelse af termiske metoder
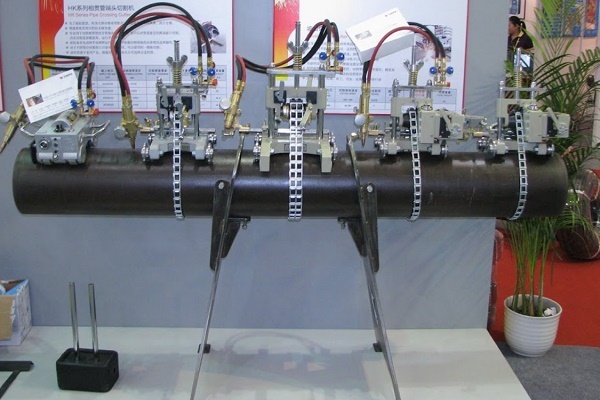
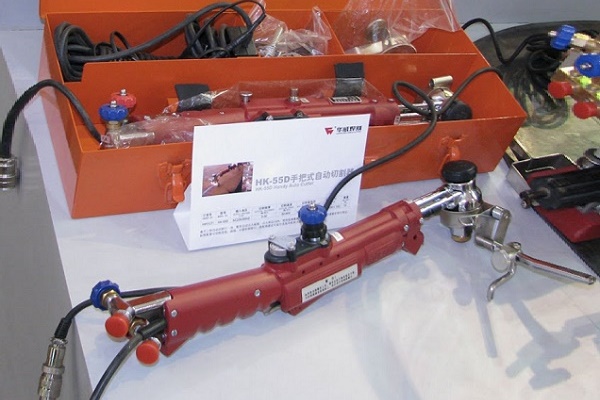
Ud over mekaniske metoder anvendes ofte termiske metoder, hvor svejse- eller skæreapparater fungerer som værktøj. For eksempel en autogenskærer eller en almindelig svejsemaskine (jævnspænding/vekselspænding).
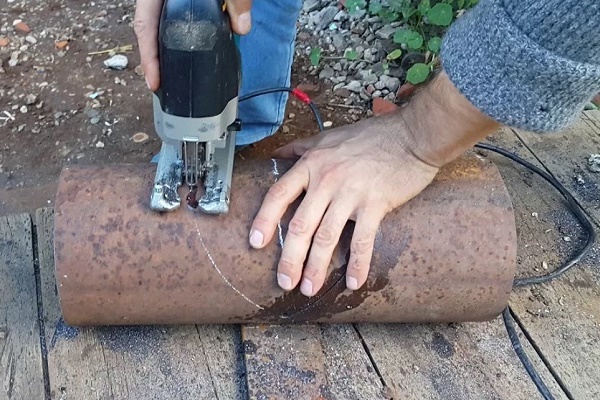
Med sådanne apparater kan tykvæggede metalrør skæres. Det er dog ekstremt svært at opnå et perfekt jævnt snit ved hjælp af elektrisk svejsning eller gasautogenskæring.
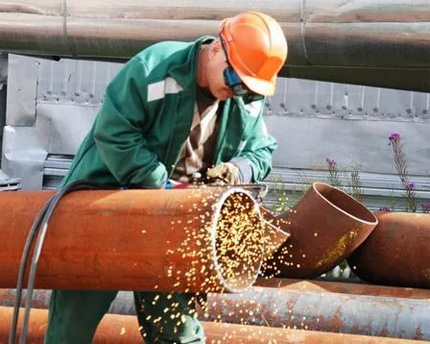
Teknologien til skæring med elektrisk svejsning og autogenskæring er udbredt. Metoden giver ikke høj præcision, men ved installation af rør er denne faktor ofte ikke afgørende.
Normalt efter skæring med termisk metode bliver emnerne efterbehandlet. Skærelinjen rettes ud, og de nødvendige vinkler justeres. Denne fremgangsmåde er økonomisk ufordelagtig, da den medfører ekstra omkostninger til mekanisk bearbejdning.
Som regel anvendes termisk skæring i industriel produktion. Sandt nok bruger bolig- og forsyningsselskaber også ofte denne metode.
Termisk skæring bruges også til plastmaterialer. Der findes enheder – termiske guillotiner. Det skarpe, tynde blad på sådanne apparater opvarmes til en høj temperatur, hvorefter skæringen udføres.
Termiske guillotiner understøtter skæring i en vinkel, og det er deres fordel. Dog kan disse enheder ikke anvendes til materialer, der er hårdere end polyvinylchlorid, træ og spånplader.
Til skæring af metalplastrør kræves rørskærere, der jævnt kan opdele produkter med flerlagsstruktur. Deres varianter og anvendelsesmetoder er emnet for den artikel, vi anbefaler.
Konklusioner og nyttig video om emnet
I videoen præsenteres beregninger og en workshop om at skære rør i vinkler på 45º og 90º:
Til hver enkelt monteringssituation kan man vælge den mest bekvemme og mindst omkostningskrævende skæremetode. Det konkrete valg afhænger af rørets materiale, diameter og vægtykkelse.
Ved at bruge enkle markeringsmetoder kan man opnå en tilstrækkelig præcis vinkel til at skære emnet. Samtidig giver en kompleks beregningsmetode mulighed for at skære i ustandardiserede vinkler med høj præcision.
Har du nyttig information om emnet i artiklen? Har du spørgsmål under læsningen eller har du fundet kontroversielle punkter? Skriv venligst en kommentar i boksen nedenfor.
 Trykprøvning af metal-plastrør: procedure og nuancer for udførelse af arbejdet
 Hvordan udføres bøjning af metalrør: tekniske detaljer ved udførelsen
 Presse fittings til metal-plast rør: typer, mærkning, formål + eksempel på monteringsarbejde
 Lodning af kobberrør: trin for trin gennemgang og praktiske eksempler
 Svejsning af polyethylenrør: sammenligning af metoder + installationsvejledning
 Udskiftning af rør i badeværelset: trin-for-trin guide til arbejdet
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Der er ingen god metode nogen steder, overalt er det lort! Hvad er det for en sammenfoldet plade i et tørklæde, lagt mod røret… vanvid! Jeg prøvede, med pap og en vinkelmåler på 45 grader, at få en IDEAL oval linje… Alle tror, de tænker… resultatet – lort!
Se i det mindste de mange videoer på YouTube, alle får det til at fungere. Måske er problemet ikke metoden, men udførelsen? Desuden skal man forstå, at det er svært at opnå et perfekt resultat i hånden. Selv i industrien er der en tolerance på op til 0,5 grader.