Hvordan udføres bøjning af metalrør: tekniske detaljer ved udførelsen

Rør, der er bøjet i en vinkel, anvendes i olie- og kemisk industri, maskin- og apparatbyggeri. Intet arkitektur- eller byggeprojekt kan undvære dem.
For drejninger kan man bruge forskellige fittings, men der kan opstå utætheder, og nogle gange er det simpelthen uacceptabelt af æstetiske årsager. Et mere attraktivt udseende og høj pålidelighed sikrer rørbøjning – en proces, der ikke forstyrrer deres integritet.
Vi fortæller, hvordan man bedst bøjer et metalrør, både med kold og varm teknik. I den artikel, vi præsenterer, beskrives specifikationerne for bøjning af rør fremstillet af forskellige materialer. Der gives egenskaber ved arbejde med profilrør og almindelige runde rør.
Artiklens indhold:
Kendetegn ved bøjningsprocessen
Hvert metal har sine egne kendetegn; uden at tage hensyn til dem er det umuligt at give det valsede metal en kompleks form. Det rør, der bøjes, påvirkes af radiale og tangentielle kræfter.
De første deformerer tværsnittet, og de sidste bidrager til dannelse af folder. Hovedkravet til det endelige resultat er, at rørets tværsnit skal forblive uændret, og der må ikke være riller på væggene. Bøjning gør det muligt at minimere antallet af svejsesømme ved lægning af rørledninger med forskellige afgreninger.
Metoder til bøjning af rør
Afhængigt af den nødvendige bøjningsvinkel, materiale og rørdiameter kan bøjningen udføres manuelt eller ved hjælp af specialudstyr. Der skelnes også mellem varm og kold bukning, med eller uden fyldning af rørhulrummet.
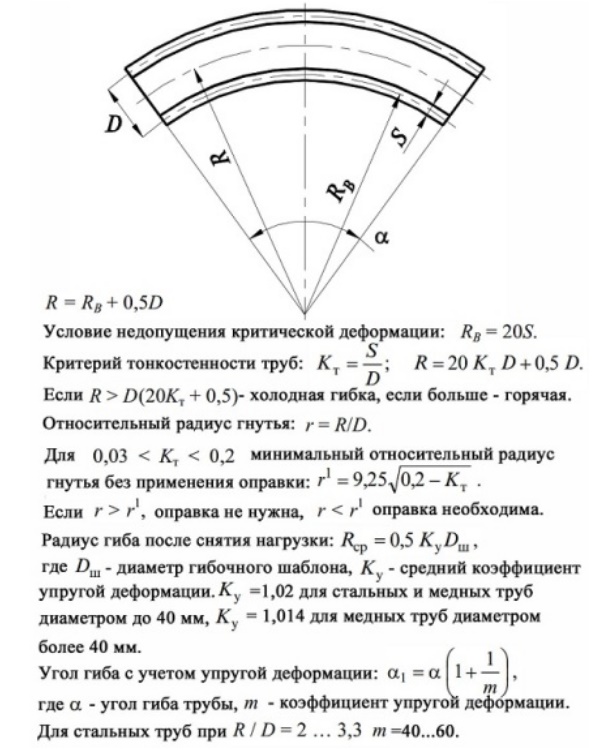
Efter ophør af belastningen opstår et fænomen kaldet tilbagespring, som er direkte proportionalt med materialets elasticitetsmodul. Størrelsen af den mulige deformation afhænger også af den anvendte bøjningsmetode og objektets geometri.
Specifikationer for varm teknik
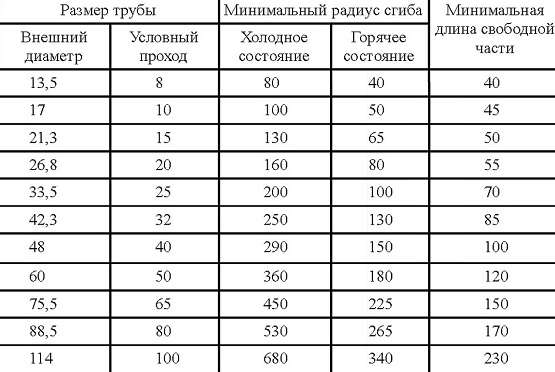
Denne metode vælges, når man skal bukke et rør med en diameter fra 10 cm. Rør deformeres varmt både manuelt og ved hjælp af mekanismer. Der findes et begreb kaldet minimum bøjningsradius.
Længden af den zone på røret, der skal opvarmes, bestemmes ud fra rørdiameter og bøjningsvinkel. Afrundingen må ikke være mindre end rørdiameteren ganget med 3.
Længden af den opvarmede sektion findes ved formlen:
L = α x d / 15
I formlen: L er den ønskede længde i mm, α er bøjningsvinklen i grader, d er rørets ydre diameter i mm, 15 er en koefficient. Antag, at et rør med diameter 200 mm skal bukkes i en vinkel på 60⁰, så er L = 60 x 200/15 = 800 mm, dvs. 4 diametre.
For at bukke et rør skal det opvarmes til 900⁰. Den optimale temperatur til at starte bøjningen er 760⁰, og til slut 720 °C. Ved overophedning forringes materialets styrkeegenskaber.
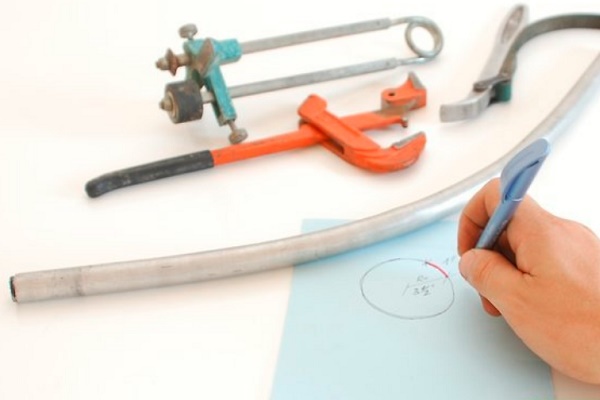
Processen med varm bukning omfatter flere operationer:
- fremstilling af skabelon;
- fyldning med sand;
- markering af sektion;
- opvarmning;
- bukning.
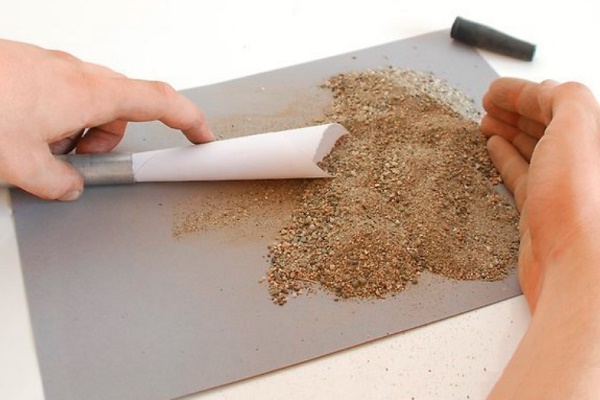
For at undgå deformation af rørets tværsnit og forhindre dannelse af folder på indersiden ved bøjningen, fyldes det indre rum med kvartssand.
Sandet tørres og brændes først for at fjerne organiske urenheder ved en temperatur på 150 til 500⁰, og derefter sigtes det gennem en fin sigte med maskevidde 3,3 x 3,3 mm. Før påfyldningen af røret påbegyndes, skal den ene ende forsegles.
Som propper anvendes træ- eller metalpropper med et hul til gasudslip. Fint og fugtigt sand må ikke bruges, da det første sintrer under varmepåvirkning og klæber fast til rørvæggene.
Det andet (fugtige sand) kan på grund af dampdannelse skabe højt indre tryk, hvilket kan få proppen til at springe af. Der må ikke være småsten i fyldet, da de kan trykke hul på rørvæggen.
Processen med at fylde røret er meget arbejdskrævende, derfor transporteres det til tårnet og gives en let skrå eller lodret position. Da bøjningens kvalitet er direkte afhængig af fyldets kompakthed, bankes røret kontinuerligt under processen. En dæmpet lyd indikerer god fyldning af emnet.
Før hovedoperationen påbegyndes, markeres områderne for de fremtidige bøjninger på det sandfyldte rør ved hjælp af en skabelon. Rørene opvarmes i ovne eller esse. De bøjes både manuelt og mekanisk.
I sidstnævnte tilfælde anvendes specielle plader udstyret med anslagstolper, som fastgør den opvarmede del af røret, og klemmer til at holde rørenden på pladen. På den modsatte ende af røret sættes et kabel, hvis spænding via en spil eller capstan får røret til at bøje.
For at undgå deformation af rørvæggene placeres der pakninger – lige eller buede – i mellemrummet mellem stolpe og rør. Den frie ende med kablet sikres med en støtte. Under processen kontrolleres rørets geometri ved jævnligt at anlægge skabelonen.
Efter at have bøjet røret til den ønskede vinkel fjernes propperne ved udbrænding eller blot ved at banke dem ud. Sandet hældes ud, røret renses og skylles. Den endelige kontrol af bøjningen udføres med en skabelon.
Koldbøjning
Til at ændre konfigurationen af rør med lille diameter anvendes forskellige håndværktøjer, til store rør – mekaniske rørbukkere. I hjemmet er det oftest nødvendigt at bøje vand- og gasrør af stål, som bruges i vand- og varmeanlæg.
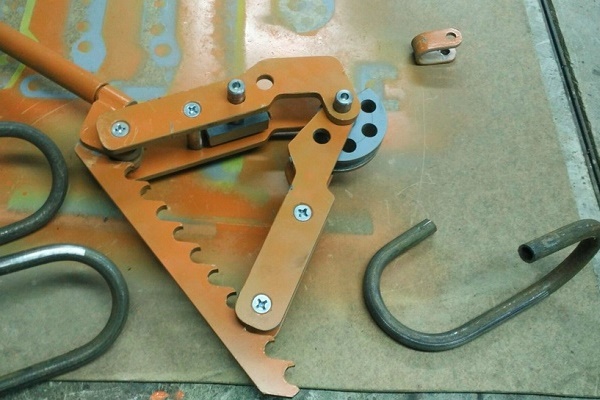
Bøjning af rør ved 90° kaldes et knæ, ved 180° en kalach (U-bøjning), med dannelse af et trin kaldes en andebøjning, og i form af en løkke kaldes en bøjle.
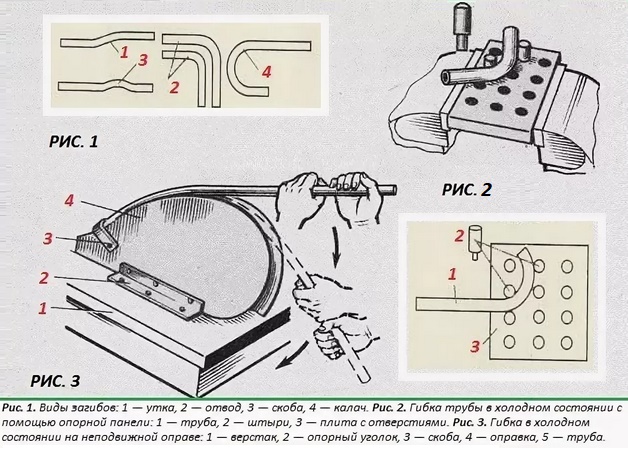
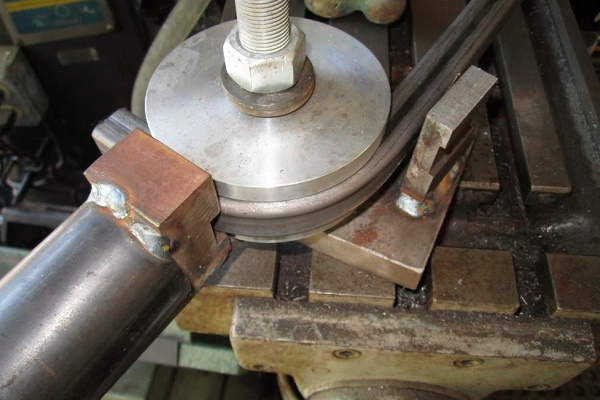
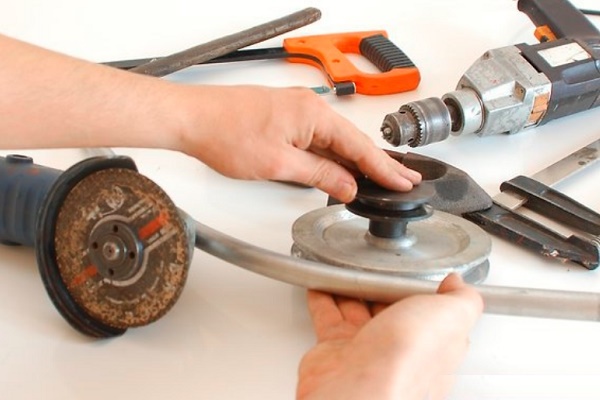
Til manuel bøjning findes der også andre redskaber. I hjemmet, til fremstilling af en spiral til opvarmning af vand, vikles et rustfrit stålrør på ca. 20 mm i diameter blot omkring et stykke rør med større diameter. Først svejses en bøjle på det store rør, lægges det på understøtninger og spændes fast.
Røret fyldes tæt med sand og lukkes med propper, derefter sættes det i bøjlen og viklingen påbegyndes. Røret, der bruges som skabelon, skal drejes, så det kræver indsats fra mindst to personer. Efter viklingen er færdig, rettes spiralen til.
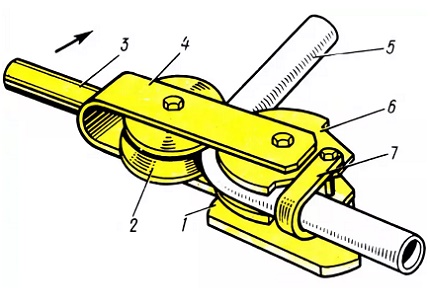
Bøjning af et rør af rustfrit stål eller et andet materiale i hjemmet kan også udføres på det simpleste redskab. Det er hensigtsmæssigt at bruge det ved mindre arbejdsmængder.
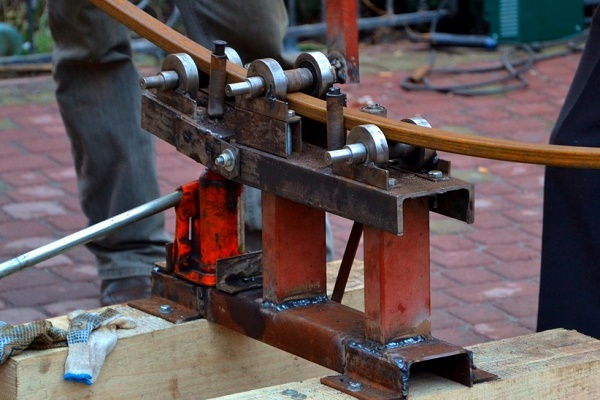
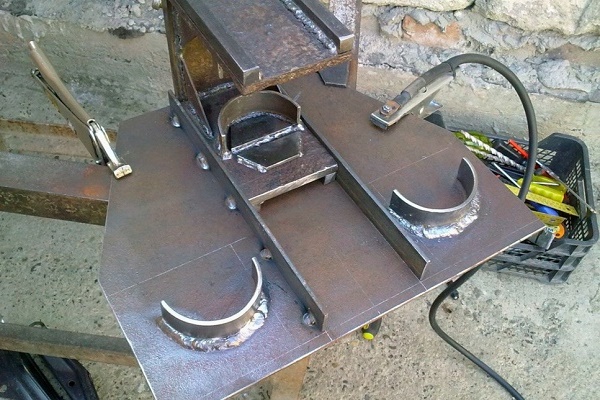
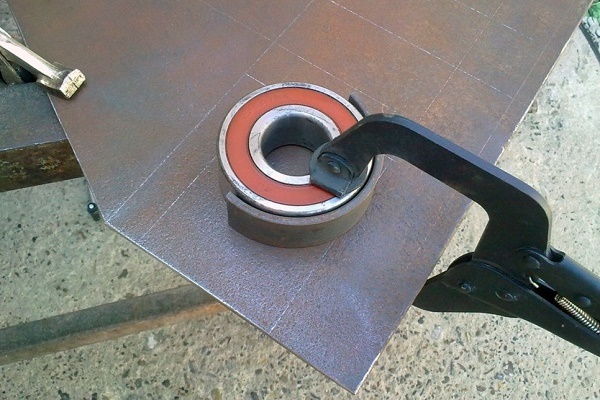
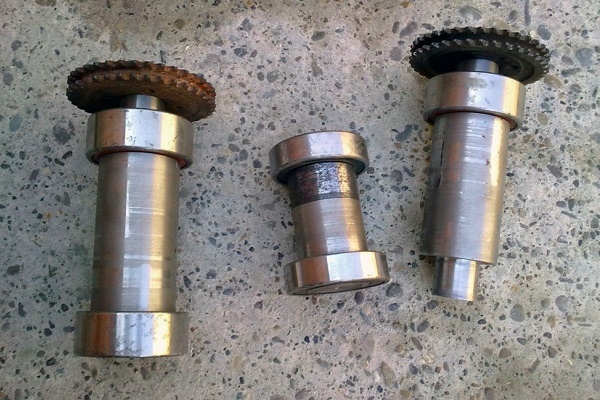
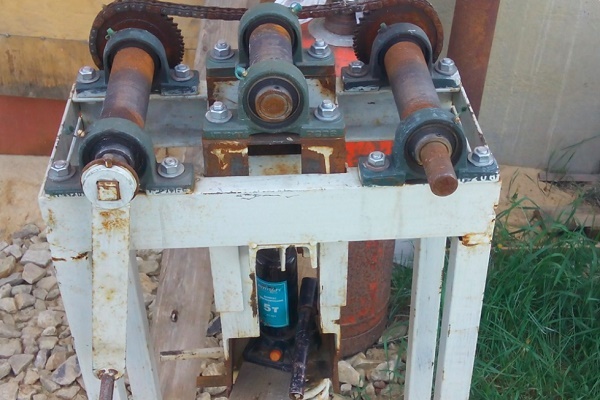
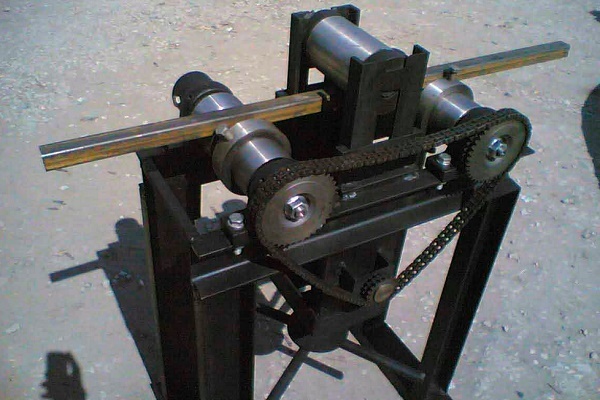
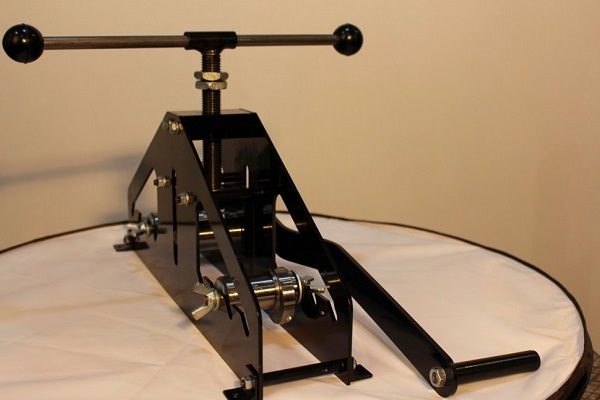
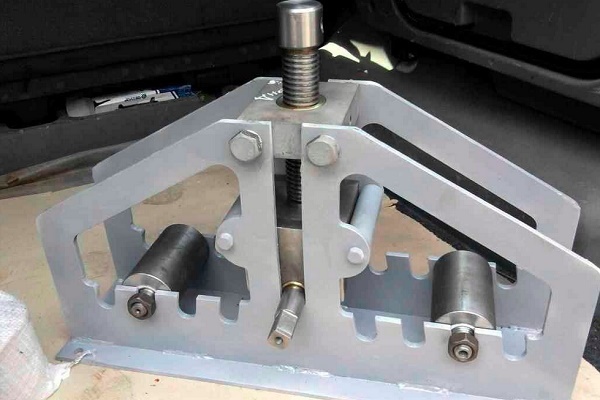
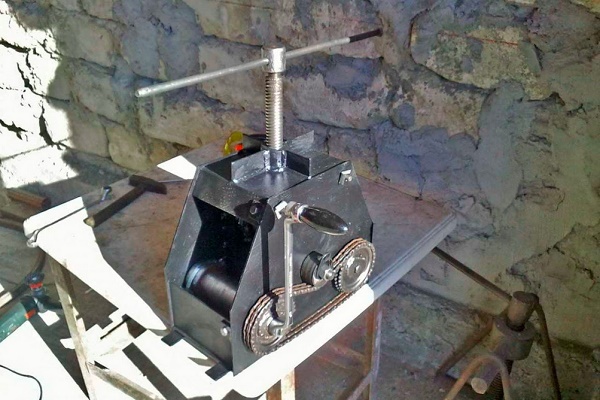
En enkel mekanisk maskine til bøjning af rør kan bygges med egne hænder, især hvis du har svejseevner og er fortrolig med en svejsemaskine:
Til fremstilling af en primitiv rørbøjningsanordning har du brug for en betonplade, metalpinde og en boremaskine. Pladen opdeles i felter på 40 x 40 eller 50 x 50 mm. I felternes hjørner bores huller med boremaskinen, og pindene sættes i.
Rørstykket sættes ind mellem pindene, og med påført kraft bøjes det. Præcisionen ved denne bøjningsmetode er ikke ideel, men til brug i hjemmet er den tilstrækkelig. Til mere præcis bøjning kan du bruge et værktøj lavet på basis af en donkraft.
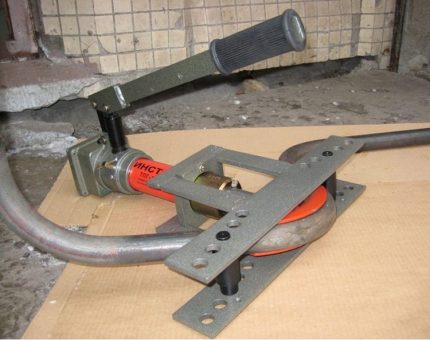
For at undgå deformation af rørets indre lysning anvendes midler, der modvirker denne proces indefra. Som indre begrænsere bruges oftest sand. I den ene ende af røret sættes en prop, og gennem den anden hældes sand, hvorefter også den ende lukkes med en prop. Derefter udføres bøjningen.
Nogle gange anvendes en fjeder, der er specielt fremstillet til formålet, som begrænser. Til viklingen bruges tråd med diameter fra 1 til 4 mm. Fjederen skal frit kunne komme ind i røret ved bøjningspunktet, og en del af tråden efterlades udvendigt.
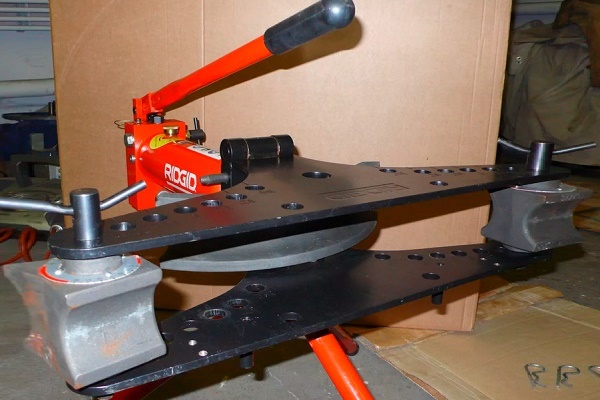
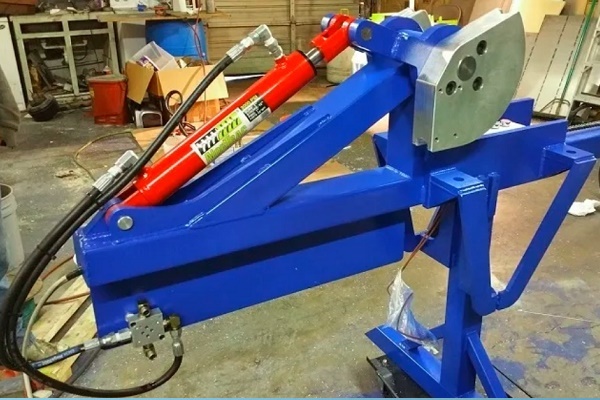
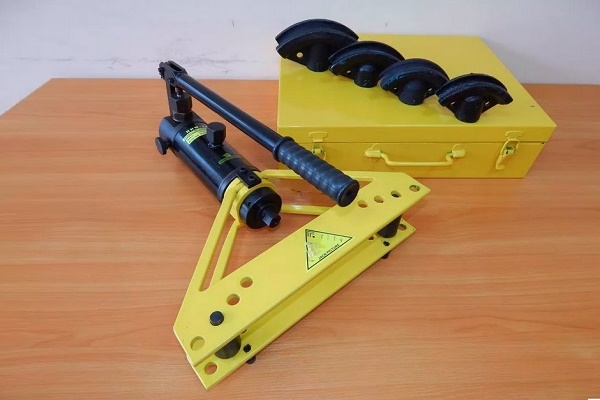
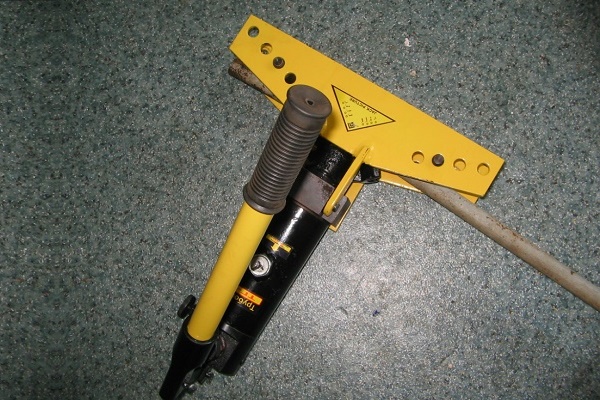
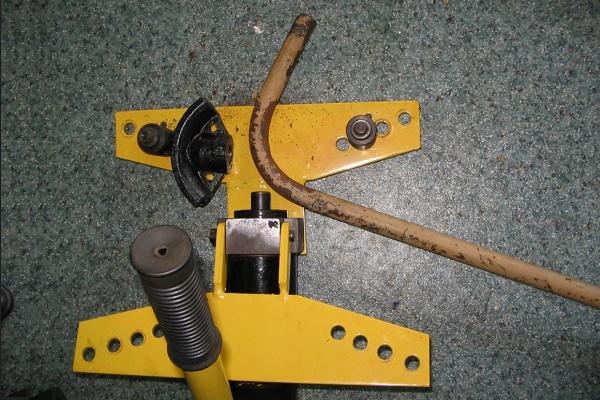
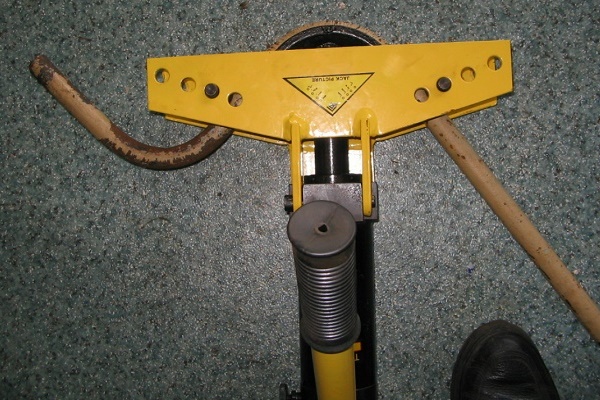
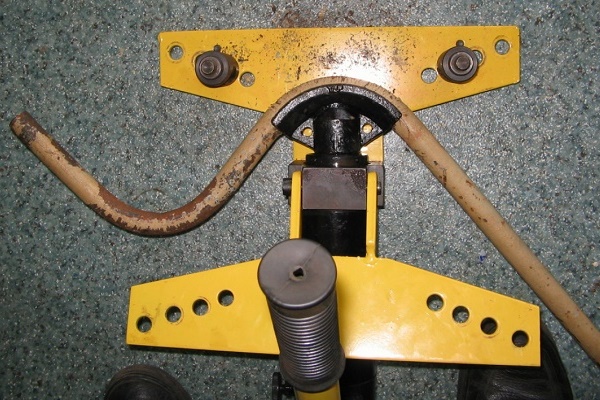
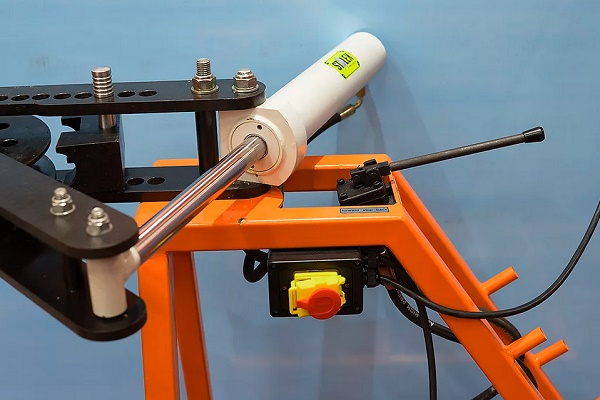
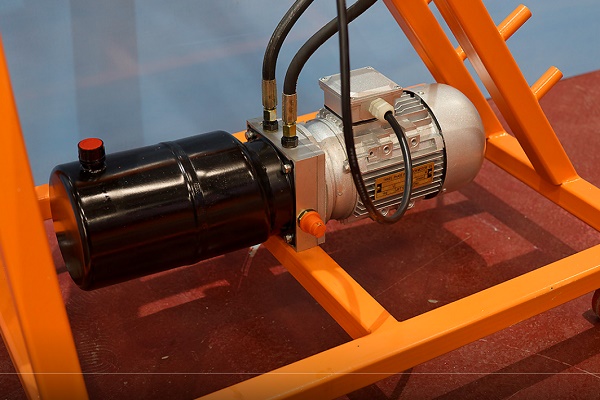
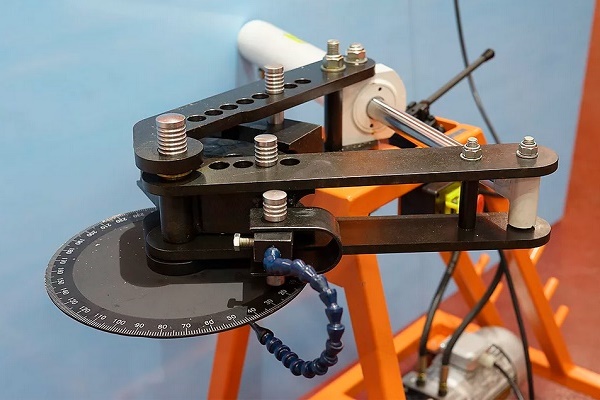
Hydrauliksystemet i håndværktøj, transportable og stationære maskiner letter bøjningsprocessen betydeligt og fremskynder deformationen af rør:
Efter bøjningen fjernes fjederen ved at trække i tråden. Ved arbejde med et rør med kvadratisk tværsnit vælges en tråd med samme tværsnit til fremstilling af fjederen.
En bunke tråde bestående af enkelte stykker, der skubbes ind én ad gangen til stedet for den fremtidige bøjning, kan også bruges til dette formål. Efter operationen fjernes stykkerne også ét ad gangen. Manuelt kan man bøje et rustfrit rør med et tværsnit på op til 4 cm og en vægtykkelse på 0,3 cm.
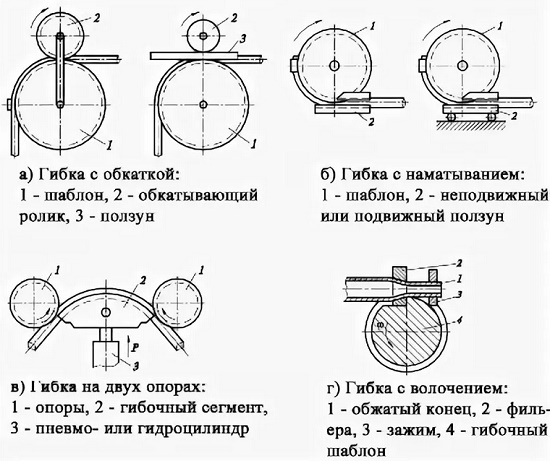
Til arbejde med store diametre kræves professionelt udstyr. Der findes rørbøjningsmaskiner udstyret med en dorn. Dette konstruktionselement er en almindelig metalstang.
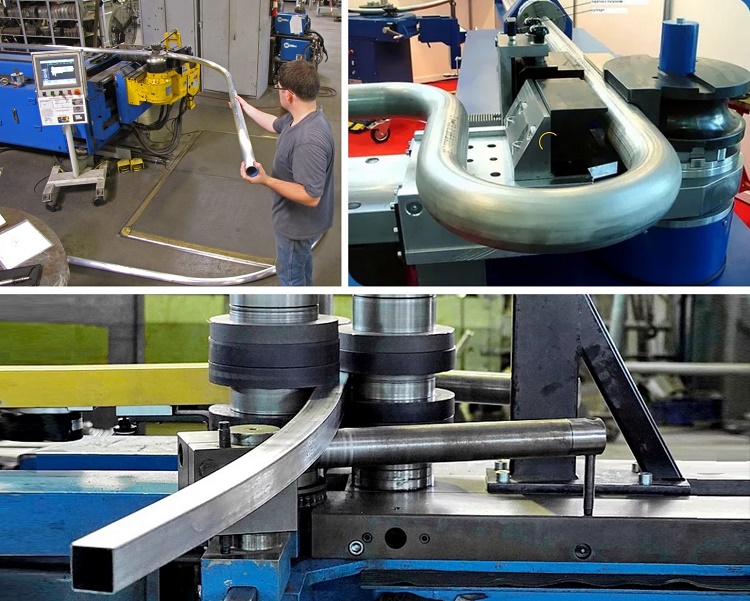
Før bøjningsprocessen startes, placeres den indeni for at forhindre deformation af rørvæggene. Dornene i sættet har forskellige tværsnit, så man kan vælge den rigtige til en given rørdiameter.
Ændring af konfiguration af rør af ikke-jernholdige metaller
Ikke-jernholdige metaller har en meget nyttig egenskab – høj plasticitet. De har dog utilstrækkelig styrke. Under bøjning, som følge af tryk- og trækkræfter, kan røret knuses eller briste. For at undgå dette skal teknologien følges nøjagtigt.
Hvordan bøjer man rør af kobber og messing?
Til bøjning af kobber- og messingrør anvendes både varme og kolde metoder. Ved den første vælges sand som indvendigt fyldmateriale, ved den anden smeltet harpiks. Bøjningsteknologien er den samme som for stålrør.
Kobber- og messingrør skal glødes før koldbøjning efterfulgt af afkøling. Temperaturområdet er det samme for begge materialer — fra 600 til 700 °C. Forskellen er i kølemediet: kobber lægges i vand, mens messing afkøles i luft.
Efter processen fjernes kolofonium ved at smelte det ud. For at undgå at røret sprækker, må processen under ingen omstændigheder startes fra midten af røret, kun fra enderne. Som bøjningsværktøj bruges både simple redskaber og komplekse maskiner.
Manuelle rørbukkerarbejder med fysisk kraft, mens hydrauliske reducerer denne indsats til et minimum. Begge typer er udstyret med udskiftelige dyser til at vælge den rigtige diameter.
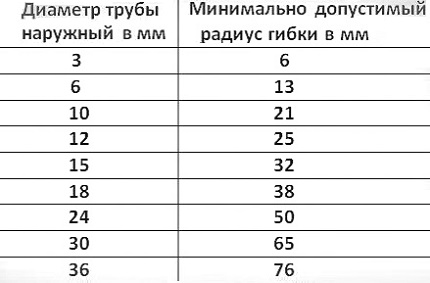
Det er meget lettere at arbejde med kobber- og messingrør end med stål, men deformationen af metallet ved bøjning følger de samme fysiske love. På bøjningsstedet udsættes ydersiden for strækning, hvilket gør væggene tyndere.
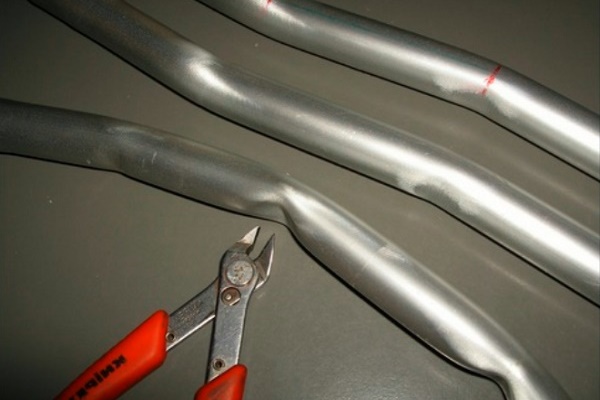
Inde i røret sker det modsatte: væggen komprimeres og bliver tykkere. Der er risiko for, at det runde tværsnit bliver ovalt og den nominelle diameter reduceres, så man må ikke begynde at bøje uden at træffe foranstaltninger, der forhindrer disse fænomener.
Bøjning af aluminiumsrør
De grundlæggende metoder til bøjning af aluminiumsrør er de samme som for messing eller kobber:
- skubning mellem ruller;
- valsning;
- rulning;
- tryk.
Før du beslutter, hvordan og på hvilken måde du skal bøje aluminiumsrør, skal du sætte dig ind i hver metode. Den første metode bruges til tyndvæggede rør med en diameter på maksimalt 10 cm, når der skal opnås en svag bøjning med lave krav til nøjagtighed. Her er den minimale radius strengt reguleret. Værdien er 5-6 gange rørets diameter.
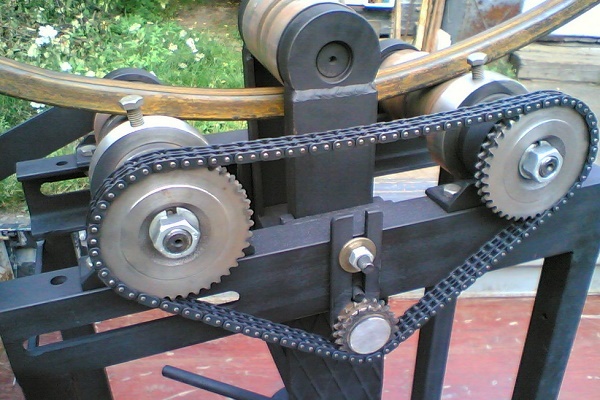
Krumningen af sektionen bestemmes af positionen af afbøjningsrullen. På denne måde fremstilles oftest dekorative interiørelementer. Den anden metode bruges til at bøje rørmateriale med stor diameter, hvortil der anvendes 3-rulle rørbukker. Røret trækkes mellem drivruller, hvis orientering bestemmer bøjningsradius.
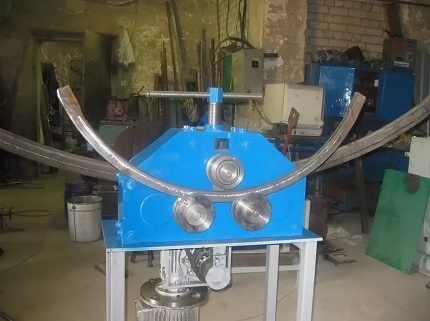
Nøjagtigheden af denne metode er endnu lavere end den foregående, men delen kan udsættes for gentagen bøjning, og processen kan gentages, indtil den ønskede geometri er opnået.
Bøjning af aluminiums tyndvæggede rør kan udføres manuelt med forberedelse:
Rullemetoden kræver ikke indvendigt fyldstof, derfor bruges den ikke til at opnå små radier. Med denne metode kan man heller ikke opfylde strenge krav til ovalitet af tværsnittet ved bøjningspunktet.
Til deformation af aluminiumsrør under tryk anvendes presser med monterede stempler og forme med den ønskede form. Den specificerede geometri opnås som følge af tryk påført udefra.
I visse tilfælde kan trykket være internt, når røret placeres i en presseform, og væske tilføres indvendigt med et tryk, der er tilstrækkeligt til at presse det mod væggene.
Rør af duraluminium er svære at bøje, da dette materiale er ret hårdt og fjedrende. For at lette processen opvarmes de umiddelbart før bøjning ved en temperatur på 350 til 400 °C, derefter venter man, til rørene afkøles naturligt i luften.
Metoder til bøjning af rør med store diametre
Forholdsvis nyligt opståede metoder er rørbøjning med industri- og højfrekvensstrøm samt bøjning med strækning. I første tilfælde anvendes en højtydende højfrekvensenhed, hvor røret med en diameter på 95-300 mm opvarmes, bøjes og afkøles.
Den består af to dele: en mekanisk del i form af en bøjningsmaskine og en elektrisk del, der omfatter den elektriske komponent og højfrekvensenheden.
Røret deformeres kun på den opvarmede sektion, der befinder sig i induktorens zone. Ændringen af geometrien til den specificerede størrelse sker under påvirkning af en afbøjningsrulle. Med denne metode kan man opnå en bøjning med lille krumningsradius.
Bøjning ved hjælp af den anden metode udføres på bøjnings-strækningsmaskiner, der omfatter et drejeligt bord. Røret udsættes for store træk- og bøjningskræfter. Derved opnås skarpt bøjede bøjninger med konstant vægtykkelse hele vejen rundt.
Metoden anvendes til bøjning af store rørdiametre, der bruges i luftfarts-, bilindustrien og skibsbygning, hvor der stilles høje krav til rørledningen. Fordelen er muligheden for at bøje rør med vægtykkelse på 2-4 mm til 180°.
Kendetegn ved bøjning af profilrør
Profilrør har et mere æstetisk udseende end rundsektionsrør, derfor ses de ofte i huslige konstruktioner. Under bøjning påvirkes de indefra af tryk og udefra af træk. Man skal nøje vælge bøjningsmetoden, før man begynder.
Til profilsortimentet hører rør med tværsnit i form af firkant, oval eller rektangel.
Der er flere nuancer, man ikke bør glemme, når man udfører bøjning af profilrør derhjemme uden specialudstyr:
- Den optimale længde af det bøjede stykke for tyndvæggede profilrør med tværsnit op til 2 cm er rørets højde ganget med 2,5.
- For tykvæggede rør bestemmes længden af bøjningszonen ved at gange tværsnittet med tre. Ellers kan revner på ydersiden eller deformation indvendigt ikke undgås.
- Minimumsradius for kurvatur er bøjningens tværsnit ganget med 2,5.
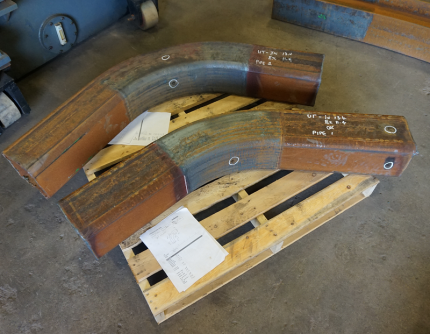
Hvis man ikke tager hensyn til disse krav, kan man ikke engang håbe på et godt resultat. Bøjningsmetoderne adskiller sig ikke fra dem, der anvendes ved runde rør. Derudover kan man bruge manuel bøjning med tværsavsnit, som udføres på tre sider af røret.
Længden af snittene og deres antal bestemmes ved beregning. Antag, der er et rør 40 x 90 mm. Der skal udføres en fuld drejning, dvs. bøjes langs væggen 40 mm i en vinkel på 180⁰ med en radius på 150 mm. Først beregnes længden af halvcirklen på den ydre radius:
L = (2π r : 2 = 2x 3,14 x 190) : 2 = 596,6 mm
For den indre radius er beregningerne de samme:
L indre = (2 x 3,14 x 150) : 2 = 471 mm.
Summen af snitlængderne på den indre radius bestemmes med formlen: L snit = L – L indre = 596,6 – 471 = 126 mm.
Dem, der selv ønsker at lave en manuel rørbøjer eller en maskine til bøjning af profilrør med egne hænder, vil i de artikler, vi har foreslået, finde masser af nyttige oplysninger, diagrammer og nyttige anbefalinger.
Hvis man tager i betragtning, at man med en vinkelsliber kan lave et snit med en bredde på 5 mm, så vil der på bøjningsplanet med en længde på 126 mm være 25 slidser, efter hvis udførelse røret bøjes, indtil kanterne på snittene mødes. Slidserne svejses, og sømmene renses.
Der er endnu en metode, hvormed man bøjer profil- og rundrør, men den kan kun anvendes om vinteren. For at gøre dette sættes propper i rørenderne, der hældes vand indeni, og man venter, til det fryser. Røret bøjes, mens processen kontrolleres med en skabelon, derefter tages propperne ud, og væsken fjernes.
Konklusioner og nyttig video om emnet
Video #1. Hvordan man bøjer et rør ved hjælp af almindelige værktøjer, lærer du i denne video:
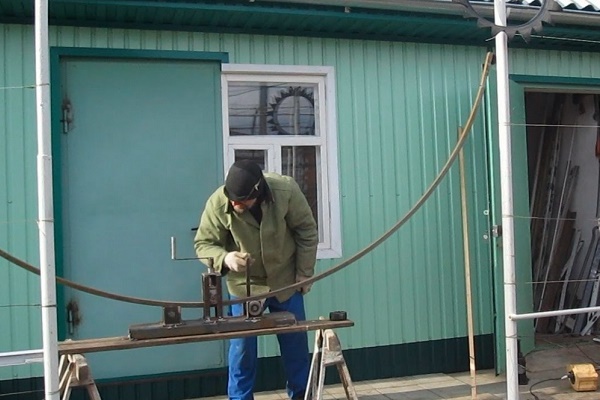
Video #2. Hvordan man bøjer et rør af enhver sektion til en cirkel:
Video #3. Hjemmelavet rørbøjer - en nyttig ting i husholdningen:
Ved udførelse af reparation eller opførelse af et hus opstår behovet for at bøje et rør - rundt eller profileret - ofte. Hvis mængden er lille, kan man gøre det med egne hænder. Massebøjning af rørprodukter er kun mulig med specialudstyr.
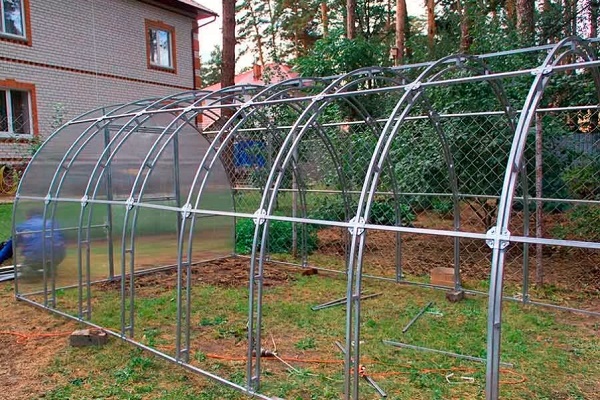
Fortæl om, hvordan du bøjede et metalrør til et drivhus eller andre formål. Del de teknologiske detaljer, som kun du kender, med hjemmesidens besøgende. Skriv venligst kommentarer i boksen nedenfor, læg billeder om emnet, og stil spørgsmål.
 Skæring af rør i vinkel: fordele og ulemper ved forskellige metoder + eksempel på udførelse
 Trykprøvning af metal-plastrør: procedure og nuancer for udførelse af arbejdet
 Presse fittings til metal-plast rør: typer, mærkning, formål + eksempel på monteringsarbejde
 Hvordan udføres rørlægning uden gravning: metodeegenskaber + eksempel på arbejde
 Lodning af polypropylenrør: regler for udførelse og gennemgang af mulige fejl
 Udskiftning af rør i badeværelset: trin-for-trin guide til arbejdet
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Fremragende artikel 🙂