Lodning af polypropylenrør: regler for udførelse og gennemgang af mulige fejl

Muligheden for selv at samle rørledninger – utvivlsomt en fordel ved polypropylenprodukter. Ved at bruge et bekvemt og let materiale kan man selv bygge kloakering, reparere og modernisere vandforsyningen.
Det vigtigste – at forstå det specifikke ved samling af monteringsdelene. Enig, dette er en vigtig del af arbejdet, der er ansvarlig for tætheden af ledningen og dens problemfri drift.
Vi tilbyder dig detaljerede oplysninger om, hvordan svejsning af polypropylenrør udføres, hvilket udstyr der bruges i arbejdet, og vi lister de mest almindelige fejl hos begyndende svejsere.
De oplysninger, vi har præsenteret, vil hjælpe med at opbygge pålidelige kommunikationssystemer. For visuel forståelse er artiklen suppleret med grafiske bilag og en videoguide.
Artiklens indhold:
Specifikationer for svejsning af polypropylenrør
Svejseprocessen udføres på grund af materialets udtalte termoplastiske egenskaber. Polypropylen bliver blødt ved opvarmning og får en tilstand, der ligner modellervoks.
Generel beskrivelse af teknologien
Når materialet vender tilbage til normal temperatur, bidrager det til at hærde dets struktur til normal tilstand. Disse egenskaber blev grundlaget for svejseteknologien, som på teknisk sprog kaldes polyfusionssvejsning.
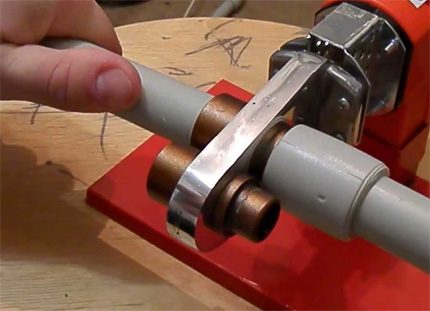
I praksis anvendes to metoder til samling af svejste dele:
- Muffesvejsning.
- Direkte svejsning.
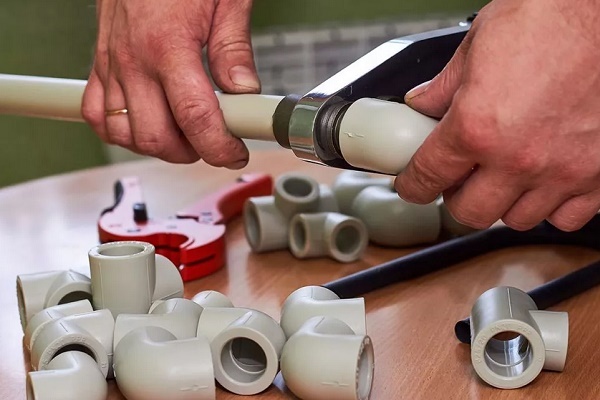
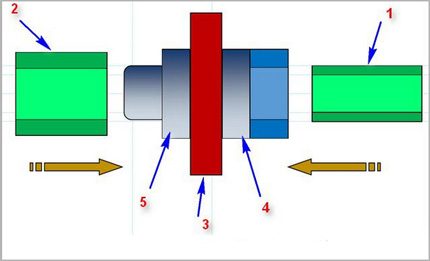
Muffemetoden. Svejseteknikken viser, hvordan man kan svejse polypropylenrør ved hjælp af en formdel – en muffe eller et rør med større ydre diameter. Normalt udføres svejsning af plastrør på denne måde, når diameteren ikke overstiger 63 mm.
Princippet for svejsning af to dele i dette tilfælde er baseret på at smelte en del af røret langs den ydre omkreds og en del af muffen langs den indre region. Derefter samles begge dele tæt.
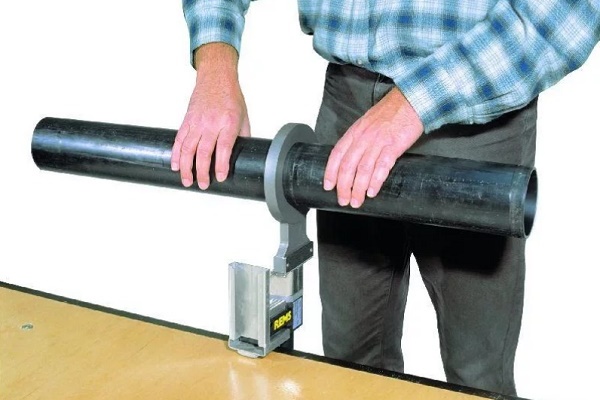
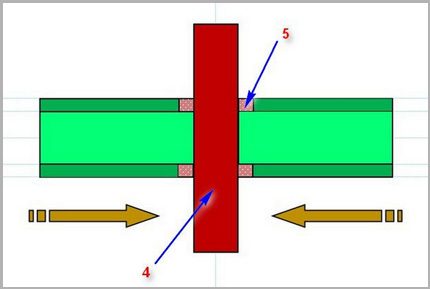
Direkte metode. Metoden er baseret på samme princip om at smelte små områder af plastrør og derefter samle dem. Men i denne version er samleelementerne to rør med samme diameter, og de samles med endefladerne.
Denne tilsyneladende enkle metode til svejsning af polypropylen kræver høj præcision ved bearbejdning af samlingsområderne og nøjagtig justering af de to dele aksialt under samlingen.
Ud over de nævnte 'varme' teknologier praktiseres også metoden med 'kold' samling. Her bruges et specielt opløsningsmiddel som aktivt svejsekomponent, der kan blødgøre polypropylenens struktur. Denne metode er dog ikke særlig populær.
Svejsemaskiner til rørsvejsning
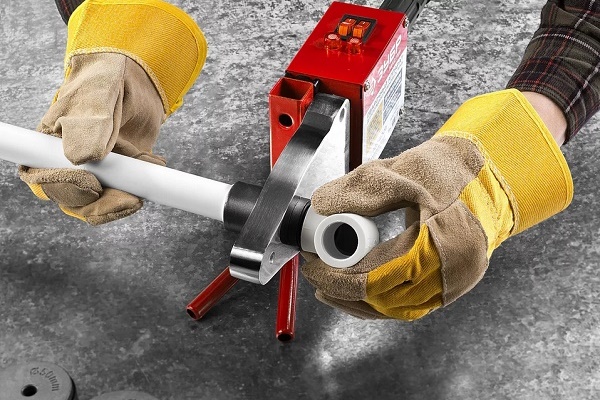
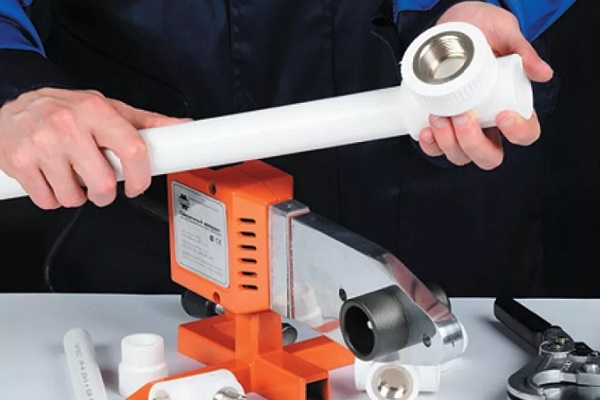
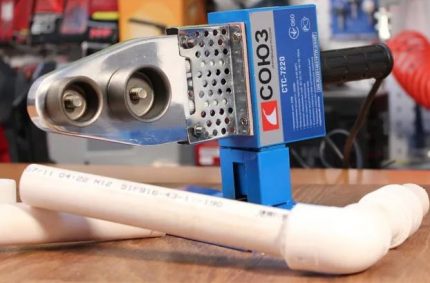
Både muffe- og direkte metoden kræver svejsning af plastrør med specielle svejseapparater. Konstruktionsmæssigt ligner svejseudstyret lidt et elektrisk strygejern.
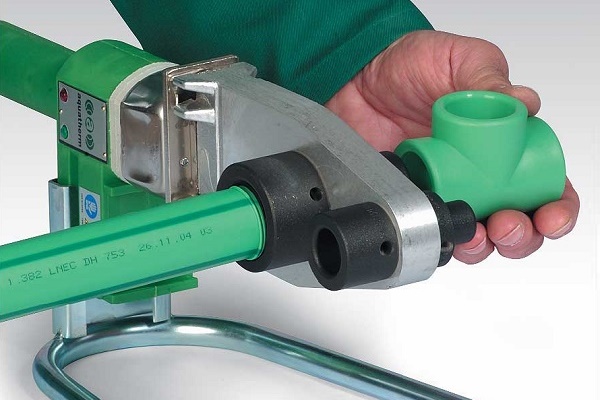
Apparaternes basis er et massivt metal varmeelement, på hvis overflade der monteres aftagelige dyser – metalemner i forskellige diametre. En sådan svejsejern kaldes et svejsejern.
Til udførelse af stuksvejsning er konstruktionen af svejseapparater mere kompleks. Normalt indeholder sådant udstyr ikke kun et varmeelement, men også et centreringssystem for de dele, der svejses.
Som regel anvendes udstyr til direkte svejsning, såvel som selve teknologien, sjældent i husholdningssektoren. Prioriteten for brug – industrien.
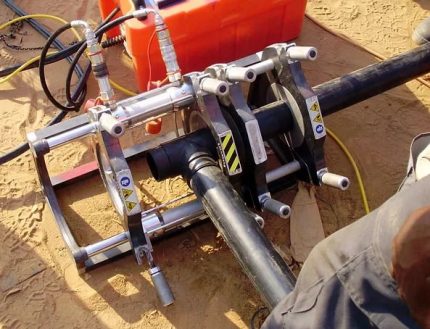
Ud over loddekolber har du også brug for:
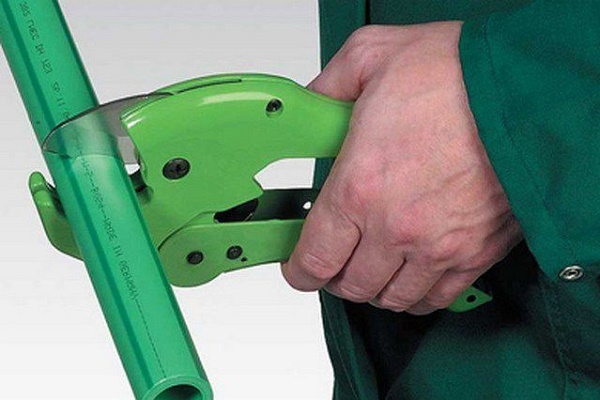
- saks – rørskærer til polypropylenrør;
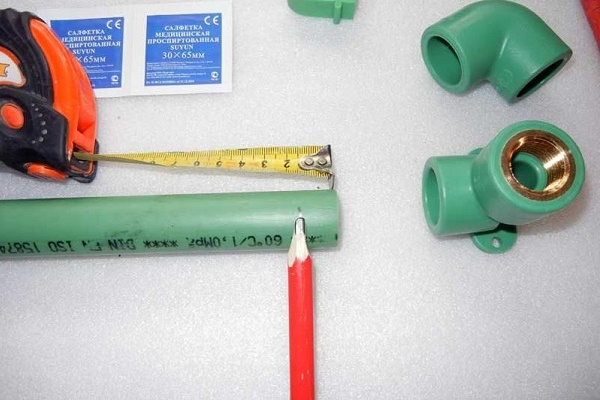
- byggertape;
- vinkelhage;
- shaver til armerede rør;
- tusch eller blyant;
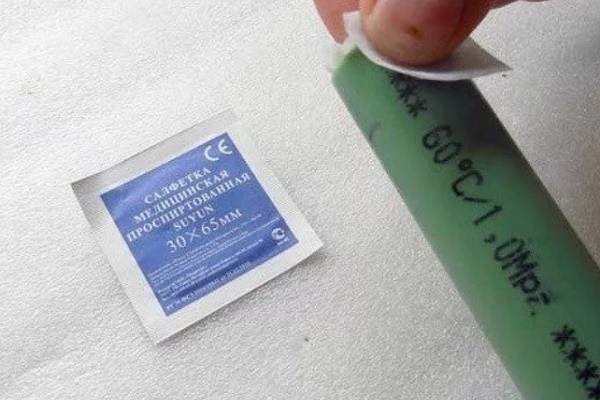
- affedtningsmiddel til overflader.
Da arbejdet udføres med højtemperaturudstyr, skal du bære tykke arbejdshandsker.
Svejseprocedure for polypropylen
Vigtig advarsel! Svejsning af polymermaterialer skal udføres i et godt ventileret rum. Ved opvarmning og smeltning af polymerer frigives giftige stoffer, som i en bestemt koncentration kan have alvorlig indvirkning på menneskers sundhed.
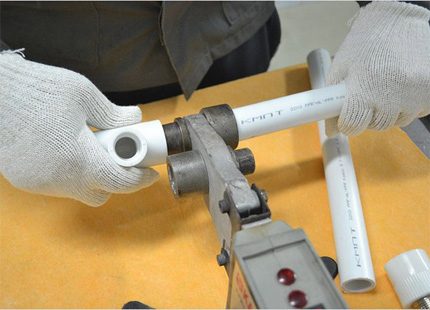
Først skal du forberede dig til arbejdet:
- På varmeapparatets plade monteres emner med den rigtige diameter.
- Indstil regulatoren for loddetemperatur på 260ºC.
- Forbered de dele, der skal samles – marker, affas og affedt.
- Tænd for loddestationen.
- Vent på at arbejdstemperaturen nås – når den grønne indikator lyser.
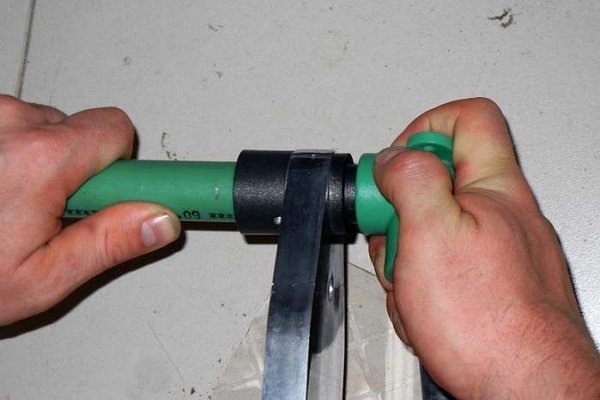
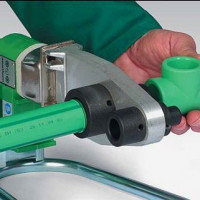
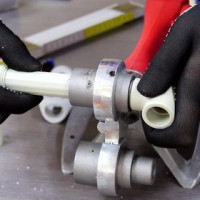
De dele, der skal samles (rør – muffe), sættes samtidig på loddestationens emner. Polypropylenrøret sættes på den indre del af et emne, og muffen (eller muffen på et fittingsstykke) på den ydre overflade af et andet emne.
Normalt sættes rørets ender ind til den tidligere markerede linje, og muffen sættes på til stop. Mens polypropylendelene holdes på de opvarmede emner, skal du huske på et vigtigt teknologisk aspekt – holdetiden.
Hvis holdetiden er utilstrækkelig, er der risiko for lav grad af diffusion i materialet, hvilket påvirker kvaliteten af svejsningen. Hvis delene overholdes for længe, er der stor risiko for deformation af emnets struktur. Dette kan føre til dårligere svejsekvalitet.
Det anbefales at bruge tabellen, hvor den optimale tidsværdi er angivet for rør med forskellige tekniske parametre.
Tabel over loddetid for polypropylenrør
| Nominel rørdiameter, mm | Opvarmningstid for optimal diffusion, sek | Tid til sammensmeltning af delene, sek | Tid til afkøling af delene, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Efter at delene har ligget på dorne i den optimale tid, tages de af og samles hurtigt med de opvarmede dele. Sammenføjningsproceduren skal udføres præcist og hurtigt (i henhold til tiden i tabellen), samtidig med at akserne på de dele, der skal sammensmeltes, holdes på linje.
Det er tilladt at foretage en lille justering af akserne (inden for 1-2 sek), men det er ikke tilladt at dreje delene i forhold til hinanden.
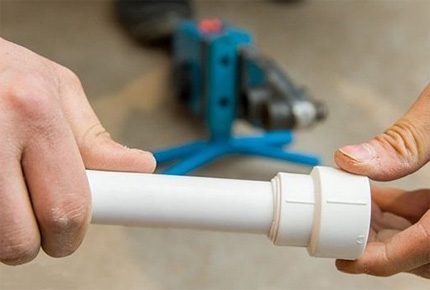
Den angivne loddetid for alle polypropylenrør kan justeres afhængigt af arbejdsforholdene og materialets egenskaber.
For eksempel, hvis monteringen udføres ved minusgrader i omgivelserne, forhøjes de angivne normer naturligt med op til 50% af nominel værdi. For hvert enkelt ikke-standardforhold vælges opvarmningstiden ved hjælp af prøvelodning.
Samling af rør ved svejsning med armering
Lad os se på, hvordan man korrekt lodder forstærkede polypropylenrør. Her er det obligatorisk at fjerne beskyttelsesmaterialet. Tilstedeværelsen af et forstærkningslag (aluminiumfolie) i rørstrukturen kræver yderligere opvarmning. Men det er ikke det vigtigste.
Normalt har sådanne produkter en forøget diameter og passer ikke til standard loddemundstykker. De skal afisoleres før lodning. Undtagelsen er rør forstærket med glasfiber. De loddes på standard vis.
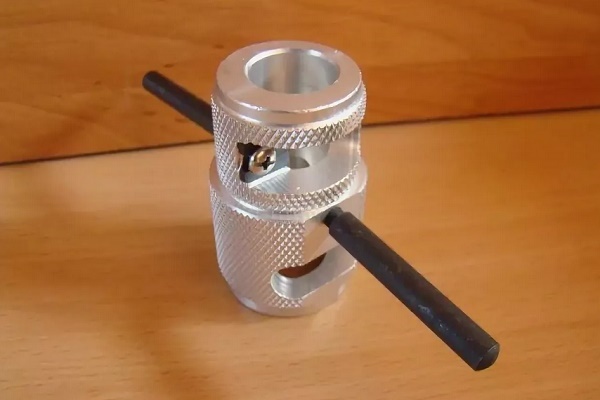
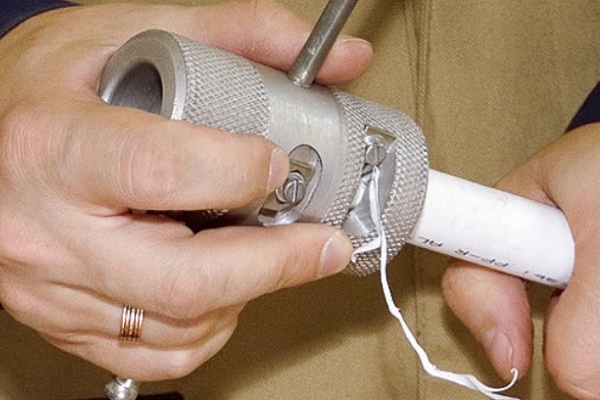
I betragtning af mangfoldigheden af forstærkningsteknologier til polypropylenrør, anvendes forskellige behandlingsmetoder før lodning. Traditionelt bruges en shaver til afisolering.
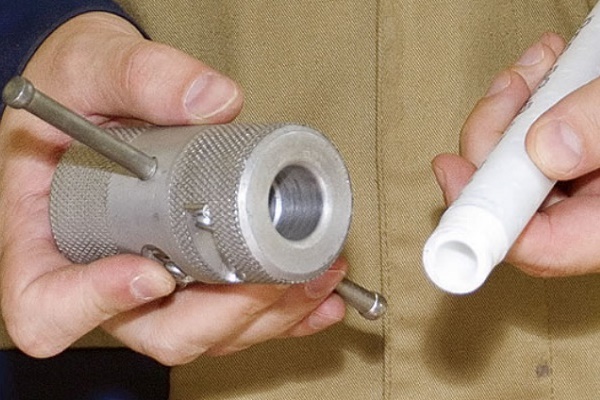
Dette navn har en speciel anordning i form af en metalbøsning med knive. Shaveren sættes på den ende af røret, der skal loddes, og ved rotation omkring rørets akse skrabes forstærkningslaget af, indtil der er rent plastik.
Hvis det armerede lag er placeret i midten af plastrørets væg, er det mere fornuftigt at bruge et andet værktøj her – en rørende til plastrør.
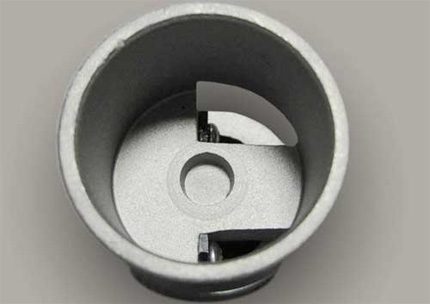
Anordningen adskiller sig ikke meget fra en rørskraber, bortset fra placeringen og konstruktionen af skæreelementerne. Efter bearbejdning med rørenden bliver rørets ende jævnet i forhold til endefladen, og desuden skæres en del af det armerede lag ud i en dybde på 2 mm hele vejen rundt. En sådan behandling gør det muligt at udføre samlingen uden fejl.
Indvirkning af fejl på svejsekvaliteten
Ildefulde, nøje gennemtænkte handlinger er garantien mod fejl, der kan ødelægge hele arbejdet. Man bør tage højde for alle detaljer i samleteknikken og ikke afvige fra dem et eneste skridt.
Almindelige fejl, der resulterer i defekte samlinger i det monterede vandforsyningsnet af polypropylen:
- Røroverfladen er ikke renset for fedtfilm.
- Skærevinklen på de sammenføjede dele afviger fra 90º.
- Rørenden er ikke tæt monteret inde i fittingen.
- Utilstrækkelig eller for høj opvarmning af de dele, der skal svejses.
- Ufuldstændig fjernelse af det armerede lag fra røret.
- Justering af delenes position efter polymerens størkning.
Nogle gange på materialer af høj kvalitet giver overdreven opvarmning ikke synlige ydre defekter. Men samtidig bemærkes en indre deformation, hvor den smeltede polypropylen lukker rørets indvendige passage. Senere mister en sådan forbindelse funktionaliteten – den tilstoppes hurtigt og blokerer vandstrømmen.
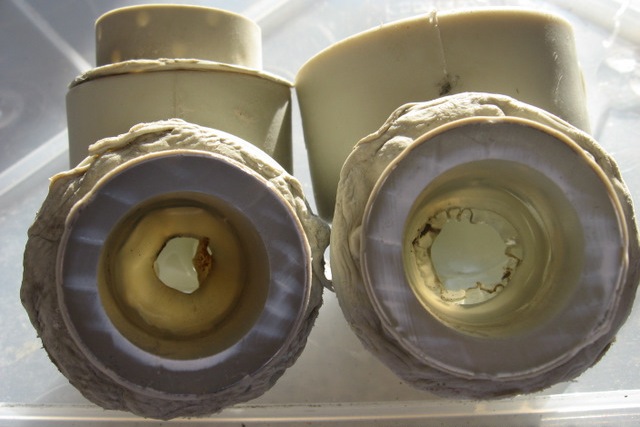
Hvis skærevinklen på endestykkerne afviger fra 90º, lægger rørenderne sig i en skrå plan under samling. Der opstår en uaksialitet, som bliver mærkbar, når en ledning på flere meter allerede er monteret.
Ofte skal hele forbindelsen laves om af denne grund. Især ved lægning af rør i riller.
Utilstrækkelig fedtfjernelse af samlefladerne bidrager til dannelsen af «afvisningsøer». På sådanne punkter sker polyfusionssvejsningen slet ikke eller kun delvist.
I nogen tid fungerer rør med en sådan defekt, men der kan når som helst opstå et brud. Også hyppige er fejl forbundet med manglende tæt montering af røret inde i fittingen.
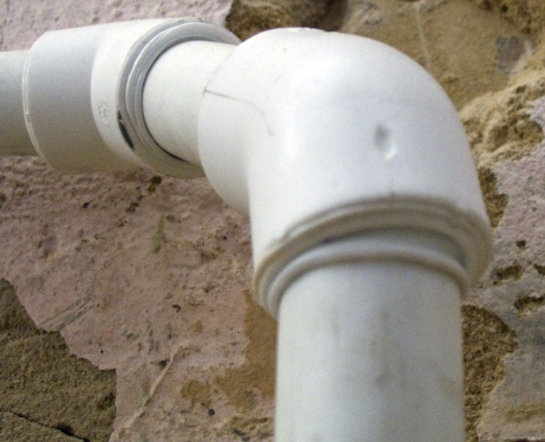
Lignende resultater ses ved samlinger med ufuldstændig rengøring af armeringslaget. Som regel bruges armerede rør på højtryksledninger. Rest alufolie skaber en kontaktløs zone i svejseområdet. Det er netop her, der ofte opstår lækager.
Grov fejl – forsøg på at korrigere de svejsede elementer ved at dreje dem i forhold til hinanden. Sådanne handlinger reducerer kraftigt effekten af polyfusionssvejsning.
Ikke desto mindre dannes der svejsning på enkelte punkter, og der opstår en såkaldt 'hæftning'. Ved en lille trækkraft holder 'hæftningen' samlingen. Men så snart samlingen sættes under tryk, falder svejsningen straks fra hinanden.
Yderligere information om svejsning af polypropylenrør findes i denne artikel.
Konklusioner og nyttig video om emnet
Professionelle har altid noget at lære fra. Hvordan man arbejder med polypropylen, kan ses i følgende video:
At montere rørledninger af polymerer ved hjælp af varm svejsning – en bekvem og populær metode. Den anvendes med succes ved installation af forsyningsledninger, også på husholdningsniveau.
Denne svejsemetode kan bruges af folk uden erfaring. Det vigtigste er at forstå teknologien korrekt og sikre præcis udførelse. Teknologisk udstyr kan købes eller lejes.
Har du erfaring med svejsning af polypropylenrør? Del venligst informationen med vores læsere. Kommentarer og spørgsmål om emnet kan gives i formularen nedenfor.
 Lodning af kobberrør: trin for trin gennemgang og praktiske eksempler
 Rørskifte på toilettet fra A til Z: projektering, valg af materiale, installationsarbejde + fejlanalyse
 Montering af polypropylenrør selv: teknologi til arbejde med PP-rørledning
 Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer
 Svejseapparat til polypropylenrør: klassifikation, bedømmelse af de bedste + tips til valg
 VVS-metoder til samling af rør: et overblik over alle mulige udførelsesvarianter
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav