Svejsetemperatur for polypropylenrør: vigtigste trin til selvsvejsning + værditabel

Et af trinene i opførelsen af private huse og lejligheder er installationen af de systemer, der står for vandforsyning eller afløb. Samling af polypropylenrør er meget enklere end montering af metalkonstruktioner. Til sammenføjning anvendes fittings, der svejses på med specialiseret udstyr – et svejsejern.
I den artikel, vi foreslår, beskrives teknologien til at udføre samlinger, og den normative temperatur for lodning af polypropylenrør angives. Vi vil fortælle om de forberedende foranstaltninger, der er nødvendige for at skabe stærke og tætte samlinger. Med vores råd kan du uden problemer samle rørledningen.
Artiklens indhold:
Lodning som metode til samling af PPR-rør
I svejseprocessen er alt vigtigt: diameter, loddetemperatur for PP-produkter, svejseapparatets påvirkningstid. Men først skal du lære det grundlæggende i teknologien og lære at bruge værktøjerne.
Du må ikke begynde lodningen uden at have bestemt materialets type og størrelse. Vi foreslår, at du gør dig bekendt med nyttig information, der vil hjælpe dig med at vælge de rigtige polypropylenrør og fittings samt udføre installationen, idet du kender nuancerne og processens rækkefølge.
Hvad skal du vide om polypropylenrør?
Svejseteknologien (eller lodning – begge udtryk er lige anvendelige) muliggøres af polypropylenets egenskaber – en teknisk polymer til universel brug. Det er let smelteligt, men efter afkøling og størkning genvinder det styrke- og tæthedsegenskaber.
Rør adskiller sig i diameter, vægtykkelse, farve og egenskaber. Takket være den store spændvidde i diameter – 16-110 mm – kan enhver teknisk løsning implementeres.
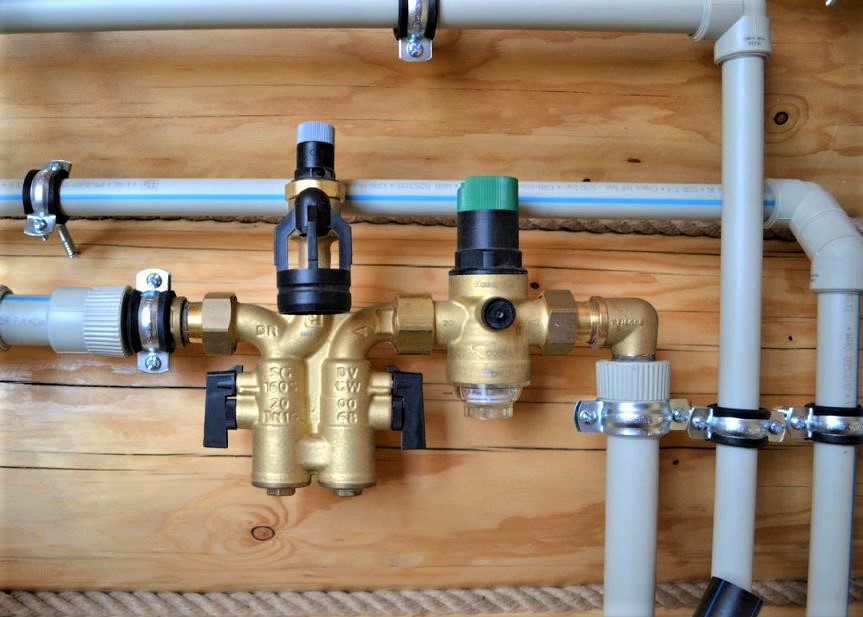
Man kan ignorere polymerens farve, da den vælges efter producentens eget skøn, men farven på striberne har betydning:
- blå – til koldtvandsforsyning;
- røde – til varmtvandsforsyning og opvarmning.
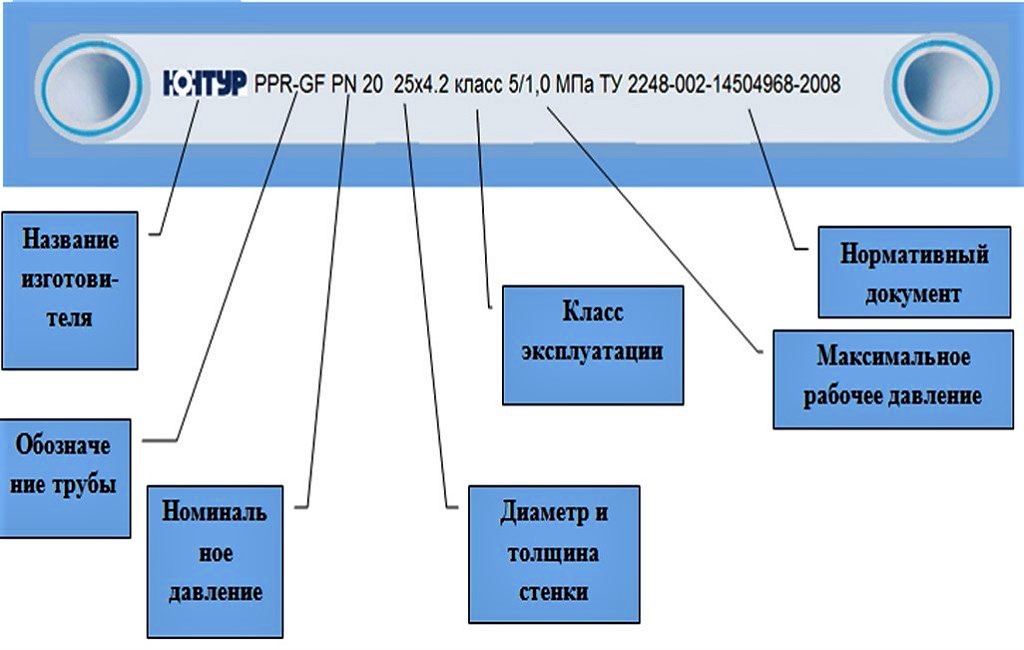
Den primære information, man bør støtte sig til ved køb og svejsning af rør, er angivet på mærkningen. Polypropylenrørmaterialet betegnes med bogstavkombinationerne PPR, PP-H, PP-B, PPRC.
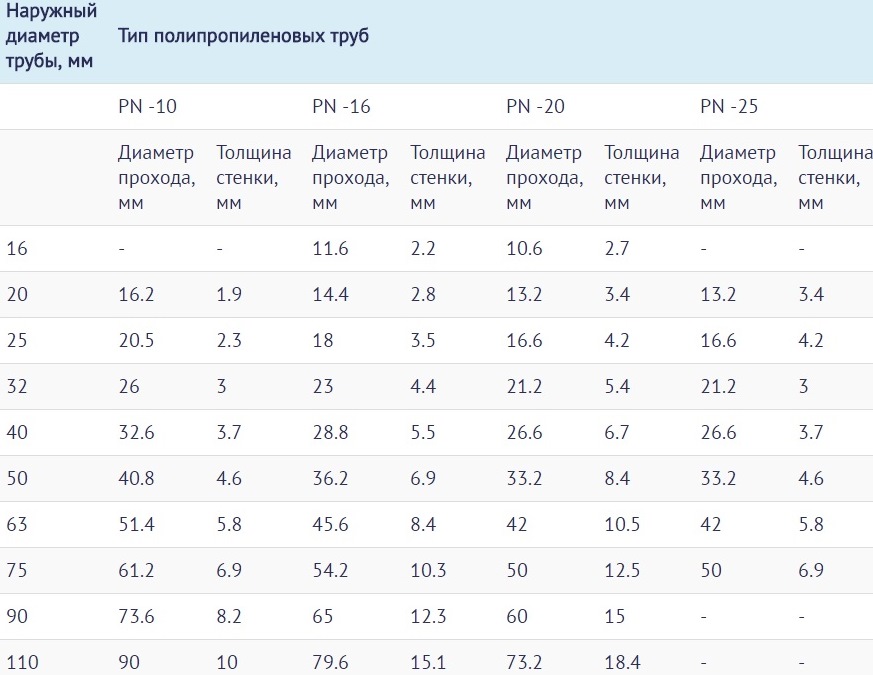
Klassifikation efter nominelt tryk, maksimalt tilladt under specifikke installationsforhold, hjælper med at vælge produkter til husholdnings- eller industrisystemer.
Herudfra skelnes der mellem 4 typer PPR-rør:
- PN-10 (nominelt 1,0 MPa) – beregnet til transport af koldt vand. De bruges undertiden til gulvvarme, under forudsætning af at varmebæreren ikke opvarmes over +45 °C.
- PN-16 (nominelt 1,6 MPa) – bruges til samling af varmt/koldt vandforsyningssystemer. Maksimal tilladt temperatur er +60 °C.
- PN-20 (nominelt 2,0 MPa) – tåler temperaturer op til +80-90 °C i rørledninger, der er beskyttet mod vandslag.
- PN-25 (nominelt 2,5 MPa) – egner sig ikke kun til selvstændig, men også til centraliseret vandforsyning. Anbefalet maksimal temperatur er +95 °C, men de tåler også højere.
Det er bedre at betale lidt ekstra og anskaffe pålidelige rør med en lidt højere værdi end at spare og vælge et materiale, der er begrænset af temperaturparametrene.
Ved fremstilling af rør anvendes princippet: jo højere varmebærerens temperatur og trykket i systemet er, jo tykkere er væggene.
Dette er den minimal nødvendige viden for korrekt anvendelse af PPR-rør. Vi går videre til en kort beskrivelse af processen.
Teknisk beskrivelse af lodningsprocessen
Der findes to typer svejsning af polypropylen – stumpsvejsning og muffesvejsning. Førstnævnte bruges næsten ikke til husholdningsinstallationer, da den har en kompleks teknologi og udelukkende anvendes til samling af hovedledningsrør med stor diameter.
Svejseprincippet går ud på, at to rørstykker, som er nogenlunde ens i diameter og vægtykkelse, opvarmes med et specielt værktøj og samles ved muffesamling.
Hovedegenskaben: muffen skal i kold tilstand være en smule mindre i diameter.
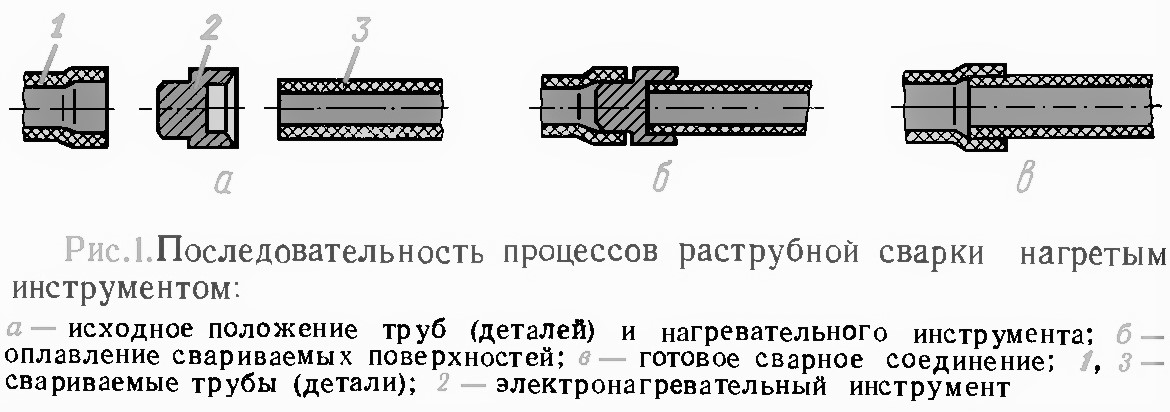
Ved opvarmning dannes en smeltezone af polymeren. Det er vigtigt, at den kun dækker arbejdsfladerne, der støder op til hinanden.
Her er det vigtigt hurtigt at fjerne delene fra værktøjet og samle dem, hvorved de to stykker smelter sammen til ét med efterfølgende polymerisation. Pålideligheden af samlingen afhænger af den tid, der bruges på opvarmningsprocessen og den korrekt valgte temperatur.
Standard temperaturparametre
Både overopvarmning og utilstrækkelig opvarmning har en dårlig indvirkning på svejseresultatet. I det første tilfælde vil der ske deformation af elementerne, dannelse af en vulst og reduktion af den indvendige diameter. Senere kan der dannes kalk og blokeringer i områder med ujævne samlinger.
I det andet tilfælde vil samlingen være svag, og på grund af utilstrækkelig tæthed vil der være risiko for lækage.
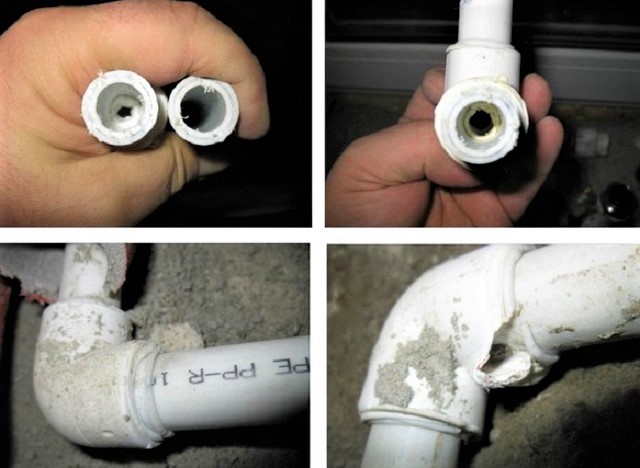
Netop på grund af risikoen for rørbrud er det nødvendigt at følge svejseteknikken og altid tage hensyn til parametre som:
- diameteren af de svejste emner;
- opvarmnings- og afkølingstid;
- udstyrets temperatur;
- omgivelsernes temperatur.
Det anses for uhensigtsmæssigt at udføre processen svejsning af PP-rør ved temperaturer under -10 °C, med en øvre grænse på +90 °C. Den mest gunstige udetemperatur er mellem 0 °C og +25 °C. For at gøre det lettere at huske, er de nødvendige temperatur- og tidsværdier samlet i en tabel.
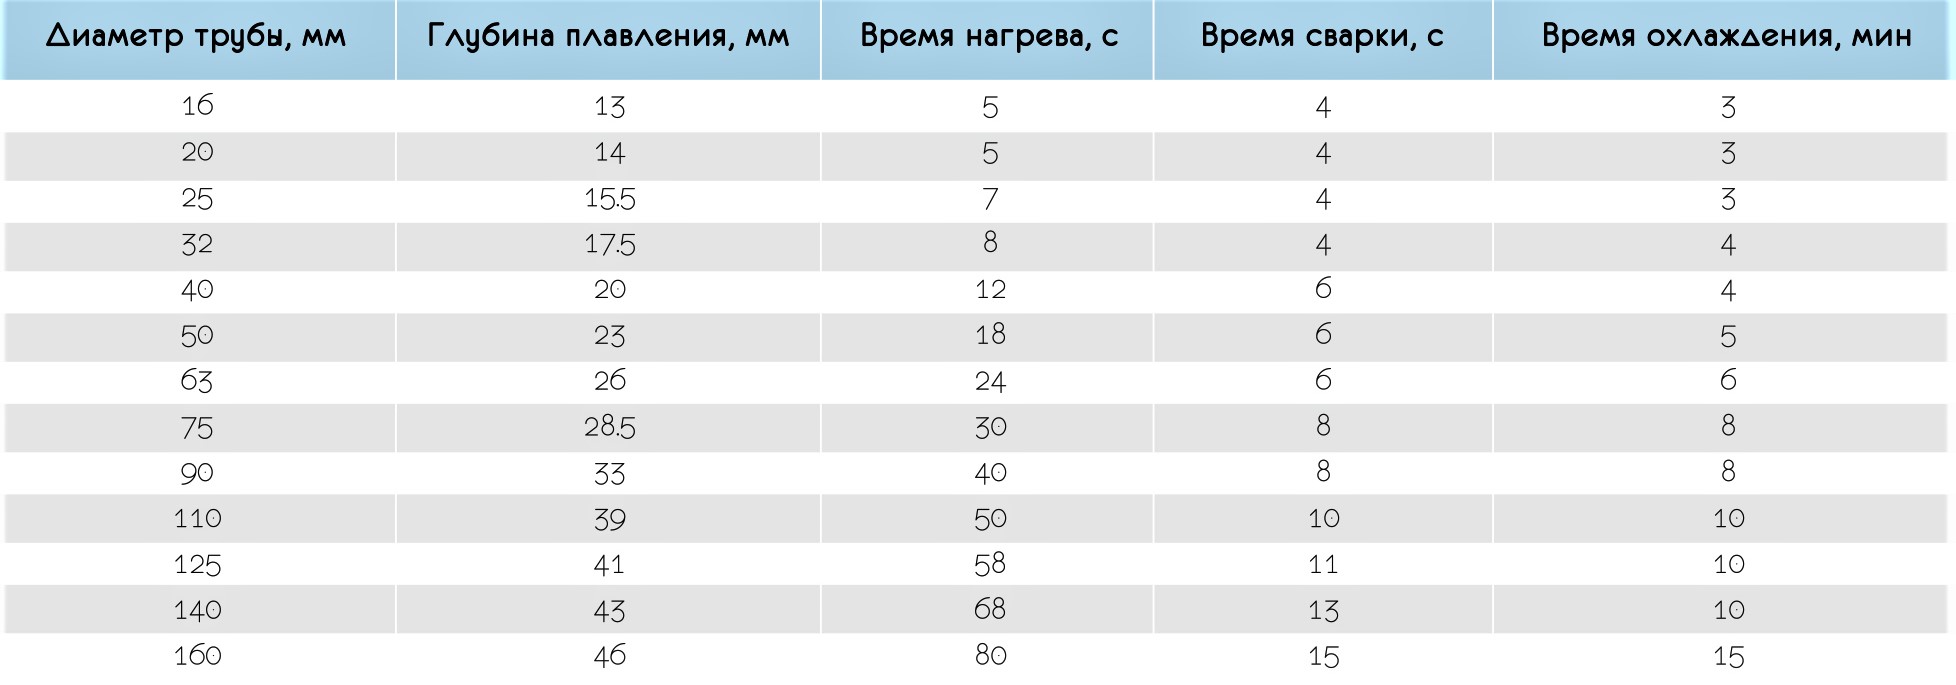
Hvis lufttemperaturen indendørs eller udendørs er under +5 °C, øges opvarmningstiden med ca. 50 %, dvs. det dobbelte. Opvarmningstemperaturen er den samme overalt – +260 °C. Det tilladte interval er +255-280 °C.
Det interessante er, at valget af parameter ikke afhænger af rørets diameter – de samme værdier bruges til både 16 mm og 50 mm rør. Det er kun tidsintervallerne, der ændrer sig. Af den grund angives svejsetemperaturen for polypropylenfittings og -rør normalt ikke i de tekniske tabeller.
Detaljeret installationsvejledning
Loddeprocessen foregår hurtigt. Det kan man se ved at analysere dataene i tabellen. For eksempel for at forbinde to elementer med en diameter på 20 mm ved stuetemperatur, tager det 5 sekunder at opvarme, 4 sekunder at samle, og derefter 180 sekunder at afkøle. I alt – 3 minutter og 9 sekunder.
Derfor er det vigtigt at øve alle bevægelser, så der ikke opstår forsinkelse under sammenføjningen af de allerede opvarmede elementer. Lad os se på detaljerne for hvert trin i monteringen af polypropylenrør hver for sig.
Trin #1 – forberedelse af specialværktøj
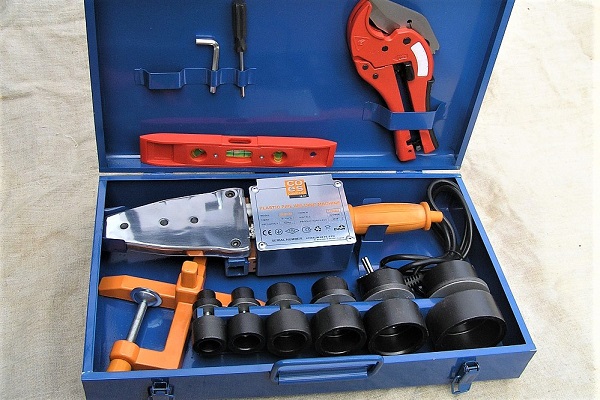
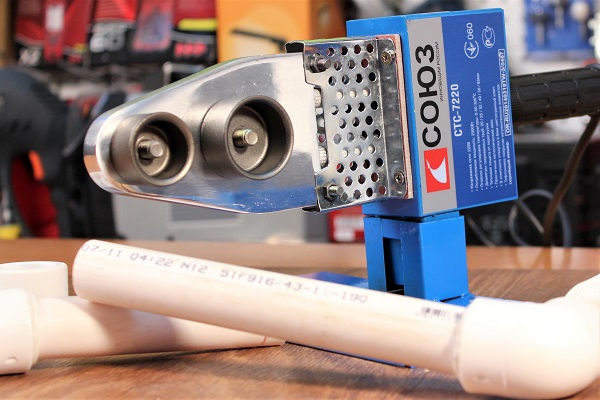
Til lodning derhjemme kræves udstyr, der kun er beregnet til svejsning af polypropylendele – rør, vinkler, muffer, T-stykker, propper.
Det giver mening at købe nyt værktøj, hvis man planlægger at samle et vandforsyningssystem "fra bunden" med efterfølgende vedligeholdelse. Til engangsjob kan udstyret lejes loddekolbe til svejsning af PP-rør eller lånes af bekendte. Ud over specialværktøj skal man bruge et vaterpas, en markør, en lineal eller et målebånd.
Trin #2 – opmåling og skæring af rør
Skæring af rør foretages på forhånd, inden den første lodning. Vi anbefaler at forberede alle elementer og lægge dem i henhold til den udarbejdede skitse. Den er en del af projektet for installation af varmesystemet eller vandforsyningen.
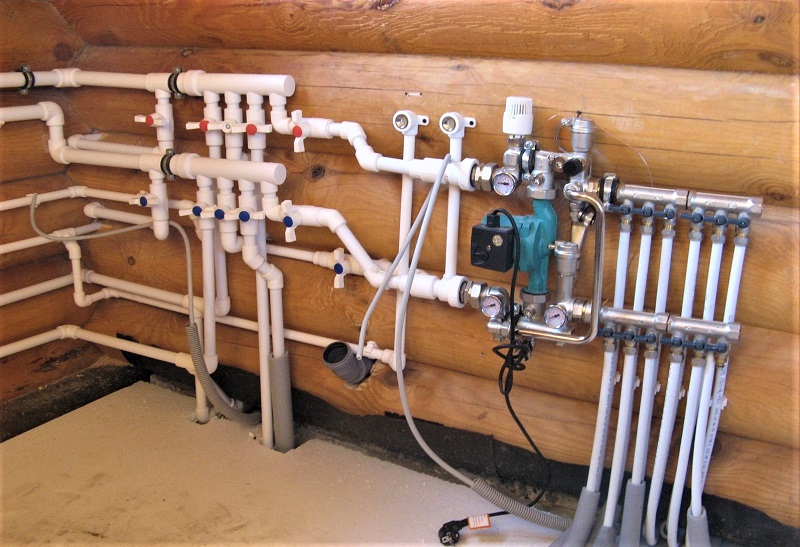
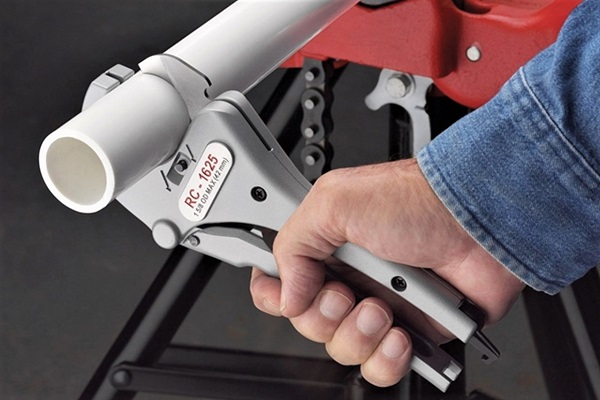
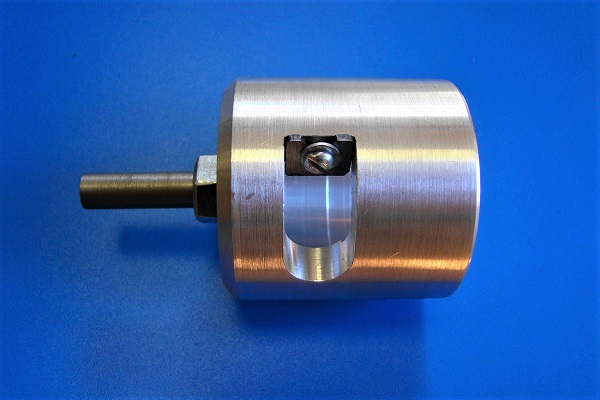
Vi måler rørstykkerne til den ønskede længde, skærer dem forsigtigt med rørskæreren. Derefter vælger vi fittings med den rigtige diameter – oftest er det samlemuffer, T-stykker og vinkler. Hvis elementerne er armerede, fjerner vi aluminiumslaget.
Som et resultat skal kanterne på de dele, der skal svejses, være helt lige, skåret vinkelret på rørledningens akse, rengjorte og affedtede.
Trin #3 – samling af elementer og opvarmning
Vi opsætter apparatet, vælger muffer og dorner i den rigtige diameter. Tilslutter det til strøm og opvarmer, fordi vi allerede ved, ved hvilken optimal temperatur polypropylenrør skal svejses – +260 °C. Det er præcis den temperatur, der er angivet i brugsanvisningen til loddekolberne.
Bemærk, at nogle producenter fremstiller apparater med en skala op til +320 °C. Det betyder ikke, at du skal opvarme til maksimum. Læs omhyggeligt brugsanvisningen – der står, under hvilke betingelser høje opvarmningsværdier er tilladte.
På enderne af de dele, der skal forbindes, laver vi mærker, der angiver opvarmningsdybden. Vi kontrollerer igen, at arbejdsfladerne er tørre og affedtede, da fugt eller en glat overflade kan medføre, at samlingen bliver utæt.
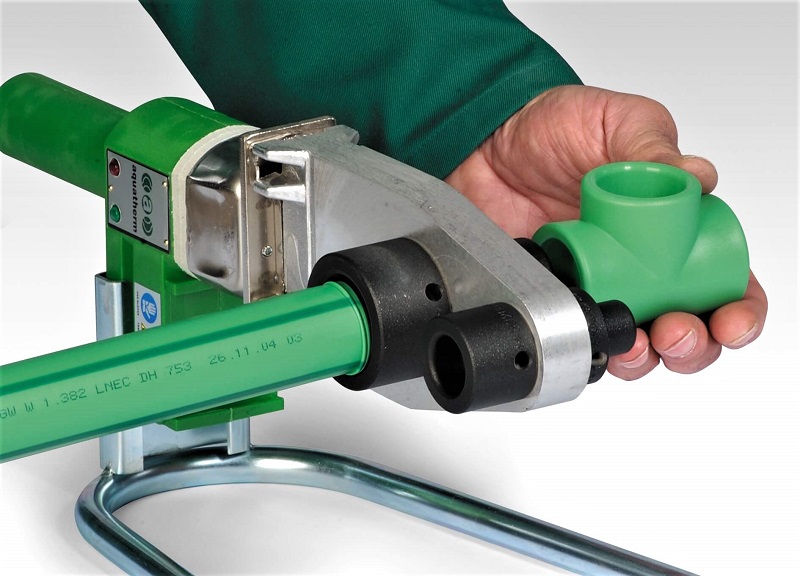
Fra det øjeblik, delene er monteret, begynder vi at tælle sekunder – i henhold til værdierne i tabellen. Efter den angivne tid tager vi delene af, sætter hurtigt røret ind i fittingen – til det samme mærke. Vi forsøger at anbringe delene koaksialt, der gives kun et par sekunder til at justere positionen. Skævheder og drejning af elementerne er ikke tilladt!
Vi holder samlingen i den rigtige position, indtil polymeriseringen finder sted. Normalt er dette 3 minutter eller mere – afkølingstiden kontrolleres i tabellen. Afkølede og korrekt svejste dele udgør en permanent samling, der er tæt og stærk.
Vi svejser nøglesamlingerne én efter én for derefter at samle og svejse dem sammen på stedet for installation af varmekredsen, kloak- eller vandledningssystemet.
Konklusioner og nyttig video om emnet
Video #1. Teknologi til lodning af PPR-rør:
Video #2. Gennemgang af hyppige fejl:
Der er lagt et enormt antal workshops om lodning af polypropylenrør ud på internettet. Nogle af dem er optaget af ukvalificerede amatører, så rådene om svejseteknik og valg af temperatur kan være falske.
Producenten kender svejseapparatets muligheder bedre end nogen anden, så inden du begynder at lodde, skal du helt sikkert studere brugsanvisningen – det beskytter dig mod tekniske fejl og uprofessionelle råd.
Fortæl om din egen erfaring med at samle polypropylenrørledninger og udføre loddeforbindelser. Del de tekniske detaljer, som kan være nyttige for besøgende på siden. Kommentér venligst i feltet nedenfor, stil spørgsmål, og offentliggør billeder relateret til artiklens emne.
 Gasbrænder til lodning af kobberrør: vigtigste typer brændere + tips til potentielle købere
 Svejsemaskine til polyethylenrør: hvilken er bedst at købe, og hvordan man bruger den korrekt
 Hvordan udføres stødsvejsning af polyethylenrør: vejledning til arbejdet
 Elsvejsning for begyndere: nuancer ved svejsearbejde og gennemgang af almindelige fejl
 Sådan svejser du lodrette og vandrette søm med elektrosvejsning: trin-for-trin instruktioner
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav