Sådan svejser du lodrette og vandrette søm med elektrosvejsning: trin-for-trin instruktioner

El-svejsning er en teknologi til at forene metalstrukturer ved opvarmning og smeltning med en elektrisk lysbue. Den har fået udbredt anvendelse i mange forskellige sektorer af den nationale økonomi, herunder den private sektor.
I princippet kan man med denne metode udføre svejsning af alle metaller, når man tager temperaturen af den elektriske lysbue i betragtning (7000-8000 grader). Men før man anvender denne teknologi, skal man lære at svejse lodrette sømme med elektrisk svejsning og forstå teknikken til at lave vandrette sømme.
Artiklens indhold:
Svejsesømme: generelle definitioner
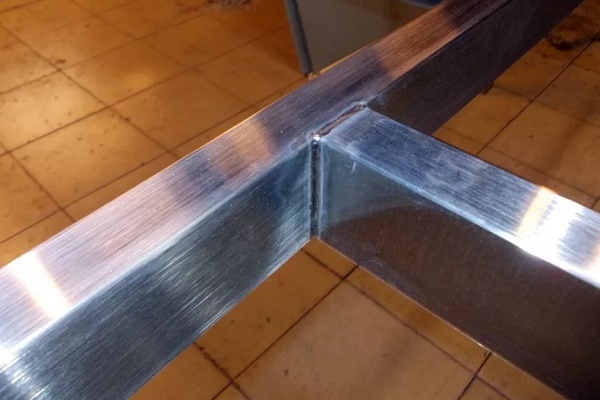
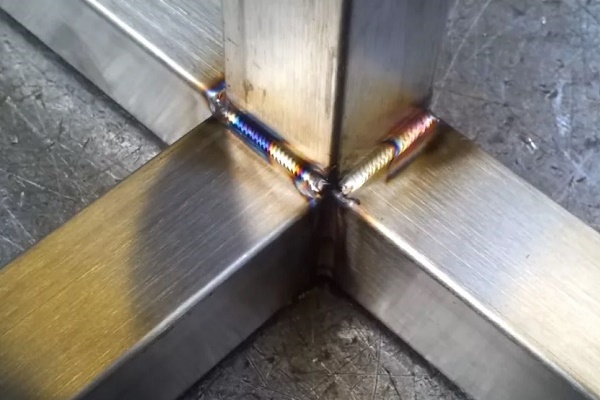
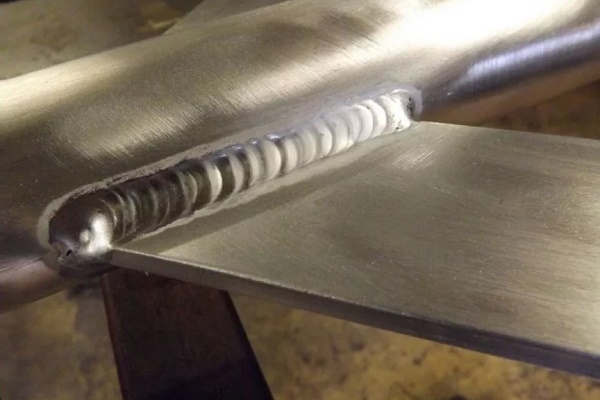
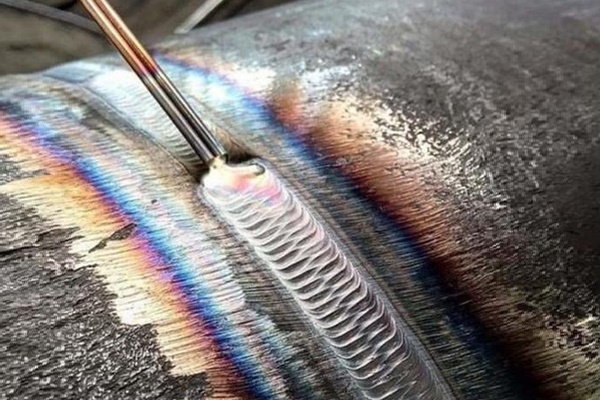
Teknologien til metalsvejsning er tæt forbundet med begrebet svejsesøm. Denne dannes under størkningen af metal smeltet ved lysbuesvejsning.
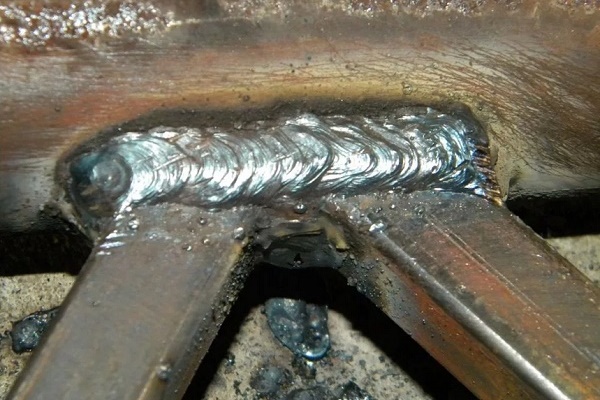
Afhængigt af svejsestedet kan sømmen placeres vandret eller lodret. Derudover kan den rumlige placering være nederst, ved siden eller øverst.
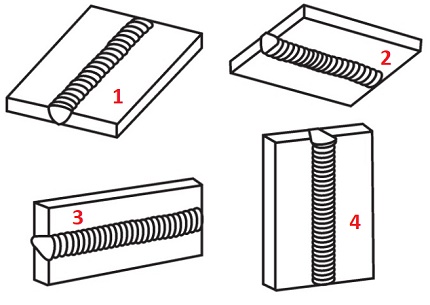
Den nemmeste og letteste at udføre anses lægning af svejsesømme i planen af den nederste horisont. Under sådanne forhold er smeltet metal ret let at kontrollere.
De resterende placeringer af sømme i rummet (side og top) anses for teknologisk vanskelige at udføre, kræver studium af svejseteknik og oparbejdning af tilsvarende erfaring.
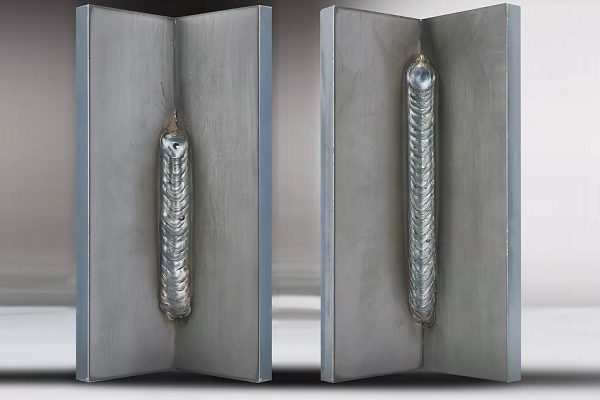
Hvordan svejses en lodret søm?
Vanskeligheden ved at kontrollere svejsning under skabelsen af en lodret søm skyldes et almindeligt fysisk fænomen – tyngdekraften. Denne påvirker massen af smeltet metal, som i flydende form strømmer nedad.
Her består den professionelle svejsers handlinger i at forhindre den smeltede masse i at rive sig løs fra svejsestedet. Dette resultat kan opnås med en stabilt brændende elektrisk lysbue, holdt på en minimal afstand fra elektrodens ende til svejsebassinet.
Teknik fra bund til top
Et lodret stød svejses normalt ved at føre elektroden fra bunden til toppen. Denne rute giver mere stabil kontrol, og lysbuen holder sikkert bassinet med smelte, hvilket forhindrer udbredelse. Det er netop ved at gå fra bund til top, at man kan danne en lodret søm af højeste kvalitet.
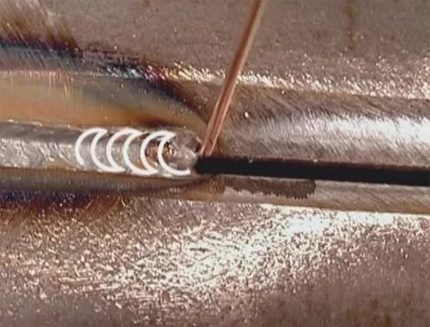
Selvfølgelig, før man begynder at svejse en lodret søm, skal stødets kanter forberedes og behandles i overensstemmelse med tekniske krav. Svejseapparatet skal indstilles til svejseforholdene (indstil strøm, vælg elektrode).
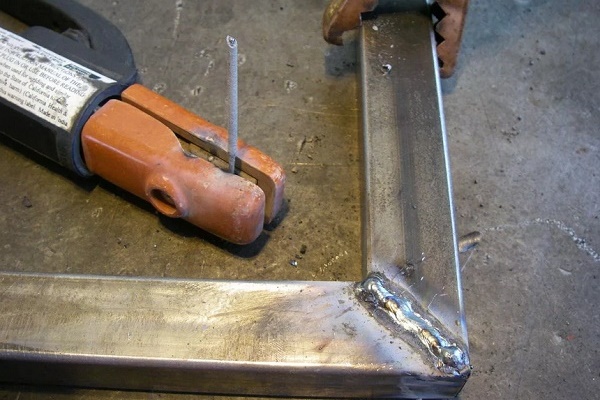
Først laves der flere punktvise «hæftesvejsninger» – svejsning med kort søm (1 – 2 cm). Formålet med disse handlinger er at forhindre, at de svejste dele forskydes under opvarmning på grund af termisk deformation.
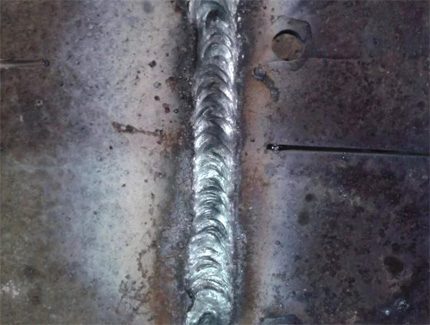
Når svejsning af en samling udføres lodret, holdes elektrodens vinkel i forhold til den plan, hvor sømmen skal lægges, inden for 45-90º.
Svejserens instruktioner fastlægger følgende handlinger:
- Lysbuen tændes ved kontakt af elektroden med metallet.
- Der laves 'hæftepunkter' på 3-4 punkter langs samlingslinjen fra dens midte til kanterne.
- Svejsningen begynder ved det nederste punkt på samlingslinjen.
- Elektroden bevæges opad, og svejsebadet holdes i arbejdsområdet.
Elektroden skal fremføres med moderat hastighed. Det vigtigste hastighedskriterium – dannelse af en optimal mængde smelte i svejsebadet.
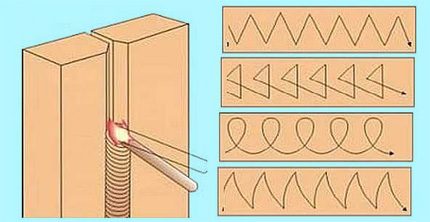
Samtidig med elektrodens lodrette bevægelse er tværgående zigzag-bevægelser i form af en 'halvmåne', 'juletræ' eller et andet 'mønster' tilladt. Men teknikken med tværgående bevægelse anses kun for relevant på metaller med en godstykkelse større end 4 mm.
Det anbefales at svejse metal med en lodret søm i et enkelt gennemløb uden stop. For begyndere svejsere ses dette som vanskeligt. Men erfaring opnås hurtigt.
Teknik fra top til bund
Erfarne svejsere lægger uden besvær en lodret søm med elektrodebevægelse fra top til bund. Hvad er tricket ved at udføre en sådan operation?
Det er enkelt: når lysbuen tændes, indstilles elektroden i en vinkel på 90º i forhold til arbejdsplanen. Så snart metallet ved lysbuepunktet begynder at smelte, ændres elektrodens vinkel til 15-20º, og holderen sænkes en smule.
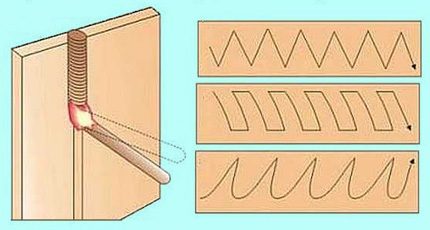
Elektrodens føring langs samlingslinjen af tykvæggede metaller udføres også med tværgående zigzags af 'savtands' eller 'rektangulær' form. Nogle svejsere anvender en 'bølgeformet' fordeling af smelten.
Imidlertid er metoden til at danne en lodret søm i top-ned retningen forbundet med store vanskeligheder for svejseren. Men ifølge mange specialister giver svejsning i denne form et bedre resultat med hensyn til kvalitetsindikatorer.
Teknologi til svejsning af vandret søm
Specifikationerne for svejsning af en vandret søm er stort set de samme som for lodret. De tekniske nuancer er igen manipulation af elektrodens indstillingsvinkler.
Bevægelsesretningen under svejsning af delene ved samlingen kan vælges fra dets yderste venstre punkt til yderste højre punkt eller omvendt. Det specifikke valg af retning bestemmes af svejseren ud fra graden af personlig bekvemmelighed.
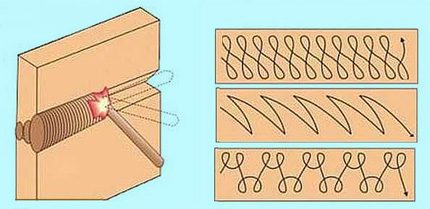
Men hvordan svejser man korrekt en vandret søm med elektrisk svejsning for at forhindre, at smeltet materiale løber ud af banen på grund af tyngdekraften?
Her skal svejseren finde en elektrodeposition, hvor lysbuens brandstyrke svarer til tyngdekraften på metaldråberne. Det kan være nødvendigt at justere strømstyrken og gennem forsøg finde den optimale hastighed for elektrodebevægelsen.
Normalt udføres svejsning af vandret søm kontinuerligt til færdiggørelse. Men hvis det ikke lykkes at kontrollere smelten (svejsebadet), kan man prøve at ændre teknikken – skifte til en gang med periodisk slukning af lysbuen.
Alle disse finesser erhverves med erfaring i svejsearbejde. Så fortvivl ikke, hvis intet lykkes fra de første forsøg.
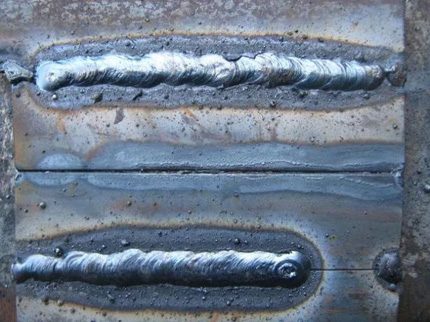
Dannelse af en vandret søm med den ønskede bredde og dybde opnås normalt ved omhyggelig tværgående bevægelse af den brændende elektrodeende fra kanten af et sammensat emne til kanten af et andet.
Ved svejsning af metaller med tykkelse op til 4 mm anvendes forskellige varianter af 'mønster' for elektrodens tværgående bevægelse. Der er ingen specifikke anbefalinger. Det vigtigste er at opnå den ønskede sømbredde og gennemsvejsningsdybde.
Elektrisk lysbue: kontrol af optimal længde
Størrelsen af mellemrummet mellem den varme elektrodeende og metaloverfladen, som er tilstrækkelig til at danne en elektrisk udladning, kaldes lysbuelængde. En af de vigtigste grundlæggende dele af svejseinstruktionen er kontrol af optimal lysbuelængde.
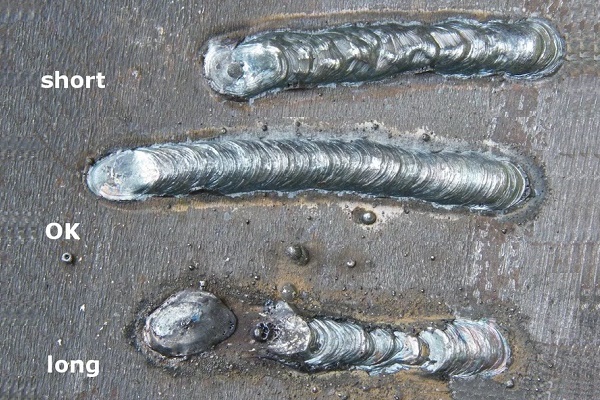
Teoretisk set kan man i svejsetilstand opnå tre lysbueafstande:
- kort (1 – 1,5 mm);
- lang (3,5 – 6 mm);
- normal (2 – 3 mm).
For en kort lysbue er karakteristisk utilstrækkelig opvarmning af metallet i bredden. I sådanne tilfælde bemærkes ved sømkanterne en såkaldt 'underskæring' – en lille fordybning. Tilstedeværelsen af en sådan defekt indikerer lav kvalitet af svejsesømmen.
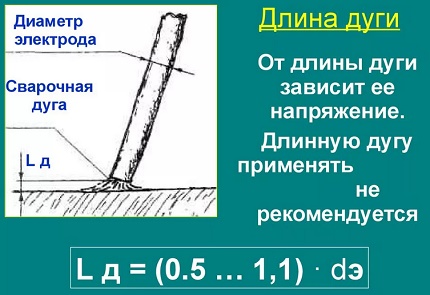
Svejsning med en lang lysbue ledsages normalt af periodisk slukning. Her er der lille opvarmning af metallet i dybden. Man kan heller ikke tale om god søm kvalitet.
Derfor er den eneste mulighed, som en nybegynder svejser skal fokusere på, den normale buelængde, som ikke må overstige Ld = 0,5-1,1 * De (Ld – buelængde; De – elektrodediameter).
Styring af elektrodens position
Svejseprocessen kan udføres med elektroden i en fremadvinklet, bagudvinklet eller ret vinkel position. Ved at anvende en af disse tre teknikker kan svejseren skabe sømme under forskellige arbejdsforhold.
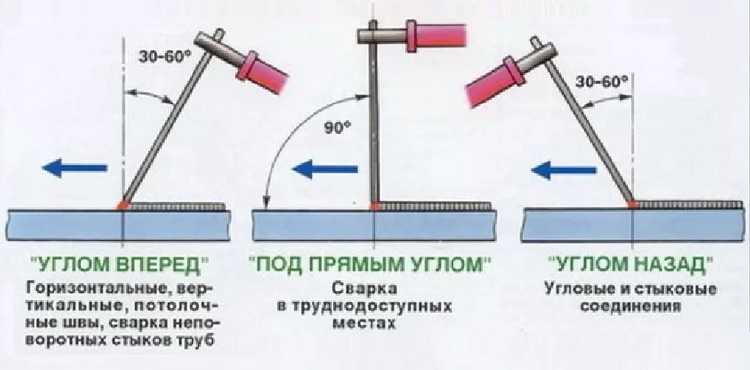
Således anvendes 'fremadvinklet' traditionelt til at samle elementer med vandrette og lodrette sømme under betingelser, hvor delene er placeret øverst i rummet (loftssvejsning). Den samme teknik bruges med succes til svejsning af ikke-roterbare samlinger af rør eller ved konstruktion af en hjemmelavet ovn fra en gasflaske.
Ved at holde elektroden nøjagtigt i en ret vinkel (90º) sikrer svejseren udførelsen af arbejdet på svært tilgængelige steder. Endelig muliggør teknikken 'bagudvinklet' en kvalitetsudførelse af svejsearbejde på hjørneforbindelser.
Når elektroden indstilles 'fremadvinklet', arbejder man normalt med tyndvæggede metaller. I denne position opnår man en bred søm med lille dybde. På tykvæggede metaller forsøger man derimod at anvende teknikken 'bagudvinklet', hvilket sikrer opvarmning af metallet til tilstrækkelig dybde.
Strømparametre og elektrodebevægelse
Strømstyrken og elektrodens bevægelseshastighed er vigtige faktorer, der påvirker sømmenes kvalitet. Svejsning med stor strøm medfører opvarmning af metallet til stor dybde, hvilket gør det muligt at øge elektrodens bevægelseshastighed. Under forudsætning af et optimalt forhold mellem strøm og elektrodebevægelseshastighed opnås en jævn og kvalitetsmæssig søm.
Tabel over sammenhæng mellem strøm, elektrode og metaltykkelse
| Strømstyrke, A | Elektrodediameter, mm | Metaltykkelse, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Når elektroden flyttes med en bestemt hastighed, skal buestyrken tages i betragtning. En alt for hurtig tilførsel af elektroden ved lav effekt kan ikke sikre tilstrækkelig opvarmningstemperatur.
Resultatet er, at metallet ikke smeltes til den ønskede dybde. Sømmen lægger sig blot på overfladen og 'fæster' sig knap nok til kanternes grænser.
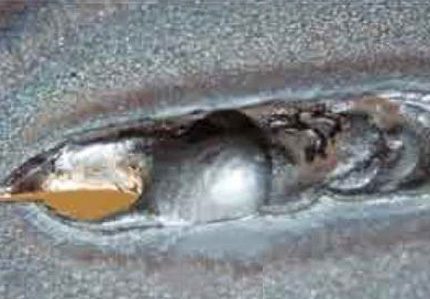
Omvendt, under forhold med alt for langsom elektrodebevægelse skabes en overophedet atmosfære, hvilket risikerer at deformere metallet på svejselinjen. Hvis metalelementerne har en tynd struktur, vil en kraftig bue simpelthen brænde igennem metallet.
Du kan med succes øve dig som nybegynder svejser og finpudse dine færdigheder i at udføre sømme ved fremstilling af en ovn på affaldsolie, hvis krop er baseret på et metalrør. Vi anbefaler, at du sætter dig ind i nyttig information.
Vejledning til begyndende svejser
Svejsearbejde må kun udføres, hvis du bruger det rigtige udstyr.
Standard sættet indeholder:
- Jakke, bukser, handsker, sko af brandsikkert, stærkt og slidstærkt materiale.
- Hovedbeklædning, der helt dækker baghovedet.
- En speciel beskyttelsesmaske til ansigt og øjne.
Til svejsning skal du bruge en funktionsdygtig maskine, hvis elektriske dele er beskyttet af et robust kabinet. De elektriske kabler, der er en del af maskinen, skal have intakt isolation og svare til maskinens elektriske specifikationer.
Svejserens arbejdsplads skal udstyres med et arbejdsbord, lyskilder, en jordingsskinne, beskyttelsesudstyr mod elektrisk stød og brandbekæmpelsesmidler.
Og før du begynder arbejdet, skal du omhyggeligt gennemgå reglerne for elektrisk svejsning, overveje og studere metoder og muligheder for at udføre samlinger.
Konklusioner og nyttig video om emnet
Vi foreslår at se en videopraksis om svejsning: hvordan man svejser vandrette og lodrette sømme:
Det er ikke nødvendigt at have kvalifikation som professionel svejser, men det er en fordel at beherske svejseteknik. Takket være dine svejsefærdigheder får du flere muligheder for at realisere forskellige husprojekter.
Hvis du ønsker at lære teknologien, kan du altid gøre det, og praktisk erfaring vil hjælpe dig med at mestre teknikken på et højt niveau.
Vil du fortælle om din egen erfaring med at udføre svejsesømme? Kender du detaljer i processen, der ikke er nævnt i artiklen? Skriv venligst kommentarer i boksen nedenfor.
 Elsvejsning for begyndere: nuancer ved svejsearbejde og gennemgang af almindelige fejl
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav