Svejsemaskine til polyethylenrør: hvilken er bedst at købe, og hvordan man bruger den korrekt

Polyethylenrør – lette, nemme at montere og relativt billige. For at lægge denne type kommunikation er der brug for et svejseapparat til polyethylenrør. Korrekt brug af udstyret og overholdelse af arbejdsteknologien giver en pålidelig, næsten monolitisk forbindelse, der holder i mange år.
Vi fortæller om, hvordan man vælger den rigtige enhed til at danne stærke og tætte samlinger. I vores artikel beskrives detaljeret de særlige forhold ved svejsning af sektioner af polyethylenrørledning. Dem, der ønsker at udføre arbejdet selv, finder nyttige anbefalinger.
Svejseegenskaber ved konstruktioner af polyethylen
En af de nyttige egenskaber ved polyethylenrør – er en vis fleksibilitet i konstruktionen. Svejsning bevarer denne egenskab i samlingerne mellem individuelle sektioner af ledningen, hvilket sikrer ensartede egenskaber i hele dens længde.
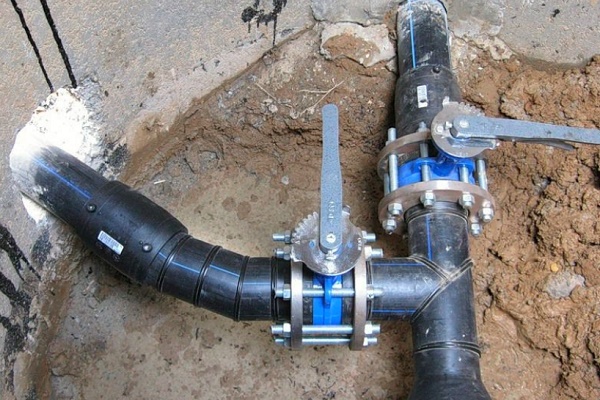
Sådanne rør svejses både til nedgravet og rør-i-rør-installation, hvis der som hoved “forede” anvendes et stål- eller glasfiberrør.
Oftest anvender man to typer svejsning til samling af polyethylenkonstruktioner: stuksvejsning og elektromuffesvejsning (også kaldet termoresistorsvejsning). Før man vælger passende udstyr, bør man sætte sig grundigt ind i svejseteknologien, som skal overholdes ved udførelse af samlingerne.
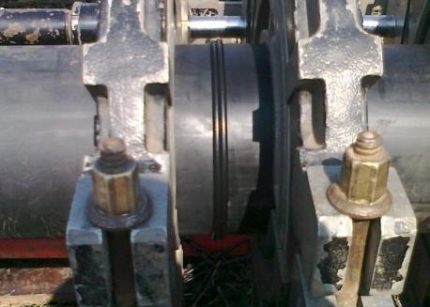
Når man arbejder med polyethylenrør, opvarmes enderne af konstruktionerne først til smeltepunktet, derefter samles de og presses sammen under tryk. Det lyder enkelt, men i praksis kræver det gode professionelle færdigheder for at opnå en svejsning af høj kvalitet.
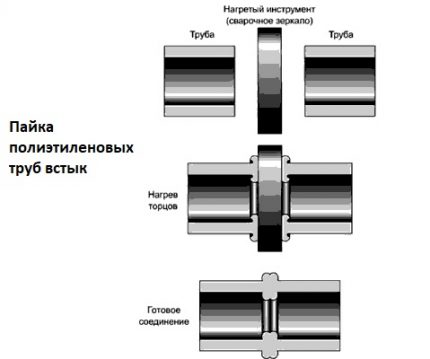
Man skal korrekt bestemme tiden for hvert trin samt det arbejdstryk, der påføres arbejdsfladen under opvarmning og samling. Arbejdet anbefales udført ved en omgivelsestemperatur på -15…+45 grader. Denne metode er ikke egnet til konstruktioner med en vægtykkelse mindre end 4,5 mm.
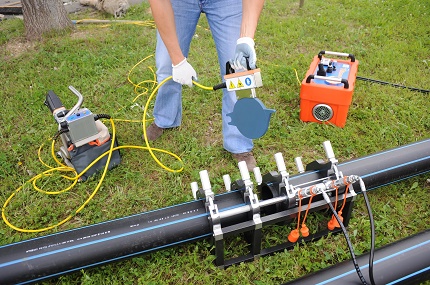
Stuksvejsning kan udføres af to specialister, og der kræves ikke tungt maskineri. Arbejdstiden og energiforbruget vil i dette tilfælde være meget moderate.
Mere detaljeret ser operationsdiagrammet for stuksvejsning således ud:
- Enderne af ledningerne ved samlingspunkterne skal skæres til for at fjerne snavs og ujævnheder.
- Derefter opvarmes rørendene med svejseapparatet for at danne en primær grath.
- Opvarmningen fortsættes i endnu et stykke tid for at nå polyethylenets smeltepunkt.
- Nu fjernes svejseapparatet, og de varme rørender samles forsigtigt, så der dannes en slutgrath.
- Det eneste, der er tilbage, er at vente på, at konstruktionen køler af, og kontrollere kvaliteten af svejsesømmene.
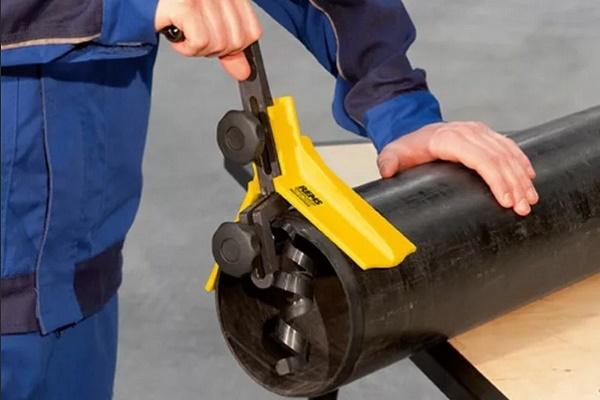
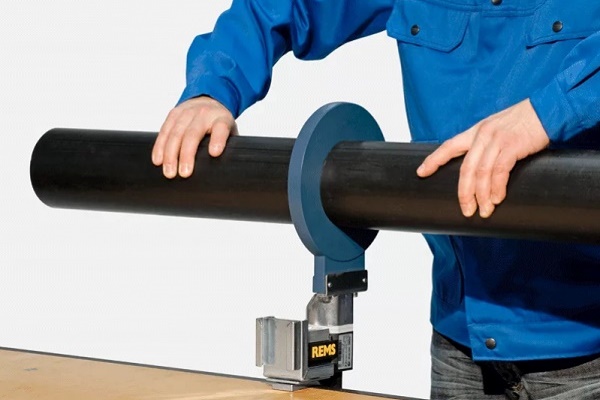
Til beskæring af ender anvendes et specialværktøj – en elektrisk endefræser. Dette apparat gør det muligt at udføre et snit, der er strengt vinkelret på konstruktionens akse.
Beskæringen udføres i mikrolag, indtil en kontinuerlig polyethylenbånd opnås på snitstedet. Temperaturen og varigheden af varmepåvirkningen på rør enderne bestemmes under hensyntagen til materialets mærke.
Det er meget vigtigt, at forholdet mellem disse parametre samt trykket på arbejdsfladen overholdes med størst mulig nøjagtighed. Dette er et afgørende øjeblik for at opnå en svejsning af høj kvalitet.
Ved afslutningen af opvarmningsfasen skal apparatets varmelegeme meget hurtigt og forsigtigt føres til side for ikke at beskadige arbejdsfladernes integritet og undgå utilsigtet forurening.
Ved samling af ender på polyethylenrør opvarmet til det nødvendige niveau, skal der sørges for samme tryk som ved opvarmning af overfladerne. Afkøling af svejsningen skal også udføres meget omhyggeligt. Man må ikke tage de samlede rør ud før den opvarmede polyethylen er sat sig.
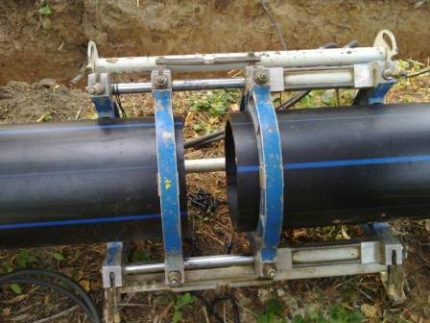
Hvis alle operationer udføres korrekt, dannes en pæn, symmetrisk vulst ved samlingen af elementerne. Hvis sømmen ser ujævn eller sjusket ud, betyder det, at der er begået alvorlige fejl under svejsningen. Styrken af en sådan samling vil være meget tvivlsom.
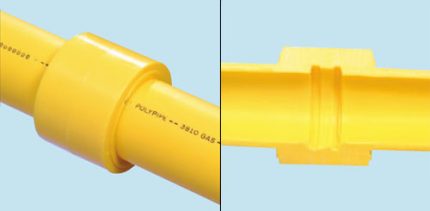
Hvis det er nødvendigt at forbinde rør med tynde vægge (mindre end 4 mm), anbefales det at foretrække elektromuffesvejsning, som også kaldes termistor-svejsning. Denne mulighed giver også en kvalitetsforbindelse, og arbejdsprocessen er endda enklere end ved brug af stødmetoden.
For at udføre denne type svejsning skal følgende trin følges:
- Rengør endernes overflade og den del af røret, der vil være under muffen, med god margin.
- Affedt arbejdsfladerne.
- Fjern oxidlaget.
- Placer muffen på arbejdsfladerne.
- Centrer konstruktionen.
- Udfør opvarmning og svejsning af samlingen.
- Vent, indtil svejseområdet er helt kølet af.
Alt forberedende arbejde skal udføres med stor omhyggelighed, da selv den mindste forurening kan forringe samlingens kvalitet betydeligt. Hvis der efter fjernelse af oxidlaget ved et uheld kommer fremmede stoffer på overfladen, skal rengøringen gentages.
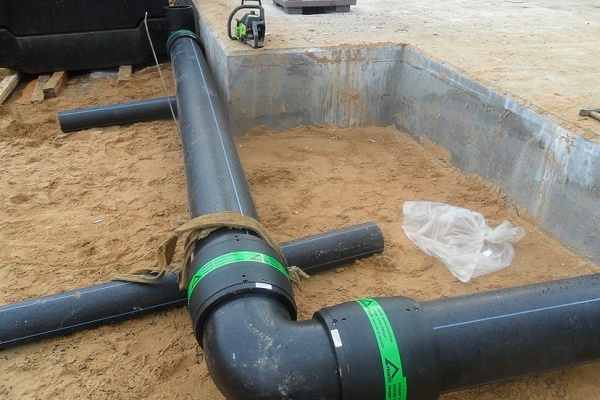
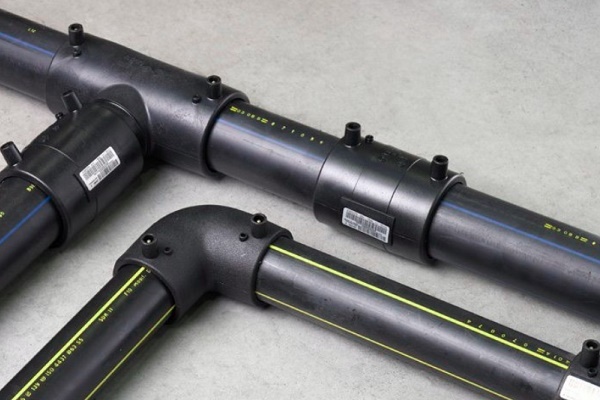
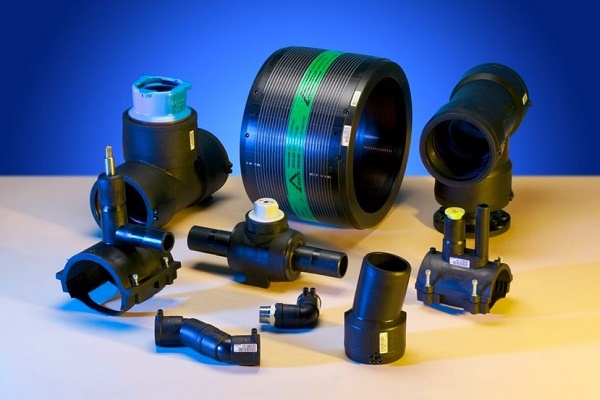
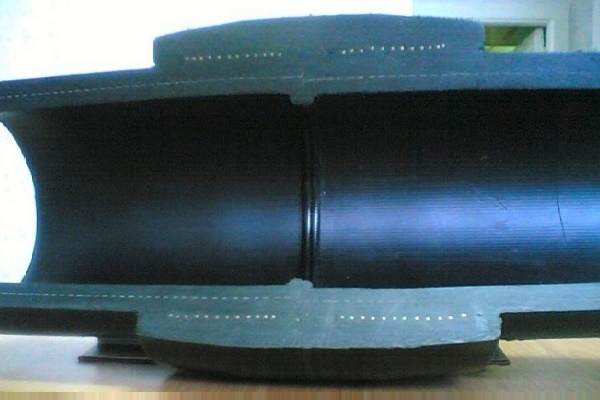
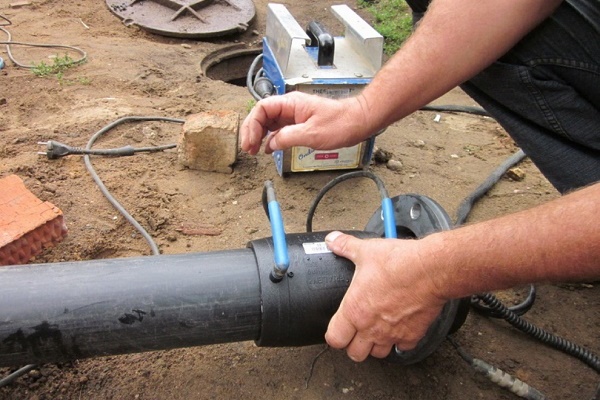
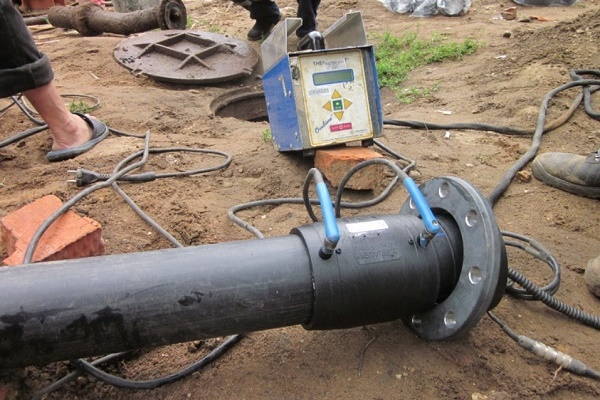
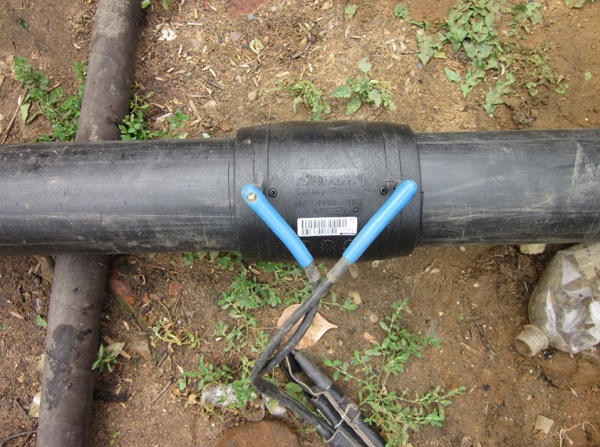
Afkølingsprocessen stiller de samme krav som ved brug af stødsvejsning. Enhver ændring af rørets position i denne periode kan være fatal for svejsesømmen. Elektromuffesvejsning udføres med fittings, hvor der under fremstillingen er indlagt metalvarmespiraler.
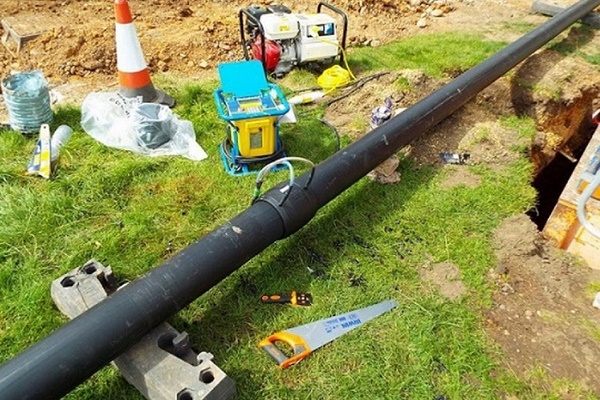
For at starte processen skal fittingen placeres på samlingsstedet og tilsluttes svejsemaskinen, som udfører opvarmningen. Under svejsningen udvider fittingens materiale sig, hvilket giver det nødvendige tryk og tilstrækkelig forsegling. Når arbejdet er færdigt, afbrydes strømforsyningen, og fittingen forbliver på samlingsstedet.
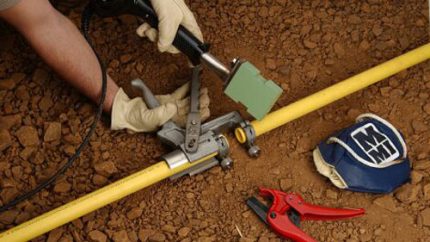
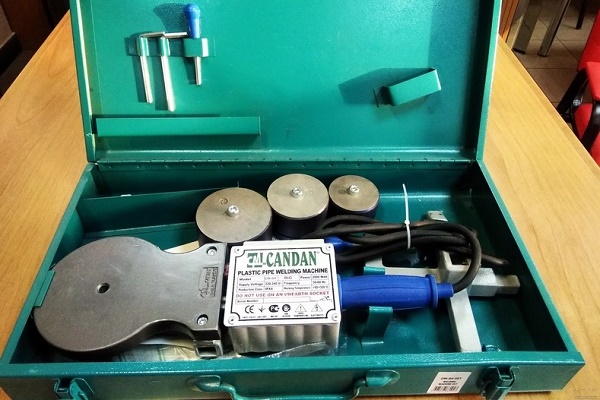
Endnu en interessant måde at svejse polyethylenrør på – fatningssvejsning. Dette er den mindst populære metode, som i modsætning til de ovenfor beskrevne teknologier kun kan bruges til installation af indvendige ledninger. Det er også en ret simpel metode, teknisk set meget lig lodning af polypropylenrør.
Muffesvejsning kan anbefales i rum, hvor rørledningens layout er kompliceret, med mange hældninger og sving. Til denne type operationer bruges stort set samme loddekolbe som til polypropylenkonstruktioner, og udstyrets indstillinger adskiller sig heller ikke meget.
Hvad bruger man til at svejse polyethylen?
Ud fra information om svejsning af polyethylenkonstruktioner kan man fastlægge de vigtigste punkter, der skal overvejes ved valg af passende udstyr:
- rørets egenskaber: polyethylentype, diameter, vægtykkelse osv.;
- rørledningens konfiguration;
- rørlægningssted (indendørs eller udendørs);
- acceptabel automatiseringsgrad;
- passende svejseteknologi mv.
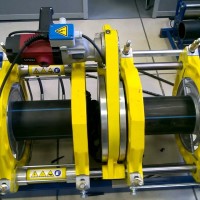
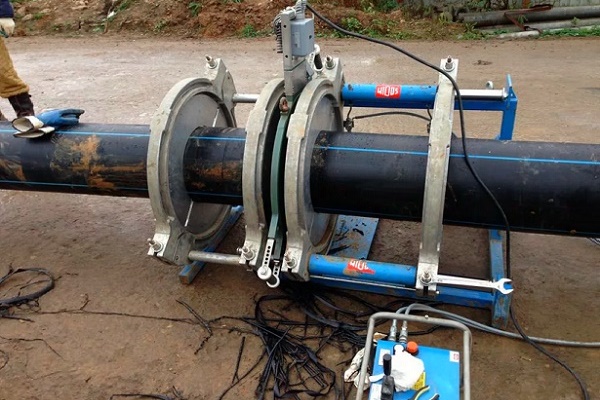
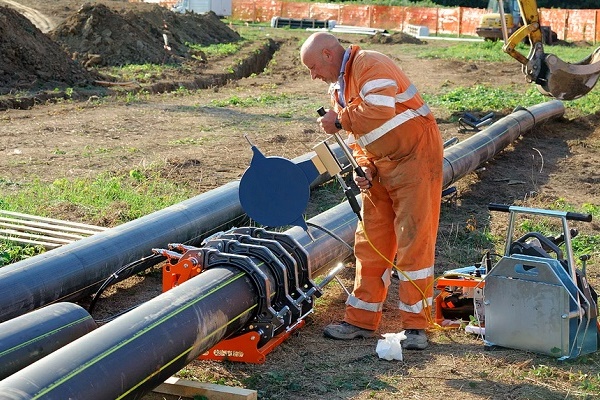
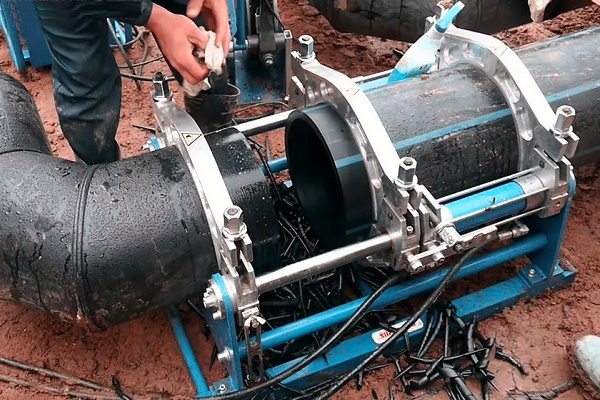
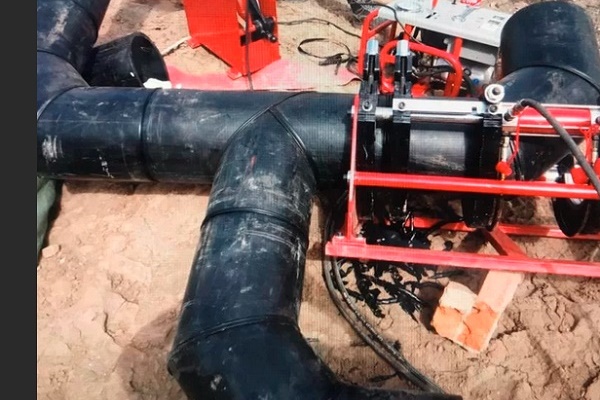
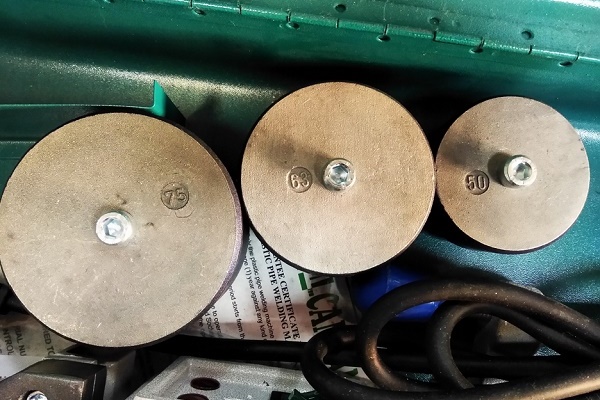
Til stødsvejsning af polyethylenrør bruges specialudstyr.
Håndværkere har adgang til enheder, der kan udføre svejsning i manuel, automatisk og halvautomatisk tilstand. Det er nemmest at lære at betjene en manuel enhed, men den er kun beregnet til rør med lille diameter.
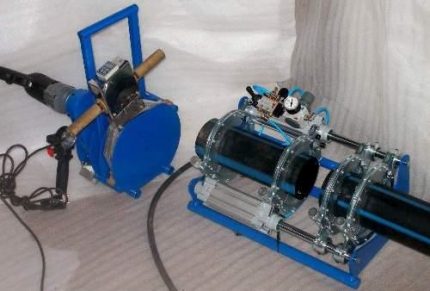
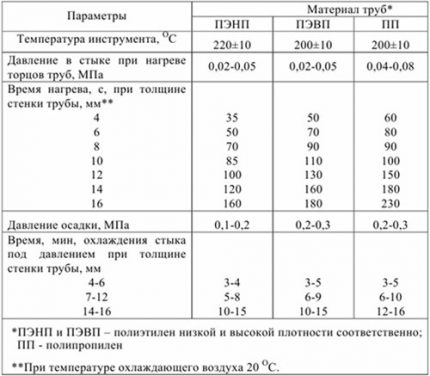
Parametrene skal bestemmes ud fra tabeller. Præcisionen ved manuel svejsning er ikke altid tilstrækkelig høj til at arbejde med sådanne enheder; der kræves en vis erfaring. Halvautomatiske apparater er meget mere bekvemme; de er udstyret med hydraulik: en station og en centreringsanordning, hvilket forenkler håndteringen betydeligt.
Disse anordninger bruges til at forbinde rør med større diameter end ved manuelt udstyr. Selvom bevægelsen af apparatets elementer er automatiseret ved hjælp af hydrauliske enheder, skal svejseparametrene stadig indstilles efter tabeller.
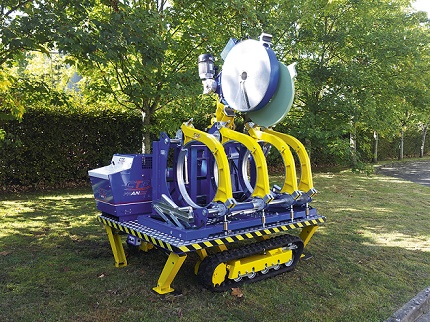
Her styres processen fuldstændigt af computerens processor. Operatøren skal kun indtaste de nødvendige parametre, f.eks. materialet, som røret er lavet af, konstruktionens diameter, SDR osv.
Ved brug af tabeller arbejder svejsere med begreber som:
- rørets vægtykkelse;
- varmelegemets arbejdstemperatur;
- konstruktionens diameter;
- opvarmningstid for enderne;
- grathøjde;
- svejsetryk og efteropvarmning;
- opvarmnings- og omstillingstid;
- tid til trykopbygning under nedpresning af konstruktionen;
- afkølingstid.
Varmelegemets temperatur afhænger hovedsageligt af materialets egenskaber, som rørene er lavet af. Til bestemmelse af denne parameter anvendes ikke kun tabeller, men også grafer.
Stødsvejseudstyr fra den schweiziske producent “Georg Fischer” udmærker sig ved høj kvalitet. Sortimentet er meget varieret, har europæisk kvalitet og en berettiget høj pris. Modellerne i KL Line- og Weld Line-serien er relativt billige.
De gør det muligt at svejse konstruktioner med en diameter på 630 mm eller mindre, har en forenklet konstruktion, der sikrer øget pålidelighed. Velegnet til montering af vand- og kloakrør, herunder trykrør.
Svejsemaskinerne i GF Line-serien fra samme producent har en mere kompleks konstruktion og er dyrere. De er automatiske enheder, der arbejder efter SUVI-teknologi. Sådanne maskiner anvendes ofte ved lægning af gasrørledninger og er velegnede til rør med en diameter på 160-1200 mm.
Til elektromuffesvejsning kan der også anvendes apparater, der automatiserer processen i varierende grad. Svejsekvaliteten afhænger ikke kun af apparattypen, men også af udførelseskvaliteten samt driftsbetingelserne.
Professionelle rørlæggere foretrækker at bruge maskiner. De er udstyret med en skanner, der scanner den stregkode, som rørproducenten har leveret.
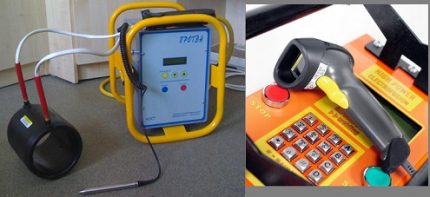
Deri er der krypteret en fuld blok af oplysninger om dette materiales egenskaber. Efter scanning vil alle nødvendige indstillinger blive indstillet. Hvis rørene er rengjorte og forberedt, kan man straks begynde at svejse. Gode apparater til elektromuffesvejsning overvåger ikke kun hvert trin i svejsearbejdet, men giver også en advarsel i tilfælde af fejl.
Når man vælger apparattype, skal man tage hensyn til følgende egenskab ved svejseudstyret. Termistorapparater er velegnede til rør af næsten enhver diameter, da opvarmningen sker gennem en muffe af passende størrelse. Men stødsvejseapparater skal vælges til den specifikke konstruktionsdiameter.
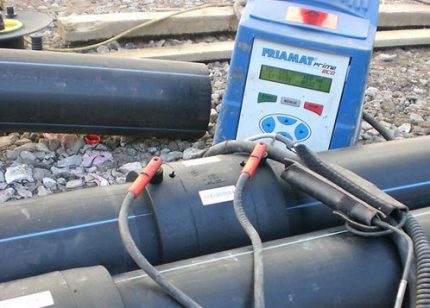
Termoresistive svejseapparater er desuden kendetegnet ved en meget moderat pris sammenlignet med tilsvarende til stødsvejsning. Men husk, at ved brug af dem skal du betale separat for elektromuffer. For rør med små diametre er mufferne ikke så dyre, men ved arbejde med store konstruktioner kan prisforskellen blive mærkbar.
Sagen er, at polyethylenrør med små diametre (110 mm og derunder) leveres i ruller. På den måde kan man opnå en samlet og fleksibel kommunikation på op til 200 meter.
Til montering af en sådan konstruktion kræves et minimalt antal samlinger. Men når det drejer sig om rør med en diameter på over 110 mm, får køberen ikke ruller, men stykker på kun 12 mm eller mindre.
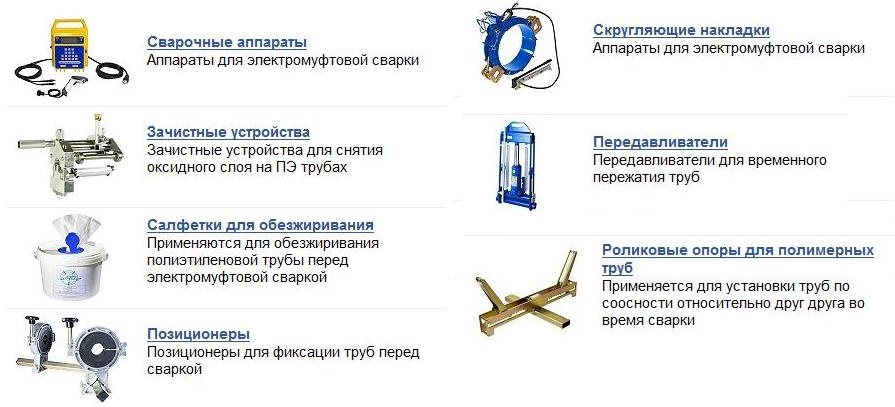
Det er klart, at til montering af en sådan rørledning vil der være behov for et betydeligt antal elektromuffer for at forbinde mange 12-meters stykker. Udstyret til elektromuffesvejsning er kompakt i størrelsen.
Hvis arbejdet skal udføres under trange forhold, kan denne mulighed være den eneste mulige. Minimumsdiameteren for konstruktioner ved brug af elektromuffesvejsning kan også være praktisk talt enhver, startende fra 20 mm.
Man bør også være opmærksom på muligheden for at reparere rørledningen, hvis det bliver nødvendigt. Selv de geologiske forhold på det sted, hvor kloakrørledningen eller vandforsyningslinjen anlægges, har betydning. For eksempel i seismisk aktive områder er stødsvejsning uacceptabel, og den termoresistive metode er obligatorisk.
Når man vælger svejseudstyr, bør man også være meget opmærksom på spørgsmål som garantiforpligtelser, adgang til service, mulighed for regelmæssig certificering af apparatet osv. En pålidelig sælger skal have tilladelsesdokumentation for udstyret, som normalt er fremstillet i udlandet.
Konklusioner og nyttig video om emnet
Sammenligning og nyttige råd til valg af svejseapparater:
I denne video demonstreres trin-for-trin processen med at samle en svejser til PP-rør selv:
At vælge et passende svejseapparat til polyethylenrør er ikke så svært. Det er bedst at foretrække produkter fra kendte producenter i en acceptabel prisklasse. Ved præcis overholdelse af svejseteknologien kan man opnå en pålidelig samling.
Fortæl om, hvordan du valgte svejseapparatet til samling af polymerrørledningen derhjemme eller på sommerhuset. Del argumenterne, der bestemte dit valg. Efterlad venligst kommentarer i boksen nedenfor, læg billeder om emnet fra artiklen, og stil spørgsmål.
 Hvordan udføres stødsvejsning af polyethylenrør: vejledning til arbejdet
 Svejsetemperatur for polypropylenrør: vigtigste trin til selvsvejsning + værditabel
 Gasbrænder til lodning af kobberrør: vigtigste typer brændere + tips til potentielle købere
 Elsvejsning for begyndere: nuancer ved svejsearbejde og gennemgang af almindelige fejl
 Sådan svejser du lodrette og vandrette søm med elektrosvejsning: trin-for-trin instruktioner
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Kan du sige noget om svejseapparatet til PE-rør “Protva”? Det blev tilbudt til en mistænkelig lav pris. Jeg er i tvivl om, jeg skal købe det.