Elsvejsning for begyndere: nuancer ved svejsearbejde og gennemgang af almindelige fejl

En lejlighed, og i endnu højere grad et privat hus, har brug for regelmæssig vedligeholdelse og reparation. En gør-det-selv-mand må være en universalist, der kan udføre mange forskellige opgaver. Derfor vil håndværkere gerne mestre så mange teknologier som muligt.
En af de mest efterspurgte færdigheder er evnen til at udføre svejsearbejde. Praksis viser, at elsvejsning for begyndere er bedst egnet – teknologien er enkel og tilgængelig for enhver, der ønsker at lære at bruge den. Før du begynder at lære metoden, bør du sætte dig ind i det teoretiske aspekt, er du enig?
Al den nødvendige information er beskrevet i detaljer i vores artikel. Vi har beskrevet princippet for elektrisk svejsning og angivet, hvilken maskine der er bedst at vælge til arbejde i hjemmet. Derudover indeholder artiklen en trin-for-trin teknologi til svejsning af dele, metoder til udførelse af sømme, samt en liste over mulige defekter i samlingerne.
Artiklens indhold:
Hvad er elsvejsning?
Elektrisk svejsning kaldes en af metoderne til svejsning, hvor en elektrisk lysbue bruges til at opvarme og efterfølgende smelte metaller. Temperaturen på denne lysbue når op til 7000°C, hvilket er langt over smeltepunktet for de fleste metaller.
Elsvejsningsprocessen forløber som følger. For at danne og opretholde en elektrisk lysbue i drift tilføres strøm fra svejseapparatet til elektroden.
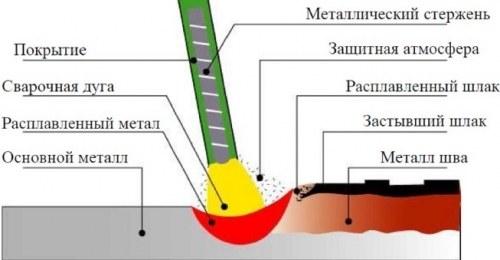
Når elektroden rører ved den overflade, der skal svejses, flyder svejsestrømmen. Under påvirkning af denne strøm og den elektriske lysbue begynder elektroden og metalkanterne på de dele, der svejses, at smelte. Af smelten dannes, som svejsere siger, en svejsepool, hvor den smeltede elektrode blandes med grundmetallet.
Smeltet slagge flyder op til overfladen af poolen og danner en beskyttende film. Efter at lysbuen er slukket, afkøles metallet gradvist og danner en søm dækket af slagger. Efter at materialet er helt afkølet, fjernes denne slagger.
For svejsning kan der anvendes ikke-smeltende og smeltende elektroder. I førstnævnte tilfælde indføres en tilføjetråd i smelten for at danne svejsesømmen, i sidstnævnte tilfælde er dette ikke nødvendigt. Til dannelse og vedligeholdelse af den elektriske lysbue bruges specialudstyr.
Færdigheder som svejser i hjemlige omgivelser er nødvendige for en lang række opgaver:
Hvad skal der til for at svejse derhjemme?
For at udføre arbejdet kræves først og fremmest en svejsemaskine. Der findes flere varianter.
Lad os bestemme, hvilken der skal foretrækkes.
- Svejsegenerator. Den karakteristiske egenskab er evnen til at generere elektrisk energi og bruge den til at skabe en lysbue. Den vil være nyttig, hvor der ikke er en strømkilde. Den har store dimensioner og er derfor ikke særlig praktisk at arbejde med.
- Svejsetransformator. Apparatet omdanner den vekselspænding, der leveres fra nettet, til en vekselspænding med en anden frekvens, der er nødvendig til svejsning. Maskinerne er enkle at betjene, men har betydelige dimensioner og reagerer negativt på mulige udsving i netspændingen.
- Svejseretter. En enhed, der omdanner den spænding, der leveres fra nettet, til jævnstrøm, der er nødvendig for at danne en elektrisk lysbue. De er kompakte og har høj effektivitet.
Til brug derhjemme foretrækkes en inverter-type retter. De kaldes normalt blot for inverters. Udstyret er meget kompakt. Ved arbejde hænges det over skulderen. Enhedens funktionsprincip er ganske enkelt.
Den omdanner højfrekvent strøm til jævnstrøm. Arbejde med denne type strøm sikrer en svejsesøm af højeste kvalitet.
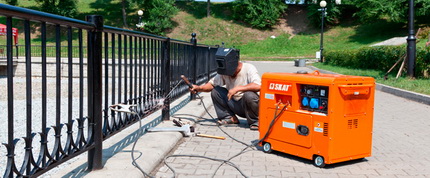
Invertere er økonomiske, de fungerer fra husstandsnettet. Derudover er det bedst for en nybegynder at arbejde med dem. De er ekstremt enkle at betjene og sikrer en stabil lysbue.
Til ulemperne ved invertere kan man regne en højere pris end ved andre apparater, følsomhed over for støv, fugt og spændingsudsving. Når man vælger en inverter til hjemmesvejsning, ser man på svejsestrømmens område. Minimumsværdien er 160-200 A.
Ekstra funktioner på udstyret kan gøre arbejdet lettere for en nybegynder.
Blandt disse dejlige 'bonusser' er værd at nævne:
- Hot Start – betyder en forøgelse af startstrømmen, der sendes i det øjeblik, svejsebuen tændes. Takket være dette er buen meget lettere at aktivere.
- Anti-Stick – reducerer automatisk svejsestrømmen, hvis elektrodestangen sætter sig fast. Det gør det lettere at rive den af.
- Arc Force – øger svejsestrømmen, hvis elektroden føres for hurtigt mod emnet. I så fald sker der ingen fastklæbning.
Ud over en svejsemaskine af enhver type vil der være behov for elektroder. Deres mærke vælges bedst efter en særlig tabel, der angiver typen af det materiale, der skal svejses.
Der kræves også en svejsemaske. Bedst er den, der sættes på hovedet. Modeller, der skal holdes i hånden, er yderst ubehagelige.
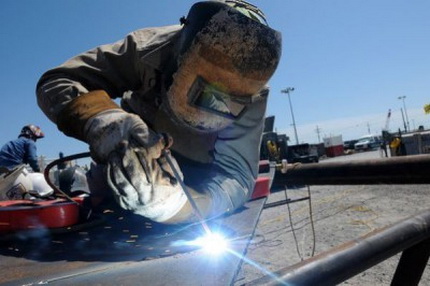
Masken kan have et simpelt formørket glas eller en såkaldt 'kamæleon'. Sidstnævnte er at foretrække, da glasset automatisk formørkes, når lysbuen opstår.
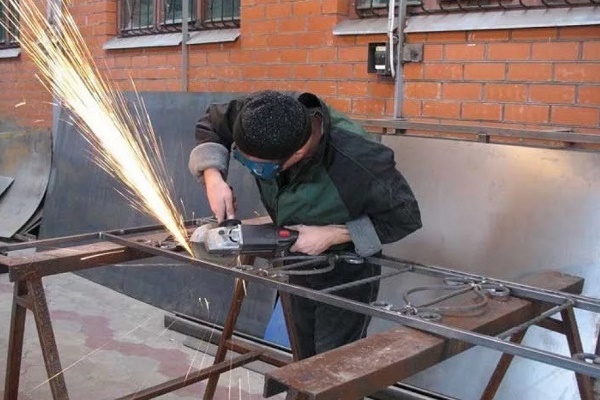
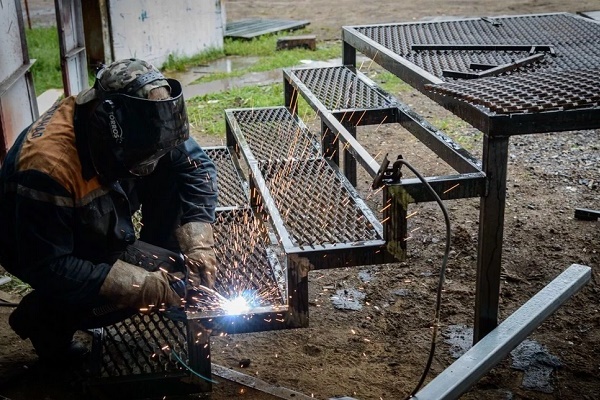
Man skal kun arbejde i særligt tøj, der beskytter mod stænk og ultraviolet lys. Det kan være en tæt bomuldsarbejdsdragt, støvler eller høje sko, lærreds- eller gummihandsker.
Teknologi til elektrisk svejsning
At lære at svejse dele korrekt med elektrisk svejsning er bedst under vejledning af erfarne svejsere. Hvis det af en eller anden grund ikke lader sig gøre, kan man prøve selv. Først skal man organisere arbejdspladsen ordentligt. Det er meget vigtigt, da svejsning er en højtemperatur- og dermed brandfarlig proces.
Til arbejdet skal man vælge en arbejdsbænk eller en anden base af ikke-brændbart materiale. Træborde og lignende er strengt forbudt. Det er ønskeligt, at der ikke er let antændelige genstande i nærheden af svejseområdet.
Stil en spand vand ved siden af dig til at slukke eventuelle brandkilder. Desuden skal man udpege et sikkert sted til at opbevare rester af brugte elektroder. Selv den mindste af dem kan forårsage brand.
Til de første selvstændige søm skal du forberede et unødvendigt stykke metal og vælge elektroder til det. Eksperter anbefaler i sådanne tilfælde at bruge 3 mm stænger. Mindre diameter bruges til svejsning af tynde plader, hvilket er ubehageligt at lære på. Elektroder med større diameter kræver høj effekt af udstyret.
Vi begynder med at rense det metalområde, hvor sømmen skal placeres. Der må ikke være rust eller nogen form for urenheder.
Efter at delen er forberedt, tager vi elektroden og sætter den ind i svejseapparatets holder. Derefter tager vi 'jord'-klemmen og fæstner den solidt på delen. Vi kontrollerer kablet igen. Det skal være ført ind i holderen og godt isoleret.
Nu skal vi vælge den arbejdsstrømstyrke for svejseapparatet. Den vælges ud fra elektrodens diameter. Den valgte effekt indstilles på svejseudstyrets panel.
Næste trin – tænding af lysbuen. For at gøre dette skal elektroden føres til delen i en vinkel på ca. 60° og meget langsomt føres over bunden. Der skulle komme gnister. Så snart det sker, berører vi let elektroden til delen og løfter den straks til en højde på højst 5 mm.
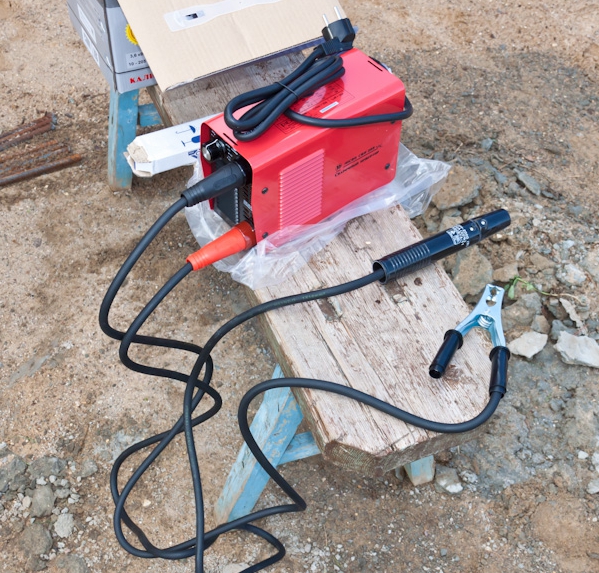
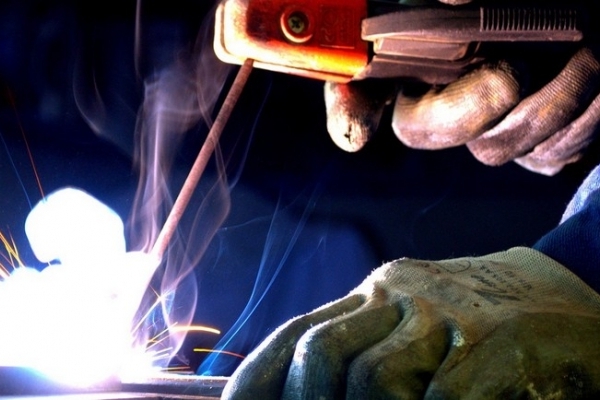
I dette øjeblik tændes lysbuen, som skal opretholdes under hele arbejdet. Dens længde skal være 3-5 mm. Det er afstanden mellem elektrodens ende og emnet.
Når lysbuen holdes i drift, skal man huske, at elektroden brænder op og bliver kortere under arbejdet. Hvis elektroden kommer for tæt på emnet, kan der opstå klæbning. I så fald skal man vippe den let til siden. Lysbuen tændes måske ikke første gang. Måske er strømstyrken ikke tilstrækkelig; så skal den øges.
Efter at den begyndende svejser har lært at tænde lysbuen og holde den i drift, kan man begynde at påføre en svejsesøm. Dette er den enkleste af alle operationer. Vi tænder lysbuen og begynder at flytte elektroden meget jævnt og forsigtigt langs den fremtidige søm.
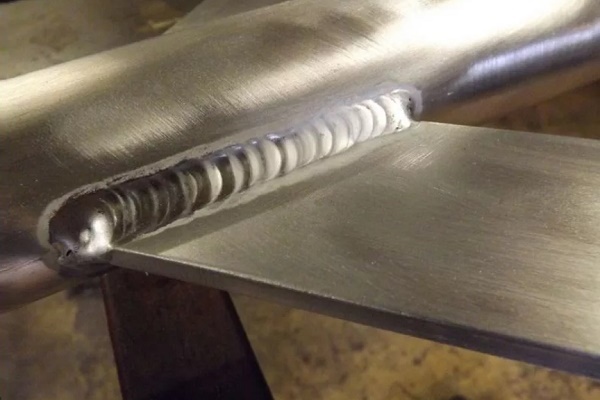
Samtidig laver vi svingende bevægelser, der minder om en halvmåne med lille amplitude. Vi 'skubber' nærmest den smeltede metal mod buens centrum. På denne måde skulle der opstå en jævn søm, der ligner en rulle. Der vil være små bølgeformede metalophobninger på den. Efter at sømmen er afkølet, skal man banke slaggerne ned i den.
Metoder til buesvejsning – svejseteknikker
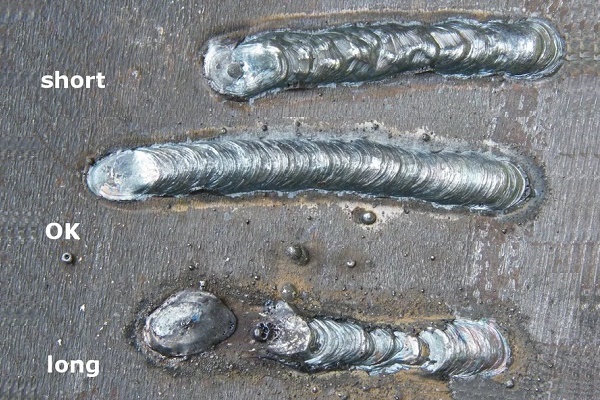
For at opnå en kvalitetssøm skal man lære at opretholde og derefter flytte lysbuen. Især længden af den elektriske lysbue påvirker kvaliteten. Hvis den er over 5 mm, betragtes den som lang.
I dette tilfælde forekommer nitrering og oxidation af det smeltede metal. Det sprøjtes ud i dråber, og sømmen bliver porøs og utilstrækkelig stærk. Ved en for kort lysbue kan der opstå manglende gennemsvejsning.
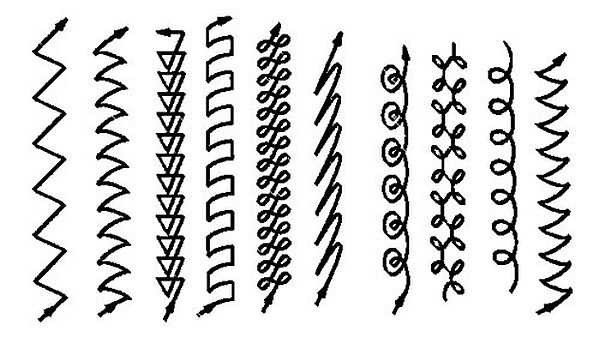
Der anvendes forskellige metoder til svejsning. Vi ser nærmere på de vigtigste.
Mulighed #1: nedre stødsamlinger
Den mest almindelige og enkle måde at samle dele på. Ved metaltykkelse op til 0,8 cm anvendes dobbeltsidig svejsning. For samlinger med metal tyndere end 0,4 cm udføres kun ensidig svejsning.
Til arbejdet vælges elektroder med en diameter svarende til metaltykkelsen. Hvis den overstiger 8 mm, udføres svejsningen med kantforberedelse. Vinklen på kantforberedelsen er da omkring 30°.
Svejsningen udføres i flere omgange. Det anbefales at bruge aftagelige underlag af stål eller kobber for at undgå gennembrænding. Den første omgang udføres med en elektrode med lille diameter, højst 4 mm.
Under udførelsen af den første svejsning er nøjagtighed og indtrængningsdybde meget vigtig. Efter pålæggelse må der ikke være smeltet metal bag kanterne.
Til den anden og alle efterfølgende omgange anvendes elektrodestænger med større diameter. De vælges for at fylde den fordybning, der dannes mellem kanterne, ordentligt.
Elektroden bevæges langsomt langs svejsningen, mens der udføres svingende bevægelser, nærmest som at vugge elektroden fra side til side for at fylde hulrum helt med smeltet metal.
Mulighed #2: nedre hjørnesamlinger
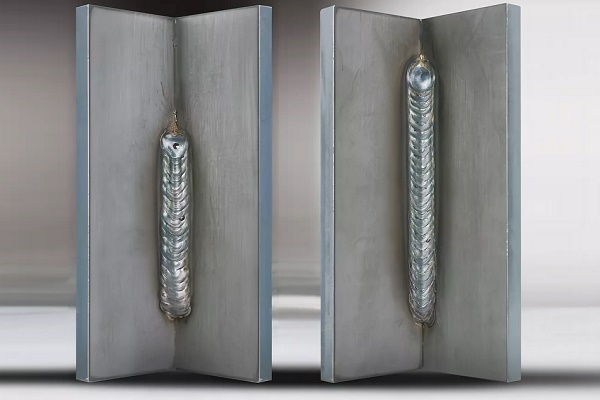
Erfarne svejsere siger, at gode resultater kan opnås ved at svejse hjørner 'i båd'. Det betyder, at de dele, der skal samles, placeres i en vinkel på 45° eller en anden.
På den måde sikres maksimal kvalitet af indtrængning i emnets vægge, og risikoen for underskæring og manglende gennemtrængning reduceres. Denne svejsemetode gør det muligt at påføre svejsninger med stor tværsnit i én omgang.
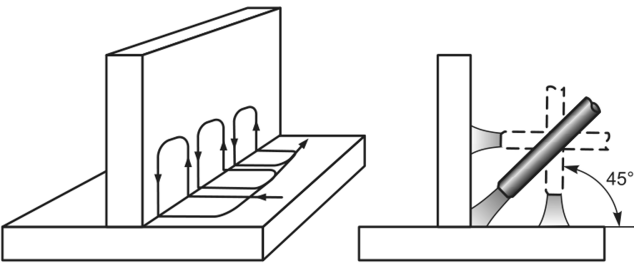
Der skelnes mellem to typer af 'båd'-svejsning – symmetrisk og asymmetrisk:
- Vinklen af delene er 45°. Risikoen for overløb eller underskæring af en af siderne er minimal. Svejsning med omvendt og lige polaritet udføres ved maksimale strømværdier. Ved svejsning med omvendt polaritet skal længden af den elektriske lysbue være minimal.
- Vinklen af delene er 60° eller 30° – asymmetrisk 'båd'. Denne variant er meget praktisk, når arbejdet udføres på svært tilgængelige steder, da bevægelsesamplituden af elektroden er lille. Svejseren retter lysbuen mod sømroden, og man skal sørge for, at den ikke går ud over den fremtidige søm. Det er heller ikke tilladt at påsvejse for meget metal i et enkelt træk.
Hjørneforbindelser kan være af T-type, derfor er det nødvendigt at lære, hvordan man korrekt og fejlfri svejser metal med elektrisk svejsning i flere gennemløb.
Brug af et enkelt gennemløb er kun mulig, når der svejses enkle konstruktioner med sider, der danner en 45° vinkel ved hjørnesømmen. Elektrodens diameter må i dette tilfælde ikke overstige metaltykkelsen med mere end 0,15-0,3 cm.
Standard flerpass T-svejsning udføres som følger. Til første gennemløb vælges en elektrode med større diameter end dem, der vælges til efterfølgende gennemløb. For eksempel bruges en elektrode, hvis dimensioner varierer mellem 0,4 og 0,6 cm.
Svejsningen udføres jævnt, uden tværgående svingbevægelser. Ved udførelse af de resterende gennemløb udføres de nødvendigvis. Det er vigtigt, at svingamplituden holder sig inden for den tilladte sømbredde.
Endnu et vigtigt punkt. Ved udførelse af T-svejsning af en hjørneforbindelse skal den elektriske lysbue altid tændes på den vandret placerede flade.
Ved udførelse af elektrisk svejsning af hjørner med egne hænder kan man anvende overlappende forbindelsestype. I dette tilfælde placeres de svejsede dele oven på hinanden med overlap. Lysbuen ved lige polaritet svejsning skal være kort, ved omvendt polaritet – så kort som mulig. Lysbuen rettes præcist mod forbindelsens rod.
Under svejsning skal man udføre små frem- og tilbagegående bevægelser med elektroden med lille amplitude. På denne måde opvarmes hele forbindelsesområdet jævnt. I dette tilfælde fyldes svejsebassinet jævnt, og sømmen bliver konveks og fuld størrelse.
Mulighed #3: vertikale sømme
Sømme, der er lodret orienterede, udføres kun med kort lysbue. Arbejdsstrømmen skal da være 10%-20% lavere end under svejsning af dele i nedadvendt position. Disse krav er let forklarlige.
Lavere strømstyrke betyder, at det smeltede flydende metal ikke vil løbe væk fra svejsebadet. En mindre lysbue er mere praktisk at arbejde med.
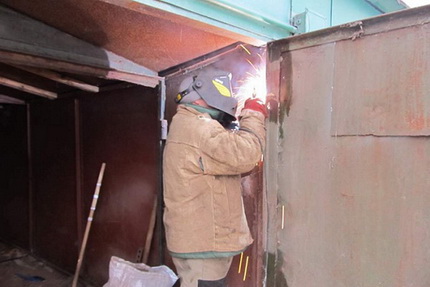
Erfarne svejsere foretrækker at svejse lodrette sømme nedefra og op. Tænd buen i det nederste punkt af den fremtidige søm. Derefter forbereder de en lille vandret platform, hvis størrelse svarer til tværsnittet af den fremtidige søm.
Derefter flyttes elektrodestangen langsomt opad. Samtidig skal der udføres bevægelser på tværs af forbindelsen.
De kan være i form af et juletræ, en vinkel eller en halvmåne. Den sidste mulighed er den enkleste at udføre. Desuden er det vigtigt at overholde den korrekte elektrodeposition. Teoretisk set opnås den bedste indtrængning, hvis stangen er placeret vinkelret på sømmen, dvs. vandret.
Stødsvejsninger karakteriseres ved følgende kriterier:
Praktisk erfaring viser, at i en sådan position af elektrodestangen løber det flydende metal langs sømmen. For at undgå dette vælges stangens hældningsvinkel inden for 45°-50°. Dette er den optimale mulighed ved lodret svejsning. Til svejsning af emner nedefra og op vælges elektroder med en diameter, der ikke overstiger 0,4 cm.
Mulighed #4: rørledningsdele
Derhjemme bliver man ofte nødt til at huske, hvordan man svejser et metalrør med elektrisk svejsning. På siden af delen udføres normalt en lodret søm, rundt om omkredsen – en vandret. Stålrør svejses stødt. Alle kanter skal svejses godt igennem.
For at gøre indvendige overløb i røret minimale, føres elektroden til emnet i en vinkel på højst 45°. Sømmens bredde skal være 0,6-0,8 cm, højden 0,2-0,3 cm.
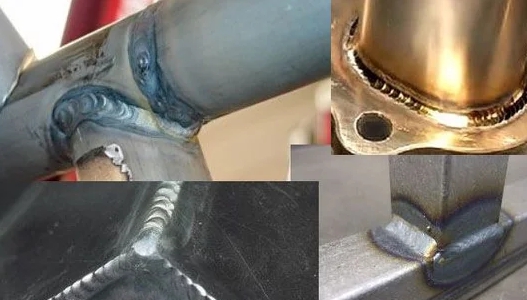
Før svejsearbejdet påbegyndes, rengøres de dele, der skal forbindes, grundigt. Rørendernes ender inspiceres. Hvis de er deformerede, rettes de ud eller skæres med en rørskærer. Derefter rengøres kanterne af delene til metalglans både indvendigt og udvendigt i en afstand på mindst 1 cm fra kanten. Derefter påbegyndes svejsningen.
Sømmet svejses uden afbrydelse, indtil det er fuldstændigt svejset. For ikke-roterbare rørsømme med vægtykkelse op til 0,6 mm udføres to svejsegennemløb, for emner med vægtykkelse fra 0,6 til 1,2 cm – tre gennemløb, for dele med vægtykkelse over 1,9 cm – fire gennemløb.
Hver efterfølgende søm påføres først, efter at slaggen fra den forrige er fjernet.
Kvaliteten af den første søm er vigtigst. Under udførelsen skal alle afrundinger og kanter smeltes fuldstændigt. Der må ikke være revner, ikke engang de mindste. Hvis der er, smeltes de ud eller hugges ud. Derefter svejses fragmentet igen. Svejsning af roterbare rør udføres på samme måde.
Mulige defekter i svejsesamlinger og sømme
Elektrisk svejsning er en kompleks proces, og det går ikke altid glat.
Som følge af fejl i arbejdet kan sømme og forbindelser have forskellige defekter, herunder:
- Kratere. Små fordybninger i svejseperlen. Kan opstå som følge af lysbuebrud eller fejl i udførelsen af den sidste del af sømmen.
- Porøsitet. Svejsesømmen bliver porøs som følge af forurening af delenes kanter med rust, olie osv. Desuden kan porøsitet opstå ved for hurtig afkøling af sømmen, ved høj svejsehastighed og ved brug af utørrede elektroder.
- Underskæringer. Ser ud som små fordybninger på begge sider af svejseperlen. Opstår ved forskydning af elektroderne mod den vertikale væg ved svejsning af hjørnesamlinger. Derudover dannes underskæringer ved brug af en lang lysbue eller hvis svejsestrømmen er for høj.
- Slaggeindeslutninger. Inde i svejseperlen findes slaggestykker. Dette kan ske ved forurening af kanter, høj svejsehastighed eller hvis svejsestrømmen er for lav.
Dette er de mest almindelige defekter i svejsesømme, men der kan være andre.
Yderligere information om svejsning af vertikale og horisontale sømme med elektrisk svejsning findes i denne artikel.
Konklusioner og nyttig video om emnet
Særlige forhold ved svejsning af rør:
Sådan vælger du en svejseinverter korrekt:
Hvis man ønsker det, kan enhver gør-det-selv-mand lære det grundlæggende i svejsning. Det er ikke så svært. Det kræver tålmodighed, omhyggelighed og naturligvis præcis udførelse af alle instruktioner. Alt vil være meget lettere, hvis processen med at lære en ny færdighed foregår under vejledning af en erfaren specialist.
Har du personlig erfaring med at forbinde dele ved hjælp af elektrisk svejsning? Ønsker du at dele din viden eller stille spørgsmål om emnet? Venligst efterlad kommentarer og deltag i diskussionerne – feedback-formularen er nedenfor.
 Hvordan udføres stødsvejsning af polyethylenrør: vejledning til arbejdet
 Svejsemaskine til polyethylenrør: hvilken er bedst at købe, og hvordan man bruger den korrekt
 Svejsetemperatur for polypropylenrør: vigtigste trin til selvsvejsning + værditabel
 Sådan svejser du lodrette og vandrette søm med elektrosvejsning: trin-for-trin instruktioner
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
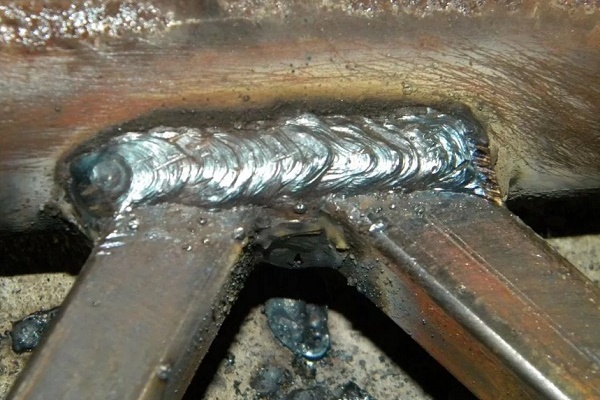
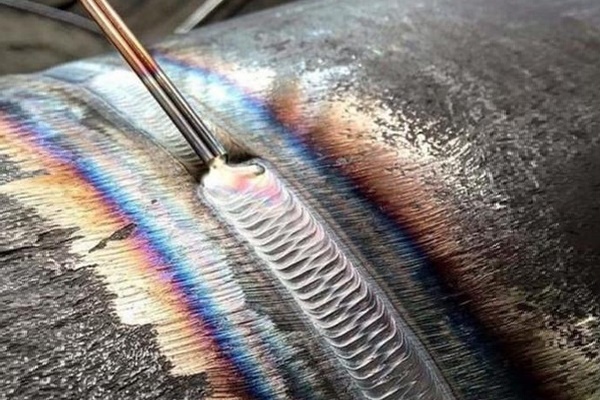
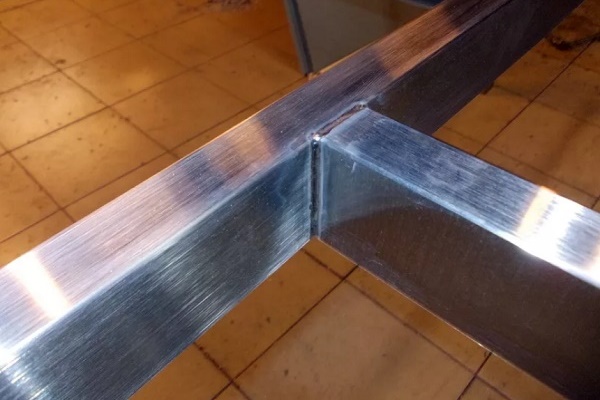
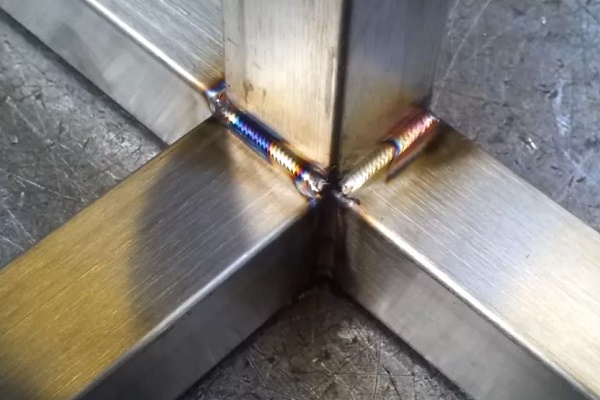
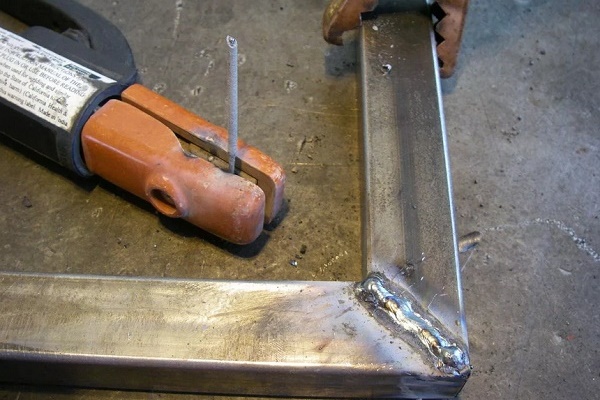
Tak! Jeg har lært meget nyttigt. Hvordan svejser man korrekt firkantede rør i en 90 graders vinkel?
Nyttig video, efter min mening, især for amatører.
Tak! Det var meget interessant at læse.
Tak for informationen.