Hvordan udføres stødsvejsning af polyethylenrør: vejledning til arbejdet

Polyethylenrør med diameter 2-120 cm bruges ofte til at lægge vandledninger, gasledninger, udstyr til regnvandsafledning. De er holdbare, korrosionsbestandige, lette og nemme at montere. Til sammenføjning af produkter anvendes svejsning. Den kan være af forskellige typer. Den mest populære er stødsvejsning af polyethylenrør. Den sikrer en tæt og æstetisk pæn søm.
Normalt hyrer man fagfolk til at lægge hovedledningen. Men du må indrømme, at en professionels tjenester ikke er billige? Desuden er ikke alle håndværkere samvittighedsfulde og ansvarlige i udførelsen af opgaven. Hvis du har viden og færdigheder, kan du udføre arbejdet selv. Det sparer penge og garanterer et kvalitetsresultat.
Vi fortæller dig om teknologien til stødsvejsning af polyethylenrør, giver en detaljeret fremgangsmåde, henvisninger til relevante dokumenter og råd, som du bør følge, når du udfører sådan arbejde.
Artiklens indhold:
Hvordan udfører man stødsvejsning?
Stødsvejsning er populær i dag. Denne metode anvendes ikke kun i industrien, men også i hjemmet. Den bruges til at sammenføje ensartede emner. Stødsvejsning har en række fordele i forhold til andre teknologier.
Til udførelsen behøver man ikke muffer eller andre elementer. Det sparer penge på køb af ekstra materialer. Den anvendte teknologi bevarer fleksibilitets- og styrkeegenskaber. Den kan bruges til at forbinde sektioner af produkter med forskellig længde. Samtidig vil styrken ved svejsepunktet ikke være lavere end på andre helsektioner.
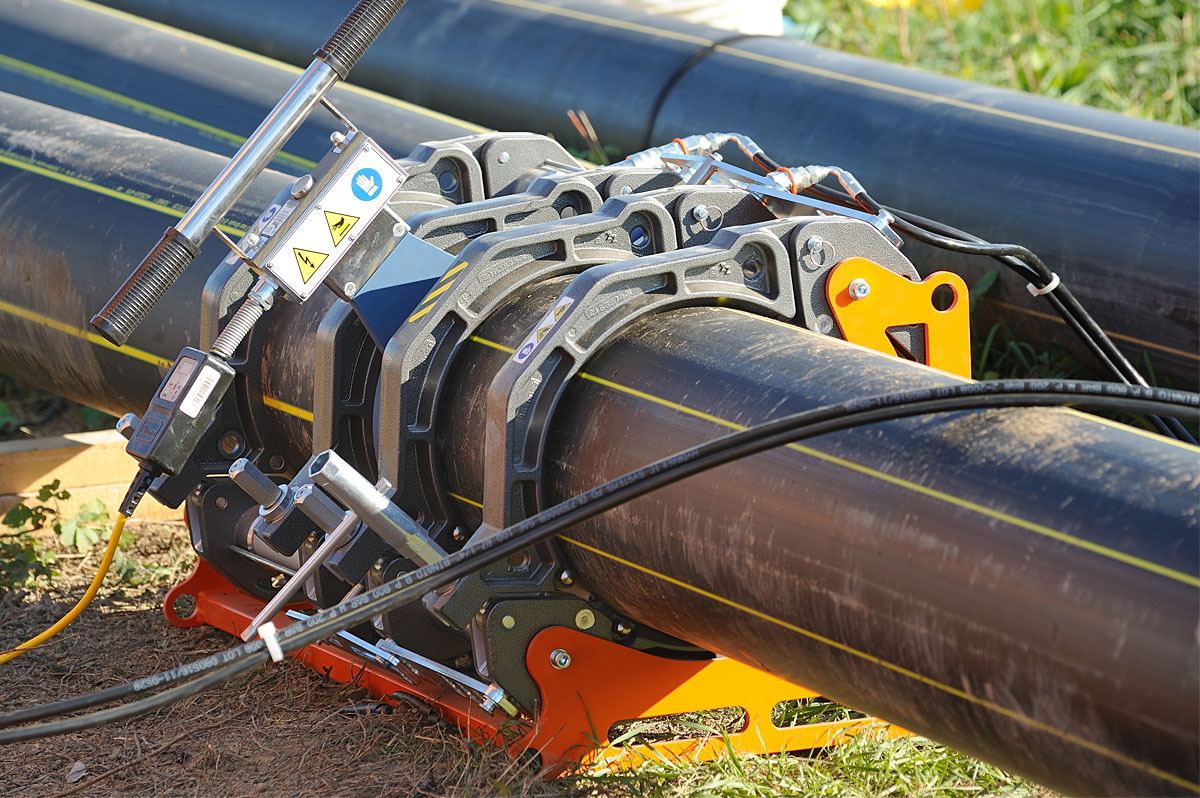
Stødsvejsning kan udføres ved smeltning eller modstand. Hver af metoderne har sine egne egenskaber, fordele og ulemper.
Svejsning ved smeltning
Essensen af svejsning med denne metode er, at rørsamlingerne smeltes under påvirkning af et opvarmet værktøj, indtil de bliver tyktflydende. Derefter presses enderne sammen og holdes, indtil de er helt afkølede. Resultatet er en tæt søm.
For at forbindelsen skal være af høj kvalitet, er det nødvendigt at presse sektionerne godt sammen efter opvarmning. Brug af moderne udstyr gør det muligt delvist at automatisere og forenkle dette arbejde. Med det udføres operationen med at forbinde rør ved smeltesvejsning på kortest mulig tid.
Svejsning ved modstand
Essensen af stødsvejsning med modstand er, at rørkanterne presses mod elektroder, der er udstyret med specielle kæber. Dette sikrer en elektrisk kontakt af høj kvalitet. Glidning af materiale mellem elektroderne er udelukket.
Derefter presses de to rør tæt sammen og fastgøres. Derefter tilføres svejsestrømmen. De kontaktende områder af materialet smelter og under tryk forbindes til ét stykke. Den resulterende konstruktion har lav modstandsdygtighed over for oxidation under drift. Dette begrænser dens anvendelsesområde betydeligt.
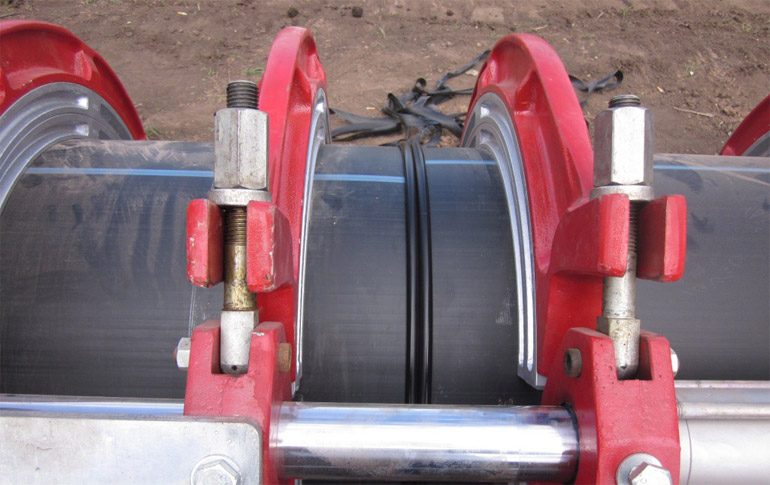
Modstandssvejsning er kun egnet til rør med små tværsnit. Derfor bruges den sjældent i storproduktion til at lægge store rørledninger.
Hvad skal man vælge til polyethylenrør?
Polyethylenmateriale bruges ofte til at lægge rørledninger. Dette skyldes dets lave pris og fremragende driftsegenskaber.
Det skal huskes, at polyethylen er en dielektrisk. Derfor leder den ikke elektricitet, i modsætning til metal. Til sammenføjning af produkter fremstillet af det anbefales det at bruge smeltemetoden. Det er ikke muligt at lave en søm på polyethylen ved hjælp af stødsvejsning med modstand. Der skal bruges udstyr, der opvarmer snittene på de to dele.
Smeltesvejsning af polyethylenrør har en række funktioner. For det første bringes delene sammen med lav hastighed. For det andet forbliver spændingen uændret under hele processen. For det tredje forsvinder alle mikro-uensartetheder på grund af ensartet tilførsel af de sammenføjede elementer. For det fjerde, for at sikre maksimal kontaktareal, smeltes overfladen af emnet.
Kan man udføre svejsning selv?
Lægning af en polyethylenrørledning ved stødsvejsning har sine egne træk og forskelle fra andre metoder til at sammenføje to produkter.
Det kræver bestemt viden og erfaring. Ellers vil konstruktionen være af lav kvalitet og kortvarig.
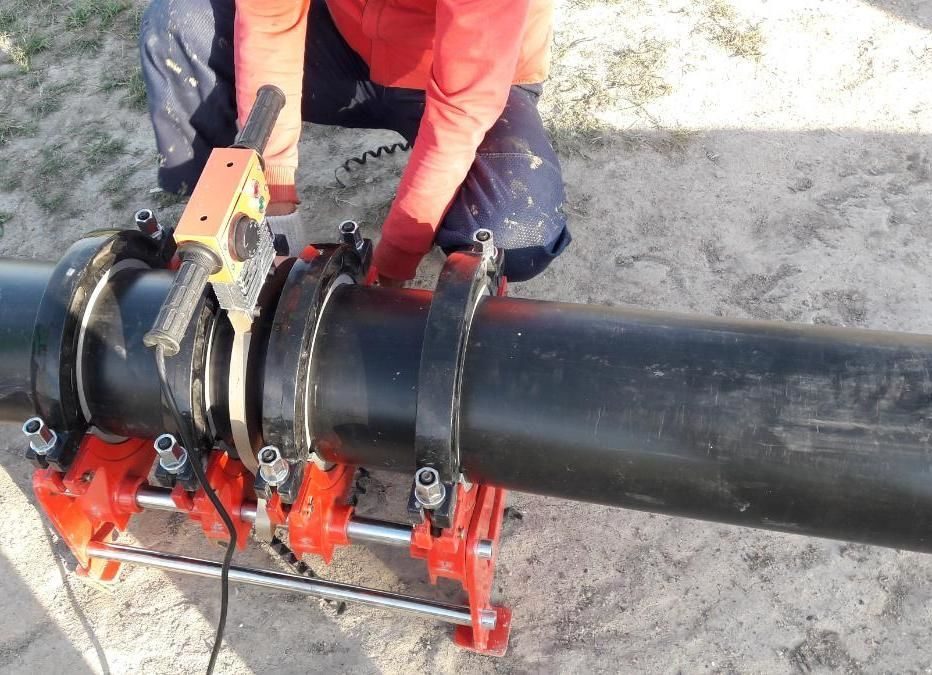
Stødsvejsningsmetoden er ikke let at udføre. Ikke alle kan udføre en kvalitetsforbindelse af rør første gang. Hvis man ikke har viden og færdigheder inden for svejsning, er det bedre at kontakte en professionel mester for at lægge ledningen. Men man skal betale en betydelig sum for arbejdet.
Hvis en person tidligere har udført svejsning med andre metoder, f.eks. elektromuffesvejsning, vil han sandsynligvis også kunne lære stødteknikken. Derfor giver det mening at forsøge at udføre forbindelse af polyethylenrør selv. Men man skal være opmærksom på, at stødsvejsningsteknikken er mere kompleks end ved forbindelse af polyethylenrør med elektromuffe.
For at udføre arbejdet kvalitativt selv, skal man have specielt udstyr. Det kan lejes. Det vil være meget billigere end at købe en ny eller brugt maskine. Det er vigtigt at kende trin-for-trin instruktionen for stødsvejsning ved smeltning og følge den nøje.
Vejledning til stødsvejsning
Stødsvejsning ved smeltning bruges til at forbinde polyethylenprodukter, især rør. Med dens hjælp monteres også fitting og andre dele.
For svært tilgængelige, komplicerede områder bruges denne metode ikke. I sådanne tilfælde er elektromuffesvejsning mere egnet.
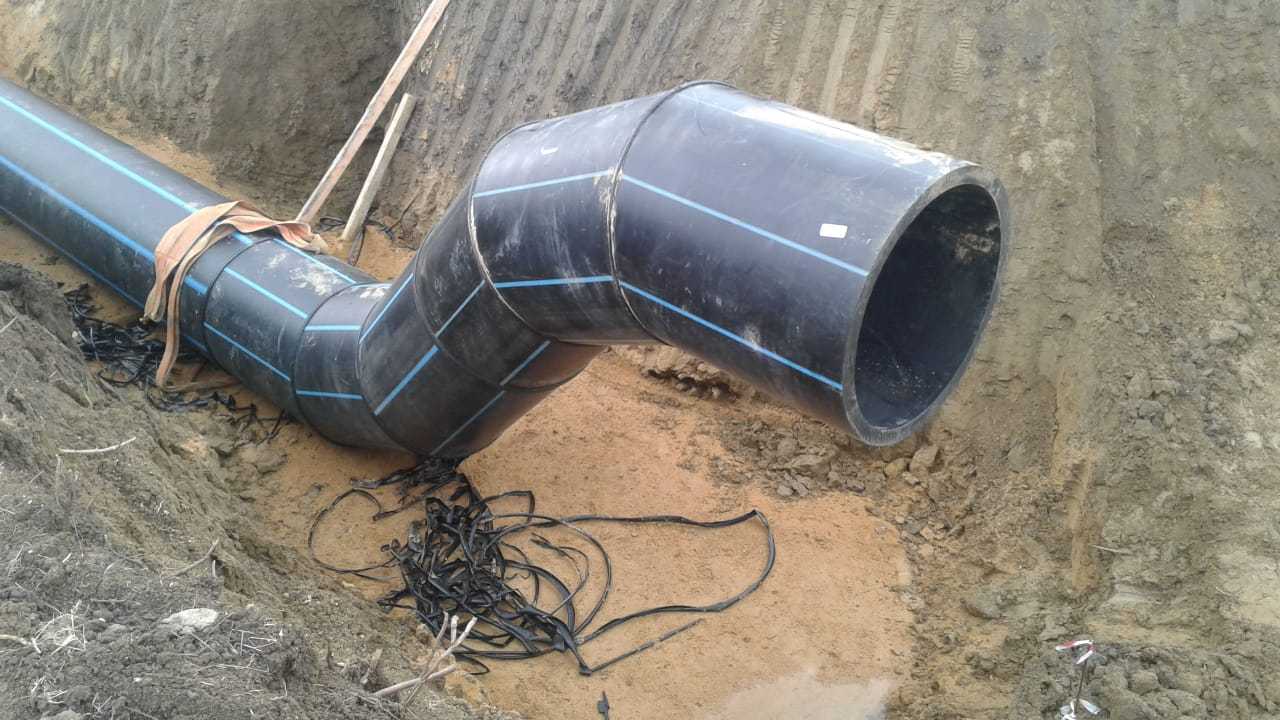
For at stødsvejsningen lykkes og sømmen bliver pæn og stærk, skal man følge en bestemt handlingsalgoritme.
Trin-for-trin instruktion er givet nedenfor:
- Forbered svejseudstyr.
- Organisér de nødvendige forhold.
- Forbered rør.
- Udfør svejsearbejde.
- Vent på, at materialet afkøles, og resultatet fastgøres.
Hver af disse faser har sine egne træk og regler for udførelse. Vi vil fortælle mere om dem nedenfor.
Forberedelse af svejseudstyr
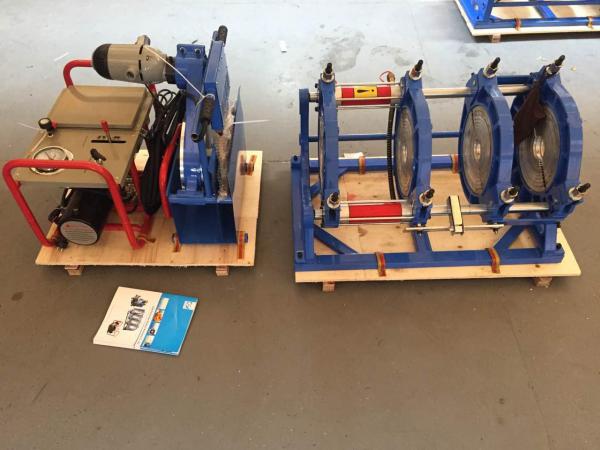
Til svejsning af to stykker polyethylenrør ved hjælp af stødmetoden kræves specielt udstyr. Det centrerer, afretter enderne, smelter og forbinder kanterne under det nødvendige tryk.
Det moderne marked tilbyder et bredt udvalg af sådanne maskiner. Der er enheder med mekanisk, hydraulisk drev og dem, der er udstyret med programmeringsstyring. De sidstnævnte er mere bekvemme at bruge.
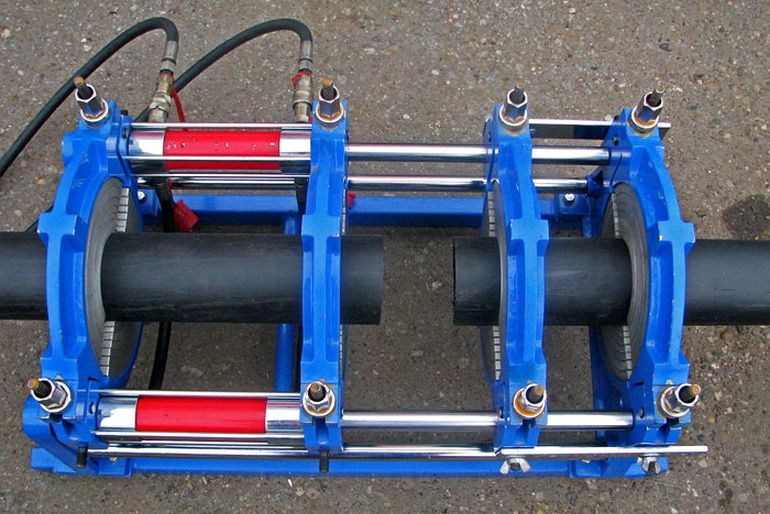
Maskiner til stødsvejsning har en standardkonstruktion. De inkluderer obligatorisk følgende komponenter: centreringsanordning, endebearbejdningsenhed, varmelegeme, reduktionsindsatser, drev.
Centratoren er designet til at fastgøre emner i den ønskede position og fiksere de forbundne ender af polyethylenrør. Den er udstyret med to bevægelige og to faste klemmer.
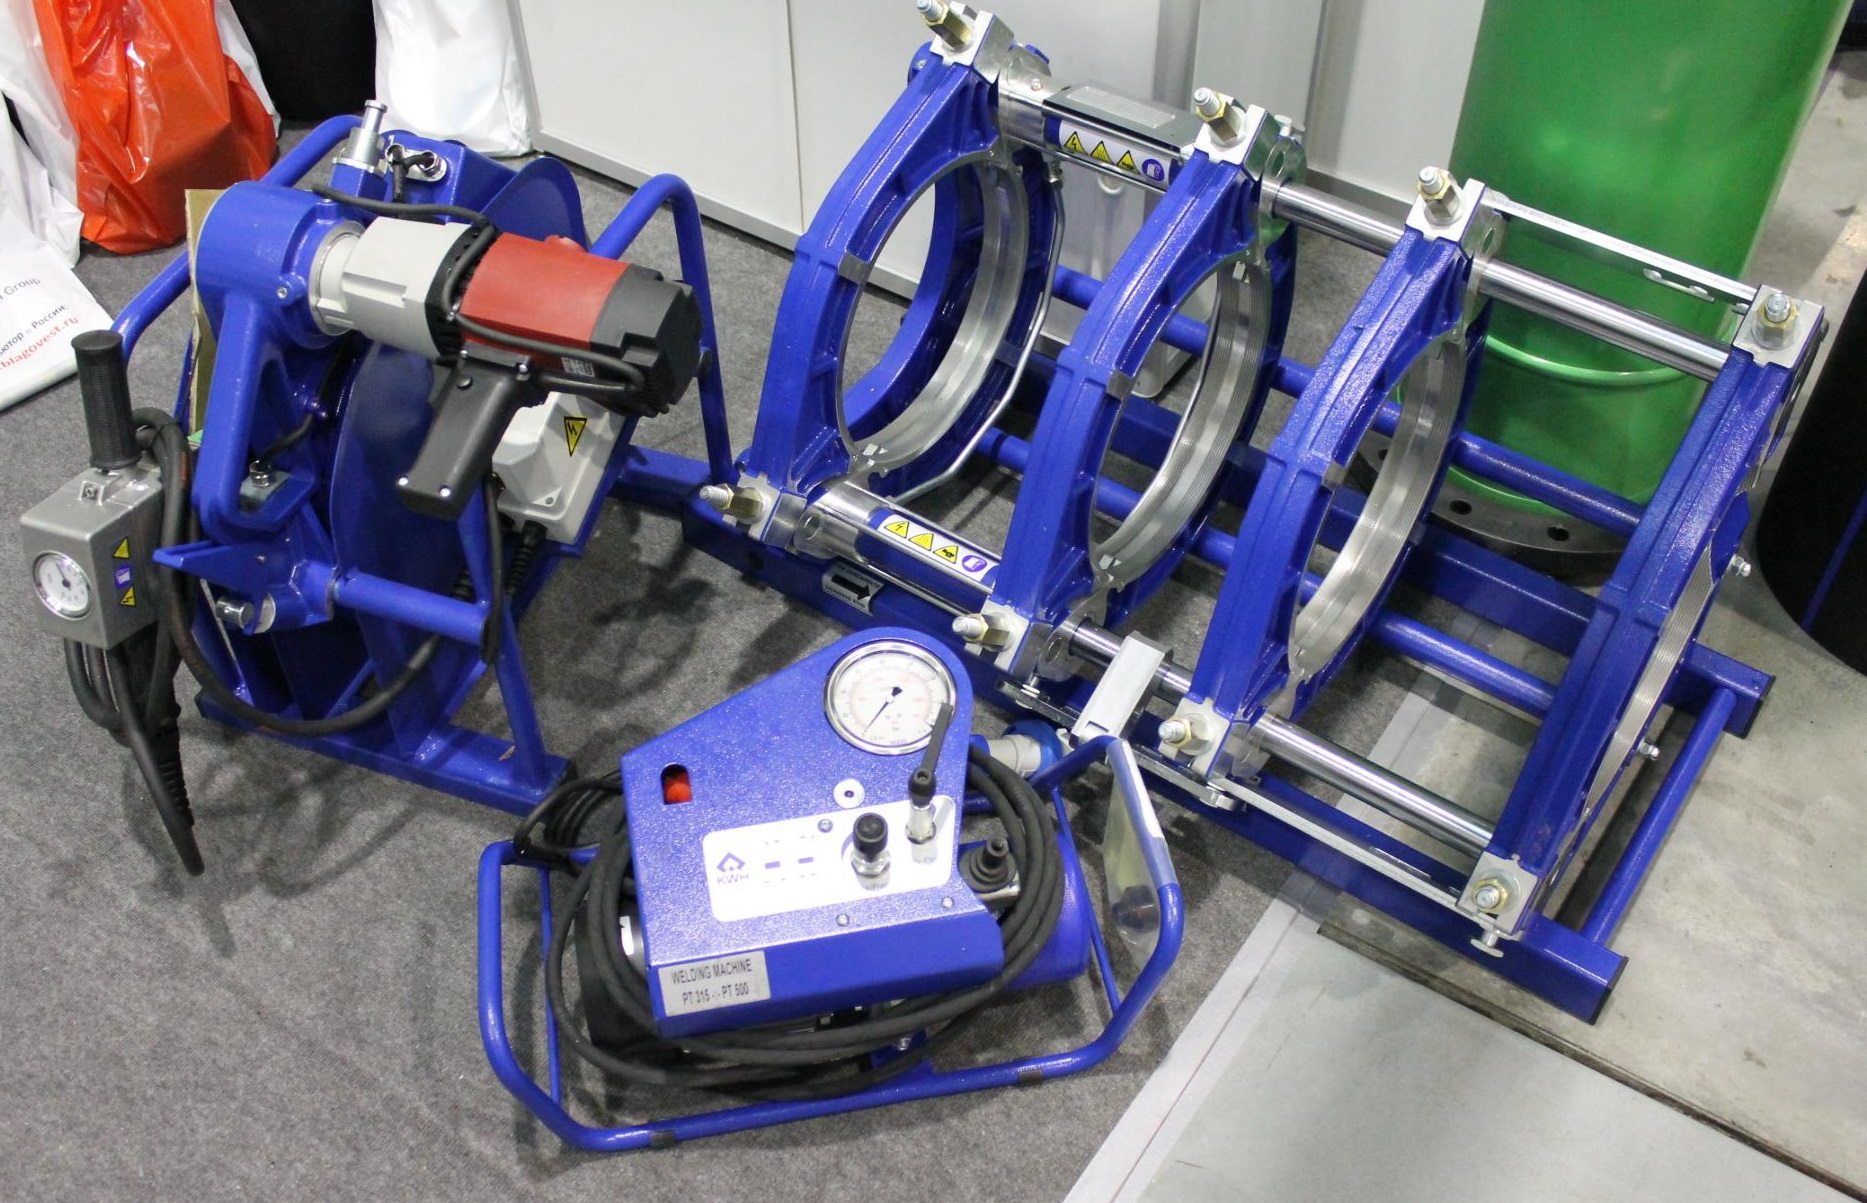
Endefræseren gør det muligt at bearbejde snittet, så enderne af to dele berører hinanden fuldstændigt. Ifølge reglerne er en spalte på højst 0,05 cm tilladt for rør med mellemstore og små diametre.
For store produkter øges denne værdi til 0,07 cm. Hvis spalten efter den første bearbejdning ved sammenføjning er større end den fastsatte norm, anvendes endefræseren igen.
Varmeelementet har form af en plade belagt med teflon. Det følger rørets form. Drivkraften bringer de opvarmede og smeltede samlinger af de to produkter tættere sammen og forbinder dem. Reduktionsindsatser forhindrer deformation af produktet.
I automatiseret udstyr er der en styreenhed udstyret med knapper. Sådanne apparater sikrer enkelhed og præcision i svejseprocessen. Dette eliminerer muligheden for at begå en fejl.
Det er nok blot at placere de to rør, der skal forbindes, korrekt og trykke på den tilsvarende knap. Moderne udstyr er kendetegnet ved høj produktivitet, men det er dyrt.
Skabelse af nødvendige betingelser
Teknologien til stødsvejsning ved smeltning er ikke kompliceret i brug. Men den kan ikke anvendes i alle tilfælde. Det er vigtigt at opfylde en række betingelser.
Stødsvejsning er kun mulig for rør, der er fremstillet af samme type polyethylen og har identisk diameter. Vægtykkelsen af produktet må ikke være mindre end 0,5 cm. Arbejdet må kun udføres inden for et bestemt temperaturinterval: fra -15 til +45 grader.
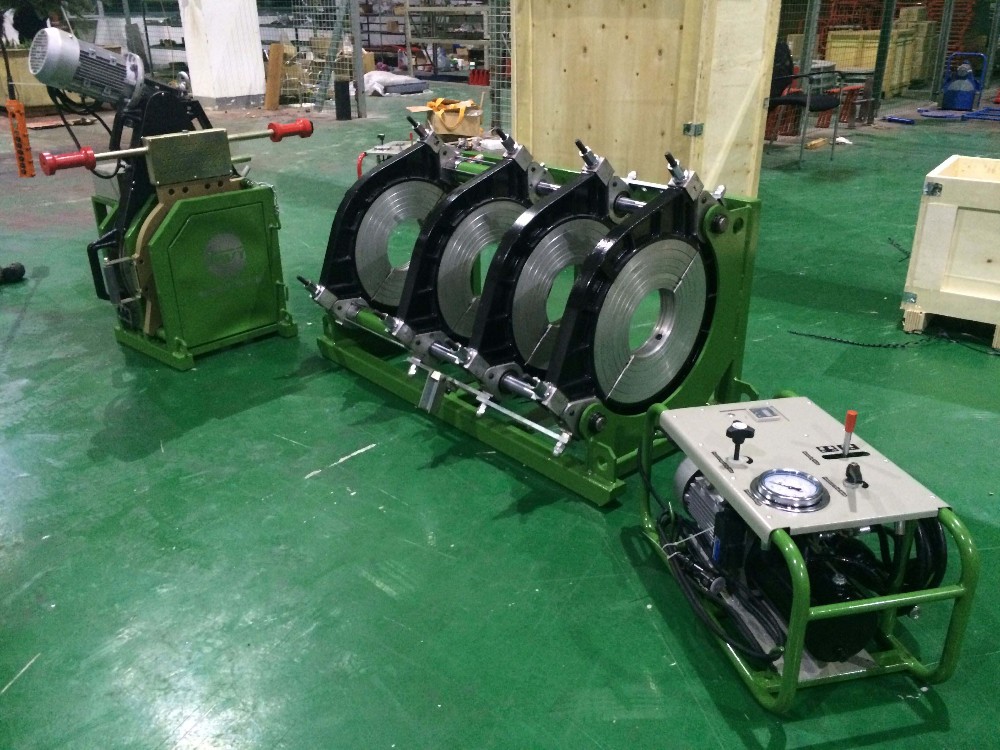
Metoden med stødsvejsning realiseres kun, hvis det er muligt sikkert at fastgøre og presse enderne af de rør, der skal forbindes, sammen. Med et specialapparat opstår der ingen problemer med dette.
Forberedelse af polyethylenrør
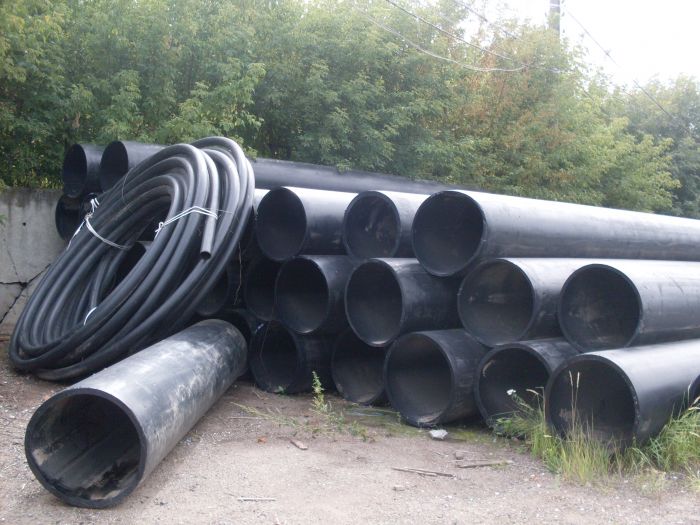
For at opnå en kvalitets-, tæt og æstetisk søm ved samling af polyethylenrør med stødsvejsemetoden skal produkterne først forberedes. Det er nødvendigt at kontrollere ovaliteten af polyethylenrørledningerne. Det anbefales at sammenligne vægtykkelsen. Den skal være ensartet.
Produkterne bør også forberedes mekanisk. Til dette anvendes afskæring og fræsning. Dette gør det muligt at samle rørene i den ønskede position.
Det anbefales at benytte en elektrisk rørskærer. Den skærer røret i den ønskede vinkel. Det er vigtigt, at kanterne på emnerne er jævne og flugter helt med hinanden.
Fra overfladen af delene skal der fjernes snavs – støv, skidt og lignende, samt fugt. Til dette kan der være brug for to bløde, tørre klude og et specielt rengøringsmiddel.
Udførelse af stødsvejsning
Det er bedst at udføre stuksvejsning ved smeltning og efterfølgende sammenføjning af to dele i automatisk tilstand, hvis du gør det selv. Det sikrer, at du opnår det ønskede resultat.
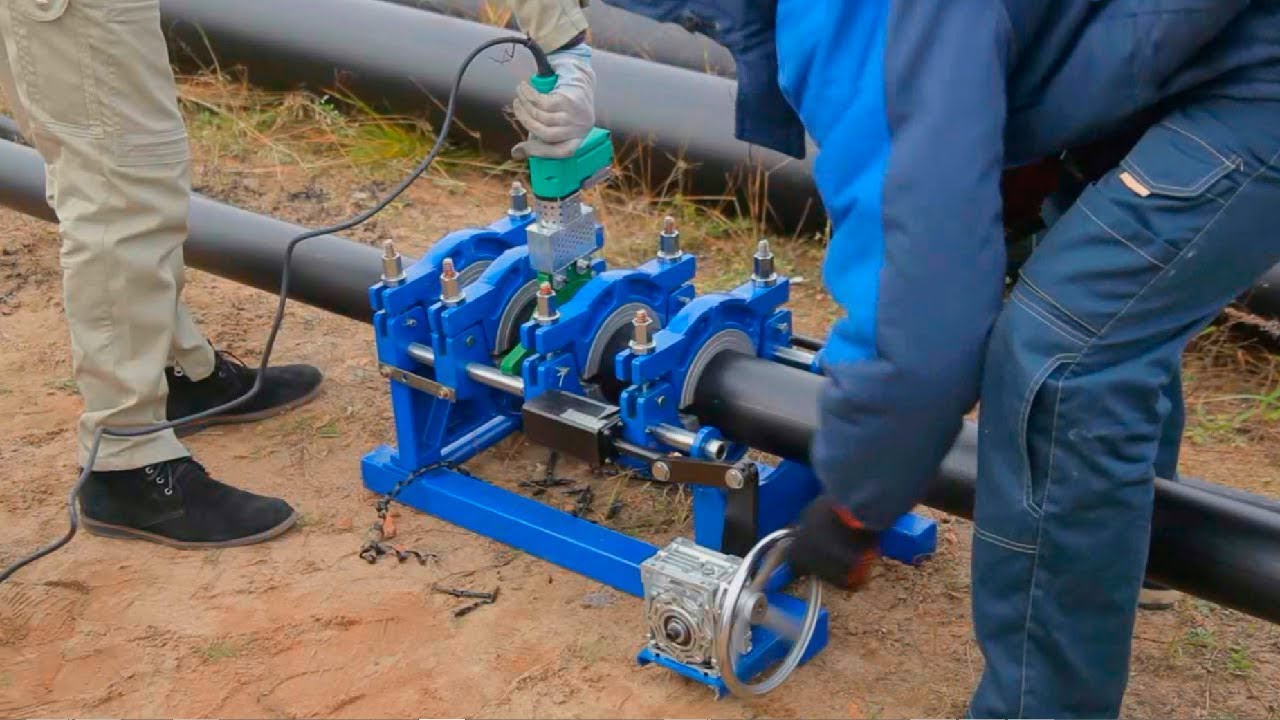
Uanset om der anvendes automatisk eller mekanisk udstyr til stuksvejsning, vil fremgangsmåden være den samme.
Processen udføres i følgende rækkefølge:
- Placer de to rør, der skal svejses sammen, i centratoren og fastgør dem. Der skal være en afstand på cirka fire centimeter mellem emnerne;
- Affas kanterne og rengør emnerne;
- Opvarm enderne af rørledningerne samtidigt med svejsespejlet. Polyethylenmaterialet smeltes normalt 2 mm ind. Det går ret hurtigt;
- Fjern forsigtigt varmelegemet;
- Saml de opvarmede rørendeflader tæt og fastgør dem i denne position;
- Hold dem under tryk.
Slutresultatet skal være en jævn og tæt samling med en ydre opbulning (påsvejsning) ved svejsesømmen.
Tid til udførelse af processen
Svejsning af polyethylenrør ved smeltning med efterfølgende samling kan tage forskellig tid. Meget afhænger af emnernes ydre diameter. Jo større den er, jo længere tid tager det at opvarme og afkøle materialet, og jo mere tid er der til samlingen.
For at opnå en stærk, tæt og pæn søm er det vigtigt at vide, hvor længe man skal opvarme rørendene og holde de samlede emner. Sådan information er givet i tabellen nedenfor.
| Rørledningens diameter i centimeter | Tid til opvarmning af emnernes ender i sekunder | Tid afsat til samling i sekunder | Tid til afkøling af samlede rør og opnåelse af en pålidelig søm i minutter |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Oftest anvendes stødsvejsning på polyethylenrør med en diameter over 5 cm.
Generelle anbefalinger til svejsning
Ved svejsning af polyethylenrør ved smeltning er det meget vigtigt at følge instruktionerne. Afvigelse fra teknologien kan føre til overophedning af materialet og indvendig bulning. Dette vil forstyrre væskestrømmen i rørene.
Også sømmen kan blive skæv og ujævn. Under alle omstændigheder vil sådan en konstruktion blive betragtet som defekt og uegnet til brug.
Der er en række anbefalinger, der skal følges for at opnå det ønskede resultat. Det er vigtigt, at væggene under samlingen ikke forskydes mere end 10 % af deres tykkelse. Under materialets afkøling skal de samlede dele være sikkert fastspændt. Tiden, der bruges på at fjerne varmepladen og samle de to ender af emnet, skal være minimal.
Det anbefales ikke at svejse trykløse kloakrør af polymer med stødsmetode. Der dannes en vulst ved samlingen, hvor faste partikler kan samle sig og føre til tilstopning af ledningen.
Hvis man beslutter at lægge en rørledning og udføre svejsning med stødsmetode, anbefales det først at sætte sig ind i bestemmelserne i de relevante GOST'er. Disse dokumenter indeholder regler og krav til arbejdets og produktets kvalitet.
Ved installation af vand- og gasledninger bør man orientere sig efter GOST R 55276. Den beskriver teknologien for stødsvejsning af polyethylenrørledninger.
For udstyr til samling af emner på lignende måde anvendes GOST R ISO 12176-1.
Konklusioner og nyttig video om emnet
Fremgangsmåde og særlige forhold ved stødsvejsning af polyethylenrør med mekanisk apparat:
Stødsvejsning af polyethylenrør ved hjælp af automatisk udstyr:
I praksis er stødsvejsning af polyethylenrør i gør-det-selv-arbejde ikke særlig udbredt. Dette skyldes, at der kræves specialudstyr, et vist niveau af viden og færdigheder for at udføre sådant arbejde.
Stødsvejsning af polyethylenrør bør udføres i overensstemmelse med fastsatte krav og regler. Dette sikrer en kvalitets- og holdbar konstruktion. Stødsvejsning har sin egen teknologi, særlige forhold og forskelle.
Metoden kan udføres med egne hænder, men det er vigtigt at skabe de nødvendige betingelser og forberede rørene korrekt. Hvis du ikke har en svejsemaskine, er det bedst at leje en. Det anbefales at se videoer om emnet stuksvejsning på forhånd. Visuelt bliver det lettere at forstå metodens essens og dens implementering.
Har du erfaring med at udføre stuksvejsning af polyethylenrør? Ønsker du at dele din viden inden for dette område eller stille spørgsmål om svejsearbejde? Efterlad gerne kommentarer, deltag i diskussionerne – nedenfor finder du en formular til feedback.
 Svejsemaskine til polyethylenrør: hvilken er bedst at købe, og hvordan man bruger den korrekt
 Svejsetemperatur for polypropylenrør: vigtigste trin til selvsvejsning + værditabel
 Elsvejsning for begyndere: nuancer ved svejsearbejde og gennemgang af almindelige fejl
 Gasbrænder til lodning af kobberrør: vigtigste typer brændere + tips til potentielle købere
 Sådan svejser du lodrette og vandrette søm med elektrosvejsning: trin-for-trin instruktioner
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav