Svejsning af polyethylenrør: sammenligning af metoder + installationsvejledning

For montering af et system af polyethylen (PE) rør kræves bestemte færdigheder i svejsning og samling med fittings. Til dette arbejde kan også udstyr, der bruges til montage af polypropylenrørledninger, anvendes.
Svejsning af polyethylenrør udføres med specielle apparater og kræver bestemt viden, hvilket vi vil tale om i denne artikel. Vi vil detaljeret gennemgå forberedelse af udstyret til svejseprocessen, give anbefalinger til udførelse af en kvalitetssvejsning. Vi vil også se på forskellige muligheder for svejsning af polyethylenrør.
Artiklens indhold:
Forberedelse af udstyr til svejsning
Til hver type svejsning anvendes forskelligt udstyr. Det giver ikke mening at købe det til engangsmontering af forbindelser med stød- og elektrosvejsningsmetoden, fordi prisen på et sæt er flere tusinde dollars. Det er bedre at bruge tjenester fra eksterne virksomheder eller leje udstyret.
Anvendt svejseudstyr
Udstyr til muffelodning koster mellem 100-200 dollars, så spørgsmålet om anskaffelse af svejseapparat må hver enkelt beslutte selv.
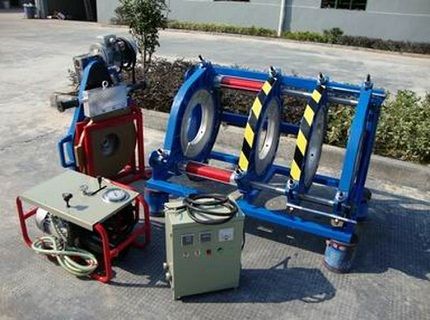
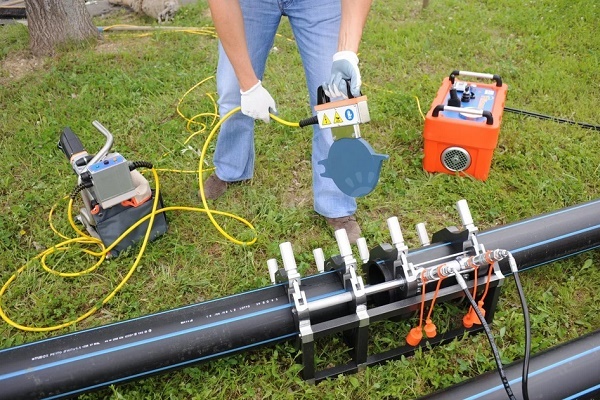
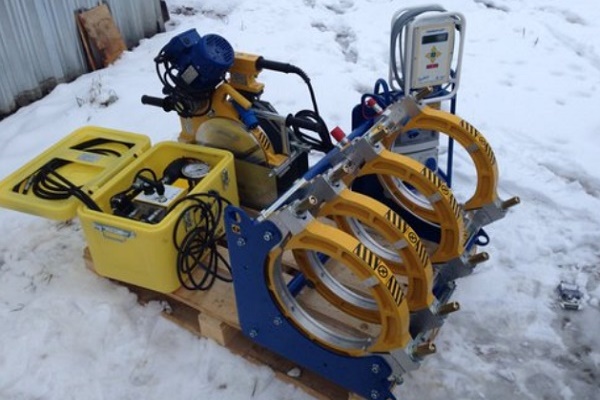
I standardsættet af enheder til stødsvejsning af polyethylenrør indgår:
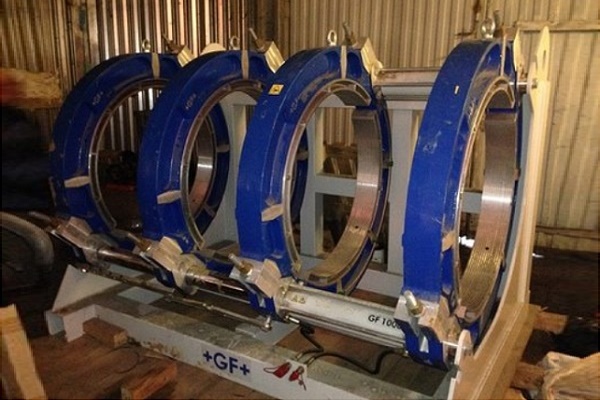
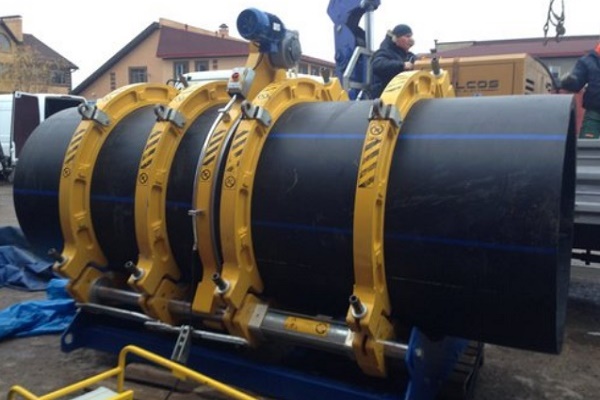
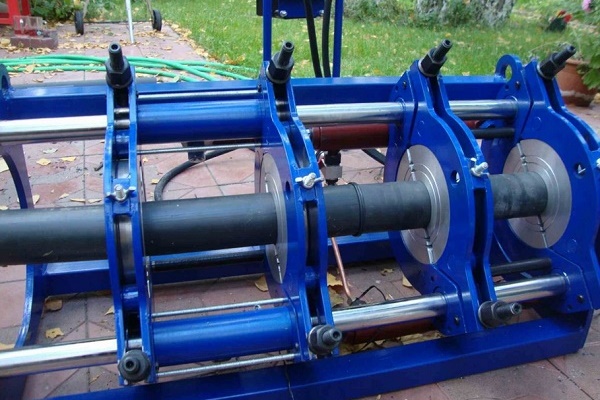
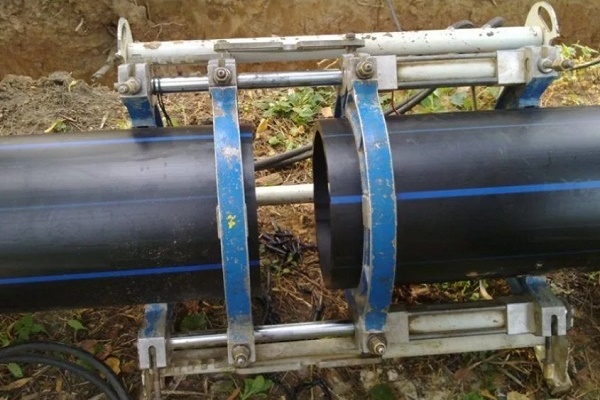
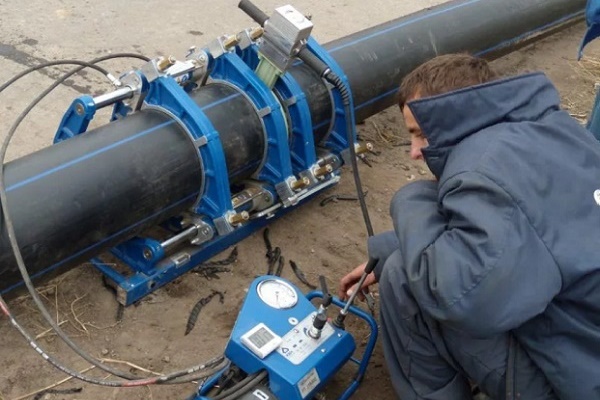
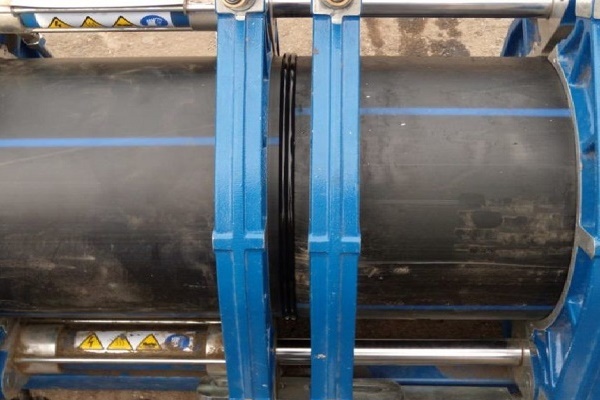
- Centrator. Det er en ramme med 4 metalklemmer til rør, hvoraf to er bevægelige og to er fast fikseret på basen.
- Endefræser. Det er en separat skiveanordning til præcis mekanisk beskæring af enderne på de rør, der skal svejses. Anordningen fastgøres til svejseapparatets skinner.
- Varmespejl. Det er en teflonbelagt rund plade, som rørfugerne presses imod for at smelte PE. Har indbygget termometer.
- Hydraulisk eller mekanisk drev. En anordning til regulering af trykkraften på rørene under opvarmning og efterfølgende samling.
- Reduceringsindlæg. Det er et sæt udskiftelige halvringe til fastholdelse af rør med forskellig diameter.
- Styreenhed. Indgår i udstyrssæt med automatisering af svejseprocessen.
I bund og grund består udstyrssættet af selvstændige anordninger, der udfører bestemte funktioner på forskellige trin af svejseprocessen. De kan være beregnet til ren manuel svejsning eller til samling af rør i fuldautomatisk tilstand.
Til montering af elektromuffe-samlinger anvendes en passende svejsemaskine med indbygget stregkodescanner. Yderligere enheder er ikke nødvendige for denne proces.
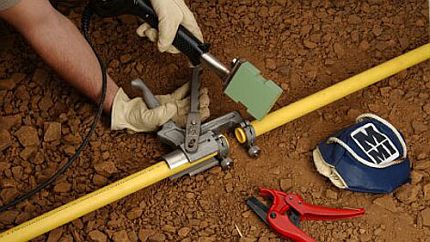
Til muffesvejsning vil det være nødvendigt at anskaffe følgende sæt:
- elsvejsemaskine;
- rørsakse;
- stativ;
- kalibrator og affaser;
- dyser til opvarmning af de samlede elementer.
Ud over det nævnte udstyr kan der til montering af rør også være brug for almindelige værktøjer: skruetvinge, målebånd, markør og andre.
Forberedelse til svejseprocessen
En vigtig faktor for kvalitetssvejsning af rørledninger af HDPE er deres forberedelse. De nødvendige trin for at opnå en god svejsesøm vil blive præsenteret i form af en vejledning.
Umiddelbart før opvarmning af de samlede dele skal du:
- Sikre identitet af materiale og mærkning af de samlede dele.
- Rengør og affedt samlingerne af de forbundne emner.
- Centrer rørene og fastgør dem fast.
- Bearbejd snittene med en endefræser, indtil der dannes en kontinuerlig strimmel med længde svarende til to røromkredse.
Til sidst skal kanterne af de dele, der skal samles, renses for spåner.
Efter grundig forberedelse af polyethylenrør og fittings til svejsning kan man være sikker på, at et kvalitetssøm er halvt garanteret.
Metoder til svejsning af PE-rør
Industriel polyethylen af lavtryk (HDPE) er et termoplastisk materiale, hvis egenskaber ikke ændres under opvarmning og afkøling. Derfor er det ideelt til installation af husholdnings- og industrirør.
Forbindelse af individuelle HDPE-rør og fittings sker ved hjælp af aftagelige gevindforbindelser eller følgende svejsemetoder:
- muffesvejsning;
- elektromuffe;
- stuksvejsning.
Rør med vægtykkelse op til 4,5 mm (diameter op til 50-110 mm) svejses med de to første metoder, mens tykkere rør svejses med den fittingsløse stuksvejsemetode.
Mulighed #1 — stødsvejsningstilstand
Under stuksvejsning er det vigtigt at kontrollere kritiske parametre: værktøjets og plastens temperatur, trykstyrke og operationernes varighed. Uden sensorer for disse værdier vil det næppe være muligt konsekvent at opnå en svejsning af høj kvalitet.
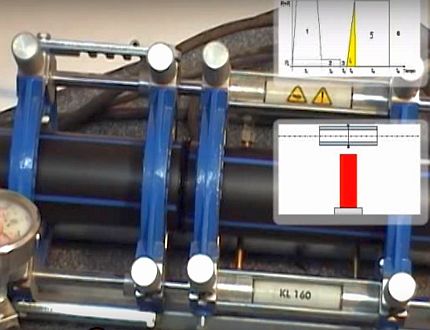
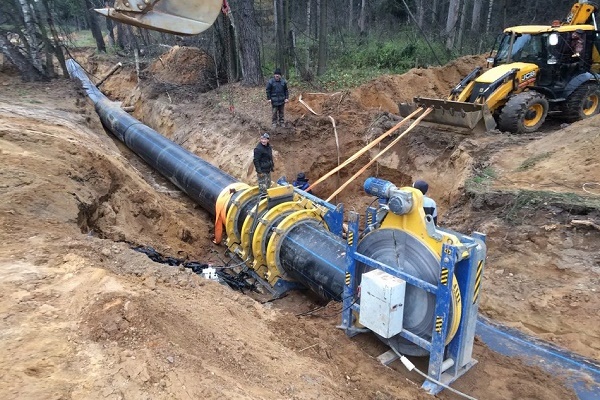
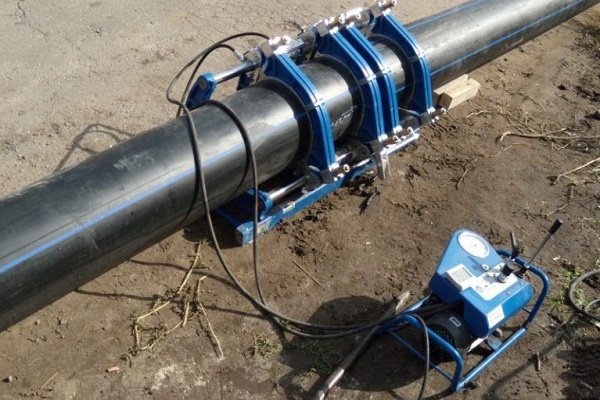
En trin-for-trin vejledning til stuksvejsning af polyethylenrør ses bedst på eksemplet med halvautomatisk udstyr med hydraulisk drift.
Stuksvejsning udføres, hvis vægtykkelsen af polyethylenrøret ikke overstiger 5 mm, og diameteren ikke overstiger 50 cm. Teknologien omfatter en række standardtrin:
Trin#1 — opvarmning af samlinger
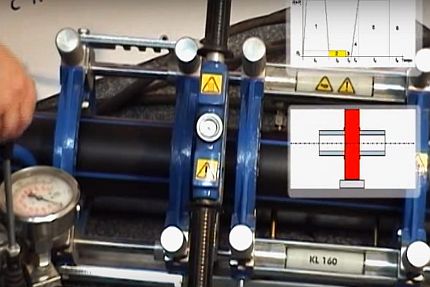
Efter bearbejdning af rørendene opvarmes svejsespejlet til 200-230 grader og placeres i midten af centratoren. Derefter presses rørenderne af PND-rør tæt mod det med en kraft på 4-6 kg/cm2 ved hjælp af hydraulisk drev.
Når gratens størrelse nærmer sig de minimalt tilladte værdier, reduceres kraften til 0,2-0,5 kg/cm2, og plasten opvarmes fortsat i hele den normerede tid. Svejsning er tilladt ved temperaturer fra 15 graders frost til 45 graders varme, men under kolde forhold kan opvarmningstiden forlænges.
Trin #2 - sammenføjning af rør
Efter den nødvendige opvarmning og smeltning af PND ved samlingerne, adskilles rørene med hydraulikdrevet, spejlet fjernes, og drevet presser igen svejsefladerne mod hinanden med en kraft på 1-3 kg/cm2. Gratens størrelse kontrolleres visuelt, derfor kan trykket variere.
Trin #3 - afkøling og inspektion
Rørene forbliver presset mod hinanden, indtil samlingen er helt afkølet. Efter at kraften fra hydraulikdrevet er fjernet, tages rørene ud af centratorens spænder, og svejsesømmens og gratens tilstand vurderes. Hvis deres parametre er normale, er røret klar til brug.
Mulighed #2 — muffesvejsning af HDPE-rør
Efter forudgående afskæring og klargøring af PND-rør og dele kan muffesvejsningen påbegyndes. Processen gennemgås som en trin-for-trin-vejledning.
Trin #1: forberedelse af svejsejernet
Den optimale svejsetemperatur for polyethylenrør ligger omkring 210 °C, så kun svejsejern med justerbar varme er egnede. Før tilslutning til nettet skal man skrue specielle dobbeltsidede dyser (hylster og dorn) på svejsejernet og placere det på et krydsformet stativ.
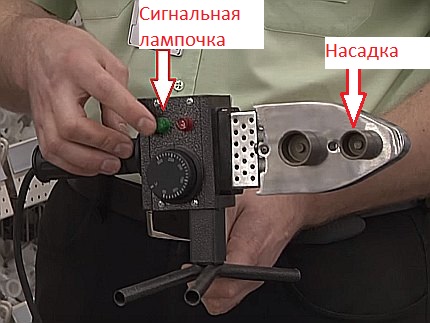
Når den indstillede temperatur er nået, lyser en signallampe (normalt grøn).
Trin #2: opvarmning af delene
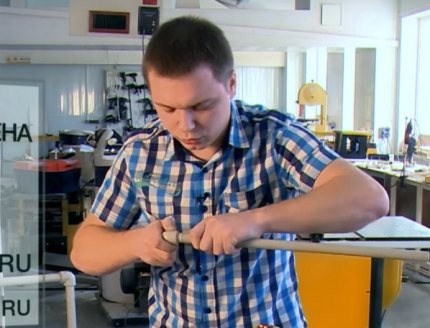
Det er sikrere at arbejde med varme rør i handsker. For at opvarme delene skal man samtidig trække en samledel på dornen og derefter stikke den anden ind i metalhylsteret.
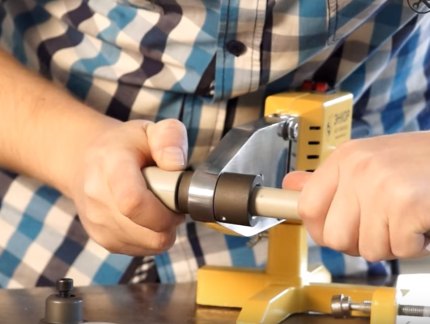
For at overholde samlingsdybden kan man på forhånd markere et tilsvarende mærke på røret med en tusch, og derefter orientere sig efter det ved sammenføjning af de opvarmede emner.
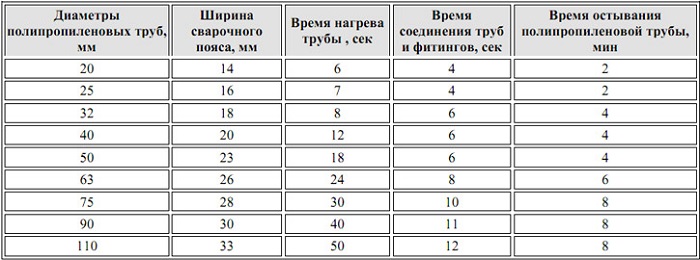
Ovenfor er en tabel med vejledende tidsrammer for opvarmning, samling og afkøling af rør samt indføringsdybden i muffen. Ved minusgrader kan opvarmningstiden for materialet forlænges med 1-2 sekunder.
Trin #4: samling af dele
Efter opvarmning skal emnerne samtidig fjernes fra dyserne, og med en kraftig lige bevægelse føres røret ind i muffen op til den markerede streg. Delene må ikke drejes i forhold til hinanden. Efter 5-10 sekunder efter samling kan enhver bevægelse føre til et kraftigt fald i samlingens styrke.
Efter afkøling anbefales det at undersøge den indvendige søm for ansamlinger, der blokerer rørets lysning. Hvis den er indsnævret, er det bedre at gensvejse samlingen for at forhindre trykfald i systemet.
Mulighed #3 — elektromuffesvejsning af polyethylen
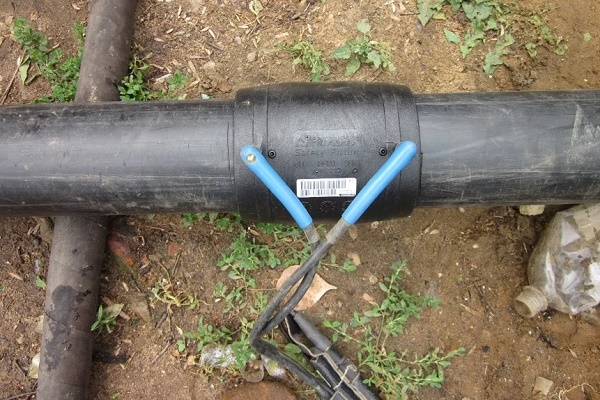
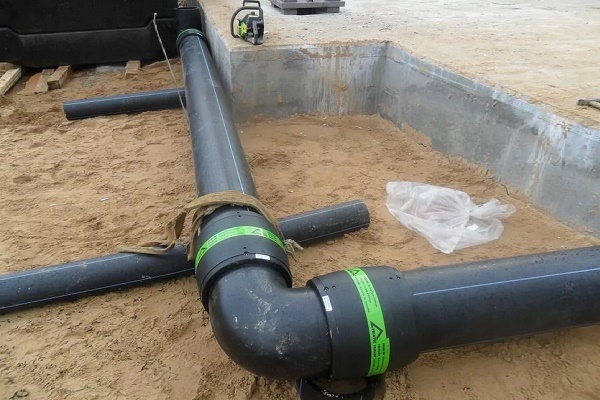
Svejsning af polyethylenrør ved hjælp af elektromuffer er den enkleste og hurtigste metode. Plastfittings har en indbygget metalspiral, som selv opvarmer de overflader, der skal samles, og smelter PE.
Ved denne metode må man desuden bruge penge på elektromuffer, hvis pris starter fra 3-4 dollars per styk. Derfor bruges denne svejsning kun på steder, hvor støds- og muffemetoderne ikke er tilgængelige. Fordelen ved elektromuffemetoden er muligheden for at forbinde rør med en tykkelse på 4,5 mm og derunder.
De vigtigste svejsetrin:
- Rengøring og mekanisk bearbejdning af fittingen og rørenderne.
- Centrering og indsættelse af røret i elektromuffen.
- Tilslutning af fittingen til el-kontakterne på en speciel svejsemaskine, opvarmning af samlingen.
Sidste trin – afbrydelse af strømmen og afkøling af røret.
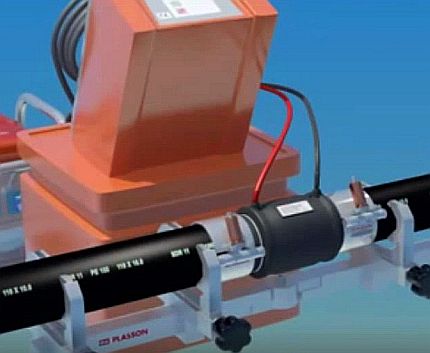
På elektromuffer er der en stregkode med kodede parametre for opvarmningstid, strømstyrke og spænding. Den aflæses af svejseapparatets scanner, som derefter udfører svejseprocessen automatisk. Emnerne bliver tæt og pålideligt sammensvejset over et stort område.
Korrekte stødsvejsninger
Korrektheden af alle svejseinstruktioner kan vurderes ud fra det endelige udseende af polyethylenforbindelsen. Hvis der dannes en forkert søm og høj risiko for utæthed ved videre brug, er det bedre at skære forbindelsen af ved kanterne og svejse en ny.
I en korrekt udført søm skal gratens perler have størrelser, der svarer til standardværdierne.
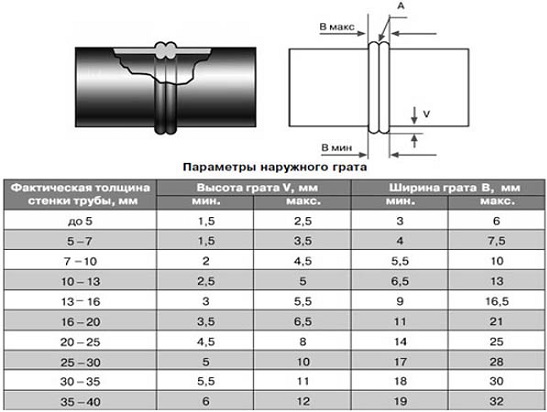
Der er også yderligere krav til perleparametrene:
- Symmetri og ensartethed over hele samlingens omkreds.
- Forskydning af rørvæggene i radialplanet må ikke overstige 10% af deres tykkelse.
- Perlernes farve skal være identisk med rørets farve.
- Fordybningen mellem graterne må ikke gå dybere end rørenes yderflade.
Og selvfølgelig er tilstedeværelsen af revner og porer helt udelukket.
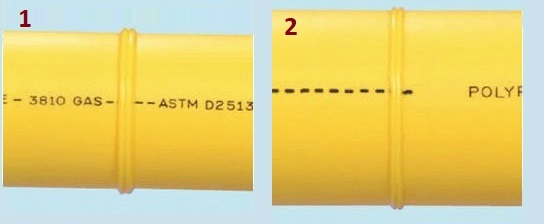
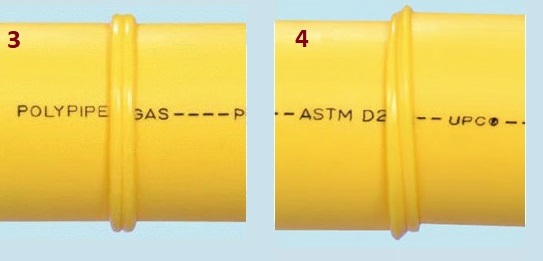
Årsagen til asymmetri af perlerne omkredsen kan være dårlig forberedende endebearbejdning eller placering af endebearbejderen i en skrå vinkel i forhold til røret.
Instruktioner til montering af polyethylenrør
Til tilslutning af polyethylenrør til vandrørskomponenter kan følgende forbindelser anvendes:
- ikke-aftagelige;
- aftagelige.
Ikke-aftagelige forbindelser opnås ved at lodde rør sammen eller til specielle svejsebeslag. Denne metode er billig, men de resulterende konstruktioner er ofte klodsede. Brugen af ikke-aftagelige forbindelser er berettiget ved installation af underjordiske stationære vandrør.
Til samling af midlertidige systemer af polyethylenrør, samt i mangel af svejseudstyr, kan man bruge gevindkompressionsfittings, hvis installation vil blive behandlet senere.
Tilslutning af rør til kompressionsfitting
Kompressionsfittinger er dyrere end svejsede modeller, men de kan adskilles og er nemme at betjene. Anbefalinger til deres montering er gennemgået i den nedenstående trin-for-trin-vejledning.
Trin et – ekstern inspektion og afskæring
Samling af systemet bestående af polyethylenrør og plastkompressionsfitting begynder med en inspektion for revner og dybe ridser. Det defekte rørstykke bør straks skæres af.
Polyethylenrør kan skæres med både kniv og en speciel rørskærer. Resultatet skal være et perfekt vinkelret snit uden hager eller bølger. For at fjerne ujævnheder i kanterne kan man anskaffe en manuel endefræser.
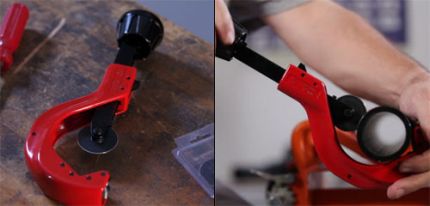
Trin to – montering af fittingens dele på røret
Først sættes spændemøtrikken på slangen, derefter spændepatronen, så spænderingen, og til sidst trækkes gummipakningen på.
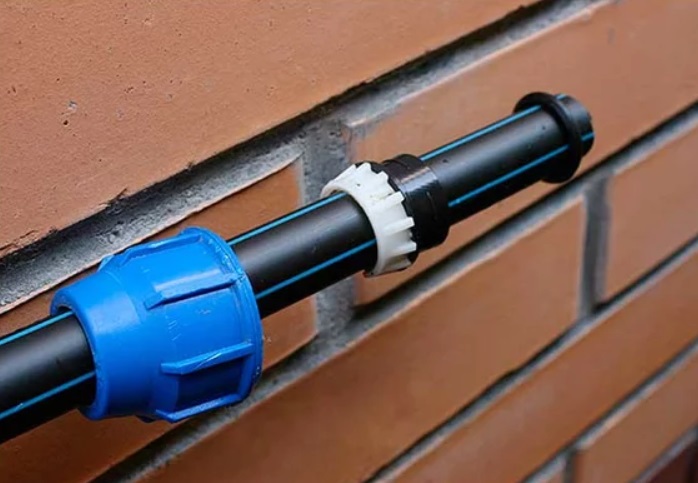
Rørenden sættes ind i fittingens krop, og de påslagne dele på slangen skubbes hen til gevindet. Derefter spændes spændemøtrikken fast i hånden. Hvis en kædenøgle er tilgængelig, kan forbindelsen efterspændes med den.
Det er ikke værd at skynde sig med at spænde spændemøtrikken – den kan blive skæv. Hvis den er stram, er det bedre at skrue forbindelsen fra hinanden og gentage samleprocessen.
Efter montering af fittingen bør forbindelsens tæthed kontrolleres. Hvis den lækker, kan møtrikken let efterspændes, og konstruktionens dele justeres.
Indskæring af saddel i rør
Hvis det er nødvendigt at lave en afgrening fra et polyethylenrør, er det ikke nødvendigt at købe et T-stykke. Det er tilstrækkeligt at bore et hul i røret og montere en sadel. Hvordan dette gøres, vil blive gennemgået i trin-for-trin-vejledningen.
Trin et – forberedelse
Først skal de dele, der skal forbindes, inspiceres for ridser og revner, og deres overflade aftørres med en fugtig klud.
Trin to – samling af klemmen
Sæt begge dele af klemmen på røret, spænd møtrikkerne med en nøgle. Formålet med proceduren er en fast fiksering af sadlen.
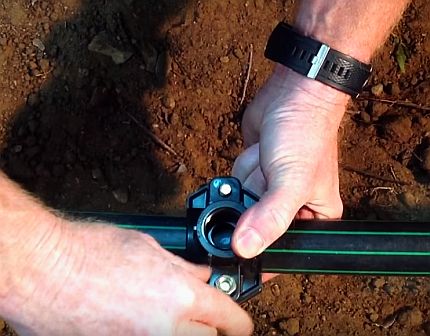
Trin tre – boring
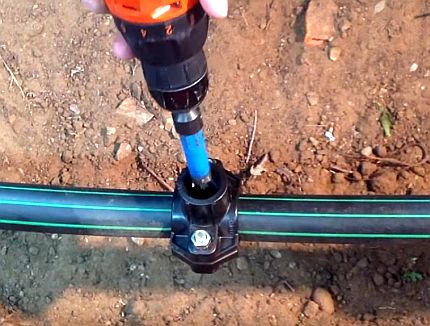
Marker et punkt i midten af sadlens hul, og lav streger med en markør på fittingens kanter for at huske dens position. Skru sadlen fra hinanden og fjern dens dele. Bor polyethylenrøret på det markerede sted med et bor af den ønskede diameter.
Trin fire – montering af sadel
Rens PE-røret indvendigt for spåner og fjern eventuelle ujævnheder fra kanterne af det borede hul. Sæt, ifølge de tidligere afmærkede streger, fittingsdelene på røret og spænd fikseringsmøtrikkerne kraftigt.
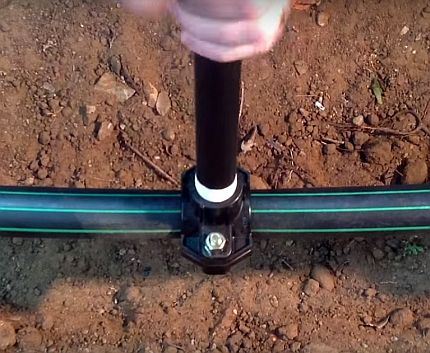
Ved indskruning af rør eller fitting i sadlen kan man vikle flere lag teflontape.
Den del af sadlen med udløbshullet kan have en rille på rørsiden til en gummitætningsring. Hvis der er en sådan tætning, skal den lægges mellem røret og fittinget.
Hvis du derimod har brug for at bøje røret på et bestemt sted på rørledningen, anbefaler vi, at du gør det i henhold til vejledningen, som findes her.
Konklusioner og nyttig video om emnet
De foreslåede videoer vil på en illustrativ måde vise alle typer svejsning af PE-rør og også introducere processen med montering af kompressionsfitting og sadel.
Muffsvejsning af polyethylenrør:
Elektromuffesvejsning:
Stumpsvejsning af PE-rør med semi-automatisk hydraulisk maskine:
Montering af kompressionsfitting på rør:
Montering af sadel på PE-rør:
Selvstændig montering af polyethylen vandledninger kræver en vis viden og færdigheder, men er fuldt ud gennemførlig, hvis ovenstående regler overholdes. Hvis man ikke har specialudstyr, kan man samle vandledningen helt uden værktøj ved udelukkende at bruge kompressionsfittings.
Der er mange monteringsmuligheder, men du skal bruge den, der giver resultatet med minimale omkostninger.
Er du ved at vælge den optimale svejsemetode til polyethylen og vil du have afklaret nogle punkter? Tøv ikke – stil dine spørgsmål til vores eksperter – vi vil gøre vores bedste for at hjælpe dig.
Eller måske vil du dele din personlige erfaring med montering af polyethylen derhjemme? Skriv dine kommentarer, tilføj unikke billeder – mange nybegyndere vil have gavn af din information.
 Rørklemmer: gennemgang af typer og installationsvejledning
 Lav en rørkasse i badeværelset: trin-for-trin installationsvejledning
 Montering af HDPE-rør selv: svejsevejledning + hvordan man bøjer eller retter sådanne rør
 Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer
 Forbindelse af kobberrør: instruktioner og sammenligning af forskellige monteringsteknikker
 Skærm af plastrør: typer af skillevægge + trin-for-trin vejledning til fremstilling
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Selvfølgelig er plastrør til vandforsyning og opvarmning meget praktiske, og enhver mand med hænder kan faktisk installere dem. Men hvorfor taler ingen om sikkerhedsforanstaltningerne ved svejsning af disse rør, om at kun kviksølv og bly kan være mere skadelige end dampe fra ulmende plast.
Det er vigtigt at bruge respirator og sørge for god udluftning. Familien, især børn og dyr (det handler om kropsvægt), bør sendes på besøg under reparationen.
Plast gør vores liv lettere på mange områder – men det dræber os også… Pas på dig selv!
Hej, Elina, jeg forstår din bekymring og vil derfor uddybe lidt de vigtigste punkter vedrørende sikkerhed. Først og fremmest skal man forstå, at professionen som svejser af polyethylenrør er en profession med forhøjet risiko.
Men lad os se på punkterne for almindelige borgere:
– sørg for normal ventilation i det rum, hvor polyethylenrørene skal svejses;
– arbejd i specialtøj;
– brug specielle beskyttelseshandsker;
– brug åndedrætsværn;
– tag pauser i arbejdet for at gå ud og få frisk luft.
Hvis man overholder disse punkter, vil svejsning af polyethylenrør ikke medføre skade for kroppen.