Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer

Ønsker du at reparere eller udskifte installationer lavet af polymerrør? Indrøm, at det er ganske godt at spare på at tilkalde en håndværker ved at samle et nyt rørsystem selv. Men du ved ikke, hvordan du kan forbinde de enkelte elementer af systemet med hinanden, og hvad der er nødvendigt for det.
I den artikel, vi præsenterer, er teknologien til svejsning af polypropylenrør beskrevet i detaljer – enhver begyndende blikkenslager kan selv samle dem. Vi fortæller, hvad man skal overveje, hvordan man bruger en loddekolbe til at samle plastikelementer. Vi giver tips om, hvornår andre metoder anvendes.
Til hjælp for den begyndende håndværker har vi udvalgt detaljerede videoer, der viser trin-for-trin processen for svejsning af polypropylen, samt fotoillustrationer.
Artiklens indhold:
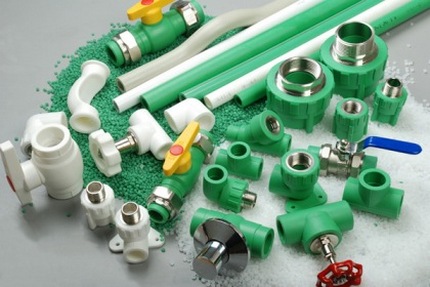
Rør og hjælpeelementer til samling
En af de ubestridelige fordele ved polymerrør er nem samling.
Installation af elementer kan stort set udføres overalt: lægge dem åbent på vægge eller placere dem skjult under gulvet.
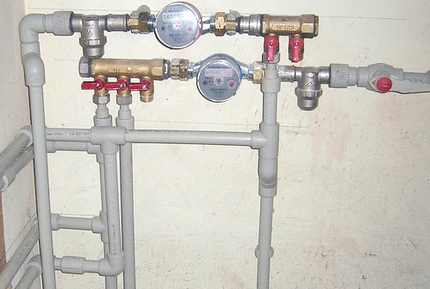
Polymerrør fremstilles med diametre fra 20 til 110 mm. Til husholdningsformål anvendes oftest produkter i størrelserne 20/25/32/40 mm. Anvendelsesområdet bestemmer materialets nominelle trykindikator.
I mærkningsinskriften er det angivet med bogstaverne «PN»:
- PN 10 – vælges til etablering af koldtvandsforsyning.
- PN 16 – anvendes til koldt vand, men med højere tryk, samt til etablering af systemet 'gulvvarme'.
- PN 20 – produkter, hvis eneste begrænsning er temperaturforholdene for de væsker, der transporteres gennem dem. Den må ikke overstige 75 °C.
- PN 25 – alsidige produkter, der anvendes til etablering af både 'kolde' og 'varme' systemer, hvis temperatur når op til 90 °C.
I handlen kan man finde polymerprodukter udstyret med yderligere forstærkning.
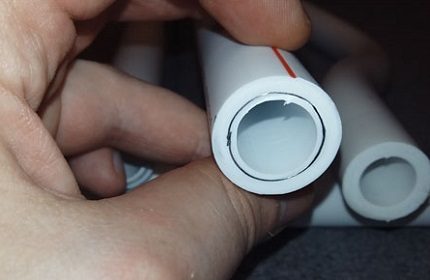
Hovedegenskaben ved polymerrør er, at de ikke kan bøjes.
Derfor udføres alle ændringer i rørledningens forløb kun ved hjælp af lige sektioner, der er forbundet med hinanden ved hjælp af hjælpebeslag:
- kryds – for at muliggøre afgrening af hovedstrømmen;
- t-stykker – forgrenere af strømme;
- koblinger – til sammenføjning af rør på et lige stræk;
- bøjninger – til ændring af rørledningens retning.
Beslag kan være udstyret med indsmeltet metalgevind, hvilket gør det muligt at forbinde polymerrørledningen med metalkomponenter.
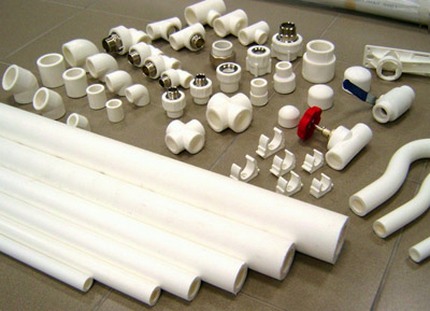
Ved valg af hjælpeelementer bør to parametre lægges til grund: indvendigt tværsnit af produkterne og tykkelsen af deres vægge. Disse parametre skal svare til de tekniske specifikationer for de anvendte polypropylenrør.
Metoder til samling af polymerrør
Ved sammenføjning af rør fremstillet af polymermaterialer anvendes en af to metoder afhængigt af monteringsforholdene:
- Lodning – indebærer opvarmning og sammenføjning af smeltede ender af elementerne.
- Uden lodning – indebærer sammenføjning af rør ved hjælp af kompressionsfittings eller ved såkaldt 'kold svejsning'.
Den anden monteringsmetode er praktisk, fordi der ikke er behov for at bruge specialudstyr. Alt arbejde kan udføres med et simpelt værktøj – en presnøgle.
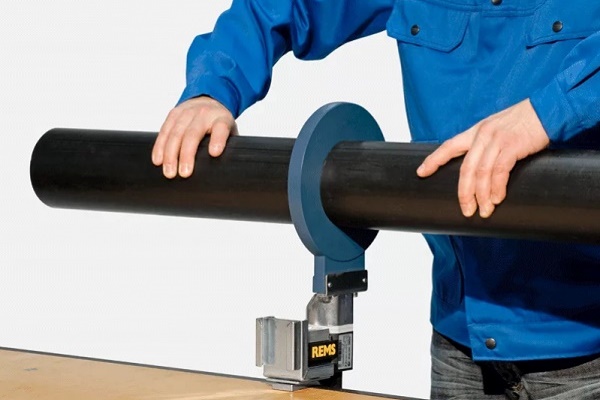
Polypropylenrør med en vægtykkelse over 4 mm og en diameter over 50 mm sammenføjes efter stødsvejsemetoden:
Værktøjer til samling
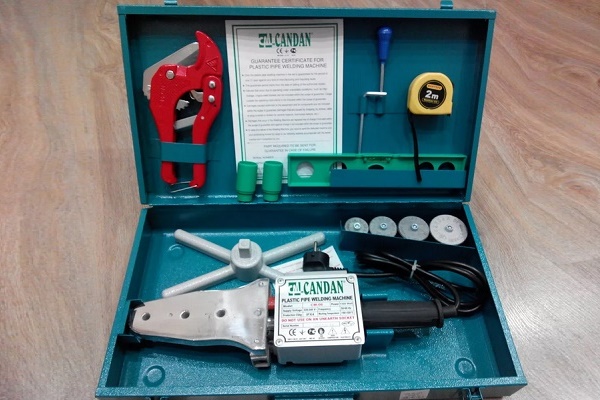
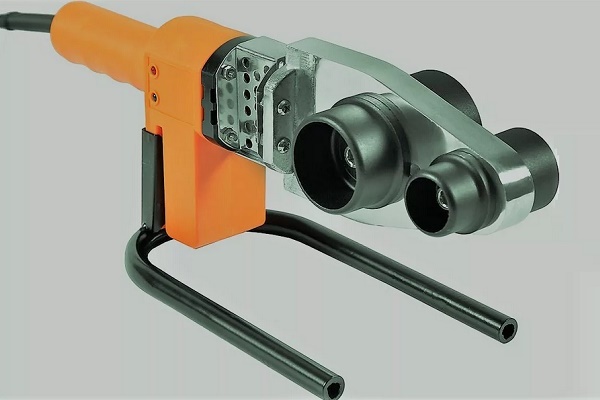
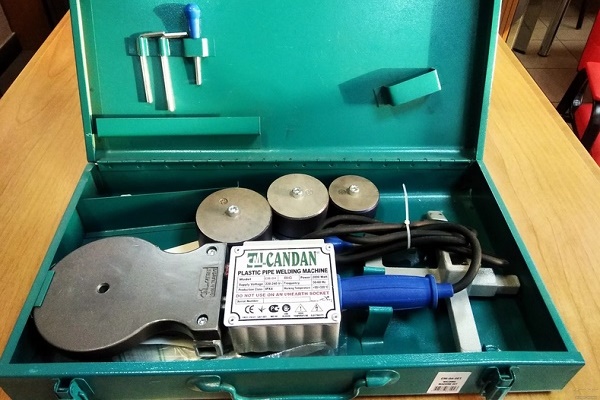
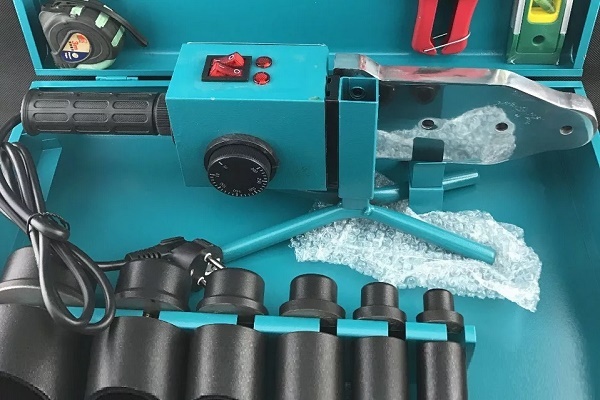
Det primære værktøj, der bruges til samling af plastrør, er et svejsejern. Det er en slags loddekolbe, der fungerer på 220 V. Arbejdsprincippet er ret enkelt. Varmeelementet i svejsejernet er et svejsevarmeelement placeret i et metalhus.
Den varmer pladen op til den indstillede temperatur, som opvarmer dyserne. En termostat sørger for at opretholde den optimale dysetemperatur. Lodning og typiske fejl ved samling af polypropylenrør er emnet for den følgende artikel, som vi anbefaler dig at læse.
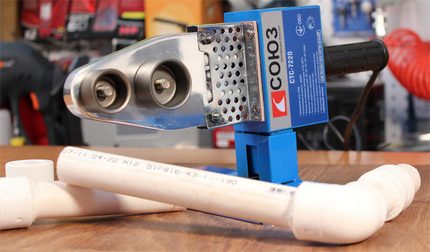
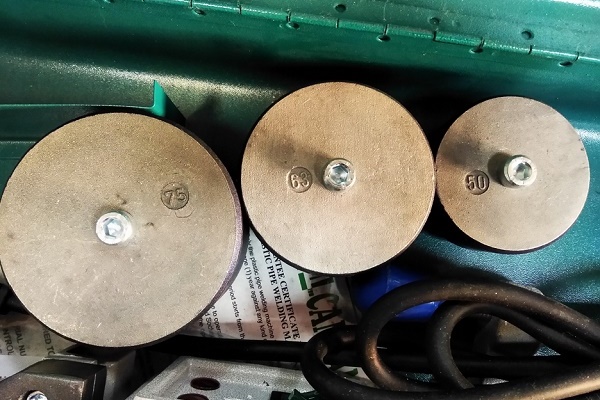
Som tilbehør til svejsejernet medfølger der varmedyser i standardstørrelser. Når de opvarmes til en bestemt temperatur, blødgør de polypropylenen til en viskositet, der sikrer en tæt samling af elementerne.
Dyserne vælges ud fra diameteren på de anvendte rør:
- 20. størrelse – til rør med en halv tomme diameter;
- 25. – til produkter med 0,75 tomme diameter;
- 40. – til elementer med 1,25 tommer tværsnit.
Da prisen på sådan en svejsemaskine er ret høj, og man ikke bruger den så ofte, er der ingen grund til at købe udstyret. Det er bedre at leje værktøjet for en dag eller to.
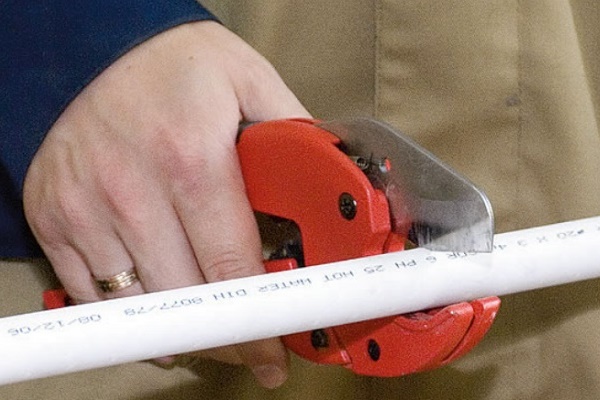
Til skæring og klargøring af svejseområder af høj kvalitet er det bedst at bruge et specialværktøj – rørskærer. Med den kan man opnå et jævnt, glat og pænt snit.
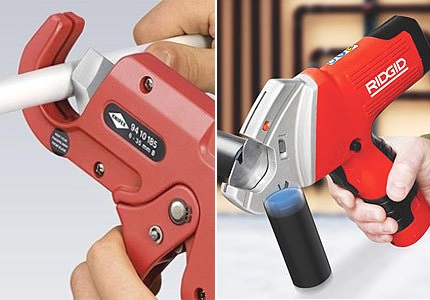
Hvis man ikke har en rørskærer, kan arbejdet udføres med en vinkelsliber eller en metalfine. Det eneste er, at der efter sådanne værktøjer forbliver en fryns på skærestedet. Men det er let at fjerne ved at slibe med sandpapir.
Ud over de primære værktøjer vil der også være brug for:
- vinkel;
- byggertape;
- en simpel blyant eller tusch.
Når man planlægger at forbinde rør med 'kold' svejsning, skal man på forhånd anskaffe sig termoaktivt lim fremstillet på basis af polyester- eller epoxyharpiks, eller dets termoplastiske analog fremstillet på basis af gummi.
Hovedtrin i loddeteknologien
De vigtigste betingelser for en succesfuld installation af et vandforsynings- eller varmesystem af polymerer er en omhyggelig beregning af det nødvendige materiale og en korrekt udført svejsning af elementerne.
Trin #1 — beregning af materiale og komponenter
For at gøre arbejdet lettere og dermed minimere fejl under installationen, skal man først tegne et diagram over det fremtidige system med angivelse af antallet af bøjninger og forgreninger. Ved beregning af rørmængden skal der tilføjes 25-40 mm til hver længde for 'gennemsvejsningen'.
Hvis du endnu ikke har svejset polypropylenrør, anbefaler erfarne specialister at købe et par rørstykker til forudgående træning. Sådanne udgifter er billige og vil hjælpe med at undgå grove fejl under installationen.
En særlig egenskab ved polypropylenrør er stigningen i den lineære udvidelseskoefficient under påvirkning af høje temperaturer.
Resultatet: ved opvarmning eller trykstigning inde i systemet forlænges rørene og begynder med tiden at hænge. For at forhindre dette fænomen skal der også anvendes kompensatorer ved lægning af strækninger på over 4-5 meter.
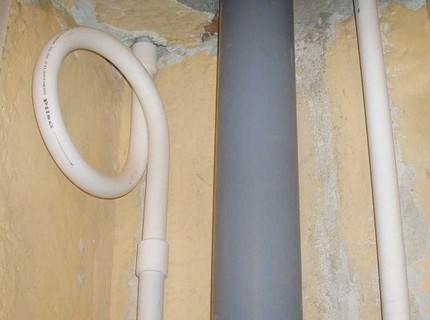
Kompensatorer installeres både på vandrette og lodrette strækninger, idet de monteres mellem to faste understøtninger. Om nødvendigt kan man også købe kompensatorer af en speciel type, der kan eliminere lineær udvidelse ved rørledningens hjørnebøjninger.
Lad os finde ud af, hvordan man korrekt svejser polypropylenrør, så der ikke er lækager ved samlingerne.
Trin #2 — lodning af rørledningselementer
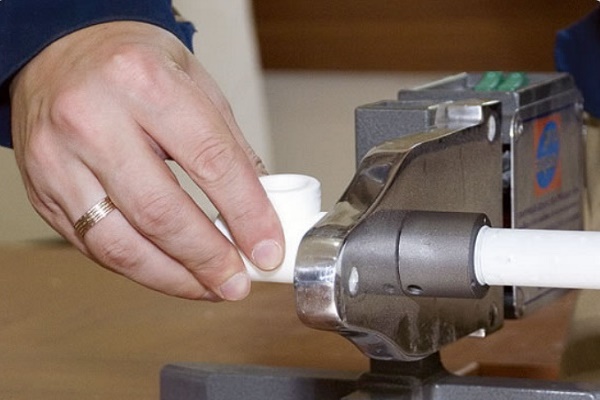
Kort sagt er essensen af svejseteknologien for polypropylenrør, at under påvirkning af høj temperatur opvarmes enderne af de elementer, der skal samles, og de forbindes ved at presse dem tæt sammen.
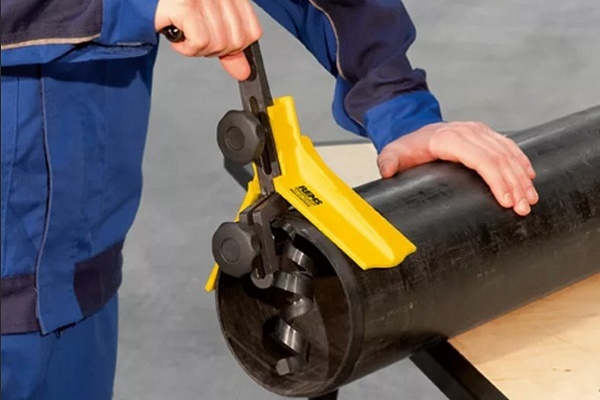
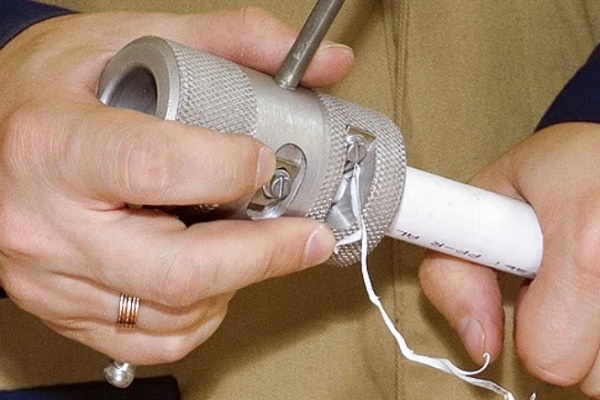
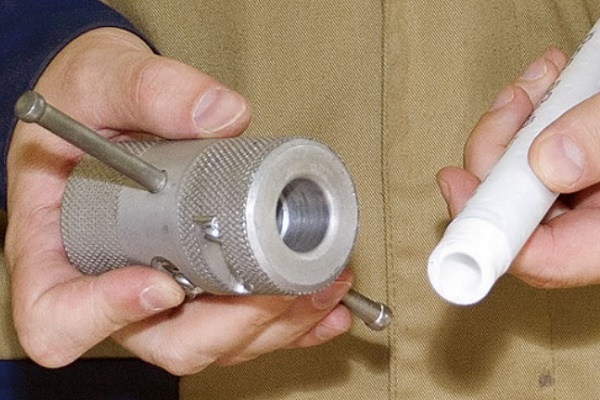
Før arbejdet påbegyndes, fjernes ujævnheder og grater fra de til den angivne længde afskårne rørstykker. Hvis røret har et indre eller ydre folielag, skal det forinden afrenses med en fræser, der er udstyret med velskærpede og justerede knive.
Ved afrensning med fræser skal røret skubbes helt ind i værktøjet, indtil det stopper.
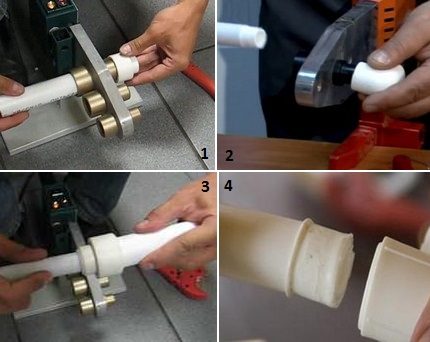
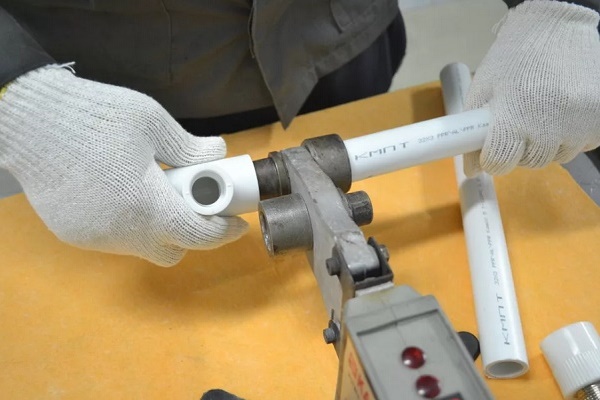
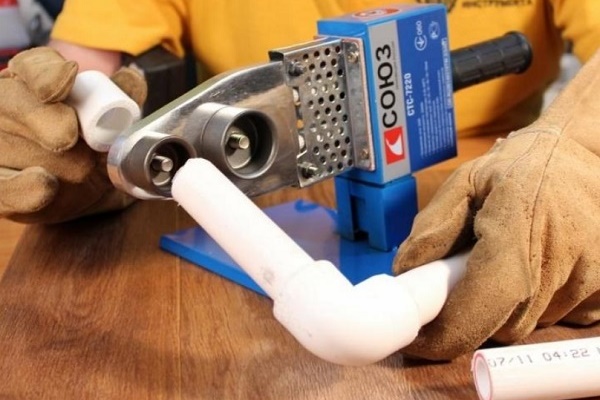
Arbejdet med at svejse plastrør gør du selv i følgende rækkefølge:
- Tilslut loddekolben til PP-rør til strømforsyningen for at opvarme udstyret til den optimale temperatur på 260-270 °C.
- De rørstykker, der skal forbindes, sættes samtidigt på dyserne, så de går så lige ind som muligt. Dette arbejde skal udføres hurtigt og sikkert.
- Når den anførte tid i instruktionen er overholdt, indtil fittings og rørender er smeltet, tages elementerne ud af varmedyserne.
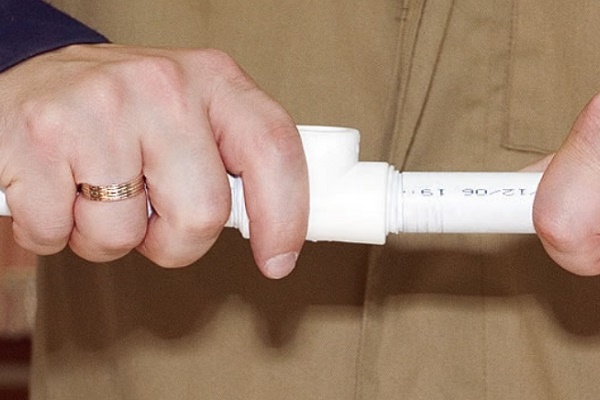
- Sammenføj de smeltede ender med hinanden, og pres dem forsigtigt ind i hinanden i 15-20 sekunder.
- De samlede dele efterlades i en statisk position, så sømmen kan køle helt af, og forbindelsen bliver monolitisk.
Opvarmningstiden kan bestemmes ud fra den vedlagte instruktion eller ved hjælp af nedenstående tabel.
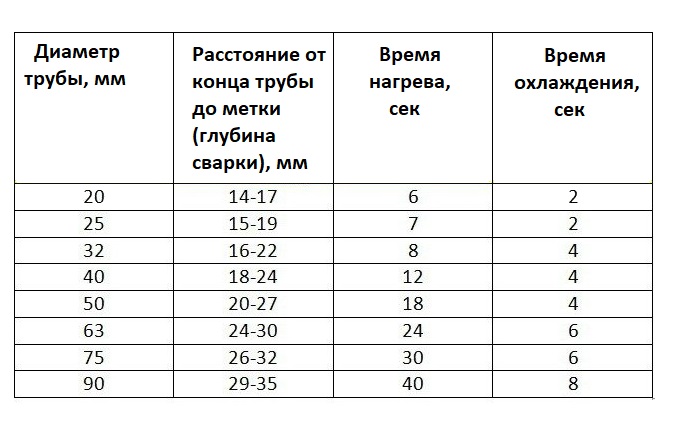
Man må ikke ignorere de tidskrav, der er angivet i tabellen. Utilstrækkelig opvarmning kan ikke sikre en pålidelig forbindelse. Overdreven opvarmning vil medføre, at polypropylenen 'flyder', og delene deformeres.
Som følge heraf dannes der buler på den indvendige overflade af svejsningerne, som væsentligt vil reducere rørledningens diameter.
Efter polymerisering og størkning, som tager omkring 20 sekunder, er samlingen klar. Efter samme teknik svejses alle efterfølgende samlinger, indtil varmesystemet eller polypropylen vandrør er fuldstændigt samlet.
Temperaturparametrene for svejsning af PP-rør er angivet i artiklen, som gør-det-selv-håndværkere bør læse inden arbejdet påbegyndes.
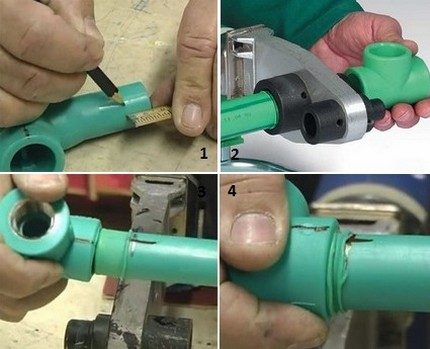
Kort fotovejledning til svejsning af PP-rør
Følgende samling af trin-for-trin-billeder hjælper med at visualisere rækkefølgen af arbejdet med at samle en polypropylenrørledning og forbinde dens dele:
Typiske fejl ved installation
De vigtigste fejl, som nybegyndere begår ved arbejde med polymere produkter:
- Opvarmning af dele. Under opvarmning skal delene være i den mest lige position. Selv den mindste forskydning kan påvirke hele VVS-systemets driftsparametre negativt.
- Samling af polymeriserede ender. Når man presser de smeltede ender af elementerne sammen, må man ikke dreje delene om deres egen akse. Dette kan føre til, at sømmen ikke bliver stærk nok.
- Justering af koaksialitet. Ved samling af elementerne er kun en let justering af deres koaksialitet tilladt, og proceduren bør ikke vare mere end 1-2 sekunder.
Endnu et vigtigt punkt: Når man indsvejser fittings med armaturer, skal man nødvendigvis tage hensyn til ventilernes placering og sikre, at de har fri fuld bevægelse.
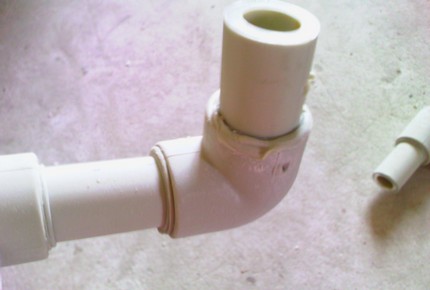
Hvis der opstår tvivl om kvaliteten af en søm efter samling af elementerne, er det bedre at skære samlingen ud og lave den om.
Det er bedre at udbedre fejl under konstruktionsmontagen, da det er langt mere problematisk at udskifte en utæt samling i et allerede igangsat system.
Samling af elementer uden lodning
Brug af kompressionsfittings og moderne klæbemidler gør det muligt at installere polypropylenrør kvalitativt, hurtigt og med minimale materialeinvesteringer.
Mulighed #1 — installation af kompressionsfitting
For at realisere denne samlingsmetode kræves køb af kompressionsfittings og brug af en krympetang.
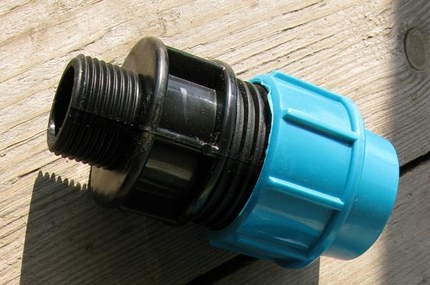
Montering af kompressionsfitting omfatter tre hovedtrin:
- På rørenden, som er skåret i ret vinkel og renset for grater, sættes en blå møtrik. Ved placering af den hvide krympering skal den gives en position, hvor den fortykkede del er rettet mod rørets haleende.
- Røret indsættes i fittingen, indtil det stopper, og klemringen skubbes helt ind.
- Den blå møtrik skrues på, først i hånden og derefter strammes med en nøgle.
Til montering af kompressionsfittings kræves ingen særlig viden eller færdigheder. Produkterne leveres helt klar til installation. De kan installeres under alle temperaturforhold.
Mulighed #2 — limning af elementer
Limmetoden anvendes til samling af vandrør, der kun skal transportere koldt vand. For at bruge 'kold' svejsemetode kræves en 'aggressiv' klæbemiddel som LN-915.
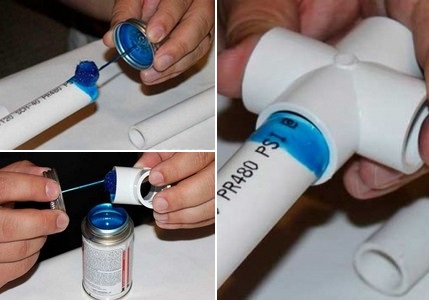
For at beskytte hændernes hud mod utilsigtet kontakt med sammensætningen og 'ætsning' af dens aktive komponenter, er det bedre at udføre limningsmanipulationer i beskyttelseshandsker.
Rækkefølge af handlinger ved limning af produkter:
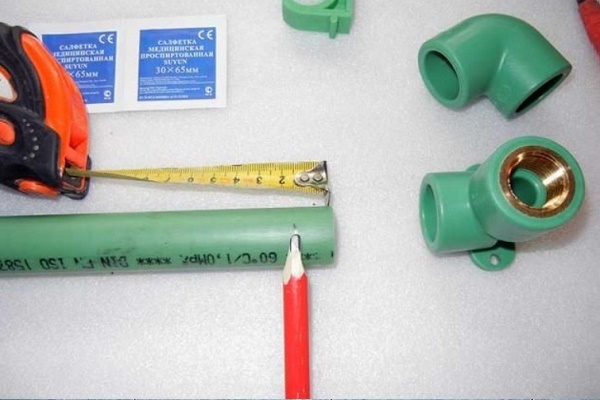
- Kontroller, at skærevinklerne på de samlede områder passer, og marker limningsstederne med blyant.
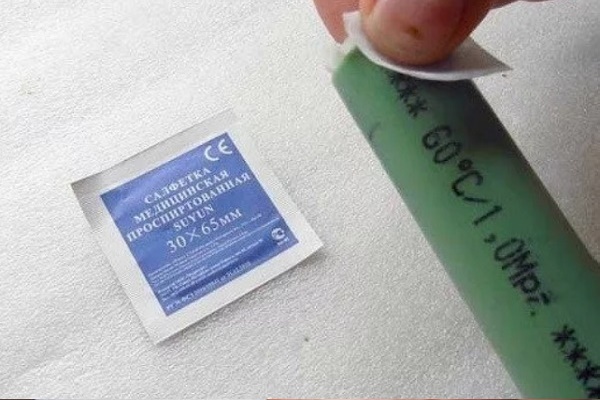
- Rengør og affedt rørenderne, der skal forbindes.
- På rørenden og fittingens muffeområde påføres klæbemidlet i et jævnt lag.
- Rørstykker indsættes i fittingens huller, idet man orienterer sig efter blyantmærkerne. Konstruktionen holdes i fast position i tre minutter, hvorefter overskydende materialer fjernes med en serviet.
- De samlede elementer lægges på en jævn overflade og efterlades i 5-6 timer til fuldstændig tørring.
Man kan først tænde for vandet for at kontrollere limkvaliteten et døgn efter monteringen er afsluttet.
Ved implementering af denne monteringsteknologi for PP-rør er det vigtigt at overholde to grundlæggende betingelser: temperatur- og fugtighedsforhold. Alt arbejde skal udføres ved en lufttemperatur på +5 til +35 °C. Ved limning under varmt vejr skal arbejdet udføres så hurtigt som muligt, så limen ikke tørrer ud før monteringen er færdig.
Konklusioner og nyttig video om emnet
Om nuancerne ved svejsning og limning af rør kan man lære af følgende videoer:
Video #1. Hvordan man svejser rør korrekt:
Video #2. Samling af vandforsyning uden svejsning:
Arbejdet med selv at samle polypropylenrør bør ikke volde store vanskeligheder, selv for en nybegynder. Man skal blot følge alle teknologiske normer tydeligt og samvittighedsfuldt. Og så vil det selvmonterede rørsystem glæde dig med problemfri drift.
Skriv venligst kommentarer i boksen nedenfor. Stil spørgsmål om kontroversielle punkter, del information, der kan være nyttig for besøgende på siden. Efterlad indlæg med din egen mening, læg billeder om emnet for artiklen.
 Montering af polypropylenrør selv: teknologi til arbejde med PP-rørledning
 Sådan laver du en stol af polypropylenrør: trin-for-trin vejledning til fremstilling
 Montering af kobberrør selv: installationsteknik for kobberrørledning
 Montering af metal-plastrør selv: samlingsteknik og eksempler på rørføring
 Forbindelse af plastrør med metalrør: gennemgang af de bedste metoder og monteringsdetaljer
 Montering af HDPE-rør selv: svejsevejledning + hvordan man bøjer eller retter sådanne rør
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Artiklen vil være nyttig for folk, der aldrig har haft med plastrør og deres samlingsmetoder at gøre. Jeg er ikke nybegynder i dette, men jeg har et spørgsmål. Der opstod et problem med autonom opvarmning. Vi skyder skylden på en lækage i systemet. Så kan polypropylenrør udvide sig, når systemet opvarmes, men sker det ikke efter 30-40 minutter, men efter 3 timer? De siger, at det kan, men jeg tror, det er producentens forsikring. Giv mig et råd.
Hej. Først og fremmest vil jeg sige, at du skal bruge armerede rør, som har en langt lavere lineær udvidelseskoefficient. Man skal også overveje, at PP-rør blødes op ved +140°C, selvom det er angivet, at de kan tåle temperaturer op til +170°C.
Til et illustrativt eksempel vedlægger jeg diagrammer og tabeller:
– med lineære udvidelseskoefficienter;
– ændring af rørlængde ved opvarmning fra 0 til 60°C (forskellige materialer);
– struktur af armeret PP-rør.
Disse oplysninger vil hjælpe dig med at løse dit spørgsmål.
Ja, ved en almindelig gevindforbindelse kan man kontrollere den visuelt og i tilfælde af lækage stramme eller pakke den selv. Men hvordan kontrollerer man kvaliteten af svejsesømmene, når man modtager arbejdet fra en håndværker? Hvem skal man klage til, efter at forbindelsen sprænger, når du er fraværende, og oversvømmer alle de nederste etager? Sådanne arbejder bør man faktisk udføre selv.
Så håndværkeren skal selv kontrollere kvaliteten af det udførte arbejde. For at sikre pålideligheden af alle forbindelser og funktionaliteten af kommunikationerne, udføres en trykprøvning af varmesystemet. På hjemmesiden er der en hel artikel om dette emne.
Jeg anbefaler også at udføre en lignende procedure efter udskiftning af udstyr, adaptere, tætninger. Og generelt bør man kontrollere varmesystemet ved trykprøvning hver sæson for at undgå ubehagelige overraskelser. I princippet vil en almindelig bilpumpe til pumpning af dæk, en adapter og en manometer være tilstrækkeligt til dette.