Montering af varme med polypropylenrør: sådan laver du et varmesystem af polypropylen
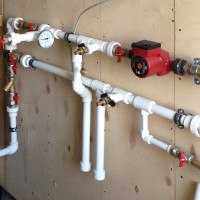
Polypropylenrør bliver i stigende grad en god erstatning for stål- og støbejernsrør, som tidligere blev brugt i VVS. Mange private huse, der bygges i dag, udstyres med varmesystemer, koldtvandsforsyning og varmtvandsforsyning, der er monteret med polypropylen.
Desuden er montering af varme med polypropylenrør nemt at gøre selv. I hvert fald er det meget lettere at bygge et plastiksystem end et metalsystem.
Artiklens indhold:
Opvarmning baseret på polypropylen
Hvis du beslutter dig for at lave et varmesystem eller et andet system af polypropylenrør, vil du ud over plastikrør også have brug for ekstra tilbehør.
Specifikt vil følgende materialer, udstyr og værktøj være nødvendigt:
- rørsaks eller rørskærer;
- loddeapparat til VVS;
- folieafskærer;
- tætningsbånd (PTFE);
- skarp kniv;
- affedtningsmiddel (f.eks. Tangit-servietter);
- nødvendigt udvalg af fittings;
- målebånd og markeringspen;
- fastgørelsesdele, skruer og rawplugs.
Man skal være opmærksom på hovedmaterialet – PP-rør, som systemet skal bygges af. Fordi et varmesystem af polypropylenrør kan samles med materiale af forskellig klasse.
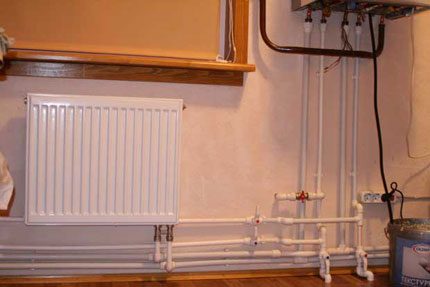
Det konkrete valg af samling afhænger af de planlagte driftsforhold.
Klassifikation og beregningsparametre
De eksisterende GOST-standarder (ISO10508) fastsætter klassifikationen af polypropylenrør, hvorudfra dette materiale kan anvendes under bestemte driftsforhold.
Langpolypropylenprodukter opdeles i 4 klasser (1, 2, 4, 5) efter typiske anvendelsesområder og efter værdier for arbejdstryk (4, 6, 8, 10 ATM):
- klasse 1 (varmtvandssystemer op til 60°);
- klasse 2 (varmtvandssystemer op til 70°C);
- klasse 4 (gulvvarme og radiatorkredsløb op til 70°C);
- klasse 5 (radiatorsystemer op til 90°C).
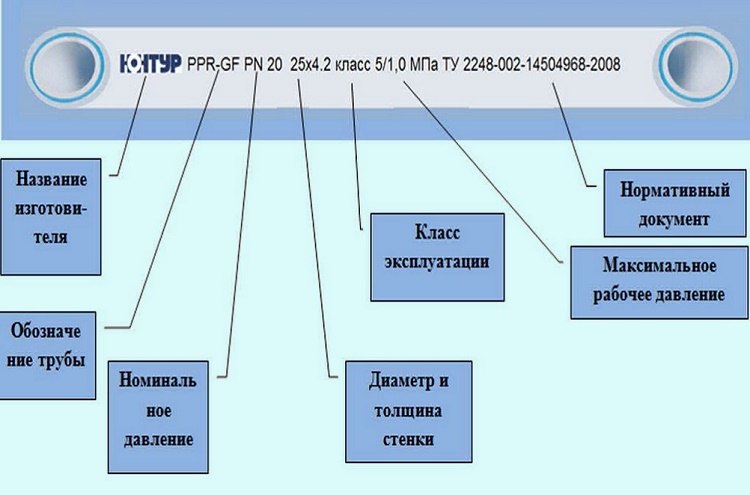
For eksempel kræves polypropylenrør for at lave et lavtemperaturvarmesystem. Derefter kan man ud fra markeringen på rørenes ydre overflade bestemme det egnede materiale.
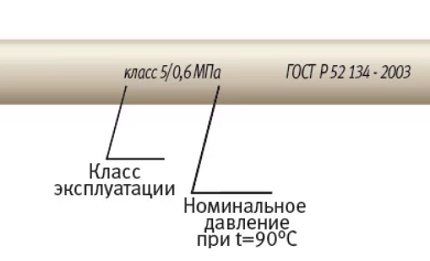
Til dette tilfælde vil slanger med betegnelsen – Class 4/10 være egnede, hvilket svarer til grænsetemperaturparameteren 70°C og den tilladte grænse for arbejdstryk – 10 ATI.
Industrien producerer som regel produkter til generelle formål. De fremstillede produkter understøtter en omfattende klassifikation. I dokumentationen for et sådant materiale markering af PP-rør angives en standardopremsning af tilladte parametre (Class 1/10, 2/10, 4/10, 5/8 bar).
Således, når man planlægger at lave opvarmning i huset af polypropylen selv, vælges hovedmaterialet normalt af håndværkeren i direkte afhængighed af:
- af de planlagte driftsparametre;
- af opvarmningsmetoderne for varmebæreren;
- af det anvendte reguleringssystem.
Det er også ønskeligt at beregne levetiden for det fremtidige varmesystem under anvendelse af parametre:
- øvre værdier af Trab og Prab;
- rørenes vægtykkelse;
- ydre diameter;
- sikkerhedsfaktor;
- varighed af fyringssæsonen.
I gennemsnit bør polypropylenets levetid være mindst 40 år.
Trin for samling af system med PP-rør
Lad os se på, hvordan man laver rørledning af polypropylen under hensyntagen til monteringsnormer og -regler. Starten af netværkskonstruktionen bør forudgås af en omhyggelig inspektion af alle dele i det fremtidige systems sæt. Komponenterne (rør, fittings) skal være i passende stand – rene, uden skader.
Det anbefales at anvende dele fra kun én producent. Omgivelsestemperaturen på arbejdspladsen – mindst +5°C.
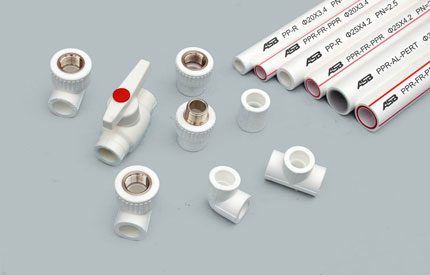
Det er tilladt at forbinde polypropylendele af systemet med hinanden ved hjælp af en af tre typer svejsning:
- Polyfusion.
- Elektromuffe.
- Stødsvejsning.
Til samling af varme- og vandforsyningssystemer produceres ikke kun polypropylenrør og -fittings til svejsning. Der fremstilles også specielle fittingsdele med gevind, der er nødvendige til montering af afspærrings- og reguleringsventiler med metalhus.
På selve polypropylenrørene foretages der ikke gevindskæring hverken på fabrikken eller derhjemme. De forbindes kun ved varm svejsning, sjældnere koldsvejsning.
Særlige forhold ved monteringsarbejdet
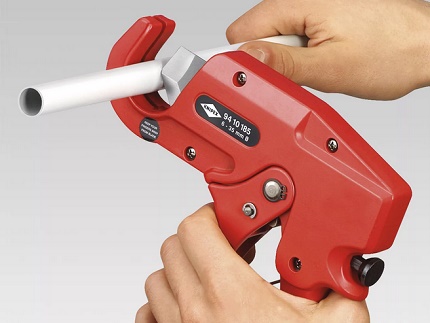
Alle komponenter, der anvendes under montering, når de skal tilpasses i størrelse, skæres med en rørskærer eller med sakse, der er specielt beregnet til dette formål.
Arbejde med dette værktøj giver et jævnt og rent snit, hvilket er vigtigt for at opnå en kvalitetsforbindelse.
Hvis der kræves en 'plastik-metal' overgang, skal der på varmtvands- og varmeledninger udelukkende anvendes fittings-overgange udstyret med en presset messing (nikkeleret) gevindbøsning (indvendig eller udvendig). Spænding af sådanne forbindelser udføres med båndnøgler, hvis der ikke er en profil til en standardnøgle.
Traditionelt samles varmeledninger af polypropylen, også som gør-det-selv, med smeltemetoden ved hjælp af en polyfusionssvejser. Arbejdssættet til sådanne apparater indeholder en gruppe dyser, der er fremstillet til forskellige diametre af plastrør.
Det er nødvendigt at vælge de passende dyser, montere dem på varmepladen og fastgøre dem med skruer.
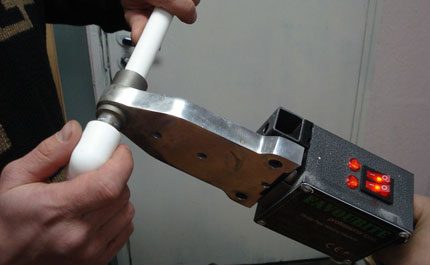
Med strømregulatoren på polyfusionssvejseren indstilles arbejdstemperaturen, typisk 250-270°C. Det er nødvendigt at vente, indtil apparatet er helt opvarmet. Når arbejdstemperaturen er nået, indikeres det af en kontrol-LED.
Nogle apparater leveres med et kontakttermometer, der måler opvarmningstemperaturen med en nøjagtighed på én grad.
Svejseprocedure for polypropylen
Trin for trin foregår alle handlinger normalt som følger:
- Mål og skær det nødvendige stykke rør.
- Brug en skarp kniv til at affase arbejdsenden i en vinkel på 30-40°.
- Mål det område, hvor røret skal gå ind i fittingen, og markér grænsen med en tusch.
- Lav også aksemærker på delene for at forhindre rotationsforskydning.
- Brug en skæreenhed til at fjerne plastiklaget (øverste) og aluminiumslaget (midterste) på rørets samlingsområde.
- Affedt arbejdsfladerne (som skal svejses) med et specielt middel.
- Begynd opvarmningsproceduren for delene.
Først sættes fittingen på pladen med dysen, idet man tager højde for, at denne dels vægge er tykkere end rørets. Fittingen skal sidde tæt på svejseapparatets dysehus. Hvis der er slør – skal fittingen kasseres.
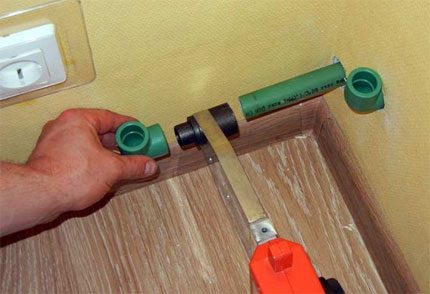
Dernæst indsættes den bearbejdede ende af polypropylenrøret i en anden dyse. Tætheden af pasformen skal også opfylde kriteriet om ensartet kontakt rundt om hele omkredsen. Begge dele holdes på varmepladen i den tid, der er angivet i tabellen:
| Delens diameter, mm | Opvarmningstid, sek |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Delens diameter, mm | Fikseringstid, sek |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Efter de angivne sekunder fjernes delene fra dyserne og samles ved en jævn og ensartet indføring af røret i fittingen (uden aksial forskydning).
Indføringen af røret i fittingens hulrum udføres indtil markørmærket. Forbindelsen presses dog ikke helt til. Der skal efterlades et indvendigt mellemrum på ca. 1 mm.
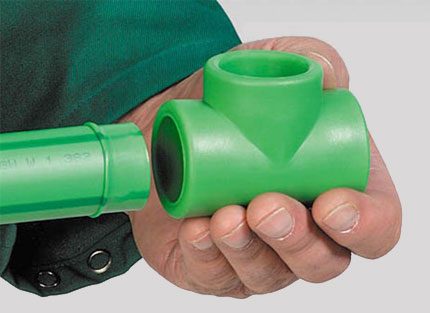
Efter samling af PP-rør ved svejsning skal samlingsstedet forblive ubevægeligt (fikseret) i mindst 20 sek. I løbet af denne tid hærder den smeltede plastik, og der dannes en stærk, tæt forbindelse.
For at opnå fuldstændig styrke skal den svejsede samling holdes uden belastning i mindst 1 time. Med denne metode samles hele varmesystemet ved at fremstille korte sektioner, som derefter forbindes til enheder og hovedledninger.
Hensyntagen til lineær udvidelse (sammentrækning)
Svingninger i eksterne og interne temperaturer fører uundgåeligt til lineær udvidelse eller sammentrækning af polypropylen. Disse egenskaber skal tages i betragtning under montering af PP-rørledninger. Hvis de karakteristiske lineære ændringer i varmesystemets rørledninger ikke kompenseres korrekt, medfører det en forkortelse af hele samlingens levetid.
Kompensation for lineær udvidelse for polypropylenprodukter opnås på grund af materialets egne fleksibilitetsegenskaber. Det er kun nødvendigt at udføre korrekt lægning af hovedledningerne. Korrekt lægning betyder at sikre bevægelsesfrihed for rørledningen inden for rammerne af den lineære udvidelse.
Hvordan sikrer man en sådan montering? Meget simpelt. Monteringssættet skal indeholde specielle kompensatorer, standard fastgørelsesklemmer bestående af faste og bevægelige elementer.
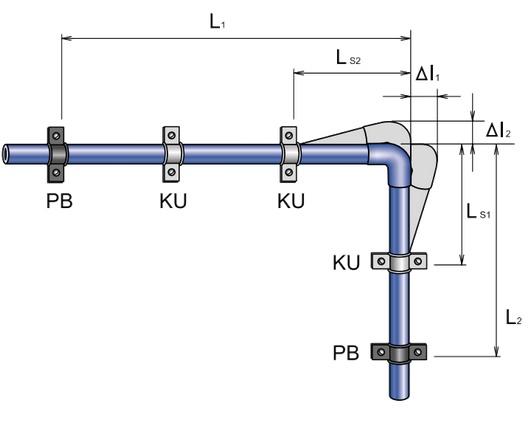
Lineær udvidelse kan også kompenseres ved forspænding af rørledningen. Denne tilgang reducerer udvidelseslængden. Retningen af forspændingen er direkte modsat den lineære udvidelse.
Særlige forhold ved hovedledningsmontage
Lægning af polypropylenlinjer ved installation af tyngdekraftopvarmning udføres i overensstemmelse med standarder (GOST 21.602-79; GOST 21.602-2003), som bestemmer en minimumshældning på 0,5% mod det laveste punkt. Ved det laveste punkt skal der placeres en tømningsenhed med en drænventil.
Rørledninger skal opdeles i sektioner med mulighed for afspærring af disse sektioner ved hjælp af afspærringsventiler, f.eks. i tilfælde af en ulykke. Reguleringsventiler og afspærringsventiler skal inden installation på sektionen kontrolleres for funktionsdygtighed og kvalitet af lukning/åbning.
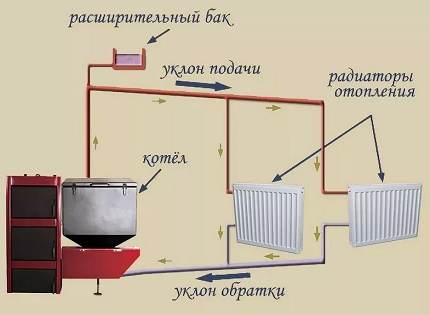
Ved montering af stigrør skal der lægges særlig vægt på faste understøtninger og opbygning af en korrekt kompensationsordning for lineær udvidelse.
Den nødvendige kompensationsparameter for stigrøret kan opnås på to måder:
- Med bevægelige understøtninger.
- Med en kompensationssløjfe.
For et varmesystem i almindelig boligejendom bruges som regel kun den første metode. Faste understøtninger placeres på stigrøret i området under og over t-stykket eller ved muffeforbindelser af rør. Sådan fastgørelse forhindrer nedbøjning af stigrøret.
Varmesystemets ledninger skal isoleres, inklusive fittings og afspærringsarmatur. Undtagelsen er rørsektioner, der er lagt direkte i boligområdet, som i praksis er en forlængelse af radiatorerne. Som isolering er det bekvemt at bruge polyurethanisolationsrør.
Konklusioner og nyttig video om emnet
På eksemplet med tilslutning af en radiator vises processen med bearbejdning og svejsning af polypropylenprodukter ved hjælp af specialværktøj.
Fremkomsten af rør fremstillet af polypropylen og deres anvendelse i praksis gør det muligt at reducere installationsarbejdets kompleksitet betydeligt, herunder gør-det-selv. Dette moderne materiale åbner flere muligheder for ejere af private hjem, hvor varmesystemer forsynes fra interne kilder – gas-, el- og brændekedler.
Fortæl om din egen erfaring med at samle et rørsystem af polypropylenrør. Del nyttige tekniske detaljer med besøgende, som ikke er nævnt i artiklen. Skriv venligst kommentarer i boksen nedenfor, stil spørgsmål, og offentliggør billeder relateret til artiklens emne.
 Installation af kobberrør til varme: særlige forhold ved udførelsesteknologi
 Isolering til varmerør: oversigt over typer + eksempler på brug
 Hvilke rør er bedst at vælge til opvarmning: en sammenlignende gennemgang
 Polypropylenrør til opvarmning: typer, udvælgelseskriterier, mærkning
 Sådan laver du selv en skorsten i et privat hus: konstruktionstyper og deres udførelse
 Rør til varmekedler: hvilke rør er bedst til kedelopbinding + monteringstips
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Jeg kunne godt tænke mig selv at installere sådan et system af polypropylenrør derhjemme for at være helt sikker på kvaliteten af samlingerne og beskytte mig mod sjusk fra udførerne. Men jeg er bekymret over én ting: hvad koster det at købe det nødvendige udstyr til svejsning af rørene? Jeg anser det for en stor ulempe ved polypropylenrør, at de ikke kan bøjes - i modsætning til metal-plast kan de slet ikke bøjes.
Jeg var også nervøs i starten, men så loddede jeg selv alt om i mit hus – og intet lækkede! Loddekolben er billig – 133-200 kr. Alt udstyr er inkluderet – læs vejledningen, så lykkes det! Held og lykke!
Jeg hører for første gang om affedtning af rør før lodning. Hvor mange unødvendige bevægelser skal man lave, så brænder loddekolben ihjel. Efter min mening gør ingen det sådan, det var for 20 år siden, da plastik var limet.
Men lineær udvidelse på polypropylen kan minimeres ved hjælp af kompensatorer. Det gør selvfølgelig monteringen lidt dyrere, men så får man ingen buede rør.
Hvad er kompensatorer, kan du uddybe?