Montering af HDPE-rør selv: svejsevejledning + hvordan man bøjer eller retter sådanne rør

Polyethylen af lav densitet indtager en dominerende plads i popularitetsranglisten blandt materialer, der anvendes til samling af rørledninger. Hemmeligheden bag denne efterspørgsel forklares nemt af alsidigheden i anvendelse og enkelheden ved montering af polyethylenrør.
Men som med ethvert andet polymer kan kvalitetsmontering af PND-rør med egne hænder kun udføres under streng overholdelse af teknologien. Vi fortæller, hvilke detaljer du skal overveje, når du sammensætter elementer. Vi forklarer, hvordan du korrekt udfører deres bøjning og udretning.
Artiklens indhold:
Effektive metoder til samling af PND-rør
Teknologisk set kan PND-rør forbindes på to hovedmetoder – permanente og aftagelige.
Den første involverer brug af en svejsemaskine, den anden udføres uden brug af en sådan.
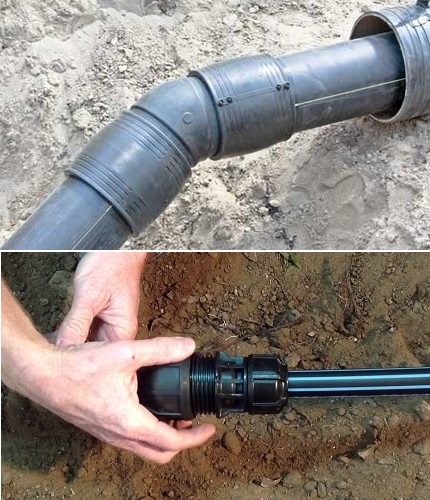
Svejsede permanente forbindelser giver maksimal tætning, hvilket er særligt relevant ved etablering af trykledninger. Aftagelige forbindelser er nemme at montere og gør det muligt til enhver tid at skille rørledningen ad for at ændre konfigurationen eller tilføje nye afgreninger.
Permanente metoder til sammenføjning
Til samling af PND-rør anvendes to permanente forbindelsesmetoder: ved stødsvejsning og ved installation af en elektrosvejsemuffe.
I alle tilfælde, når disse metoder implementeres, stilles der følgende krav til samlingerne:
- Den maksimale forskydningsvinkel for de svejste sektioner bør ikke overstige 10% i forhold til vægtykkelsen af de sammenskudte rør.
- Sammenføjningssømmen skal placeres over det ydre niveau af overfladen på de tilstødende sektioner.
- Højden af en kvalitetsmæssigt udført svejsning skal variere i området 2,5-5 mm.
Den optimale højde af svejsningen afhænger af vægtykkelsen på det smeltede emne. På tyndvæggede rør (op til 5 mm) bør den ikke overstige 2,5 mm. Hvis rørets vægtykkelse varierer mellem 6-20 mm, bør svejsehøjden ikke overstige 5 mm.
Ved stødsvejsning af rør
Dannelse af en permanent forbindelse sker ved at blødgøre materialet til en sej substans, så der sker en diffus sammensmeltning af dets dele. Det anvendes til rør med godstykkelse over 5 mm.
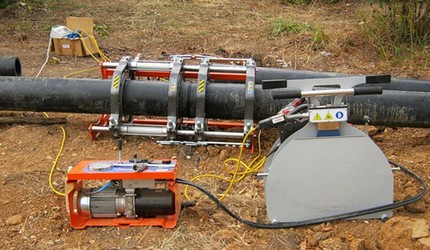
Svejsemetoden bruges på lige strækninger af vandledningen, som skal drives under tryk. Kun den giver en tæt samling ved diametre over 200 mm, da den ikke medfører tab af rørstivhed, som fører til deformation.
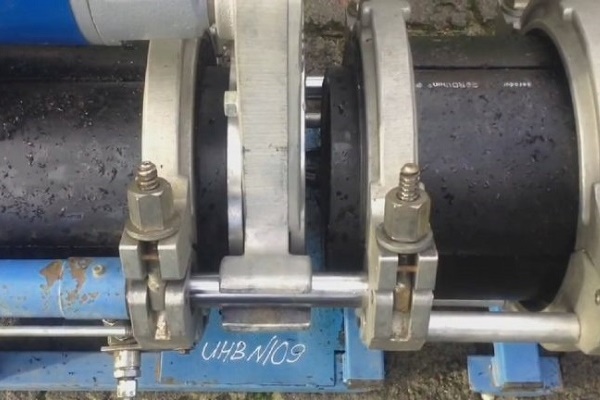
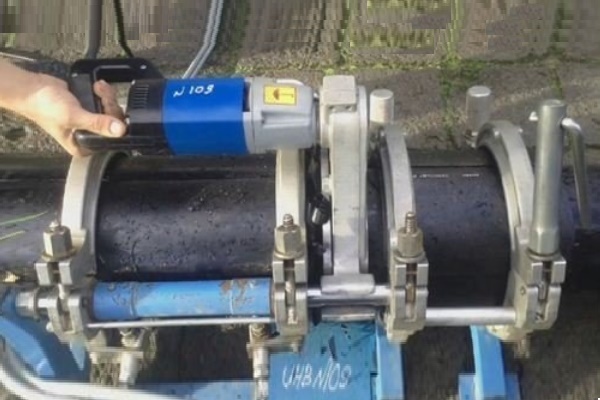
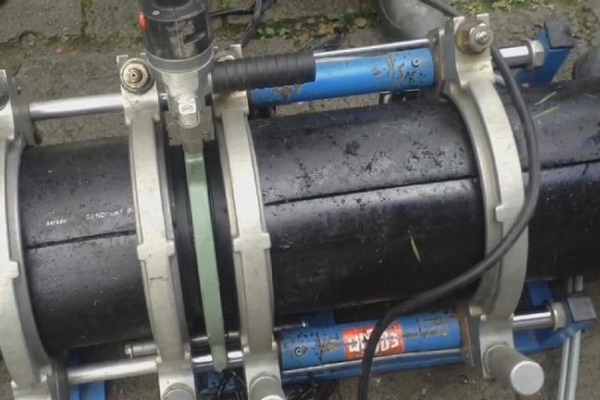
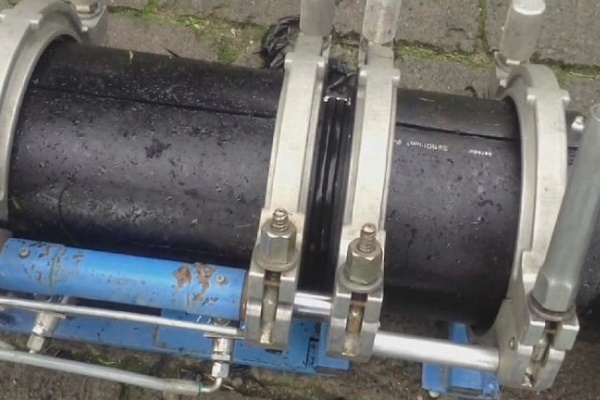
Solid svejsning af HDPE-rør med egne hænder udføres ved brug af et specialværktøj. Metoden går ud på at opvarme enderne af samlingsdelene til en viskøs tilstand ved hjælp af en varmedyse. De blødgjorte ender forbindes blot med hinanden under tryk, hvorefter samlingsområdet får lov at køle af.
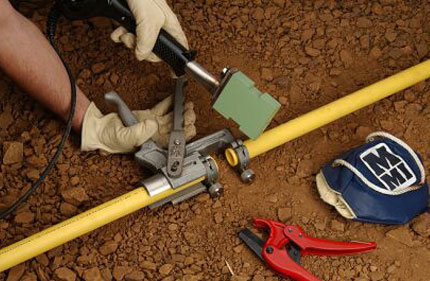
Ved udførelse af svejsearbejde er det vigtigt at overholde temperaturregimet for varmeelementerne.
Parametrene for holdetid og temperatur for varmeelementerne bestemmes under hensyntagen til tre faktorer:
- Rørledningens godstykkelse.
- Afgreningernes diameter.
- Svejseapparatets tekniske parametre.
Sammensætning af rør ved svejsning er den mest pålidelige og holdbare løsning. Med den kan man skabe en permanent forbindelse, der kan modstå tryk både i trykløse og tryksatte vandforsyningssystemer.
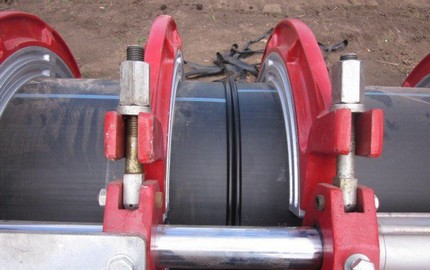
Svejsning udføres i følgende rækkefølge:
- Røret skæres til den ønskede størrelse. Paralleliteten af endernes plan justeres. Enderne renses med sandpapir.
- Der affases 2-3 mm i enderne. Svejseområdet rengøres grundigt og behandles med affedtningsmiddel.
- Svejseapparatet indstilles til opvarmning til 260°. Mens det varmer op, monteres svejseindsatserne, og man venter, indtil deres opvarmningsgrad har nået den indstillede temperatur.
- Ved hjælp af centreringsmekanismen sænkes fittingen og rørenden ned i dysens hulrum. Hvis loddekolben ikke har en centreringsmekanisme, må man kontrollere justeringen "med det blotte øje" og gøre samlingen så præcis som muligt.
- De centrerede elementer skydes ind til den markerede position, forbindes under tryk, og holdes i den smeltetid, der er angivet i vejledningen.
- Efter arbejdet er afsluttet, flyttes apparatet til siden og slukkes. Svejseområdet låses fast i den givne position uden forskydning eller drejning, indtil overfladen er helt afkølet.
Ved svejsning er det vigtigt ikke at holde den for længe. Dette kan føre til dannelse af en polyethylenbul i produktets indvendige diameter.
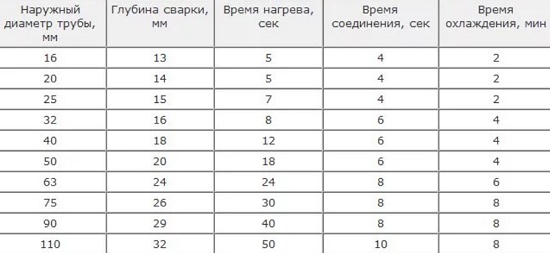
For at opnå en pålidelig fastgørelse skal installationsdybden være omkring 2 mm. Ved at overholde den angivne dybde vil den resulterende svejsesøm have et jævnt og præsentabelt udseende med en ensartet afstandshøjde.
Følgende udvalg af billeder viser trinene til stumpsvejsning af HDPE-rør:
Ved elektrosvejsemuffe
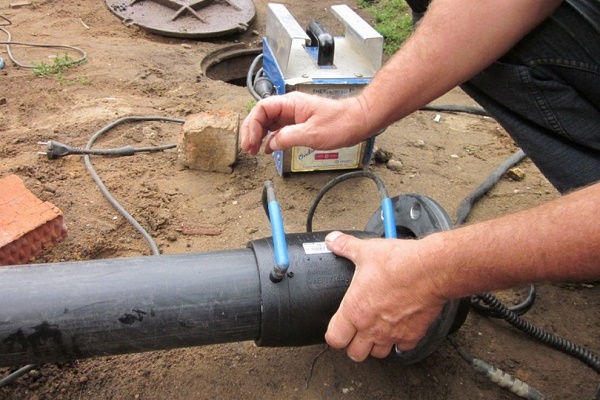
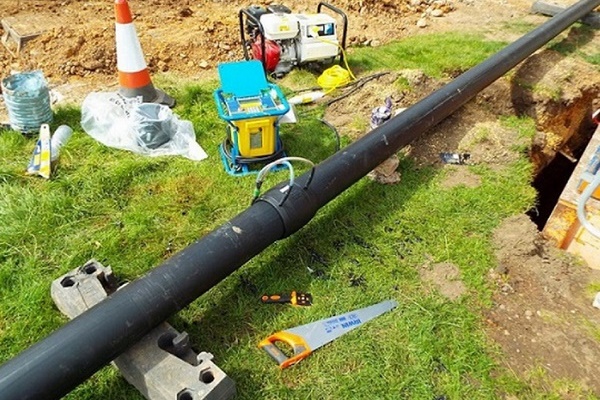
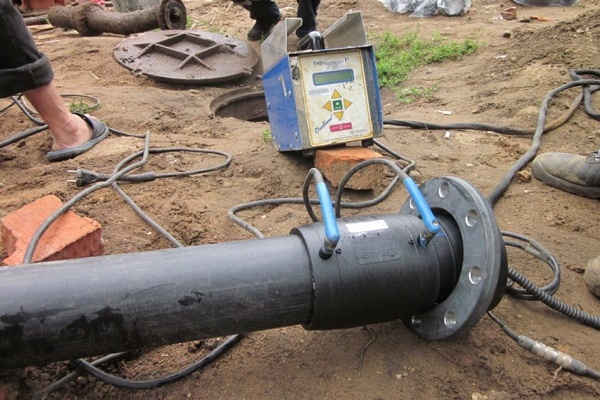
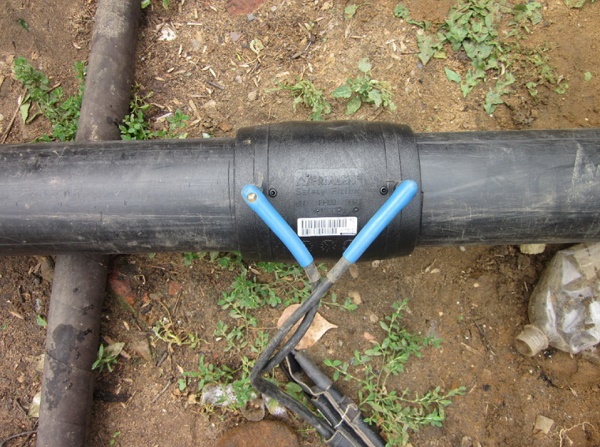
Ved anvendelse af denne metode til permanent samling bruges elektromuffesvejsning eller en elektrosvejsefitting.
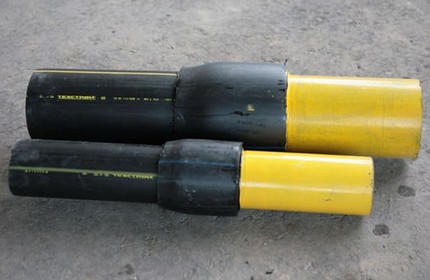
Denne metode er effektiv, når man arbejder under trange forhold. For eksempel ved reparationer i brønde eller når man skal lave tilslutninger til allerede samlede rør.
Der er ingen fælles standarder for muffelodning i nationale regulativer. Denne teknologi anvendes oftere i europæiske lande og reguleres af standarderne DVS-220715.
Teknologien til sammenføjning af HDPE-rør ved hjælp af muffer omfatter en række grundlæggende trin:
- Forberedelse af kommunikationsområdet. Den ydre overflade af afgreningen renses for fedt og støv. Til dette formål bruges sæbe- og alkoholopløsninger, som fås i et bredt udvalg i byggemarkeder.
- Behandling af samlingssteder. Monteringstætheden afhænger direkte af, hvor glat snittet er udført. For at opnå en perfekt glat overflade gnides rørenden med et stykke finkornet sandpapir.
- Oprettelse af fase. Afgreningens samling skæres i 45°. Affasningen sikrer maksimal tæt tilpasning af elementerne og deres fastgørelse.
- Montering af muffe. Muffen tilsluttes strømforsyningen. Når den er opvarmet til den indstillede temperatur, sættes muffen på røret med den ene side (dornen), og den anden ende (hylsteret) forbindes med den anden rørafgrening.
En afgørende betingelse for udførelse af elektromuffesvejsning er at sikre, at delene er ubevægelige under opvarmning og afkøling. Når afgreningerne føres ind i den opvarmede muffes hulrum, er det vigtigt at arbejde hurtigt, men yderst forsigtigt for ikke at overophede polyethylenen.
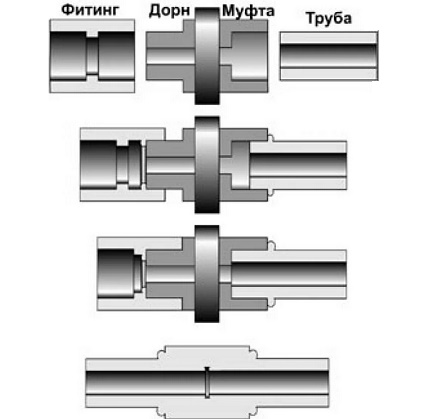
Når stykkerne føres ind i muffens hulrum, skal du være forberedt på, at der langsomt vil sive flydende plast ud fra under muffen. Efter arbejdet er færdigt, skal du kun fjerne muffen og lægge den samlede rørledning på en hård overflade for at fastgøre den i den ønskede position.
Efter afkøling af smelten vil der ved samlingen være synlig en klembøjle, der sidder tæt mod røret.
Men når du vælger denne metode, skal du være opmærksom på, at plastrør ikke er særligt stive. Derfor kan sømmen ved højt indre tryk let sprække. Muffesamling er ikke den bedste løsning til opvarmningssystemer og til at lave afgreninger til håndvasken.
En artikel om vurdering af styrker og svagheder ved forskellige svejsemetoder til PND-rør er afsat, og vi anbefaler, at du sætter dig ind i dens indhold.
Aftagelige metoder til sammenføjning
Hvis du ser på mulighederne for aftagelig samling, udføres de med flanger og kompressionsfittings. Hvis montagen udføres nøjagtigt, bliver de lige så pålidelige som dem, der er lavet med en svejsemaskine.
Enhver type af uadskillelig samling inkluderer en elastisk del. Når den klemmes med et spændeværktøj, udfylder den alle hulrum i samlingsområdet og forhindrer dermed lækager.
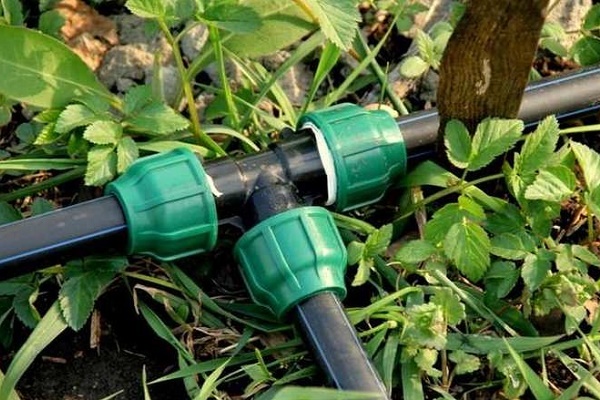
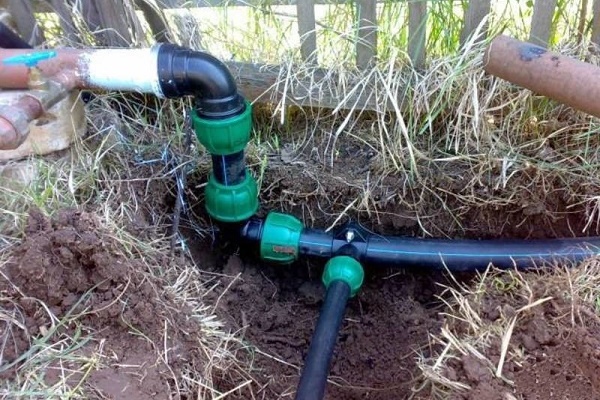
Ved brug af fittings af PND
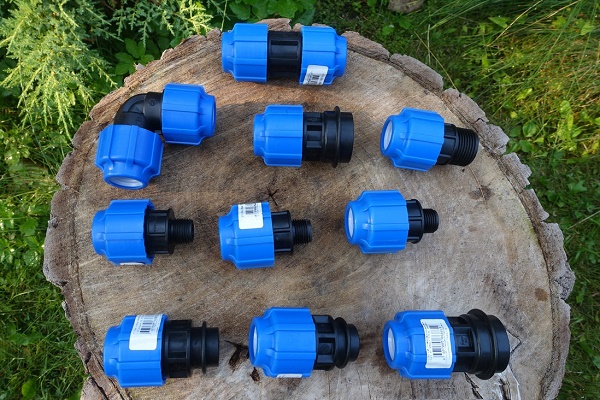
For at udføre denne metode bruges kompressionsfittings, som er gevindstykker med udvendigt gevind på begge sider.
De kan samle rør og sikre en tæt forbindelse med høj tætningsevne. Samtidig kan den aftagelige samling nemt fjernes når som helst for at ændre ledningens konfiguration eller foretage en akut reparation.
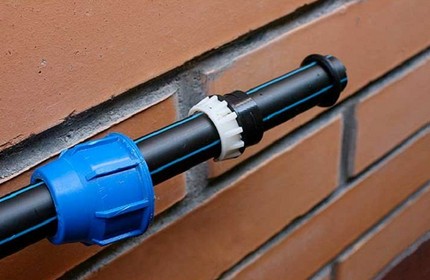
Fremgangsmåde for at opnå en fittingsforbindelse:
- På de forberedte ender af begge rør sættes en afstandsring af polyurethan eller gummi. Ringens yderdiameter skal være lig med indvendig diameter på de rør, der skal samles.
- Enderne udstyres med en spændemøtrik og to trykskiver. Den første skive er til at presse afstandsringen ud, den anden skal tætne møtrikken mod rørenden.
- Samlingen samles efter princippet 'rør – fitting – rør'. For at øge pålideligheden spændes den helt i bund fra begge sider med spændemøtrikken.
Til montering af delene bruges en specialnøgle. Med den skrues trykmøtrikkerne på forbindelsesfittingene af.
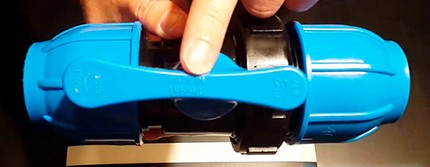
Den største fordel ved denne samlingsmetode er, at den kan udføres bekvemt selv ved væsentlig lavere omgivelsestemperaturer. Svejsede samlinger kræver derimod mindst +5°C.
Et bredt udvalg af forbindelseselementer med forskellige diametre gør det muligt at samle alle former for rørføringer og lave de nødvendige forgreninger i rørledningen.
Ved installation af flange
Flangetypeforbindelsen vælges, når man skal tilslutte en HDPE-rørledning til stålrør. Med flanger er det bekvemt at tilslutte ventiler, reguleringsanordninger og spjæld til hovedledningerne.
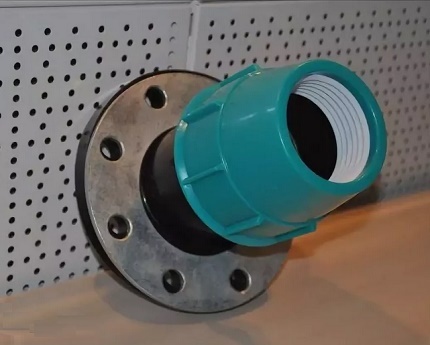
Til montering på polyethylenrør anvendes flanger, der opfylder GOST 12882.80. De har en udvidet indvendig diameter.
Arbejdet med at installere flangen udføres i følgende rækkefølge:
- På den ene ende af ledningen laves et gevind.
- Elementet skrues ind i gevindet.
- På elementet sættes afgangsrøret fra den tilsluttede slange.
- Samlingsstedet opvarmes med en muffe eller en varmepistol.
Før flangen sættes på, skal den inspiceres for skarpe kanter og grater, der kan beskadige polyethylenrørets endeflade.
Hvordan bøjer eller retter du et produkt?
Polyethylenrør sælges som lige 12-meter længder eller som sammenrullede produkter på store spoler. Når de er rullet sammen, får de en ringform og deformeres. Før et deformeret HDPE-rør rettes eller bøjes, skal det opvarmes.
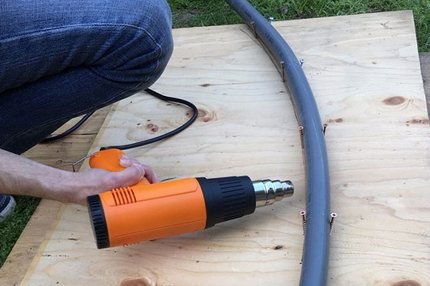
Polyethylen med lav densitet er kendt for god elasticitet. Men det mister denne egenskab ved opvarmningstemperatur over +80°C. Dette bruger man, når man har brug for at ændre produktets konfiguration.
Men det er værd at huske, at for at rette eller bøje kan temperaturen kun hæves i en kort periode. Polyethylenrøret hører nemlig til kategorien byggematerialer, som kan beskadiges, hvis temperaturforholdene overskrides.
Oversigt over metoder til at rette rør
At rette et rør og fjerne knæk, der er opstået under opbevaring og transport, er nemmest efter let opvarmning af produktet. Hvis udskiftning eller reparation af rørledningen udføres om sommeren, når solens stråler er mest intense, kan man bruge dem til at opnå målet.
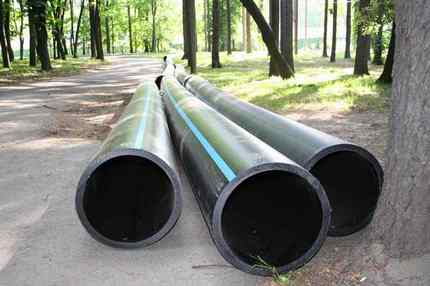
UV-stråler forringer ikke polyethylens driftsparametre, men kan midlertidigt blødgører rørets vægge. Du skal blot fastgøre det blødgjorte rør langs en stiv støtte eller væg eller lægge det i en forgravet rende. Før du retter et bøjet HDPE-rør på jorden, skal du rydde området.
Hvis arbejdet skal udføres om vinteren, skal du bruge varmt vand til at opvarme produktet. Men denne metode er effektiv for rør med en størrelse på højst 50 mm. Som hjælpemidler til at rette ud kan du bruge metalgelændere og murstenskonstruktioner. Under alle omstændigheder: Jo kortere stykke af produktet, jo lettere er det at arbejde med.
Effektive metoder til at bøje et emne
Hvis den modsatte situation opstår, hvor man skal bøje et HDPE-rør, anvender man den samme varmebehandling.
Til opvarmning bruges følgende metoder:
- blæs med varm retningsbestemt luft fra en bygningsføner;
- opvarm produktets vægge med en gasbrænder;
- overhæld overfladen med kogende vand.
For at gøre bøjeprocessen lettere er det bedst at bygge en formramme. En jig, hvis størrelse svarer til diameteren på det rør, der skal bøjes, kan laves af almindelige fiberplader. For at gøre overfladen af jiggen glat, slib den med et stykke sandpapir.
For at bøje et HDPE-rør med en føner udføres arbejdet i følgende rækkefølge:
- Det sted, der skal bearbejdes, opvarmes med en bygningsføner.
- Det blødgjorte emne lægges ned i formrammen.
- Bøj røret forsigtigt uden at anvende for meget kraft, så produktet ikke revner i bøjningspunktet.
Når den ønskede bøjningsvinkel er opnået, skal produktet efterlades til fuldstændig afkøling, og først derefter tages det ud af rammen.
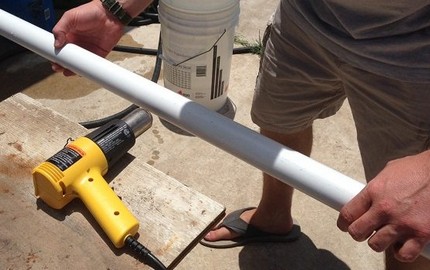
Vigtigt: Når du opvarmer røret, skal du holde dig til 'den gyldne middelvej'. Hvis overfladen ikke er tilstrækkeligt opvarmet, kan røret gå i stykker under bøjning. Hvis varmeelementet bringes for tæt på emnet under opvarmning, kan polymeren antændes.
Konklusioner og nyttig video om emnet
Lær om nuancerne ved svejsning og behandling af HDPE-rør i de følgende videoer.
Video #1. Hvordan stødsvejsning udføres:
Video #2. Eksempel på elektromuffesvejsning:
Video #3. Mulighed for retning af rør:
Når du vælger metode til samling og justering af polyethylenrør, skal du tage hensyn til arbejdsmediets trykniveau. Dette vil minimere den negative indvirkning af udførte manipulationer på rørledningens tekniske egenskaber.
Kender du tekniske nuancer ved samling af polyethylenrør, som ikke er beskrevet i artiklen? Har du personlig erfaring med at installere HDPE-rørledninger, som du gerne vil dele med besøgende på siden og med os? Skriv venligst kommentarer i feltet nedenfor, læg billeder op, stil spørgsmål om artiklens emne.
 Montering af polypropylenrør selv: teknologi til arbejde med PP-rørledning
 Sådan laver du en stol af polypropylenrør: trin-for-trin vejledning til fremstilling
 Hvordan bøjer man et profilrør selv uden specialværktøj
 Montering af kobberrør selv: installationsteknik for kobberrørledning
 Montering af metal-plastrør selv: samlingsteknik og eksempler på rørføring
 DIY-projekter med polypropylenrør: ideer til hjemmelavede ting til hjemmet
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav