Hvordan bøjer man et profilrør selv uden specialværktøj

Profilrør er uundværlige ved samling af rammer til bygningskonstruktioner. Drivhuse, forskellige væksthuse, lysthuse og andre objekter opføres hurtigt og af god kvalitet med dem. Men det er ikke så enkelt.
For at bøje sådan et rør er man nødt til at bruge dyrt specialudstyr, hvilket ikke altid er acceptabelt for en gør-det-selv-mand. Lad os tale om, hvordan man bøjer et profilrør derhjemme.
Artiklens indhold:
Profilrør – hvad er det?
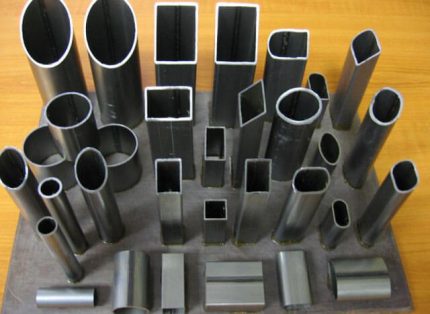
Et profilrør er et rør med et tværsnit, der adskiller sig fra rundt. Det kan være rektangulært, ovalt, sekskantet eller kvadratisk. Røret har forøget styrke, da dets kanter fungerer som afstivninger.
Profilprodukter klarer betydelige bøjningsbelastninger, hvilket gør dem til et godt valg til opførelse af metalrammer til bygninger af forskellige formål.
Råmaterialet til produktion af profilrør er oftest høj- eller lavlegeret stål. Afhængigt af fremstillingsmetoden skelner man mellem elektrisk svejste, kold- og varmvalsede samt sømløse rør.
Produkterne adskiller sig i vægtykkelse og profilhøjde. Sådanne rør kan bruges til fremstilling af forskellige dele som rammer, stiger og rækværk. Oftest anvendes profilrør i byggeriet til opførelse af buede konstruktioner og som erstatning for jernbjælker ved opførelse af rammer.
Færdigheder i at bøje profilrør vil være nyttige for gør-det-selv-folk, der ønsker at indrette deres sommerhusgrund selv:
Mulige komplikationer under arbejdet
Selve bøjningen af et sådant rør er en proces, hvor elementet får en bøjet og jævn form. Det kan kun gøres under tryk, fordi delen har høj styrke. For at mindske den nødvendige preskraft ved bøjning kan man opvarme det stykke, der skal bøjes.
Selvom operationen ser simpel ud, får man ikke altid elementer med den rigtige form efter bøjning. Der opstår ofte problemer. De mest almindelige komplikationer er tre.
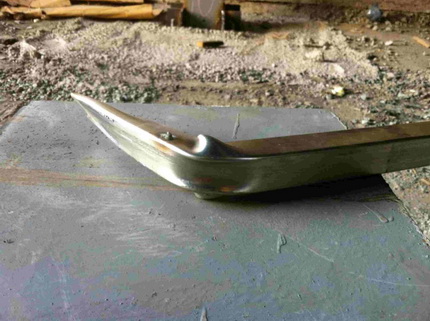
Den første er, at profilen indvendigt danner folder som ligner bølgepap. I det korrekte udfald trækker den sig jævnt sammen.
Den anden vanskelighed er brud på profilrørets ydervæg. Under bøjningen strækkes den. Nogle gange kan metallet ikke modstå kraften og revner. Det tredje problem er, at røret ved at ændre sin form kan miste elementernes koaksialitet.
Det betyder, at fragmenterne i bøjet tilstand vil ligge i forskellige planer. Og det er uacceptabelt. Praksis viser, at alle vanskelighederne skyldes et forkert valg af bøjningsmetode.
For at vælge den korrekt, skal man tage højde for profilrørets plastiske egenskaber. De bestemmes af mål og tværsnitsform samt godstykkelsen. Baseret på disse værdier kan man beregne den mindst mulige bøjningsradius. Det anbefales kraftigt ikke at forsøge at lave en bøjning med mindre radius.
For at bestemme den mindst mulige radius har vi brug for tværsnitshøjden. Den beregnes som følger. Mål profilhøjden, og træk den dobbelte godstykkelse fra.
Det resulterende tal er den søgte højde, lad os betegne den h. For rør med rektangulært og kvadratisk tværsnit gælder følgende regel. Hvis profilhøjden er over 20 mm, kan delen tåle en bøjning over en længde på mindst h×3,5.
Emner med en profilhøjde under 20 mm kan bøjes over en længde på mindst h×2,5 eller mere. Denne regel gælder for alle rør. Men godstykkelsen påvirker også begrænsningerne ved bøjning.
Jo tyndere den er, desto større er sandsynligheden for brud eller deformation af delen. Eksperter fraråder kraftigt at forsøge at bøje brede emner med godstykkelse mindre end 2 mm. I dette tilfælde er det optimalt at bruge et svejseapparat.
Endnu et punkt, man bør vide. Rør af lavlegerede og kulstoflegeringer er meget elastiske, og efter bøjning kan de 'fjedre' i et forsøg på at vende tilbage til deres oprindelige form.
Dette medfører yderligere arbejde med emnet, da det skal tilpasses på ny efter en forud fremstillet skabelon. Derfor anbefales det at finde værdien af det plastiske modstandsmoment for det pågældende profilrør og udføre bøjningen under hensyntagen til denne værdi. Jo mindre den er, desto mindre vil delen 'fjedre'.
Egenskaber ved forskellige metoder til profilbøjning
Der findes to grundlæggende metoder til bøjning af profilrør: koldbøjning og varmbøjning. Førstnævnte indebærer, at bøjningsprocessen udføres uden forudgående temperaturpåvirkning af delen.
Mens sidstnævnte kun udføres med et forvarmet rør. Det må indrømmes, at opvarmning af delen markant øger dens plasticitet og letter bøjningsprocessen.
Der findes ingen normer, der strengt regulerer anvendelsen af kold- og varmbøjning for profilprodukter. De findes kun for rør med cirkulært tværsnit. Ifølge disse normer anvendes varmbøjning for dele med en diameter på 100 mm eller mere. For rektangulære og kvadratiske rør gælder lidt andre regler.
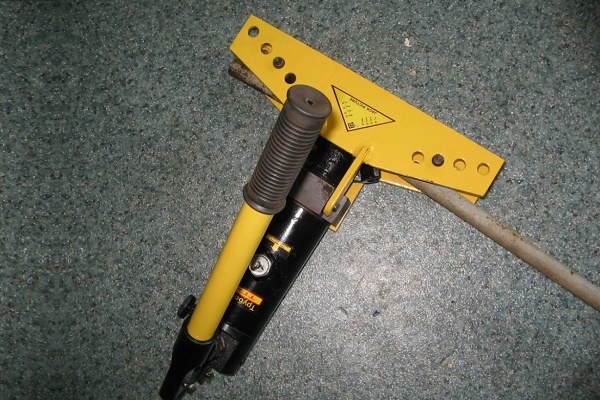
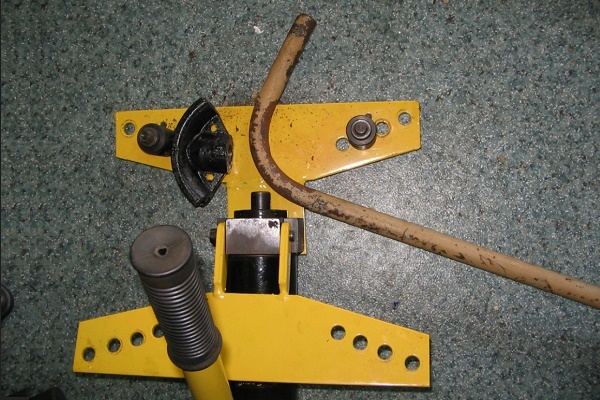
Hvis der er tale om et engangsarbejde med bøjning af rør, kan man købe, men det er bedre at leje en hydraulisk rørbøjder med manuel betjening:
VVS-installatører anbefaler at bøje alle rør med en profilhøjde på mindre end 10 mm kun med kold metode. Emner med en profilhøjde på 40 mm eller derover bøjes med varm metode.
Hvordan man bøjer emner med en profilhøjde på 10 til 40 mm, er op til udføreren. For at undgå fejl kan man foretage en prøvebøjning. Generelt, hvis man har en rørbøjer, kan man bøje røret uden nogen opvarmning.
Hvis man ikke har et specialværktøj, bør man udføre en prøvebøjning af profilrøret. For at gøre dette klemmes den ene ende af emnet fast i en skruestik. På den anden ende sættes et rør med en større diameter end det emne, der skal bøjes.
Den resulterende «arm» skal trækkes kraftigt, mens emnet bøjes. Hvis emnet bøjer, kan man bruge den kolde bøjningsmetode. Hvis ikke, anvendes bøjning med forvarmning.
Finesser ved varm bøjning
Bøjning af et stykke profilrør sker efter opvarmning. Det er ønskeligt at udføre operationen i én omgang, da gentagen opvarmning af metallet er uønsket. Et emne, der er afkølet til en lys kirsebærrød farve, kan revne.
Derfor er denne metode ideel til en enkelt vinkelbøjning. Til bøjning af profilen til en rund bue skal den bruges med forsigtighed, da gentagen opvarmning i dette tilfælde er uundgåelig.
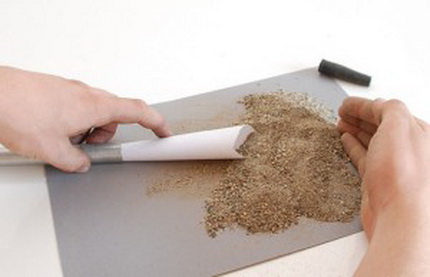
For at bøje et profilrør korrekt på varm måde skal man bruge fyldmateriale. På den måde undgås mulig klemning af emnet. Som fyldmateriale bruges normalt sand.
Den optimale mulighed er mellemkornet byggesand. Hvis det ikke er tilgængeligt, kan materiale fra en børnesandkasse bruges. Først skal det renses for uønskede urenheder.
For at gøre dette sigtes sandet gennem en sigte med maskestørrelse 2-2,5 mm. På den måde fjernes store småsten og affald. Hvis sådan en indeslutning under bøjningen ender direkte ved rørvæggen, vil det danne en relief, som er helt unødvendig.
For fine sandkorn er heller ikke nødvendige. Under opvarmning kan de sintre, hvilket er uønsket. Derfor skal sandet sigtes igen, denne gang gennem en fin sigte. Maskestørrelsen skal være omkring 0,7 mm. Brænd det sigtede sand.
Fyldmaterialet er klar. Nu kan man arbejde på emnet. Først skal røret glødes på det sted, hvor bøjningen skal udføres. Derefter kan man begynde at fremstille propstykkerne.
Der skal bruges to lige store dele, som lukker begge ender af profilrøret, så sandet indeni ikke falder ud. Propstykkerne skal udelukkende være af træ, andet materiale må ikke bruges.
Lad os bestemme størrelser og form på delene. De skal være pyramider, hver med en længde ti gange større end bredden af basen. Selve basens størrelse skal være næsten dobbelt så stor som åbningens størrelse, som lukkes af denne prop. De forberedte dele skal afprøves på røret.
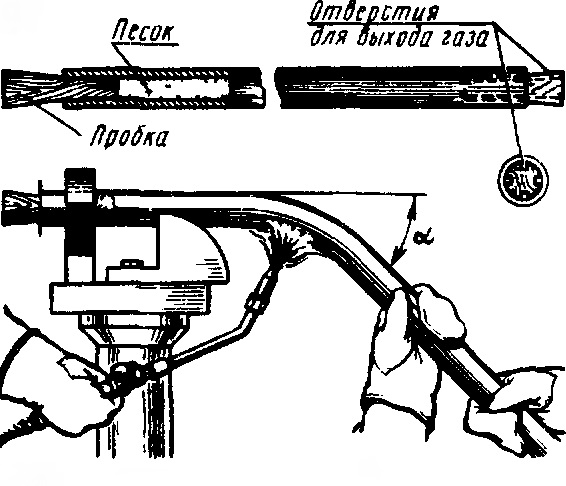
Hvis alt er normalt, laves der en langsgående rille på hver side af en af propperne. Gennem disse riller vil den gas, der har samlet sig under opvarmning, slippe ud af emnet. Man kan begynde at fylde røret.
Til dette tages en prop uden riller og sættes på plads. En almindelig tragt sættes i den modsatte ende af delen. Hvis røret er langt, placeres det i en vinkel mod jorden; hvis det er kort, lodret.
Gennem tragten hældes sand i små portioner. Efter hver portion tages en gummi- eller træklubbe, og delen bankes godt nedefra for at hjælpe sandet med at fordele sig jævnt og komprimere. Når der ved bankning langs hele rørets længde høres en dæmpet lyd, skal arbejdet stoppes. Det betyder, at delen er helt fyldt med sand.
Det sandfyldte emne lukkes med den anden prop. Nu skal man med kridt markere grænserne for det område, der skal opvarmes. Dets længde skal være mindst seks diametre af emnet.
Delen fastgøres sikkert i en klemme eller skruestik. Hvis røret er svejset, skal det fastgøres, så sømmen er på ydersiden af bøjningen. Hvis den er indvendig, kan delen revne.
Nu skal rørsegmentet opvarmes til kirsebærrød farve. Dette kan gøres med en loddelampe eller en gasbrænder til lodning. Vigtigt: Hele området skal opvarmes jævnt.
Overophedning af enkelte fragmenter må ikke forekomme. Hvis det alligevel sker, skal sådanne områder afkøles. En indikator for et tilstrækkeligt opvarmet rør er den afskalning, der springer af.
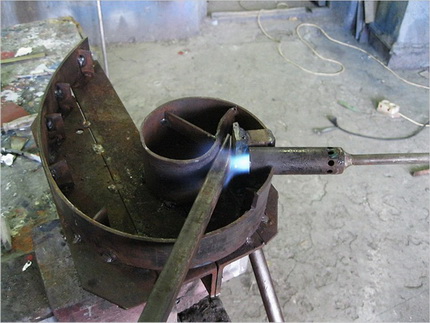
Når emnet er glødende, sættes et rørstykke med større tværsnit på enden. Således at kanten af delen lige når til den fremtidige bøjning. Derefter bøjes røret forsigtigt til den ønskede form.
Dette skal gøres i én omgang med en glidende fremadgående bevægelse i lodret eller vandret plan. Den opnåede bøjning kontrolleres med en skabelon.
Det bøjede rør skal køle af, hvorefter det skal sammenlignes med skabelonen igen for at sikre, at formen er korrekt. Hvis det er tilfældet, slås propperne ud. Ofte er det svært at gøre; så kan man bare brænde træpropperne ud og tømme sandet.
For at bøjningen bliver ren, uden folder og brud, skal man pakke sandet så tæt som muligt i røret og opvarme delen jævnt.
Egenskaber ved kold bøjning
Man kan bøje en profil uden opvarmning på flere måder. Den nemmeste måde er at bruge et specialværktøj, nemlig en profilsbøjemaskine. Den kan købes eller laves selv, hvilket er ret svært.
Men det kan ikke betale sig at købe værktøjet, hvis man kun skal bøje nogle få dele. Derfor er mange interesserede i, hvordan man bøjer et profilrør i hånden, og om det overhovedet er muligt.
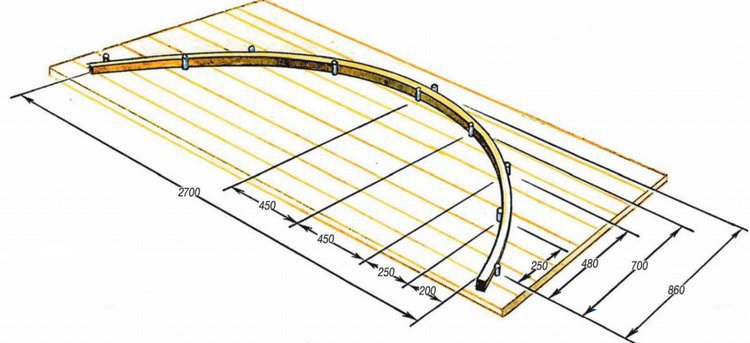
En sådan operation er fuldt mulig. Til at udføre den har du brug for de simpleste værktøjer som en dorn eller en bøjningsplade. De kan let samles af tilgængelige materialer. Før bøjning skal du bestemme, hvilket fyldmateriale du vil bruge til røret.
Hvis profilens højde er mindre end 10 mm, behøver delen ikke fyldes; for emner med større højde er fyldmateriale obligatorisk. Det kan være sand, behandlet som beskrevet ovenfor, eller en fjeder.
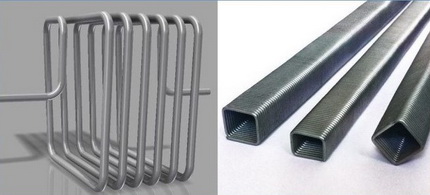
I sidstnævnte tilfælde vælges en fjeder af stål med tæt vikling. Dens diameter skal være sådan, at den passer tæt ind i hulrummet i profilrøret. Kun på den måde kan den effektivt forhindre en for pludselig ændring af rørets tværsnit i bøjningsområdet.
For at fjederen kan fjernes uden problemer efter arbejdet, fastgøres et stykke wire sikkert til dens ende før installation.
Nu skal du bestemme typen af bøjningsanordning. Det kan gøres ved at kende profilens højde. For et tyndt rør med en profilhøjde under 10 mm bruges en bøjningsplade med stifter, der fungerer som stop. De placeres i overensstemmelse med bøjningsradius. Røret lægges mellem stopperne, og det får den nødvendige form.
Man begynder at lægge delen fra midten, det gør operationen lettere. Derefter bevæger man sig gradvist mod kanterne. En betydelig ulempe ved denne bøjningsmetode er, at det kræver stor anstrengelse.
Desuden er det ret svært at udføre bøjningen nøjagtigt efter skabelon; det er meget sandsynligt, at der vil være nogle afvigelser fra den tilsigtede form.
Rør med en profilhøjde på over 10, men under 25 mm, bøjes ved hjælp af specialudstyr med en rulle. Det fungerer efter princippet for den såkaldte Volnov-maskine.
Det foregår på følgende måde. Emnet fastspændes sikkert i en skruestik. Gennem en rulle påføres en betydelig kraft, som bøjer elementet. Denne metode gør det muligt at udføre bøjningen mere præcist og af højere kvalitet.
Men også i dette tilfælde skal man anvende betydelig fysisk kraft for at opnå det ønskede resultat. Hvis man har brug for et emne med stor bøjningsradius, for eksempel en bue til en rammekonstruktion, anvendes planparallelle plader eller en dorn.
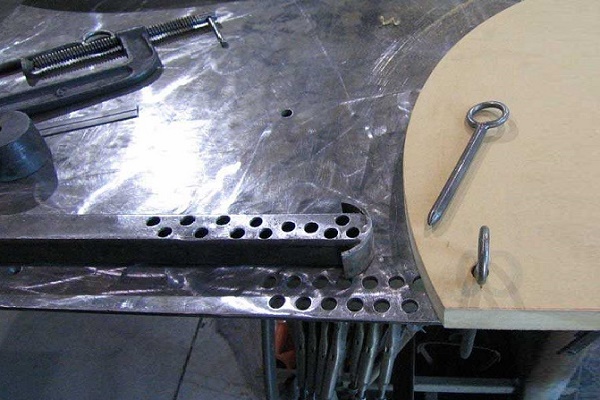
Anordningen består af en fast skabelon med rund form, hvorpå der er monteret små klemmer, der er beregnet til at fastholde emnet.
Profilrøret lægges med kraft i et spor, hvis størrelse præcist svarer til produktets profil. Fastholdelsesklemmerne holder emnets dele på plads, indtil hele elementet er lagt i anordningen. På den måde får røret den ønskede form.
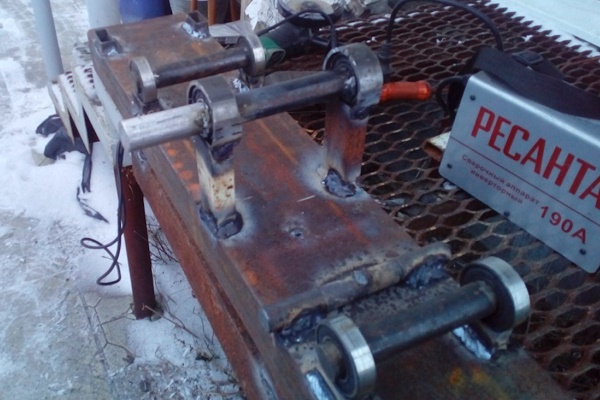
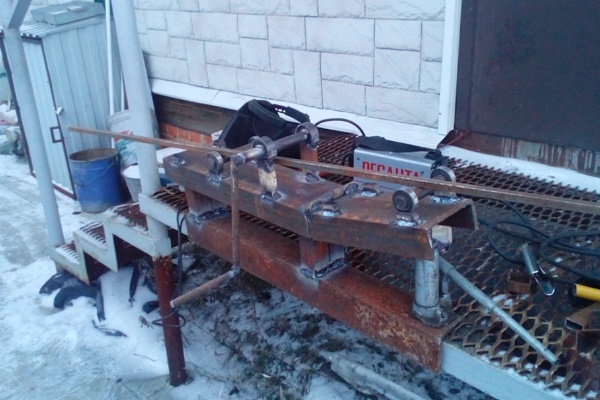
Hvis du har grundlæggende færdigheder som elektrisk svejser, kan du lave en simpel bøjningsmaskine til profilrør med egne hænder:
Vi anbefaler også at se artiklen, hvor vi fortalte om, hvordan man bøjer rør af forskellige metaller – læs mere videre.
De enkleste redskaber til kold bøjning
Lad os se på, hvordan man selv kan fremstille to meget simple anordninger, der hjælper med at bøje et profilrør.
Dorn for profil
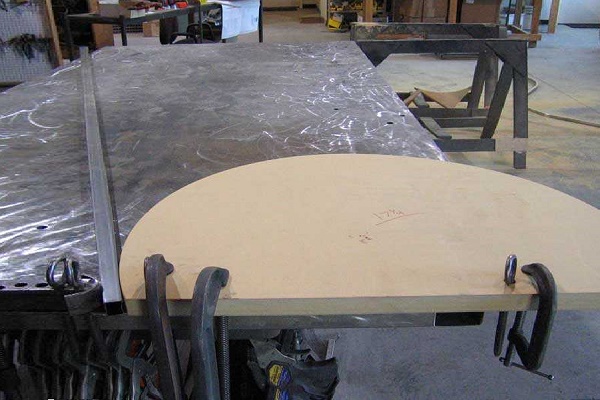
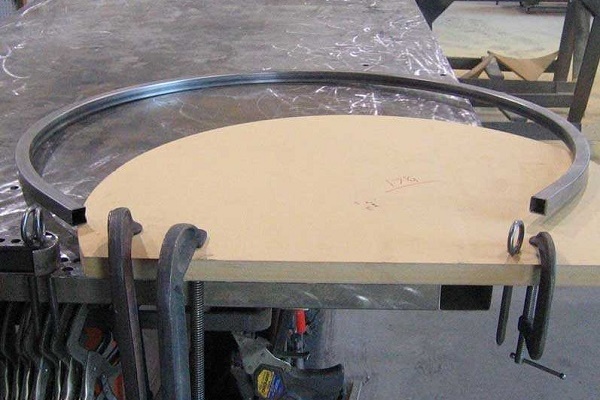
Basis for tilpasningen bliver en arbejdsbænk. Det er vigtigt, at ikke kun arbejdsområdet, men også pladsen omkring det er frit. For at fastgøre drejefiksturen skal der bores flere tæt placerede huller i den ene kant af arbejdsbænkens bordplade.
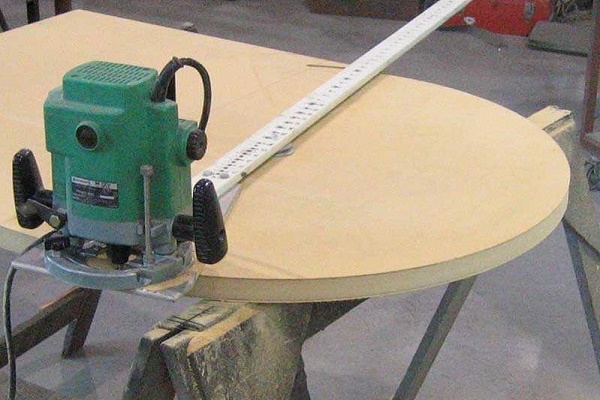
Selve drejefiksturen eller skabelonen fremstilles af krydsfiner. Denne mulighed er dog kun acceptabel, hvis der skal fremstilles flere dele.
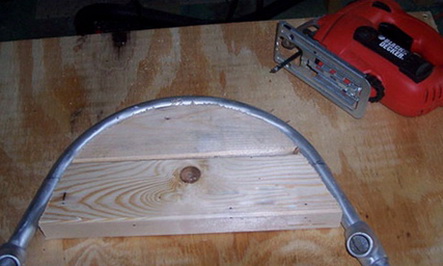
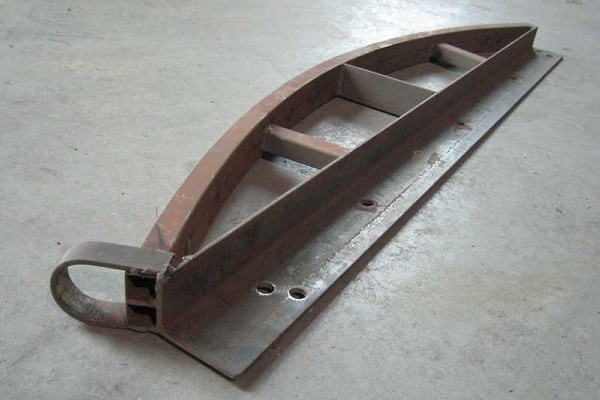
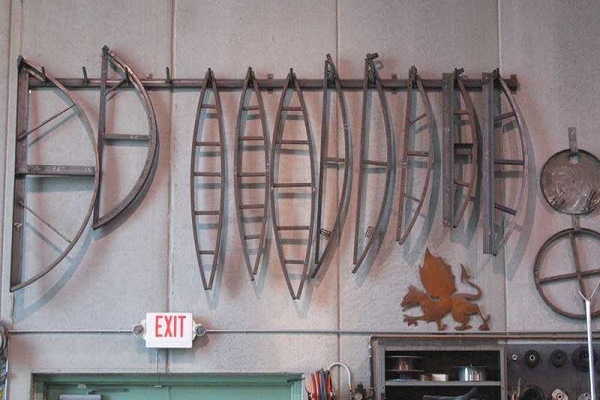
Hvis der skal bøjes et stort antal rør efter denne skabelon, er det bedst at fremstille drejefiksturen af en stålvinkel. I nogle tilfælde skal profilproduktet bøjes i forskellige vinkler.
Til sådant arbejde vil der være brug for flere skabeloner på én gang, som skal forberedes på forhånd. Før arbejdet påbegyndes, fastgøres drejefiksturen solidt til basen med skruetvinger.
Til dens kant fastgøres røret, der skal bøjes, sikkert. Derefter udføres bøjningen. Operationen udføres jævnt, uden pludselige ryk. Kraften, der påføres røret, skal øges gradvist. Under bøjningen antager delen drejefiksturens form. Dette kræver betydelig kraft.
Forbedret bøjningsplade
Dette er en praktisk multifunktionel indretning, der muliggør kvalitetsbøjning af profilen. Enheden består af en solid metalbundplade, fastgjort på en piedestal. Sidstnævnte fastgøres til værkstedets gulv med monteringsbolte.
En enkel at udføre og prismæssigt overkommelig bøjningsplade med drejefikstur kan laves med egne hænder:
Som et alternativ kan man overveje en lignende anordning, der fastgøres på en arbejdsbænk. Efter arbejdet kan bøjningspladen let afmonteres og fjernes, eller den kan bruges som en stand til andre metalarbejdsopgaver.
Til fremstilling af en sådan anordning kræves en tyk metalplade. Den svejses på en teleskopisk stand. For bøjningsstop bores to huller i bundpladen.
I dem monteres stopbolte. På dem sættes og fastgøres dyser med forskellige radier, så rørene kan bøjes efter behov. En trykplade skæres ud af tykt stålplade.
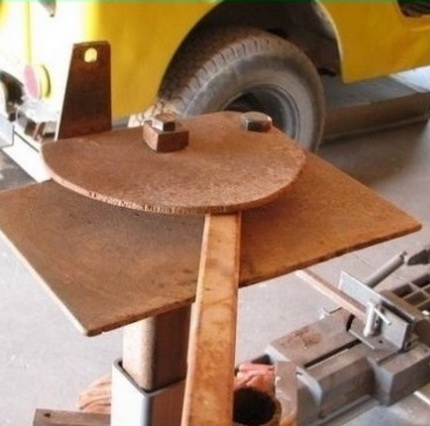
Dens brug er nødvendig for at bevare justeringen af det emne, der bøjes, da bøjning af et profilrør uden en rørbøjning kan deformere det i to forskellige retninger. Pladen fastgøres over dyserne på stopbolt.
Selve bøjningsprocessen foregår således. Et rørstykke fastgøres i anordningen, hvorefter man med kraft trækker i den modsatte ende. Emnet begynder at bøje. Hvis dette ikke sker på grund af utilstrækkelig kraft, kan man forsøge at øge løftestangen ved at forlænge med et rør med større diameter.
Konklusioner og nyttig video om emnet
Bøjning af rør med en dorn af stålvinkler:
Sådan laver du nemt og hurtigt en hjemmelavet rørbøjning:
Den enkleste metode til bøjning af profilrør:
Der er mange måder at bøje profilerede rør manuelt på. Og de har alle en fælles ulempe: der kræves meget stor kraft for at bøje dem. En fysisk uforberedt håndværker kan måske ikke klare sådan et arbejde. Bøjning af emner med specialiserede anordninger er meget lettere, mere præcist og kræver ikke særlige fysiske anstrengelser.
Problemet er, at omkostningerne ved sådant udstyr er ret høje. Derfor er det bestemt ikke rentabelt at købe en enhed kun for at udføre et enkelt job. Det bedste alternativ er at leje specialiseret udstyr, hvilket for en lille betaling giver profilerede produkter bøjet præcist efter skabelon.
Hvis du har de nødvendige færdigheder, så del venligst din erfaring med vores læsere. Feedback-formularen findes under artiklen. Der kan du også stille et spørgsmål om artiklens emne, og vi vil forsøge at besvare det hurtigt.
 Montering af HDPE-rør selv: svejsevejledning + hvordan man bøjer eller retter sådanne rør
 Maskine til bøjning af profilrør: hvordan man bygger en rørbøjningsmaskine selv
 Sådan laver du en stol af polypropylenrør: trin-for-trin vejledning til fremstilling
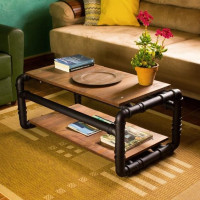 DIY-projekter med polypropylenrør: ideer til hjemmelavede ting til hjemmet
 Montering af metal-plastrør selv: samlingsteknik og eksempler på rørføring
 Montering af polypropylenrør selv: teknologi til arbejde med PP-rørledning
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
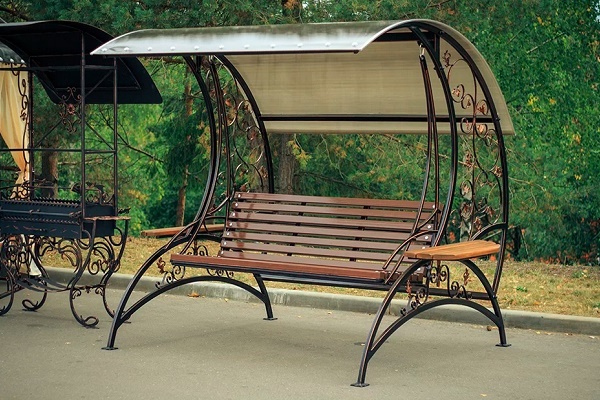
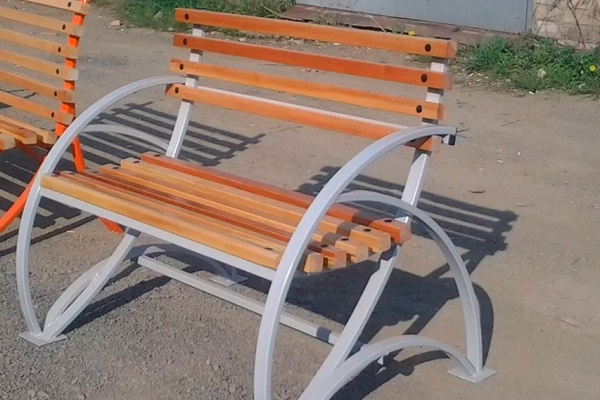
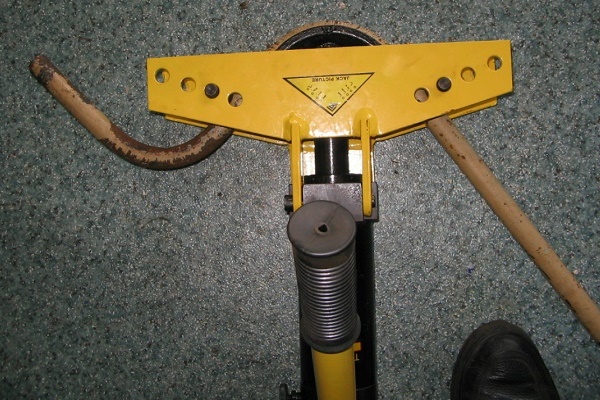
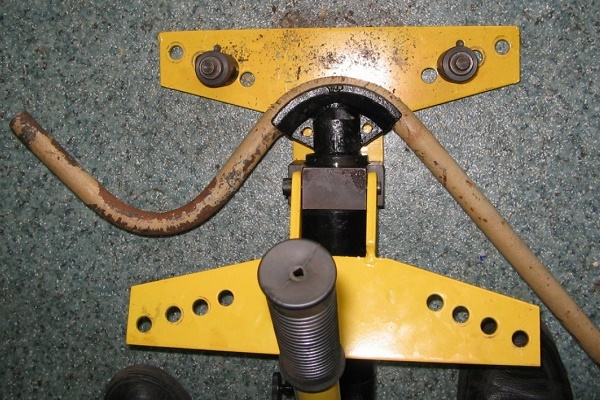
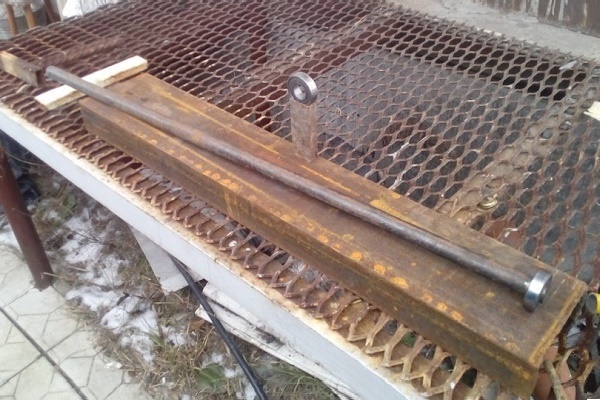
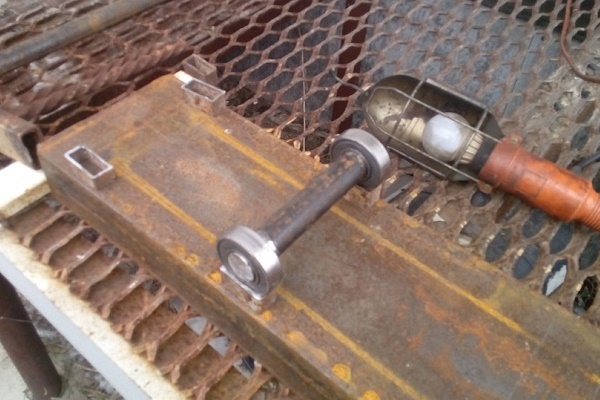
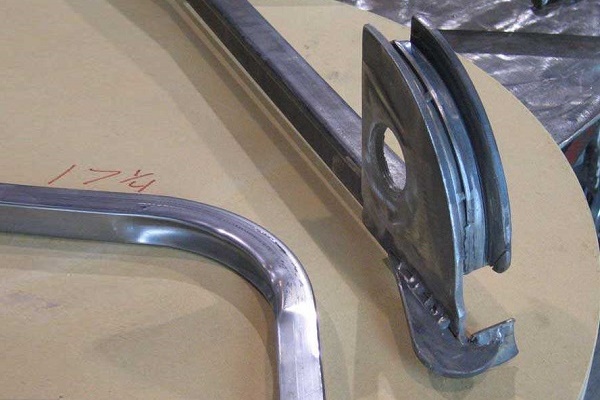
Jeg prøvede selv med varme at bøje to profilrør ens:
1) De blev forskellige!
2) Indersiden blev rynket (men heldigvis strakte ydersiden sig godt og glat).
3) Jeg tager ikke mere selv på det.
Mærkeligt, at ingen på handelsstederne kunne sige mig, hvor jeg skulle henvende mig for dette arbejde. Jeg rettede også mine egne fejl, nogenlunde. Ikke perfekt, men klarede det.