Maskine til bøjning af profilrør: hvordan man bygger en rørbøjningsmaskine selv

I en almindelig husholdning bruges en bøjningsmaskine til profilrør ikke så ofte, at man skal købe dyrt fabriksfremstillet udstyr.
Hvis et sådant behov opstår, kan man sagtens lave en simpel rørbukker på egen hånd, efter først at have besluttet, hvilken type konstruktion der passer til opgaven.
I denne artikel gennemgås forskellige typer af bøjningsmaskiner til rør, og deres arbejdsprincipper samt konstruktionsmetoder beskrives.
Artiklens indhold:
Typer af bøjningsmaskiner til profilrør
Der findes mange forskellige udstyrsmodifikationer til at ændre profilrørs konfiguration. Dette hænger sammen med den minimale bøjningsradius. Hvis man ignorerer denne vigtige parameter, vil materialets styrkeegenskaber forringes på bøjningsstedet. Man skal også kende nogle teknologiske finesser om bøjning af metalrør og tage dem i betragtning under arbejdet.
Ved valg af konstruktion tages der hensyn til materialet i emnet, diameter og vægtykkelse.
Klassificering af bøjningsmaskiner efter drivtype
Afhængigt af drivtypen kan maskiner til bøjning af alle rør være manuelle, elektromekaniske eller hydrauliske.
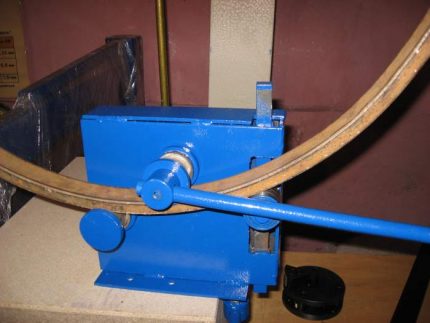
Manuelle. Dette er yderst enkle mekanismer, som er tilgængelige for selvbygning, selv for en person uden indsigt i metalbearbejdningens finesser.
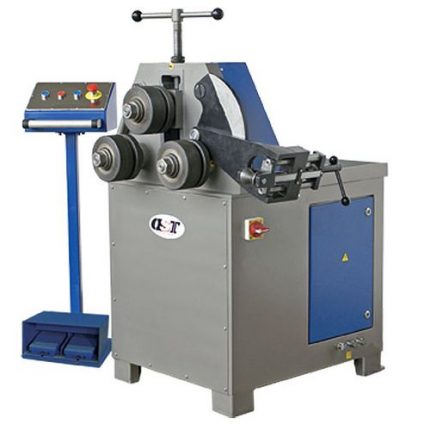
Elektromekaniske. En sådan maskine har en drivmekanisme i form af en elektromotor – stepmotor eller almindelig motor, tilsluttet via en nedre gearkasse. Den sidstnævnte løsning sikrer bøjning af høj kvalitet takket være korrekt spændingsfordeling.
Mekanismens opbygning er ikke enkel; for at fremstille den kræves speciel viden og i det mindste en smule professionalisme.
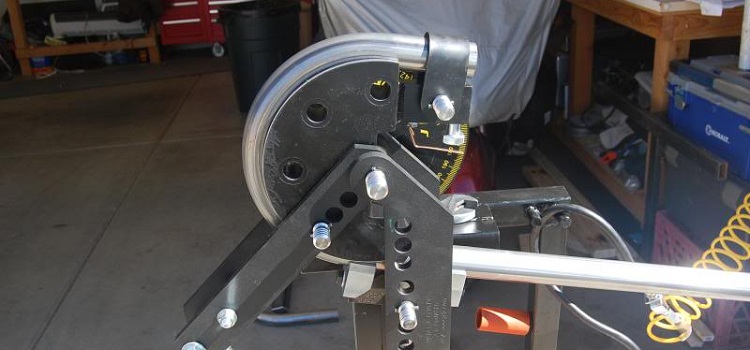
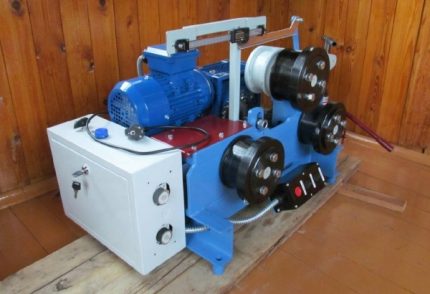
Hydrauliske. Trækket i denne model er manuelt. I modsætning til en simpel manuel konstruktion er der inkluderet en hydraulisk cylinder i systemet, hvilket betydeligt reducerer den muskelkraft, der anvendes under bøjning.
Rullerne gør det muligt at bøje profilrøret i enhver ønsket retning. En manuel profilbøjningsmaskine med hydraulik kan på trods af sin lave vægt bøje rørsektioner op til 10 cm brede.
Typer af rørbukkere efter installationsmetode
Der er en opdeling af profilbøjningsmaskiner afhængigt af installationsmetoden. Man skelner mellem stationært, bærbart og bærbar (båret) udstyr. Stationære maskiner kan have form af en simpel betonplade med stænger eller solidt udstyr.
Kompakte bærbare rørbukkemaskiner har en støttestand, mens bærbar (båret) modeller ikke har nogen stand; en stand vælges hver gang udstyret bruges.
Klassificering af maskiner efter bøjningsmetode
Bøjningsmetoden bestemmer profilbøjningsmaskinens konstruktion og dens ydeevne. Der er 3 hovedbøjningsmetoder. Den første er ekstrudering, hvor profilrørets geometri ændres ved hjælp af en deformerende rulle, der fungerer som en trykstempel. Der er ingen matrice i dette tilfælde.
For at udføre operationen kræves 2 stærke understøtninger på modsatte sider af bøjningen, som fungerer som en matrice. Disse understøtninger kan være roterende sko eller ruller.
Da kraften øges gradvist og altid har en vinkelret retning i forhold til røret, giver metoden mulighed for at opnå et godt slutresultat. Metoden er kun anvendelig til arbejde i lille omfang.
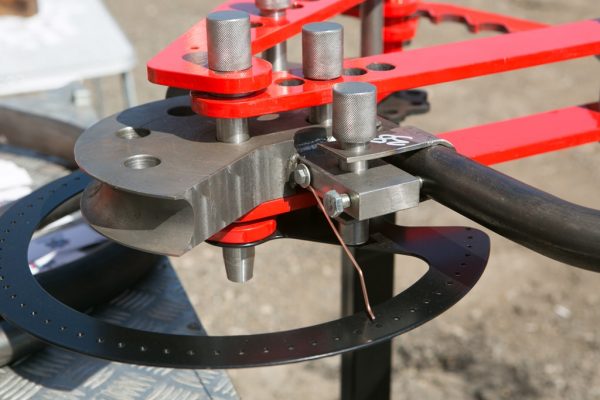
Den anden er presning. For at opnå en bøjning bruges princippet fra en skruestik – et rørstykke placeres mellem matrice og trykstempel.
Profilerne af de sidstnævnte skal for at opnå en kvalitetsbøjning nøjagtigt gentage delens geometri. Derudover skal beregningen tage hensyn til restdeformation af metallet. Derhjemme er denne metode anvendelig, når høj præcision ikke er påkrævet.
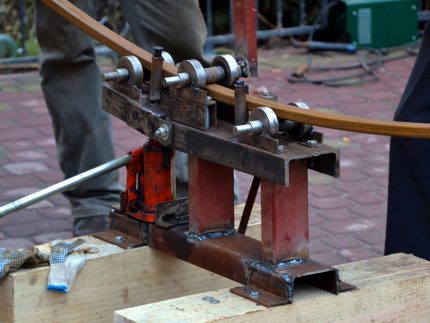
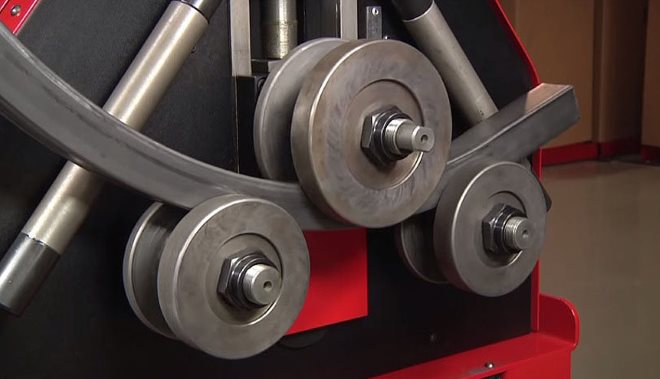
Den tredje metode – valsning – er en universel metode, der bruges til bøjning af både tynd- og tykvæggede rør. Bøjningen opnås ved at trække emnet mellem ruller – en roterende og to støtteruller.
Ud over de ovennævnte kan rørbøjning også udføres med følgende metoder:
Uanset hvilken konstruktion der vælges, er det nødvendigt at tage hensyn til fagfolks anbefalinger ved selvbygning af en rørbøjningsmaskine. Når man vælger materiale til stativet, skal man tage udgangspunkt i, at metallets tykkelse skal være mindst 1/6 af det profilerede rørs bredde.
Hvis man skal bøje et rør med et rektangulært tværsnit på 50 x 25 mm, skal man for at undgå deformation af stativet under bøjning vælge en kanal eller vinkelstål med en tykkelse på mindst 10 mm. Støttepladen og stemplet med matrice skal være dobbelt så tykke.
Den optimale diameter på rullerne er mindst tre gange tværsnitsdimensionerne. Flangen på kanalstålet og vinkelstålet, der bruges til stativet, skal være henholdsvis 2 og 3 gange rørets bredde. Hvis arbejdet indebærer bøjning af profilrør med rektangulært tværsnit på 50 x 25 mm, er der brug for kanalstål 100 x 10 eller vinkelstål 150 x 10.
Fremstilling af hydraulisk rørbukker
Betragt skemaet for en maskine med hydraulisk drev, hvor bøjningen sker ved at trykke profilrøret i midten med et stempel, der er fastgjort på en stigende stempelstang. Som følge af den tætte kontakt mellem emnet, der hviler på to stationære ruller, og det bevægelige stempel, antager emnet dets kontur.
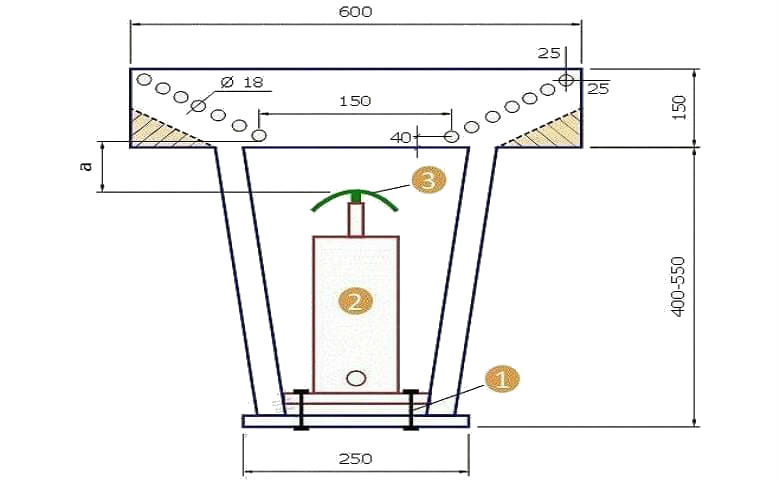
For at markere arbejdsfladen lægges en lodret akse, og i den på tegningen angivne afstand fra kanten og aksen markeres placeringen af de nederste huller. Derefter markeres punkterne for de øverste huller, efter at have trukket den nødvendige afstand fra kanten. Forbind centrene af disse huller med en ret linje og afsæt lige store segmenter på den.
Akserne for mellemhullerne vil være i skæringspunktet mellem de lavede markeringer og den skrå akse. Hullerne på arbejdsfladen er nødvendige for at kunne justere bøjningsradius af profilemnet. Da arbejdsfladen består af to spejlvendte dele, markeres den anden på samme måde.
Maskinens højde bestemmes af donkraftens parametre og den afstand, der på tegningen er angivet med symbolet 'a'. For at bøje et profilrør med en bredde på 15 mm skal dette mellemrum i donkraftens uaktive tilstand være ca. 20 mm.
I denne konstruktion er kraften fra stemplet koncentreret i dets øverste del. Som følge af denne påvirkning udsættes rørets ydre radius for strækning, hvilket kan forårsage fortynding af væggen og i nogle tilfælde brud. Derfor anbefales det ikke at bruge denne maskine til deformation af tyndvæggede emner.
Valset rørbukker med egne hænder
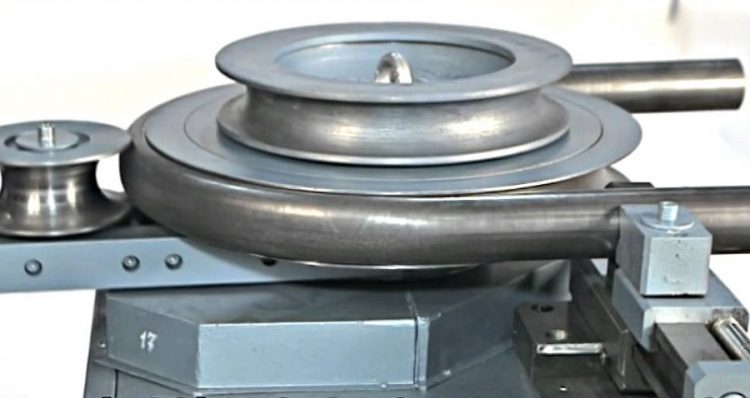
På sådant udstyr får emnet den ønskede form ved rulning. I et hjemmeværksted er det nemmere at fremstille en 3-rullekonstruktion med manuelt drev. Vi ser på to varianter af sådanne maskiner.
Variant af maskine med drejelig platform
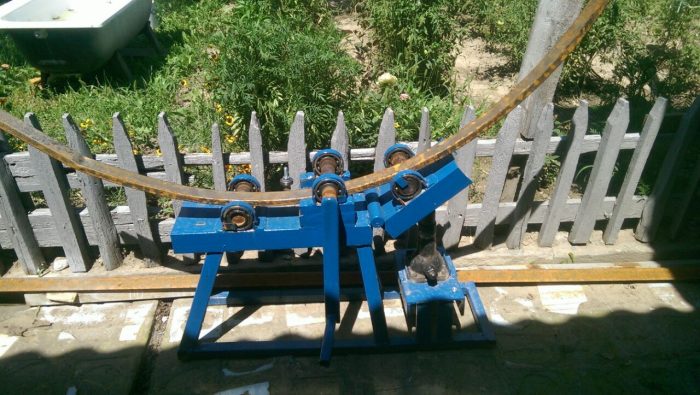
Princippet for en sådan maskine til bøjning af rør med et tværsnit, der ikke er cirkulært, er som følger:
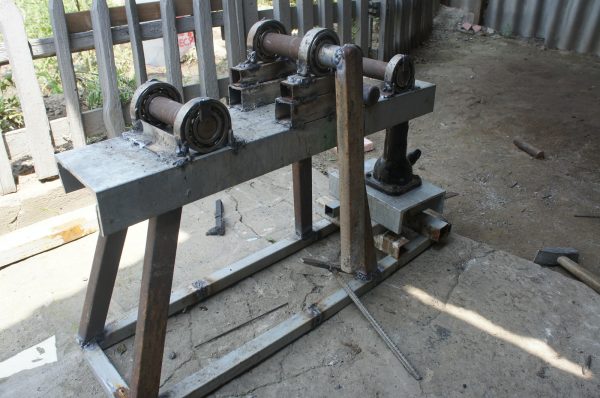
- Hovedrammen er forbundet via et led med den drejelige platform, som bestemmer bøjningsvinklen.
- Platformen bevæges af en donkraft, der trykker mod den med sin arbejdsstang.
- Profilet føres igennem ved at dreje på et håndtag, der sidder på en mellemaksel.
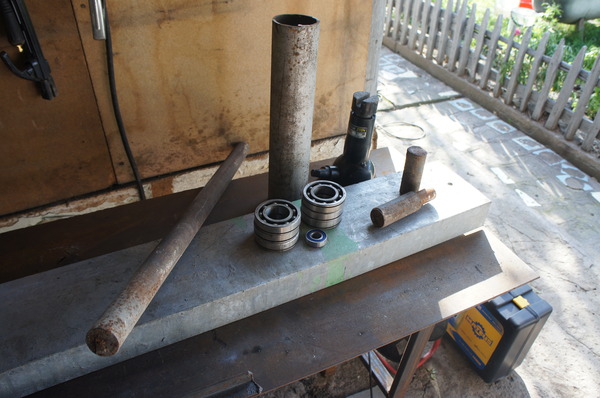
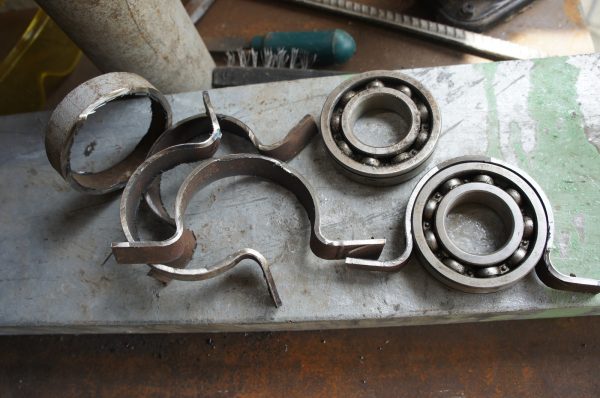
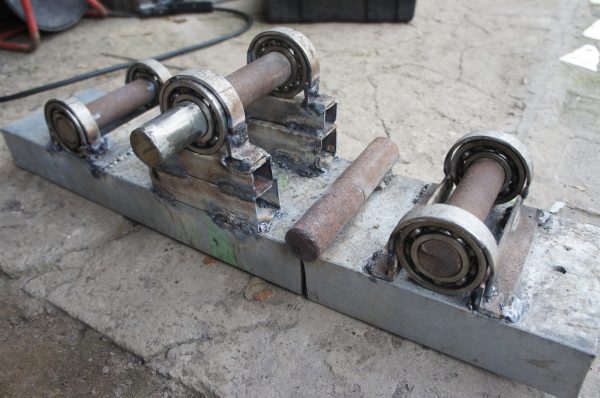
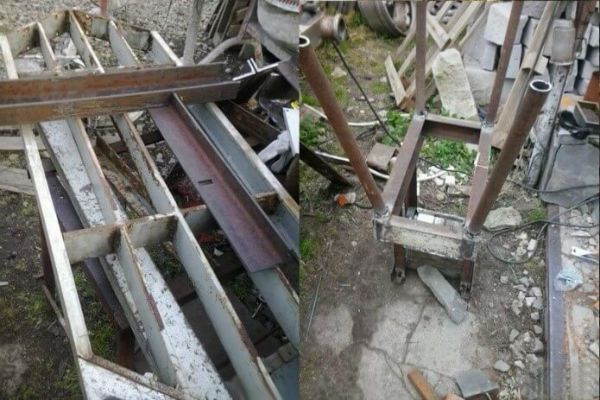
Til fremstilling af maskinens base og stativer kræves en U-profil med en stanghøjde på 150 til 200 mm i en mængde på ca. 3 m. Som holdere til lejerne, grundlaget for rullerne, egner sig et stålrør med en indre diameter svarende til lejernes ydre diameter, som deles i 6 korte stykker.
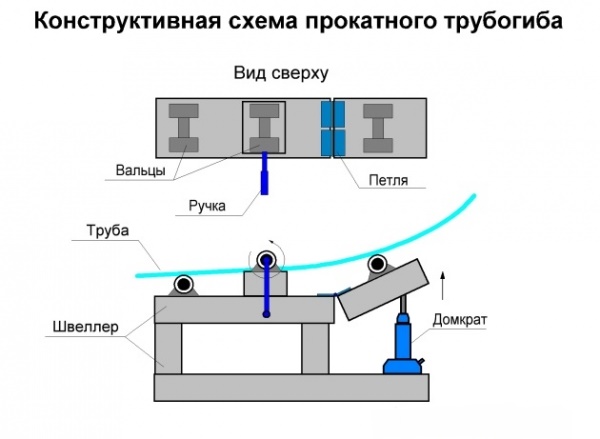
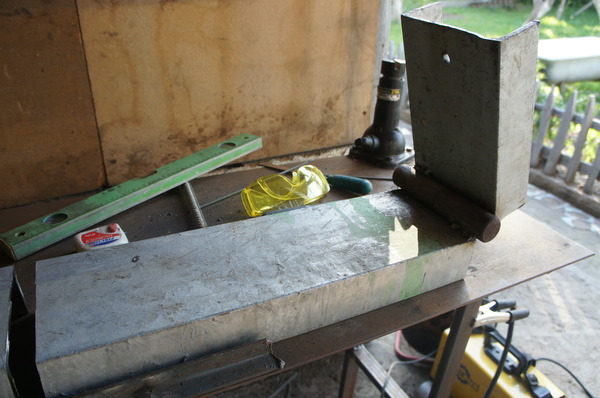
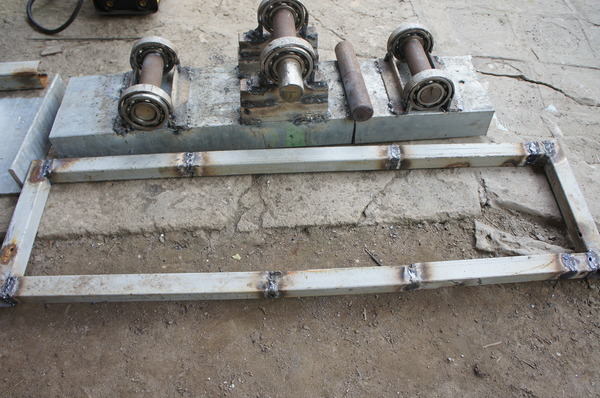
Af U-profilen udføres bunden og to platforme. Efter at have trukket ca. 0,5 m fra den ene side svejses en lodret stolpe af samme U-profil på. Til dette formål parres to stykker for at gøre stolpen stærk.
Monter en stationær platform med nøjagtig vandrethed, og svejs en bagstolpe til den. Tag derefter et stykke profilrør og byg stopklodser, der er mindst lige så høje som tykkelsen på det profilrør, som skal bøjes på maskinen.
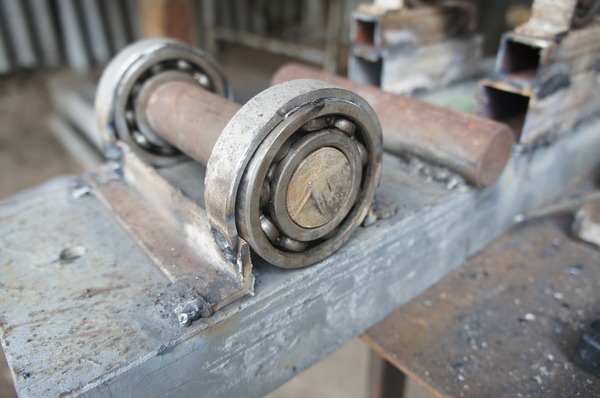
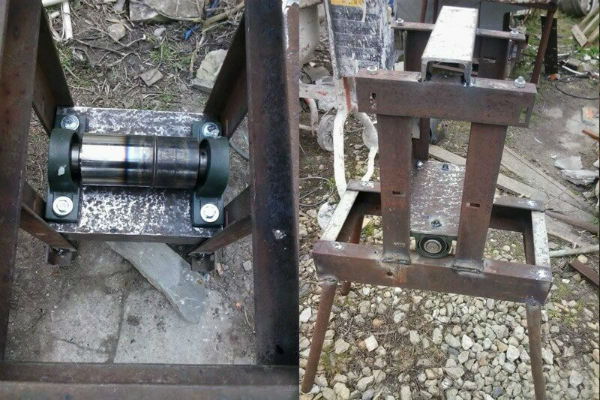
Forbind styreplatformen med hovedrammen ved hjælp af dørhængsler. På de påbyggede stopklodser og kanterne af begge platforme monteres lejer med svejsning, og konstruktionen forstærkes med vinkler. Indsæt akslerne i lejerne, og fastgør et håndtag til den midterste.
Under kanten af styreplatformen installeres en donkraft, og den fastgøres til basen med bolte.
Samlingen af rørbukkeren med drejeplatform udføres i følgende rækkefølge:
Valsemaskine med tre ruller
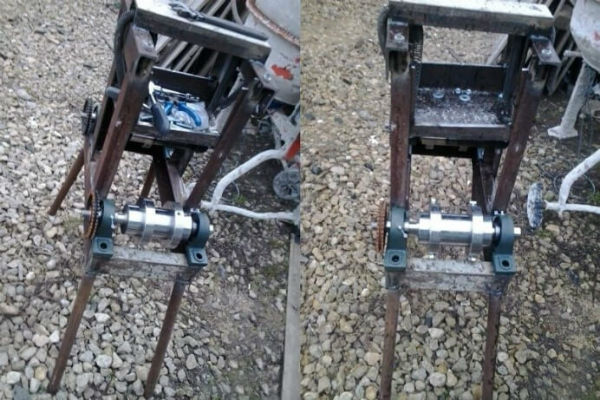
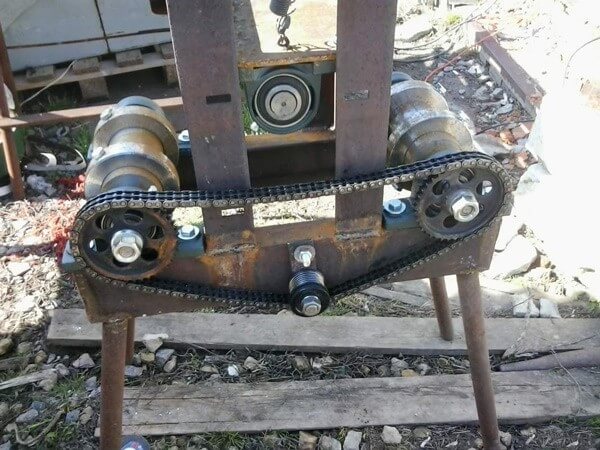
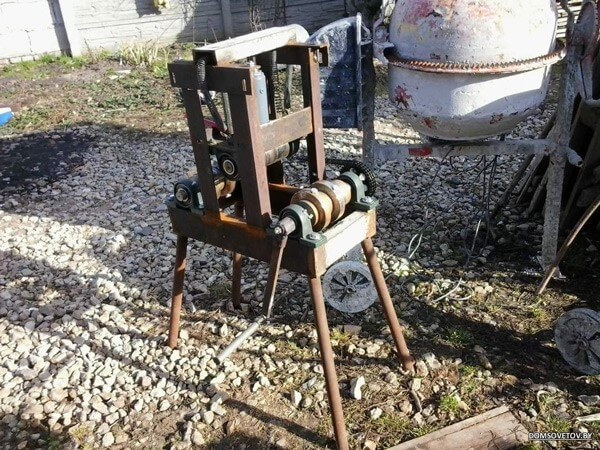
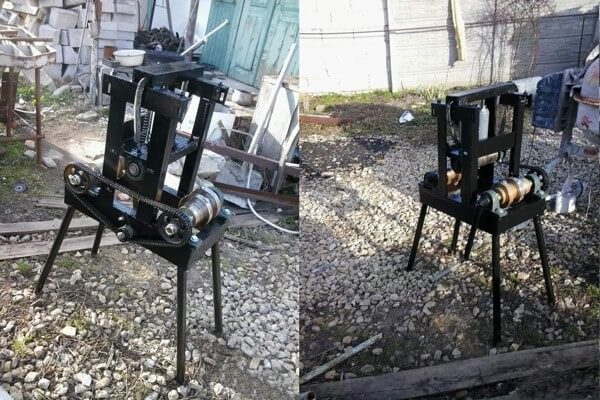
På denne maskine lægges røret på rullerne, der er placeret på siderne. Den øverste bevægelige rulle sænkes ned på emnet ovenfra og fastgør det på den måde. Derefter drejes håndtaget, og bevægelsen overføres til akslerne via en kæde. Røret trækkes igennem og ændrer sin geometri.
Ved gradvist at øge trykket ved at stramme trykbolten og trække emnet igennem, opnår man en bøjning af røret i den nødvendige vinkel.
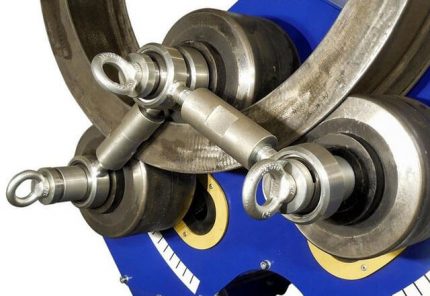
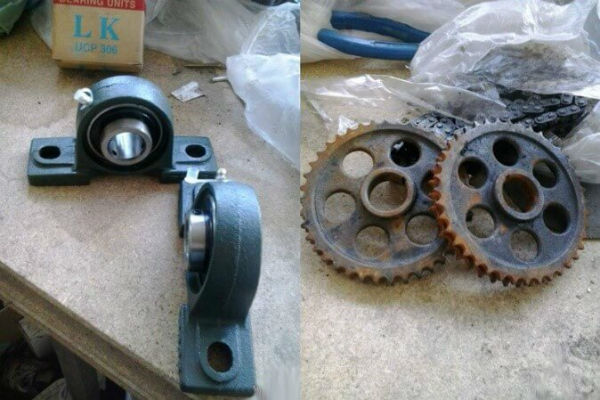
For at fremstille en maskine, der fungerer efter dette skema, skal du forberede en hylde og profileret metal til rammen, aksler, 4 kraftige fjedre, en kæde, lejer, fastgørelsesdele og andre dele. Til montering af lejerne kræves 3 aksler med dimensioner, der passer til tandhjulene og lejerne.
To aksler er beregnet til sideplacering, og den tredje (trykakslen) til ophængning på fjedre. Disse elementer skal sandsynligvis bestilles på et værksted, mens resten kan gøres selv.
Trykakslen består af lejer, tandhjul og ringe. I ringene skæres gevind til spændebolte, og der laves riller. I hylder af U-jern udarbejdes sæder til trykakslen. I den afsluttende fase samles konstruktionen, startende med montering af rammen.
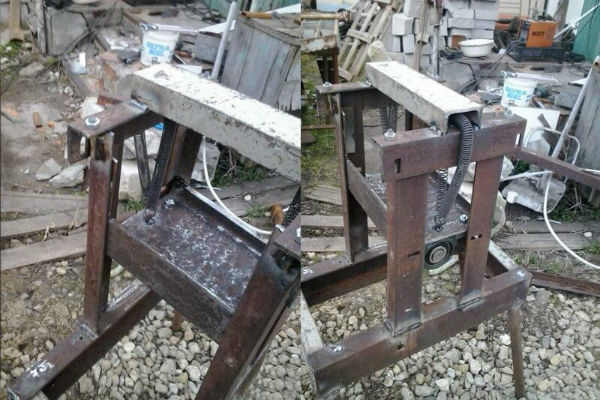
Derefter ophænges trykakslen på fjedre, forbundet til hylden med en kileforbindelse. Støtteakslerne monteres på siderne, og kæden strammes mellem dem ved hjælp af en magnetisk vinkel som holder.
På en af dem fastgøres et håndtag med et drejeligt rør, derefter udføres arbejdet med montering af donkraften. Den forbindes til platformen med bolte og svejsning.
Ved montering af ophængsakslen skal en bestemt rækkefølge følges: først placeres den på hylden, hvortil møtrikker til fjedrene svejses, derefter vendes platformen om, og den forbindes til fjedrene. Det skal bemærkes, at når afstanden mellem rullerne øges, mindskes den kraft, der kræves til bøjning.
Til samling af en rørbukker af rulletypen skal du bruge:
På vores hjemmeside er der flere artikler, der beskriver detaljeret muligheder for hjemmelavede enheder til bøjning af profilrør, vi anbefaler at læse dem:
- Sådan konstruerer du en rørbukker til profilrør selv: oversigt over de bedste hjemmelavede løsninger
- Sådan laver du en rørbukker selv: eksempler på de bedste hjemmelavede løsninger
Hvordan bøjer man et profilrør på en enkel måde?
Det mest primitive redskab til at ændre formen på et profilrør er at bruge en træskabelon. Den kan anvendes ved bøjning af tyndvæggede rør af stål eller aluminium. For at fremstille en sådan improviseret maskine tager man brædder, samler dem på en eller anden måde og skærer en skabelon ud.
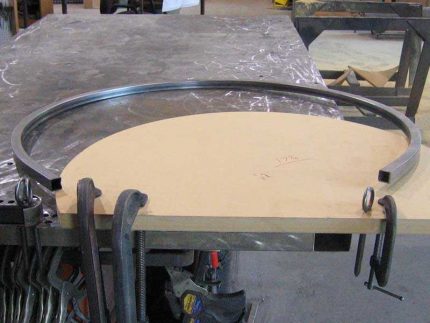
Ved kontaktpunktet med røret skal skabelonens tykkelse være flere centimeter større end profilrørets sektionshøjde. Skabelonens kant laves med en hældning, ellers kan røret glide af.
Konstruktionen forsynes med et anslag og fastgøres til et stabilt underlag. Røret placeres mellem skabelonens plan og anslaget, og man begynder at bøje materialet fra rørets kant. Hvis man starter bøjningen fra midten, kan det tyndvæggede rør flade ud.
I røret kan man indsætte en metalstang med en diameter svarende til rørets indvendige tværsnit, eller man kan bare tage et rørstykke og sætte det på enden af emnet. Under alle omstændigheder vil det være mere praktisk.
Læs mere om, hvordan man bøjer et profilrør uden specialudstyr, i dette materiale.
Efter samme princip fremstilles kraftigere maskiner. I dette tilfælde skabes kraften ved hjælp af en spil, og røret fastgøres mere solidt, så det ikke slipper.
Konklusioner og nyttig video om emnet
Grundlæggende regler for fremstilling af en maskine til bearbejdning af profilrør:
Rørbøjningsmaskine, i konstruktion tæt på fabriksfremstillet:
Af alle varianter af profilbøjningsmaskiner bør man vælge den konstruktion, der bedst passer til formålet. Nogle gange er en simpel mekanisme tilstrækkelig til at forsyne sig med den nødvendige mængde bøjet profil uden store finansielle omkostninger.
Har du personlig erfaring med at bygge en rørbøjningsmaskine? Måske kan du dele nyttige oplysninger om emnet i artiklen og vise et billede af den fremstillede enhed? Efterlad venligst kommentarer, del erfaringer, stil spørgsmål i blokken nedenfor.
 Hvordan bøjer man et profilrør selv uden specialværktøj
 Montering af HDPE-rør selv: svejsevejledning + hvordan man bøjer eller retter sådanne rør
 DIY-projekter med polypropylenrør: ideer til hjemmelavede ting til hjemmet
 Sådan laver du en stol af polypropylenrør: trin-for-trin vejledning til fremstilling
 Montering af kobberrør selv: installationsteknik for kobberrørledning
 Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav