VVS-metoder til samling af rør: et overblik over alle mulige udførelsesvarianter

For at vandforsyningssystemer og kredsløb, hvor varmebæreren cirkulerer, kan udføre deres opgaver fejlfrit, skal deres komponenter være korrekt samlet og forbundet. Resultatet af VVS-arbejdet skal være tæt for ikke at skabe problemer for ejerne og deres naboer. Er du enig?
Alle aktuelle metoder til rørforbindelse, der sikrer normal drift af systemet, er angivet i den artikel, vi har foreslået. Vi har detaljeret beskrevet de teknologiske varianter, der afhænger af materialet, som de sammenføjede dele er lavet af, og af rørledningens kategori. Vores råd vil hjælpe med at opnå det ideelle resultat.
Artiklens indhold:
Oversigt over aftagelige VVS-forbindelser
Alle kendte metoder til rørforbindelse kan opdeles i to klasser — aftagelige og permanente. Aftagelige forbindelser kan igen være flangeforbindelser og muffeforbindelser. Permanente metoder omfatter forbindelser som muffe, klem, stuksvejsning og limning.
Forbindelser, der om nødvendigt kan skilles ad og derefter sættes tilbage, forenkler i høj grad vedligeholdelse og reparation af rørledninger. Disse forbindelser anvendes hovedsageligt ved etablering af interne kommunikationer.
Fordelen ved metoden er dens enkelhed i udførelsen. Her anvendes hverken kemiske eller termiske påvirkninger. Fejl i en rørledning forbundet på denne måde er let at opdage og udbedre.
Tæt pasform ved VVS-rørforbindelse sikres ved brug af specielle dele. Der skelnes mellem 2 typer samlinger af den aftagelige type: flange- og fittingsamling. Den første bruges, når man skal samle rør med stor diameter, og den anden er mere egnet til hjemmerørledninger.
Med varianter, egenskaber og mærkning af polypropylenrør og de anvendte fittings i forbindelsen introducerer den følgende artikel, som vi anbefaler at læse.
Fittings, der anvendes i VVS-systemer, installeres ved kontrolpunkter, på sving, forgreninger. De kan være støbte og kompressionsfittings. Ud fra funktionalitet kan følgende typer fittings fremhæves:
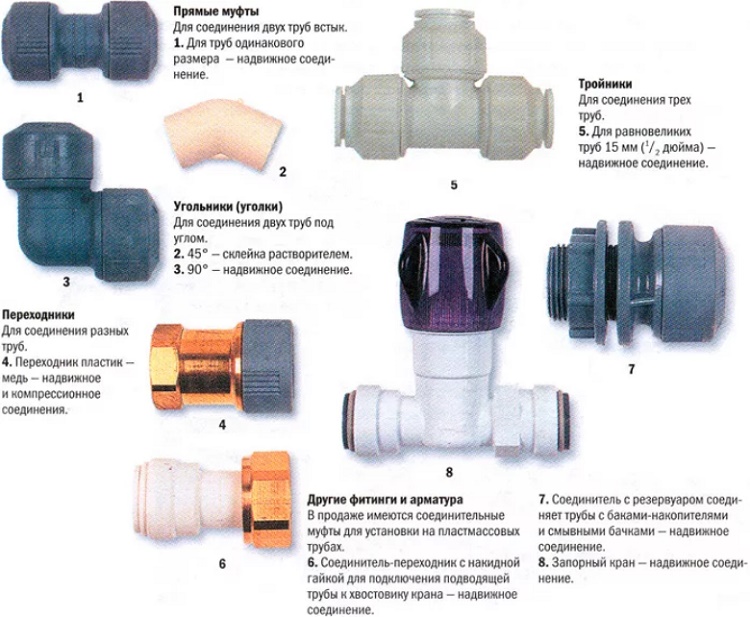
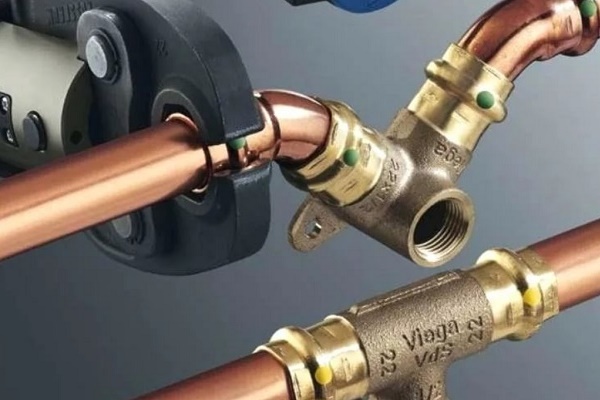
Valget af fittings afhænger af det specifikke rørsystems karakteristika. Fittings kan være klem-, gevind-, pres- samt fittings til svejsning og lodning.
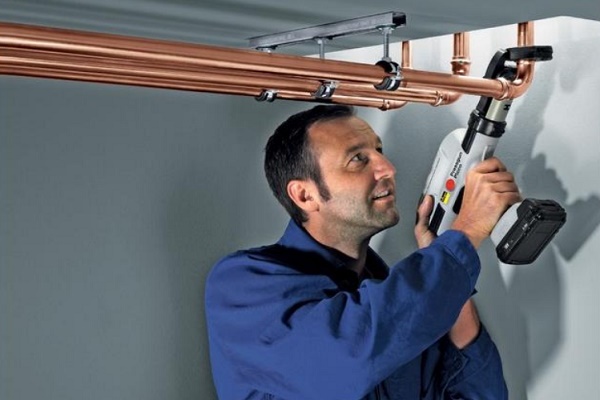
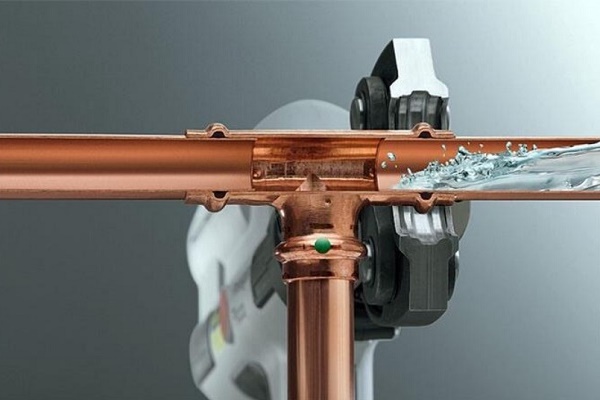
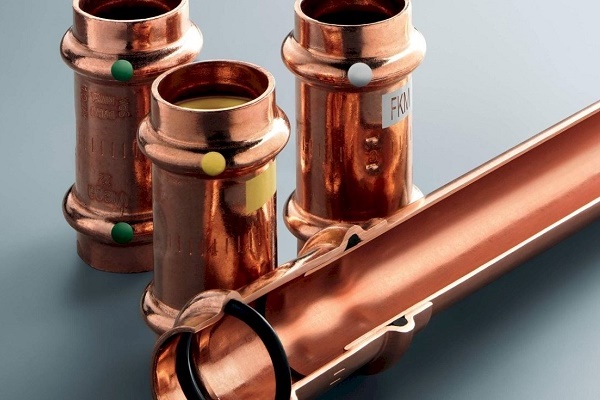
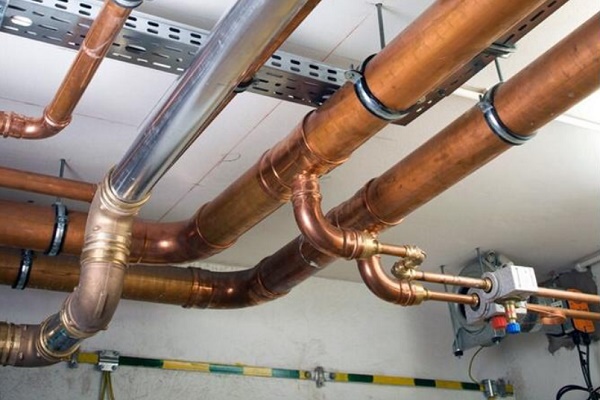
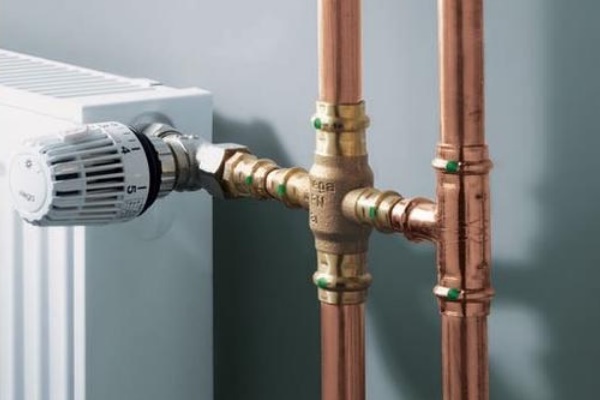
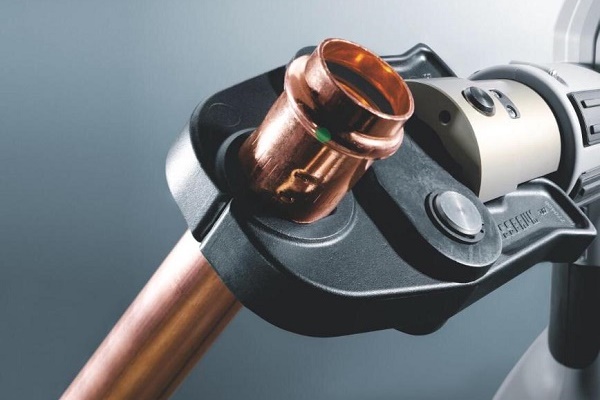
Der fremstilles fittings til metal-plast rør, som bruges til klem- og presforbindelser. Til samling af polypropylenrør produceres fittings, der anvendes til både limning og svejsning. Til kobberrør fremstilles fittings til både presforbindelser og lodning.
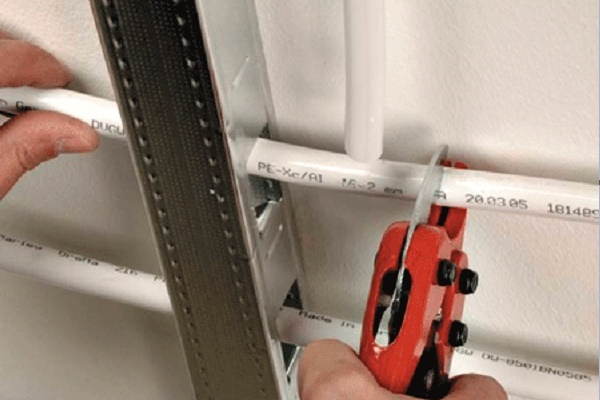
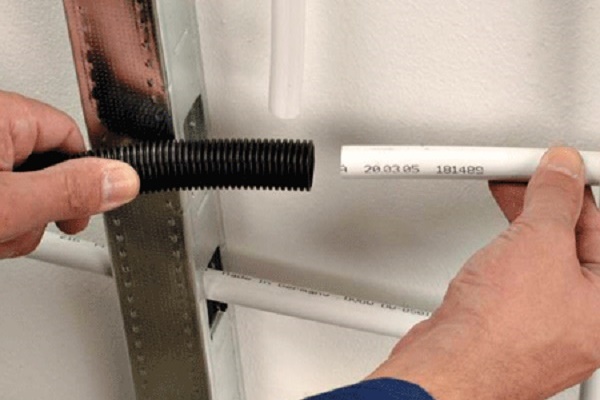
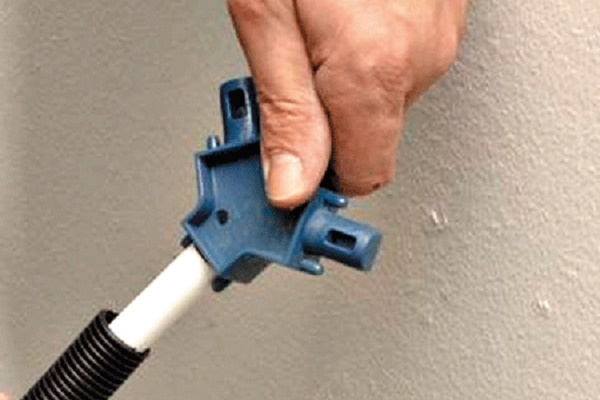
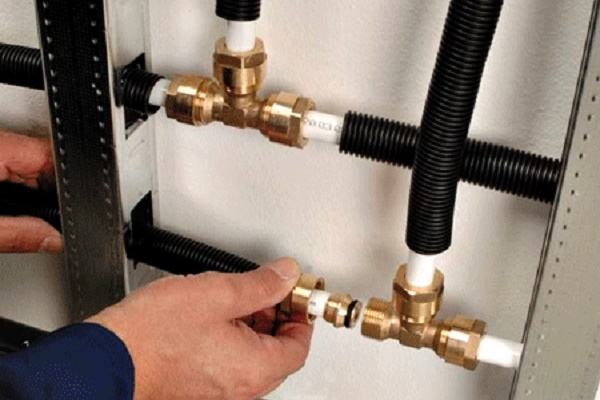
Processen med at samle et metal-plast rørsystem ved hjælp af kompressionsfittings vises i følgende fotosamling:
Muffe-forbindelsesmetode
En muffe er en monteringsudvidelse beregnet til at skabe en pålidelig forbindelse. Princippet er baseret på, at enden af et rør med mindre tværsnit sættes ind i et rør med større diameter. Forbindelsen tætnings ved brug af en tætningsring placeret i muffen eller ved limning med et vandbestandigt klæbemiddel.
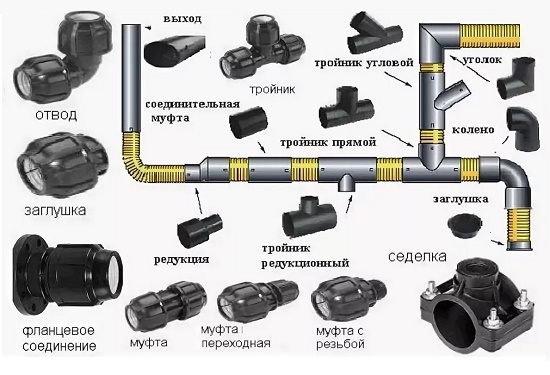
Afhængigt af rørmaterialet og deres diameter vælges en af flere eksisterende muffesamlingsmuligheder: med pakring, uden ring, svejsning, limning.
Forbindelse uden tætning med ring
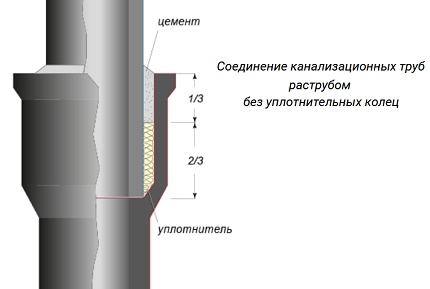
Uden en pakring forbinder man oftest støbejernsrør. Det indsatte rør forkortes, enden bearbejdes, så der ikke er grater eller revner. Halen af det sammenkoblede rør indsættes i muffen.
Det opståede mellemrum fyldes med et tov af olieret hamp eller tjærede hørfibre. Først lægges pakningen som en ring og bankes fast i muffen med lette slag af en hammer på en træspatel eller skruetrækker. Det er vigtigt at sikre, at materialets ender ikke ender inde i rørledningen.
Fortsæt lagdelt påfyldning af pakningen, indtil muffen er fyldt til 2/3 af dens dybde. Til det sidste lag anvendes ubehandlet pakning, da olie eller harpiks vil forringe vedhæftningen, når det resterende rum i muffen fyldes med cement.
For at fremstille opløsningen er der brug for cement af typerne 300 – 400 og vand til fortynding. Komponenterne tages i forholdet 9:1. Cementen stampes ned i muffen og dækkes med en fugtig klud for bedre hærdning.
Nogle gange bruges i stedet for cement en asbestcementblanding lavet af M400-cement og asbestfibre af høj kvalitet i forholdet 2:1.
Vand tilsættes umiddelbart før lægning i en mængde på cirka 11 % af tørblandingens vægt. I stedet for cementbaserede tætninger anvender man bitumen, silikonetætningsmasse, ler, hvis sidste lag forstærkes ved påføring af bitumen eller oliefarve.
Muffeforbindelse med tætningsring
Denne metode bruges oftest ved installation af et indendørs kloaksystem. En gummiring klemt mellem muffen og det indsatte rør giver en tæt forbindelse. Derfor er metoden ikke kun enkel, men også pålidelig.
Pakringen udjævner til en vis grad akselforskelle mellem de to rør, der forbindes. Dette gælder dog kun, hvis akserne på hver meter af den sammensatte rørledning er forskudt med en mængde, der ikke overstiger rørets vægtykkelse.
Hvis denne betingelse overtrædes, øges sandsynligheden for lækage som følge af ujævn deformation af tætningen.
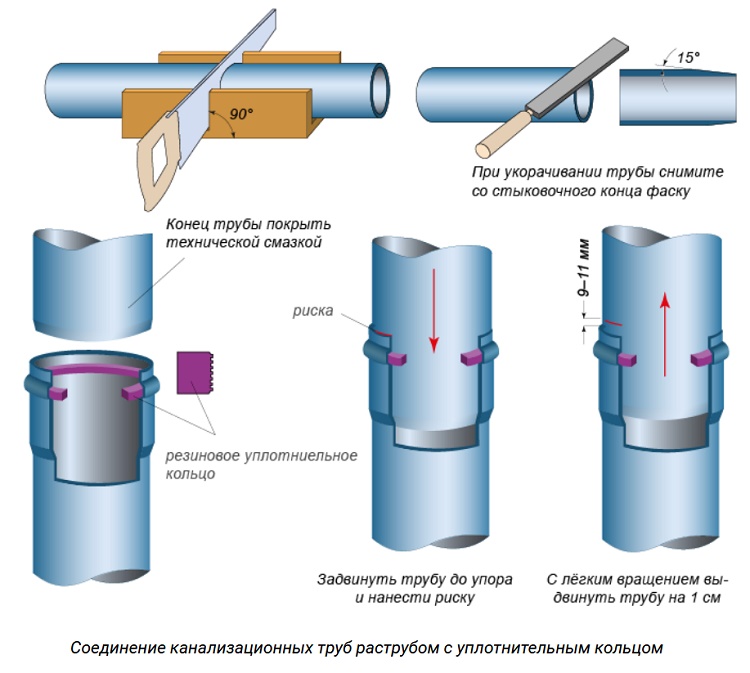
For at bestemme dybden af rørets frie indstik i muffen, tages tætningsringen midlertidigt af. Derefter, når røret er placeret i muffen til anslag, markeres det sted, hvor den indsatte del berører muffen.
Ved montering skydes røret en smule ud i forhold til mærket – med 0,9 – 1,1 cm. Denne afstand vil udligne interne spændinger, der opstår i systemet ved temperaturændringer.
Før ringen placeres, anbefales det at dyppe den i sæbevand og trykke den lidt sammen. Dette vil gøre det meget lettere at sætte den ind i muffens fordybning. For at minimere risikoen for skævhed er nogle producenter begyndt at fremstille fittings med en vinkel på 87⁰ i stedet for 90⁰. Røret går ind i muffen med en hældning, og ringen skæver ikke.
Hvis det er nødvendigt at forbinde rør lavet af forskellige materialer, anvendes overgangsstykker. En sådan størrelse af overgangsstykket som indre diameter skal svare til den tilsluttede rørs ydre tværsnit. Ved samling af muffen på et polymerrør med et støbejernsrør lægges en dobbelt tætning på enden af det sidstnævnte, og overgangsstykket monteres.
Sammenklistring af dele af plastrørledning
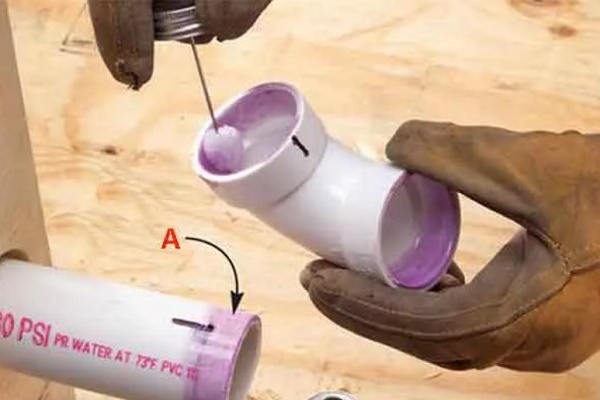
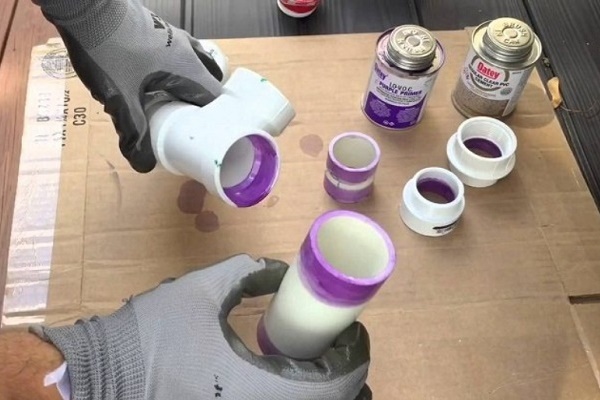
Ved limning forbindes PVC-rør med muffe. For bedre vedhæftning behandles muffen indvendigt og den indsatte rørs hale med sandpapir for at gøre overfladen ru. Derefter fjernes affasningen, de behandlede dele affedtes ved brug af methylenchlorid som primer.
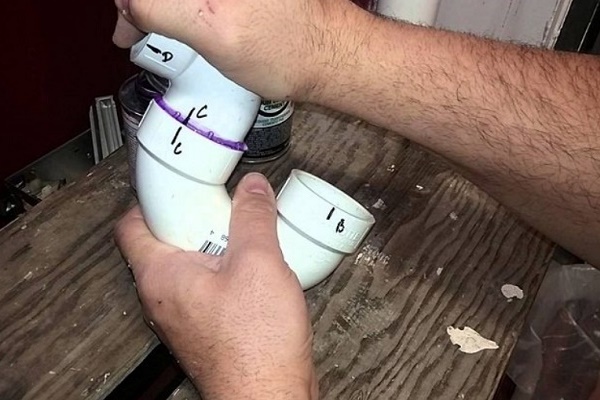
Før samlingen udføres, kontrolleres rørene for kompatibilitet. Røret med mindre diameter skal kunne gå ind i muffen frit, men ikke for meget. Derefter markeres grænsen for påføring af lim med en streg – dette hjælper med at samle delene uden fejl.
På overfladerne af de samlede elementer – 2/3 af muffens fordybning samt hele den kalibrerede rørende, påføres lim jævnt i et tyndt lag. Røret føres ind i muffen og drejes en kvart omgang for at forbedre kontakten mellem de samlede elementer. De sammenførte dele holdes, indtil limen er begyndt at stivne.
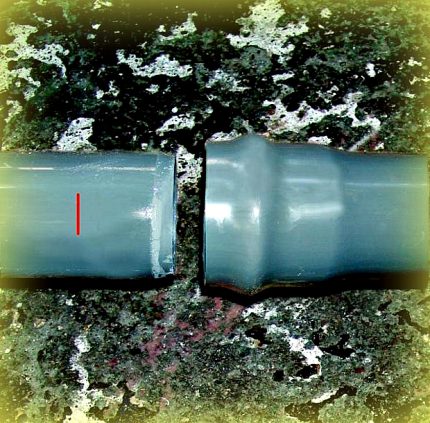
Processen tager kun 20-30 sekunder. Hvis der opstår et jævnt lag lim på samlingen, fjernes det straks med et stykke rent stof. Der skal gå mindst et døgn fra limning til fuldstabilisering af samlingen og trykprøvning af rørledningen.
Til reparation af eksisterende rørledninger anvendes formstykker som reparationsmuffer eller produkter med forlænget muffe. Et stykke af røret skæres ud, enderne affases, og der påføres speciallim på enderne. Muffen sættes på den nederste del af rørledningen.
På den øverste del af rørledningen sættes en muffe med lang muffe indtil anslag, om nødvendigt monteres et formstykke på den. Muffen flyttes sammen med formstykket nedad, indtil den støder sammen med den nederste del af rørledningen. Skydemuffen flyttes opad, så den dækker samlingsområdet.
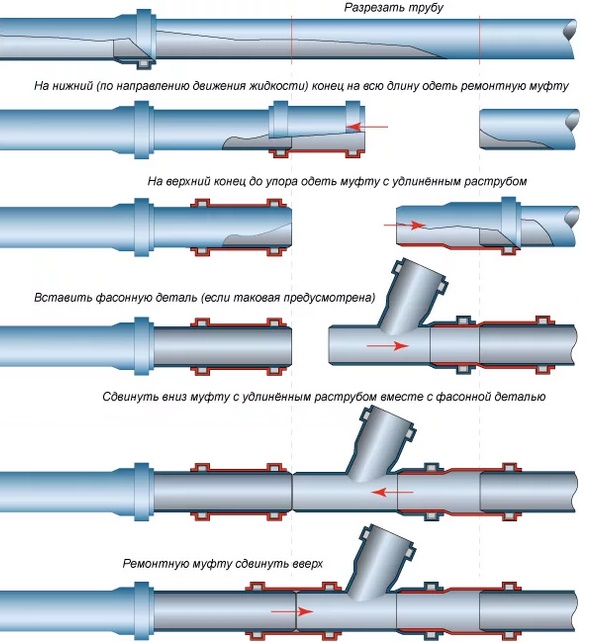
Hvis der selv efter dette er lækage, fyldes samlingen med silikoneforsegling. Nederst og øverst bestemmes afhængigt af transportretningen for det transporterede stof.
Brug af kontaktsvejsning
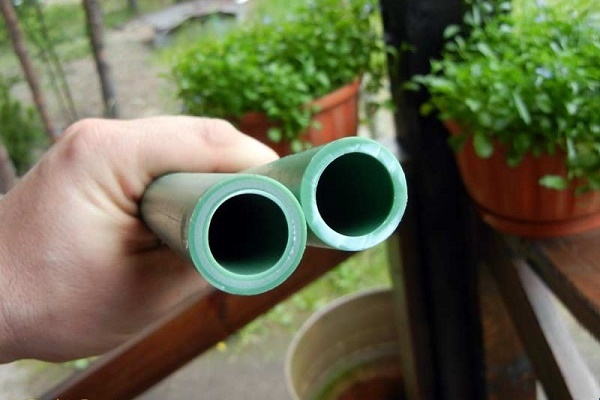
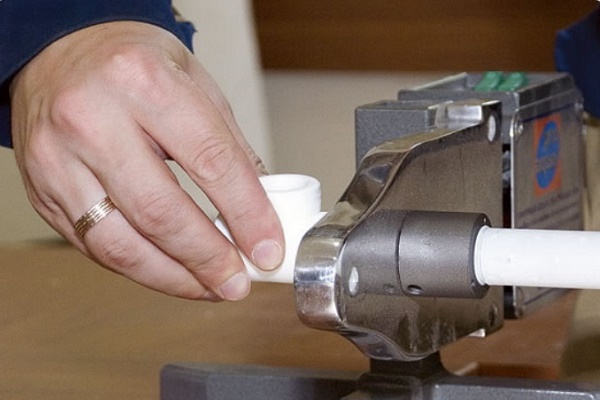
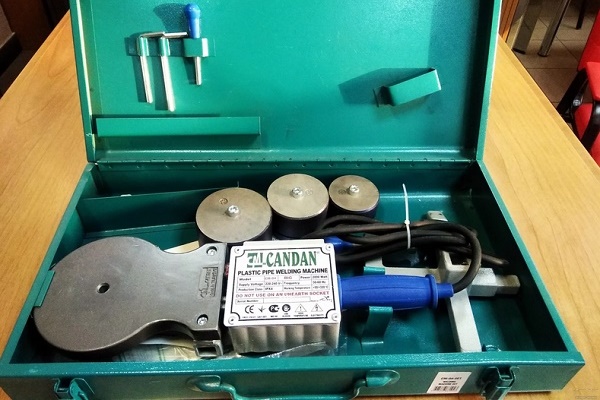
For at bruge denne metode til rørsamling skal man have en svejsemaskine. Den kan være mekanisk eller manuel, men skal være udstyret med et særligt værktøj, der varmer elementerne op til den nødvendige temperatur.
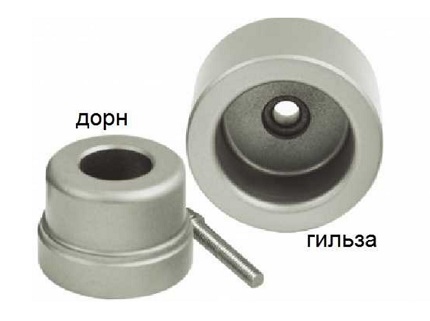
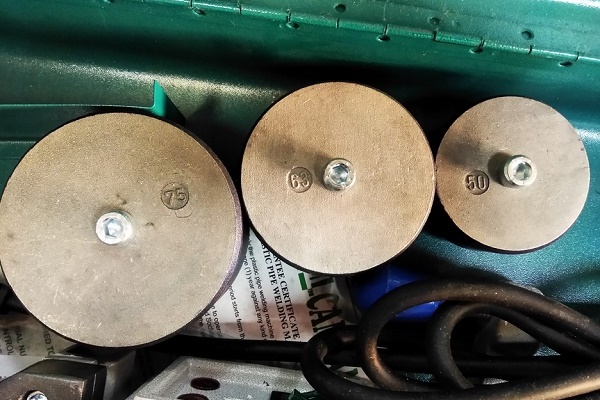
Ved brug af muffeteknologi til rørsamling anvendes et sværdformet værktøj. Det er et sæt af metal bestående af en hylse til opvarmning af rørets yderside og en dorn (stift), der smelter delen indefra.
Vigtigt: Valg af sæt. Dets parametre skal svare til samlingens diameter.
Teknologien til muffeforbindelse af rør ved hjælp af kontaktsvejsning er enkel:
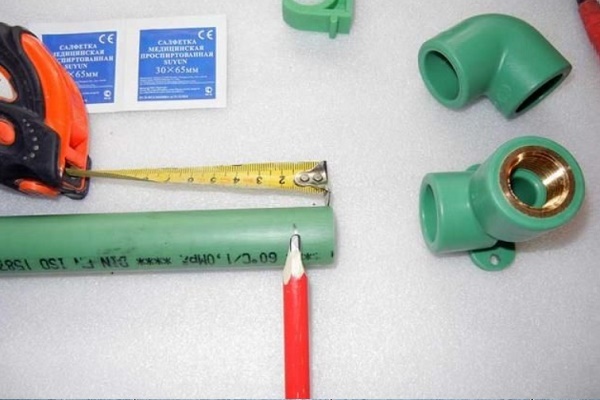
- På det rør, der skal indsættes, sættes en begrænsningsklemme. Afstanden mellem rørets kant og klemmen skal svare til muffens dybde plus 2 mm. Forskellen mellem klemmernes indvendige diameter og det sammenføjede rørs ydre diameter skal være 0,2 mm.
- Sættet opvarmes efter først at være monteret på apparatet.
- Sæt muffen på dornen og rørets glatte ende på hylsteret, indtil det stopper.
- Udfør opvarmning i den angivne tid.
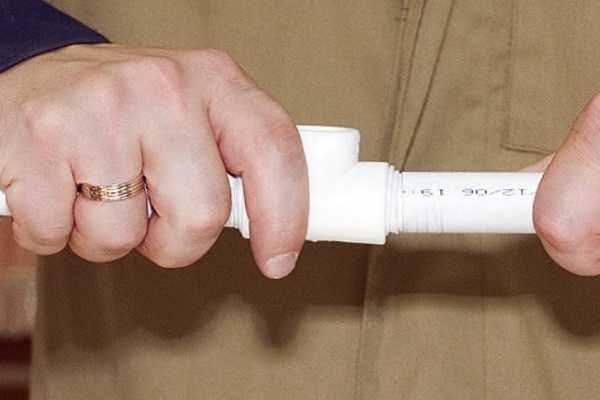
- Tag delene af sættet samtidigt og saml dem, mens du holder delene på plads, indtil det smeltede materiale er størknet.
Efterse svejsesømmene for eventuelle skævheder, hulrum eller ujævnheder i sømmen.
På delenes ydre overflade må der ikke være fejl, som opstår ved overskridelse af den tilladte temperatur. Udvendigt skal svejsesømmen visuelt have form af en symmetrisk vulst med ensartet bredde og jævnt fordelt rundt om rørets omkreds.
Maksimal højde af vulsten på et rør med en godstykkelse på op til 1 cm er højst 2,5 mm. For rør, hvor denne tykkelse overstiger 1 cm, anses en vulsthøjde på 3-4 mm for acceptabel. Kanterne på svejsefugen må ikke være forskudt mere end 10 % af rørets godstykkelse.
Teknikken til svejsning af PP-rør er beskrevet i detaljer her. Vi anbefaler, at du gør dig bekendt med indholdet af den artikel, vi foreslår.
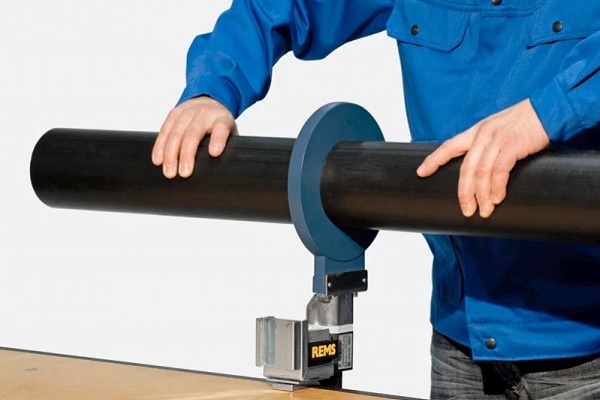
Svejsning af polymerrør med en diameter over 50 mm og en godstykkelse over 4 mm anbefales udført på en stationær eller mobil maskine med en skivevarmeenhed:
Anvendelse af klemfitting
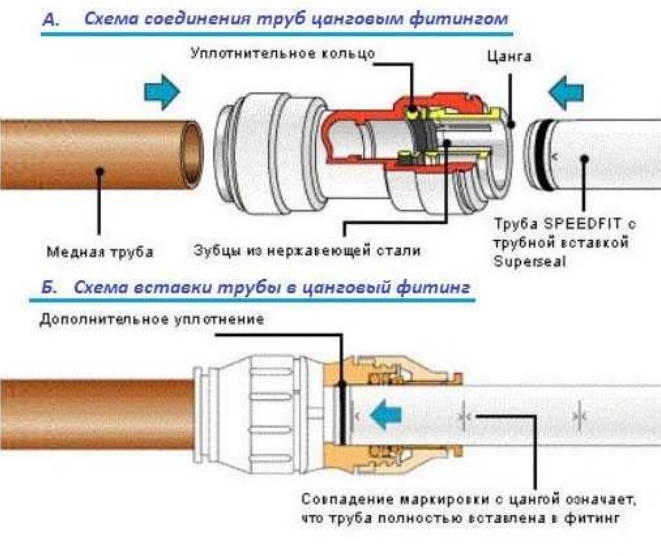
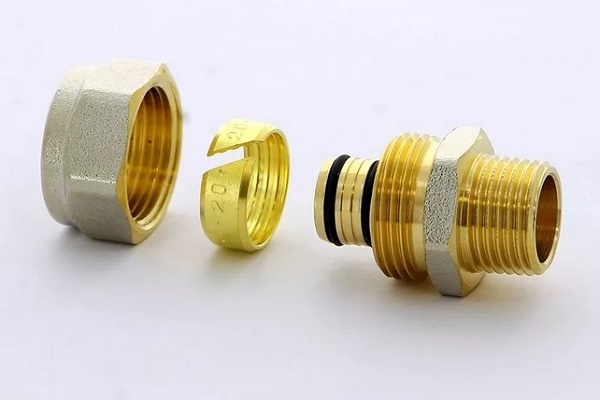
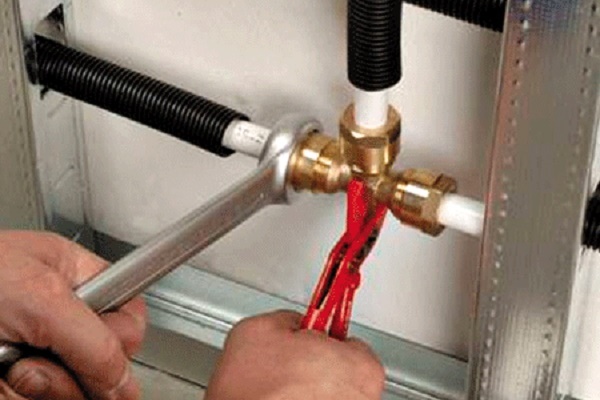
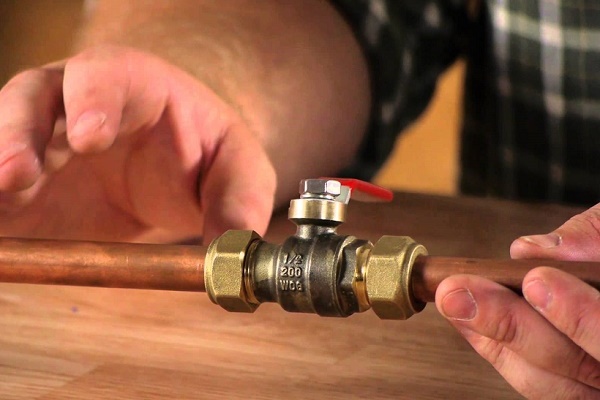
Ved begrebet spændeforbindelse af rør forstås anvendelsen af en spændefitting eller en spændepatronfitting. Med den bliver det muligt at realisere en aftagelig samling af rørledningselementer lavet af forskellige materialer. Funktionaliteten er beskrevet her. Spændefittingen vælges ud fra rørtype og diameter.
Fremgangsmåden for samling af plastrør er følgende:
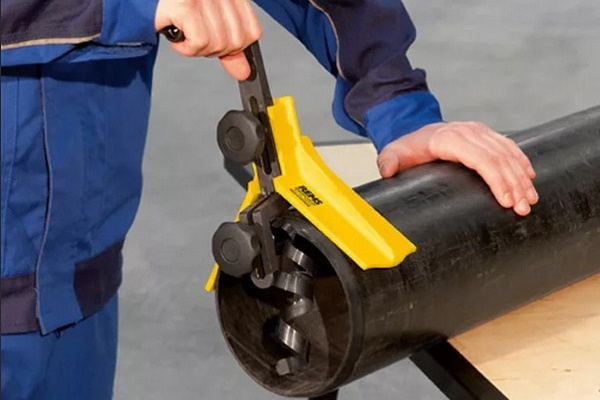
- Kalibrer hullet i det nødvendige rørstykke med en kalibrator, og fjern den indvendige fase med en faseafræser.
- Afmonter fittingen ved at skrue møtrikkerne af enderne og fjerne de runde tætninger fra studsene.
- Sæt spændemøtrikken på rørenden, derefter fittingens spændepatron.
- Indsæt fittingens skaft inde i røret, og tryk, så det går helt ind.
- Skru møtrikken manuelt på fittingens krop.
- Gentag de samme manipulationer med det andet rør, saml derefter delene, og spænd spændemøtrikken, men lad 1-2 omdrejninger stå.
Spænd møtrikken forsigtigt for ikke at beskadige røret. Under processen deformeres spænderingen, hvilket får rørenden og fittingens spændepatron til at presses tæt mod hinanden.
Erfarne blikkenslagere anbefaler, at du skruer de første omdrejninger af spændemøtrikken manuelt og derefter bruger en rørnøgle.
Spændeforbindelser anvendes hovedsageligt ved montering af kobberrørledninger:
Dannelse af gevindforbindelser
Gevind kaldes en spiral- eller skrueformet overflade, hvormed en gevindforbindelse udføres. Anvendelsen af gevindforbindelse af rør i VVS-systemer er en klassisk monteringsmetode.
Det anvendes, hvor der er mulighed for periodisk at kontrollere samlingspunkter, da gevindet har en tendens til at løsne sig under påvirkning af forskellige faktorer.
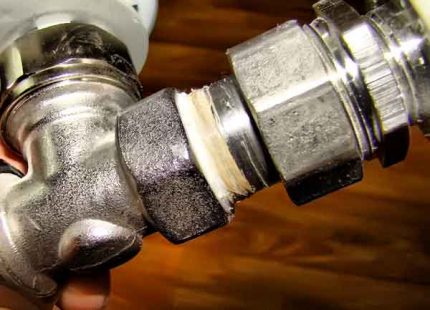
Der findes forskellige typer rørgevind. Hver af dem karakteriseres af parametre som overfladeprofilen, der gevindskæres, retning, placering og antal gevindgange.
Listen over de mest efterspurgte typer rørgevind omfatter:
- cylindrisk eller Whitworth;
- konisk;
- rund;
- NPSM
Den første af dem betegnes med bogstavet G og har 2 præcisionsklasser. Profilen minder visuelt om en ligebenet trekant. I spidsen er der en vinkel på 55⁰. Med tommegenvind forbindes rørledningssektioner med diameter op til 6 tommer, der har særlige krav til tæthed. Ved større diameter anvendes svejsning.
Konisk gevind af tomme-type anvendes til koniske forbindelser og til at skabe samlinger af konisk gevind, udført på ydersiden og cylindrisk indvendigt i røret. Bogstavet R markerer udvendigt gevind, indvendigt — Rc, LH — venstredrejet. Som tætningsmiddel fungerer selve gevindet plus tætningsmasse.
Til tilslutning af ofte adskilt sanitetstilbehør: vandhaner til lukning, blandingsbatterier bruges hovedsageligt rundt gevind. Det betegnes med symbolerne Kr.
Tabellen samler de vigtigste parametre for gevind til rør, som du kan skære selv. Et vigtigt mål for tommegevind er dets stigning. Det er afstanden mellem tilstødende tinder eller deller. Værdien forbliver uændret i hele længden, ellers vil gevindet være uanvendeligt.
Profilen af NPSM-gevind har form som en trekant og en vinkel på 60⁰. Størrelsesserie i tommer — fra 1/16 til 24. Dette gevind efter amerikansk standard er en variant af cylindrisk gevind. Det adskiller sig fra det indenlandske kun ved størrelsen af profilvinklen.
Konklusioner og nyttig video om emnet
Forfatteren fortæller om nuancer og problemer, der opstår ved samling af rør under installation af kloakering:
Forfatteren af dette videomateriale deler en løsning på sit problem:
Det er meget vigtigt at forbinde rør korrekt. Samling har altid været det svageste sted i et rørsystem. Hvis det udføres med fejl, vil der som følge heraf uundgåeligt opstå utætheder, tilstopninger og nogle gange rørbrud.
Derfor, før du går i gang med selv at installere sanitet, skal du studere alle eksisterende forbindelsesmetoder. Hvis det virker kompliceret, kan du altid kontakte en VVS-installatør.
Fortæl om din egen erfaring opnået under samling af sanitetssystemer. Det er ikke umuligt, at du kender til nuancer ved installation og dannelse af forbindelser, som vil være nyttige for besøgende på siden. Skriv venligst kommentarer i boksen nedenfor, offentliggør fotos med procestrinnene, og stil spørgsmål.
 Lodning af polypropylenrør: regler for udførelse og gennemgang af mulige fejl
 Montering af metal-plastrør selv: samlingsteknik og eksempler på rørføring
 Rør til vanding i sommerhuset: sammenlignende oversigt over forskellige rørtyper
 Teknologi til svejsning af polypropylenrør selv: oversigt over metoder og detaljer
 Sådan skærer du ind i et plastikrør: arbejdets karakteristika og gennemgang af alle vigtige detaljer
 Rørklemmer: gennemgang af typer og installationsvejledning
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
Er det nødvendigt at bruge tætningsmiddel ved udførelse af gevindforbindelser? Hvis ja, hvilket er bedst at bruge? Hør, PTFE-tape eller tråd som “Tangit”?
Tætningsmiddel er ikke nødvendig overalt, det afhænger af forbindelsestypen. Angående hvad man skal vælge, så er hør – det er fra forrige århundrede, PTFE-tape kan ikke alle bruge korrekt, og det er mere en midlertidig løsning; man bør bruge moderne polymer- og anaerobe tætningsmidler.