Lodning af kobberrør: trin for trin gennemgang og praktiske eksempler

Gør-det-selv-folk stræber efter at udføre bygge- og reparationsarbejde selv, hvilket ikke kun sparer på familiebudgettet, men også giver fuld tillid til et kvalitetsresultat. Derfor må de tilegne sig nye metoder og teknologier – såsom lodning af kobberrør.
Vi fortæller, hvordan samling og forbindelse af kobberrørskommunikation udføres. Hos os lærer du, hvilke forbrugsvarer og værktøjer der kræves. Nyttige færdigheder, selv i hjemmet, giver mulighed for selv at samle rørledninger med fremragende driftsegenskaber.
Artiklens indhold:
Lodning af kobber: hvorfor det er værd at lære
Kobberrørledninger bruges sjældent i praksis. Årsagen er den ret høje materialepris. Dog anses kobberrørledninger med rette for at være de bedste.
Dette metal overgår alle andre materialer med hensyn til varmebestandighed, fleksibilitet og holdbarhed. Varmekobberrørledninger efter samling kan støbes ind i beton, skjules i vægge osv. Under drift sker der ikke noget med dem.
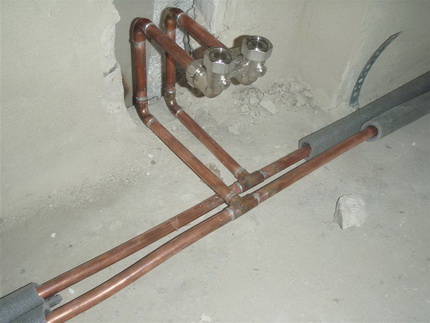
Det er værd at overveje, når man vælger materiale til opvarmning eller vandforsyning. Med henblik på langvarig drift er de højere omkostninger fuldt ud betalbare. Ud over de fremragende driftsegenskaber, som kobber har, er det ret simpelt at montere. 'Skrækhistorier' om vanskeligheder ved lodning er oftest overdrevne.
Kobber er ret nemt at lodde. Dets overflade kræver ikke brug af aggressive midler ved rengøring. Mange let smeltelige metaller har høj vedhæftning til det, hvilket forenkler valget af loddemiddel.
Dyrt flusmiddel er ikke nødvendigt til kobber, da der ikke sker voldsomme reaktioner med ilt under smeltning af metallet. Under lodning deformeres røret ikke, dets form og størrelse forbliver uændret. Den resulterende søm kan om nødvendigt smeltes op.
Metoder til lodning af kobberdele
Lodning anses for at være den optimale metode til samling af kobberdele. Under arbejdet fylder den smeltede loddemetal det lille mellemrum mellem elementerne og danner derved en pålidelig forbindelse.
De mest almindelige er to metoder til at opnå sådanne forbindelser. Det er højtemperatur- og lavtemperaturkapillarlodning. Lad os se på, hvordan de adskiller sig fra hinanden.
Egenskaber ved højtemperaturforbindelser
I dette tilfælde foregår samlingsprocessen af kobberelementer ved en temperatur over 450 grader. Som loddemetal vælges sammensætninger, der hovedsageligt består af ret højsmeltende metaller: sølv eller kobber.
De giver en stærk søm, der er modstandsdygtig over for mekaniske skader og påvirkning af høje temperaturer. En sådan forbindelse kaldes hård.
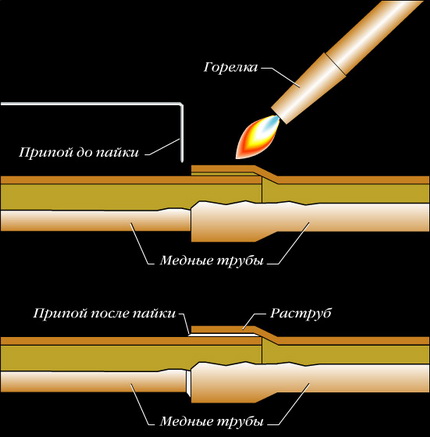
Det særlige ved såkaldt hårdlodning er, at metallet udglødes, hvilket fører til blødgøring. Derfor, for at minimere tab af kobberets styrkeegenskaber, bør afkøling af den færdige søm kun ske naturligt, uden brug af kunstig ventilation eller nedsænkning af delen i koldt vand.
Hård forbindelse anvendes til rør med diameter fra 12 til 159 mm. Højtemperaturlodning anvendes til samling af gasrør.
Inden for VVS bruges den ved samling af vandrør til monolitisk sammenføjning af dele med en diameter over 28 mm. Desuden anvendes denne forbindelse i tilfælde, hvor temperaturen på væsken, der cirkulerer i rørene, kan overstige +120 grader.
Højtemperaturlodning anvendes også til samling af varmesystemer. Dens fordel anses for at være muligheden for at etablere en afgrening fra et tidligere monteret system uden forudgående demontering.
Lavtemperaturlodning i detaljer
Blød- eller lavtemperaturlodning kaldes sammenføjning af kobberdele, hvor der anvendes temperatur under +450°C. Som loddetin vælges bløde, let smeltelige metaller, f.eks. tin eller bly.
Bredden af sømmen dannet ved denne lodning kan variere fra 7 til 50 mm. Den resulterende forbindelse kaldes blød. Den er mindre stærk end hård lodning, men har en række vigtige fordele.
Den væsentligste forskel er, at der under lodningen ikke forekommer udglødning af metallet. Følgelig forbliver dets styrke uændret.
Desuden er temperaturen under lavtemperaturlodning ikke så høj som ved højtemperaturlodning. Derfor anses den for at være mere sikker. De såkaldte bløde forbindelser bruges til samling af rør med lille diameter: fra 6 til 108 mm.
Inden for VVS bruges lavtemperaturforbindelser af kobberrør til montering af vandledninger og varmenet, men under forudsætning af at temperaturen på væsken, der cirkulerer i dem, er mindre end +130 grader. For gasrørledninger er brug af denne type forbindelse strengt forbudt.
Hvad skal der bruges i processen?
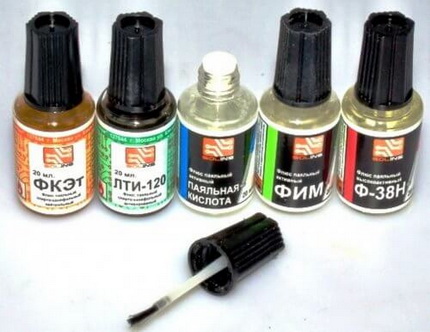
Til at udføre kvalitetsforbindelser kræves specielle materialer og værktøj. Først og fremmest har man brug for flusmiddel til behandling af den forudrensede overflade af delene. Det fjerner oxider fra basen, forbedrer spredningen af smeltet loddetin og reducerer overfladespændingen.
Derudover har man også brug for loddetin til arbejde med kobber. Til højtemperaturlodning vælges et materiale, der ikke indeholder bly. På emballagen skal der stå 'lead free' eller 'uden bly'.
Til lavtemperaturlodning vælges et let smelteligt loddetin, som kan indeholde tin, kobber, vismut, sølv. Loddetin af lavtemperaturtypen fås i form af 3 mm tråd.
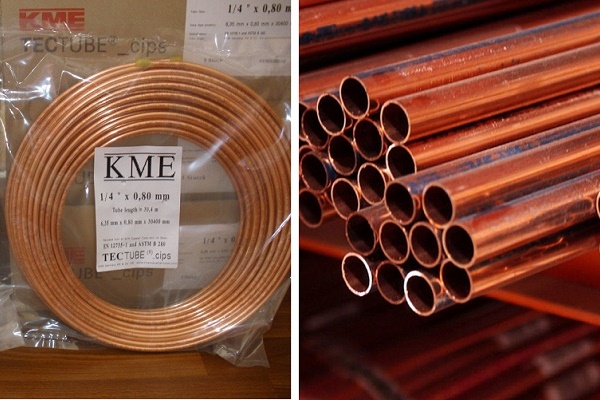
Til arbejdet skal du bruge værktøj. Først og fremmest rørskærer. Med den kan du skære dele i den rigtige størrelse. Det er vigtigt at vælge et værktøj af høj kvalitet, så det bløde materiale, som er kobber, ikke deformeres.
Der skal også bruges en affasningsskærer til at fjerne grater. Ellers vil det være umuligt at indsætte en del i en anden. Til rengøring af rørets indre overflade bruges der også en børste eller en skurebørste.
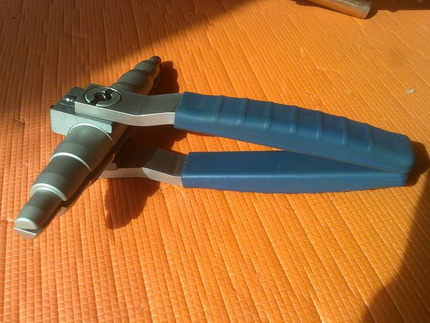
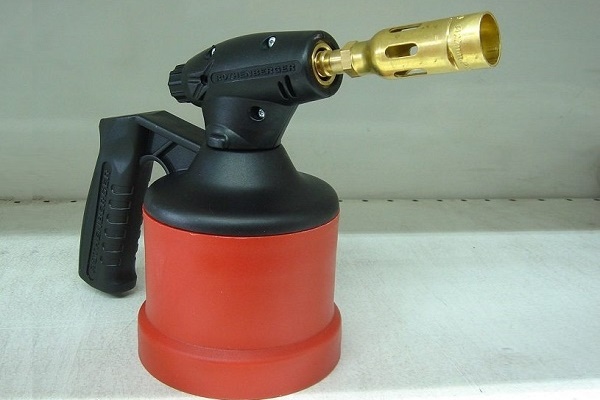
Til opvarmning af kobberelementer bruges forskellige værktøjer. Oftest vælges der til lavtemperaturlodning en gasbrænder med en smal flamme.
Gasudstyret i dette tilfælde fungerer fra en flaske med en blanding af propan og butan eller med ren butan. En sådan påfyldning er nok til 3-4 hundrede samlinger.
Apparatet fungerer effektivt; ved opvarmning med brænderen varmes røret op på få sekunder. Højtemperaturlodning udføres ved brug af gasblandinger som propan-ilt eller acetylen-luft.
Derudover kan lodning udføres med en speciel elektrisk loddekolbe designet til arbejde med kobberdele. Enheden kan arbejde med både hård og blød loddetin. Loddekolben tilsluttes nettet og bruges, hvor det ikke er muligt at arbejde med åben ild. Enheden er udstyret med presstænger og aftagelige elektroder.
Ud over disse værktøjer til montering af rørledningen skal du bruge en markør eller blyant, et målebånd, en hammer og et vaterpas.
Loddeteknologi for kobberprodukter
Når værktøjer og materialer er klar, kan du begynde lodningsprocessen. Udfør alle trin i følgende rækkefølge:
Skær delen til den nødvendige længde
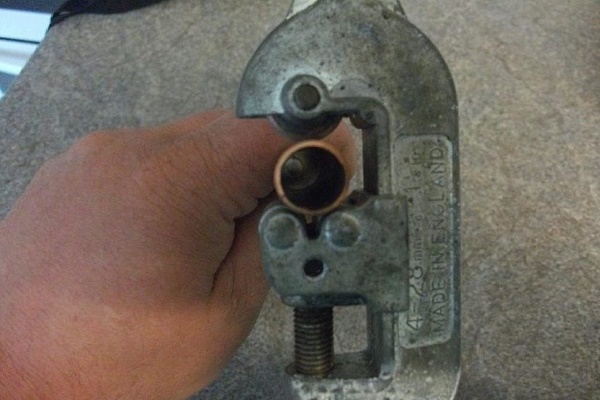
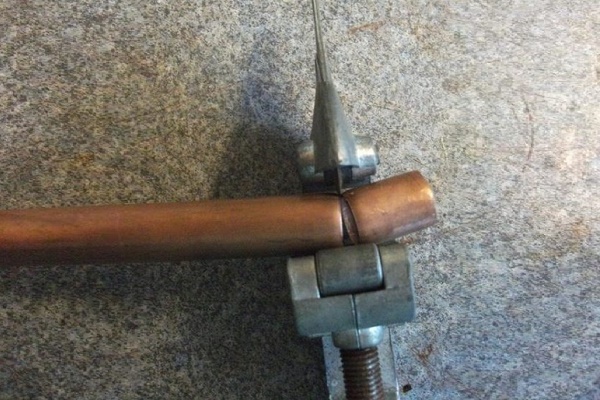
Til at skære kobberrør kan du bruge forskellige værktøjer. Oftest bruges en håndrørskærer. For at få et lige snit skal du holde røret vinkelret på værktøjet.
Klem emnet mellem rullen og klingen, og drej rørskæreren rundt om det. Glem ikke at stramme justeringsbolten cirka en tredjedel omdrejning efter hver omgang. Når du bruger rørskæreren, bliver snittet lige, og der kommer kun grater indvendigt i røret.
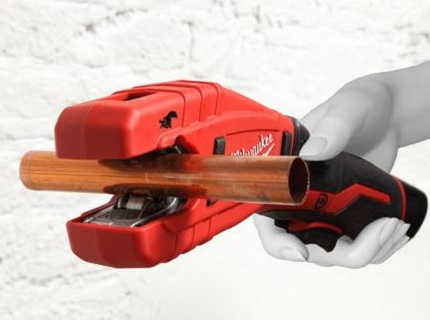
Men derved bliver emnets diameter lidt mindre, hvilket er uønsket. Du kan undgå deformation af emnet ved at skære det med en hacksav. Men i dette tilfælde vil der opstå mange grater, som du skal fjerne, og du skal bruge en skabelon for at reducere skævheden af snittet.
Sammentrykning eller ovalisering af rørsnittet vil føre til ubehagelige konsekvenser, da det helt sikkert vil ændre størrelsen på monteringsspalten. Størrelsen skal være mellem 0,02-0,4 mm. Hvis spalten bliver for lille, kan loddetinnet ikke trænge ind. Hvis spalten bliver for stor, kan kappillareffekten ikke opstå.
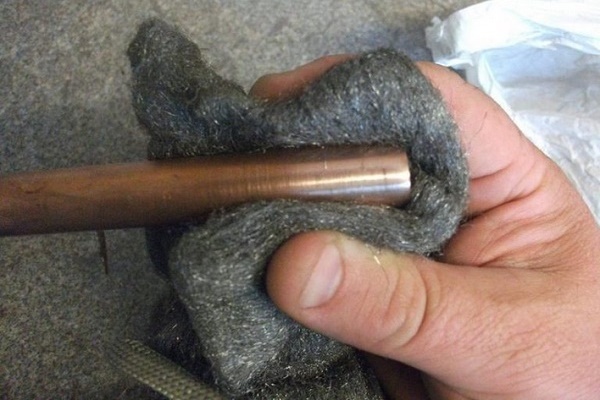
Som resultat af skæringen skal du få et emne med en strengt cylindrisk ende med minimal skævhed. Fjern altid grater fra emnet, rengør indersiden med en børste, og affedt. Skær det andet rørstykke på samme måde. Tag en rørudvider, og forøg diameteren af det andet rør ved hjælp af en hammer.
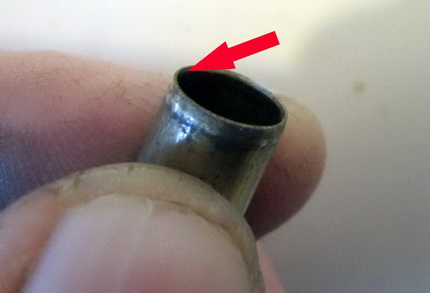
Kontrollér, hvordan delene passer ind i hinanden, og kontrollér dimensionerne af den opnåede monteringsspalte. Den skal være nøjagtigt i overensstemmelse med normen. Rengør og affedt den anden del. Udfør operationen over hele rørets tværsnit, og husk, at samlingen skal have en længde svarende til delens diameter.
Påfør flusmiddel på rørets overflade
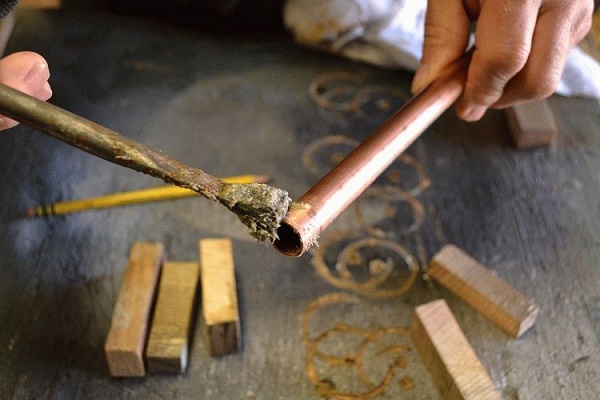
Ifølge teknologien for lodning af kobberrør skal du påføre et lag flusmiddel på delene. Tag blandingen, og påfør den forsigtigt med en pensel på rørets ydre overflade, som vil være indeni samlingen.
Udfør operationen meget omhyggeligt. Forsøg at tage en minimal mængde af blandingen og fordel den helt over delen. Der må ikke være overskydende flusmiddel tilbage på overfladen.
Saml delene før lodning
Når først flusmidlet er påført delene, skal de forbindes. Det skal gøres hurtigt nok til, at der ikke kommer snavspartikler på den fugtige overflade. Hvis du arbejder med en fitting eller en muffe, foretager du en fuldstændig samling af elementerne.
For at gøre dette drejer du dem helt ind. Under drejningen sætter delene sig ikke bare på plads, men flusmidlet fordeler sig også så jævnt som muligt i monteringsspalten.
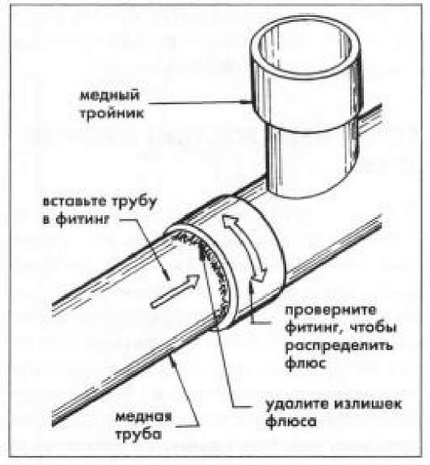
Det er forbudt at lade flusmiddel blive på delen, da det er en aggressiv kemisk sammensætning.
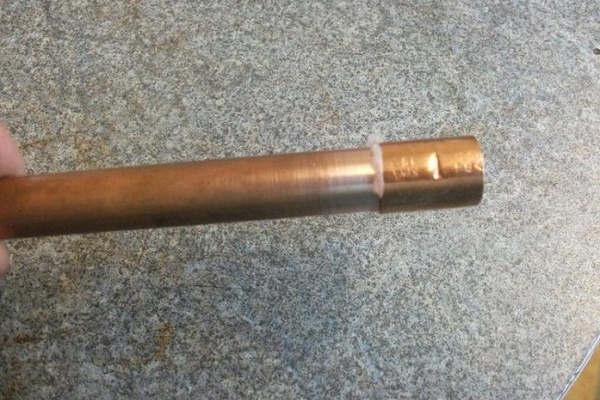
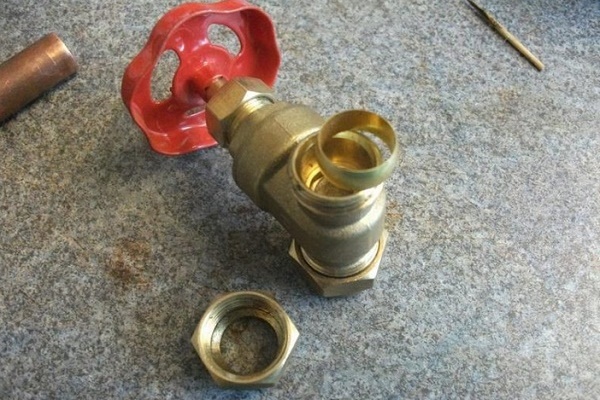
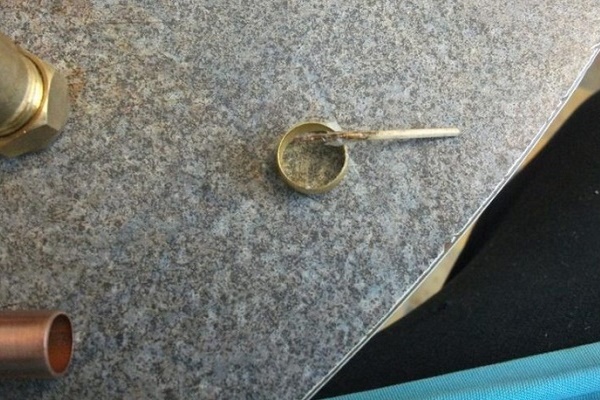
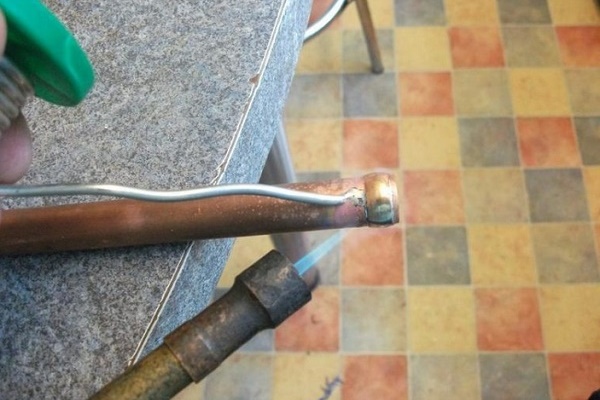
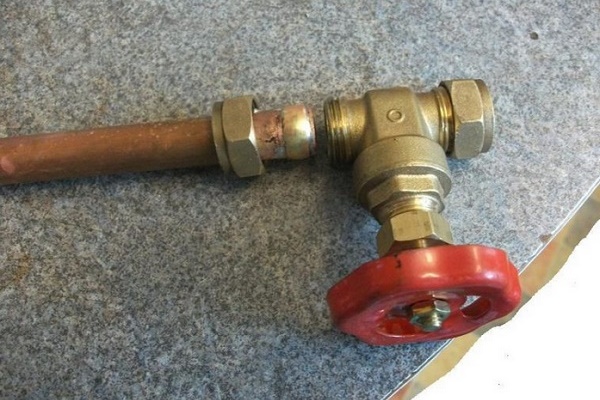
Opsvejsning af en vandhane med fitting baseret på en kompressionsring foretages i følgende rækkefølge:
Dannelse af forbindelse ved lavtemperaturlodning
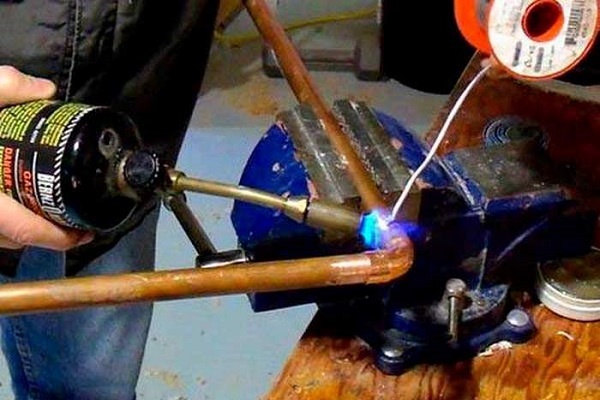
Ved udførelse af en blød samling anvendes der obligatorisk en let smeltelig loddetin og et lavtemperatur flusmiddel. Til opvarmning kan du bruge en standard eller lille gasblæselampe, som fyldes med en blanding af propan og luft eller propan og butan med luft. Du kan også bruge en speciel elektrisk loddekolbe.
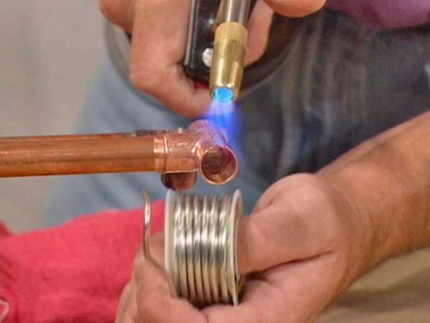
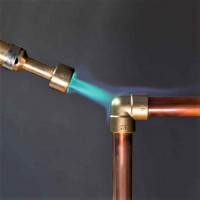
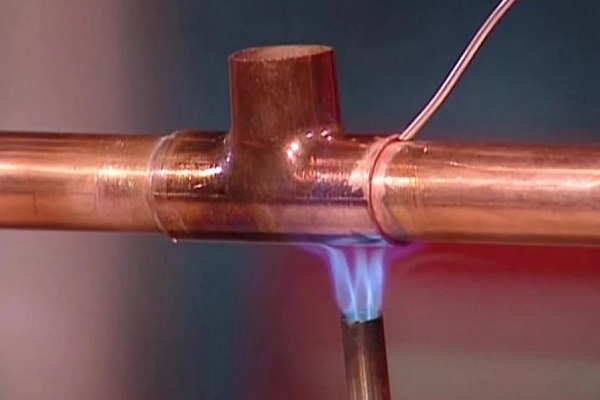
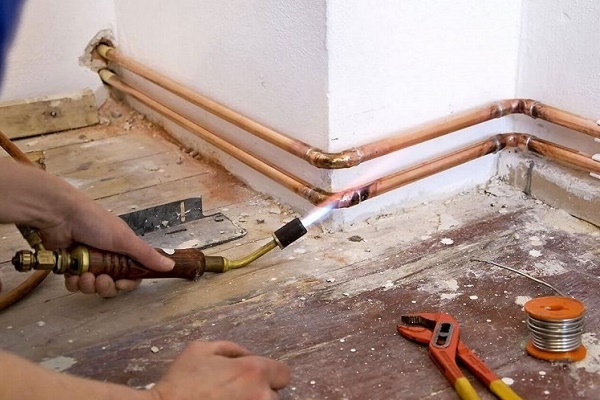
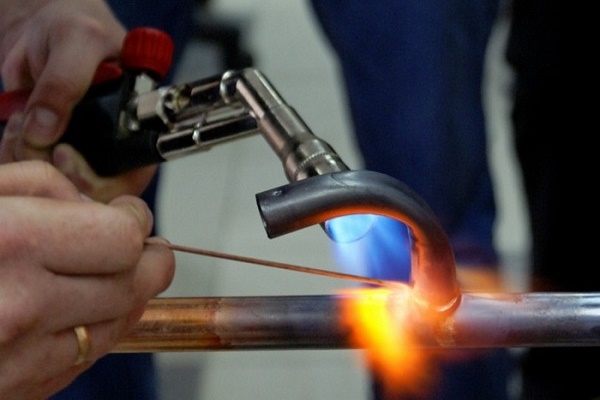
Tag blæselampen, tænd den og ret flammen mod rørfugen. Kontaktpunktet mellem flammen og delen skal du flytte konstant. Det er nødvendigt for at elementerne opvarmes jævnt. Tag loddetinnet og rør ved monteringsspalten fra tid til anden. Ved tilstrækkelig opvarmning begynder loddetinnet at smelte.
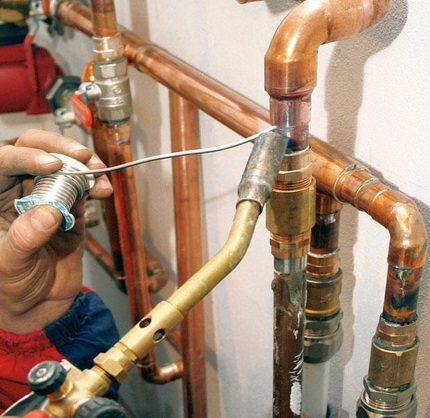
Så snart det sker, flytter du blæselampen til siden for at give loddetinnet mulighed for at fylde kapillærspalten helt. Hvis loddetinnet endnu ikke er begyndt at smelte, fortsætter du opvarmningen. Det særlige ved lavtemperaturlodning er, at loddetinnet ikke opvarmes specifikt. Det skal smelte af varmen fra de opvarmede samlingselementer.
Når loddet har fyldt kapillærspalten helt, skal det have lov til at køle af, helst under naturlige forhold. Husk på, at den resulterende bløde samling har lav styrke, så det er forbudt at røre ved den, mens den er varm.
Endnu et vigtigt punkt. Under lodning er det yderst vigtigt ikke at overophede kobberet. Ellers vil fluxen, der er påført metallet, blive ødelagt og vil ikke kunne opløse og fjerne oxider, hvilket vil have en alvorlig negativ indvirkning på samlingens kvalitet.
Derfor er det tilrådeligt at bruge flux med lodde-pulver. Når delens temperatur er tilstrækkelig til at opvarme loddet, smelter pulveret, og man kan se, hvordan smeltedråber glitrer inde i fluxen.
Hvis brugen af flamme af en eller anden grund er uacceptabel, anvendes elektriske loddeapparater. Sådant udstyr består af et sæt med en strømforsyning, elektriske tænger og en loddekolbe.
Proceduren for opvarmning og efterfølgende dannelse af samlingen med en loddekolbe adskiller sig ikke fra den ovenfor beskrevne. Den eneste nuance: det kan tage kortere tid at varme delene helt op end ved opvarmning med en brænder.
Dannelse af søm ved lodning af højtemperaturtype
I processen med sådan lodning bruges også en gasbrænder til at opvarme delene. Den fyldes med en blanding af propan og ilt eller acetylen og luft. Det er muligt at bruge en blanding af acetylen og ilt.
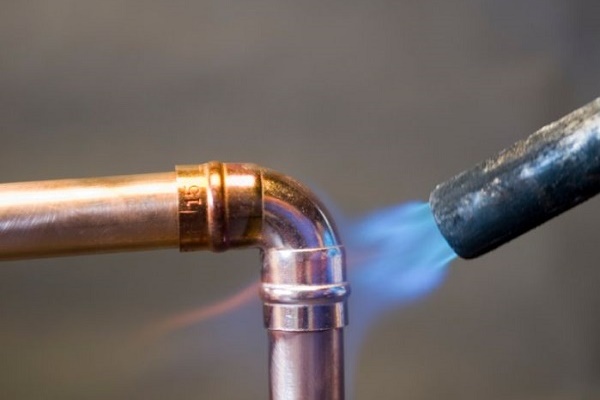
Fagfolk anbefaler at opvarme delene jævnt og hurtigt. Det vil sige, at opvarmningsprocessen skal være kort. Den brændende gas i enheden bør give en klart blå flamme med lav intensitet.
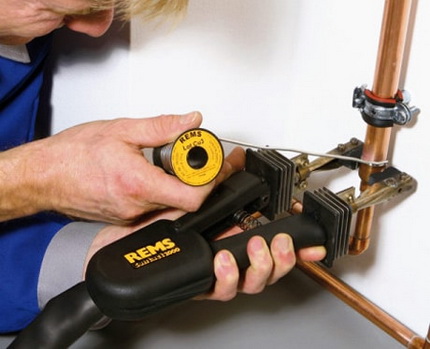
Brænderen flyttes jævnt langs den fremtidige samling, så opvarmningen bliver så ensartet som muligt. Når kobberet er opvarmet til cirka 750°C, får det en mørk kirsebærfarve. På dette tidspunkt tilføres loddet.
For at varme det bedre op, kan det opvarmes en smule med brænderen. Men husk, at loddet skal smelte fra de opvarmede dele af samlingen, ikke fra brænderen. Ideelt set bør samlingen gives minimal varme, så loddet straks smelter og fylder monteringsspalten fra første gang.
Det lykkes måske ikke med det samme, men efterhånden som erfaringen opbygges, vil resultatet blive bedre. Efter at have fyldt spalten helt med lod, lader vi samlingen køle af. På dette tidspunkt anbefales det ikke at røre ved den. Den afkølede samling aftørres grundigt for at fjerne rester af flux.
En detaljeret gennemgang af teknologien til lodning af kobberrør med en gasbrænder er givet i artiklen, som vi anbefaler at læse.
Sikkerhedsforanstaltninger ved lodning af kobberrør
Begyndende håndværkere spørger, hvordan man lodder kobberrør korrekt, men glemmer samtidig sikkerheden. Det må man ikke. Man skal forstå, at kobber har høj varmeledningsevne, så man må ikke holde delene i hænderne uden nogen form for beskyttelse.
Uforsigtighed og unøjagtighed ved samling af kobberrørssystemet kan resultere i termiske forbrændinger. Små elementer på op til 0,3 m må kun håndteres med beskyttelseshandsker eller holdes med tang.
Forsigtighed er også nødvendig ved arbejde med flusmiddel. Det er en yderst aggressiv blanding. Hvis det under lodning kommer på huden, skal arbejdet straks stoppes, og flusmidlet skal vaskes af huden med rigeligt sæbevand. Ellers kan der opstå ikke kun termiske, men også kemiske forbrændinger på huden.
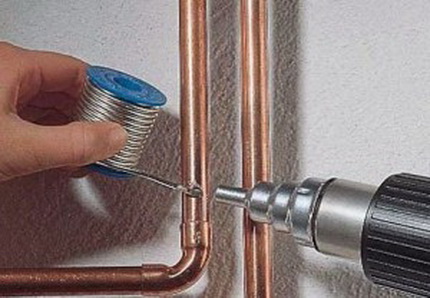
Arbejdstøj skal også vælges korrekt. Syntetiske stoffer er bestemt ikke egnede. Kunstfiber er meget følsomt over for høje temperaturer. Det smelter let og antændes, så derfor er det bedst at vælge tæt tøj af naturlig bomuld til arbejdet.
Endnu et vigtigt punkt. Når delene opvarmes, begynder flusmidlet at brænde. Dets dampe er farlige for mennesker. Derfor skal rummet, hvor der arbejdes med lodning af kobberrør, være godt ventileret.
Erfarne håndværkere råder dem, der første gang forsøger sig med lodning, til først at øve sig på rørafsnit. Praksis viser, at efter tre-fire selvfremstillede samlinger kan man allerede gå i gang med montering af rørsystemet. Det er desuden tilrådeligt at samle systemet på gulvet og først derefter begynde at lodde.
Det færdige rørsystem skal skylles grundigt med rent varmt vand for at fjerne loddemetal og flusmiddel fra indersiden af delene.
De vigtigste fejl, der begås ved lodning
Processen med lodning af kobberrør er ret enkel, men kræver en vis erfaring. Begyndere begår ofte fejl i arbejdet.
Lad os se på de vigtigste:
- Tilstedeværelse af fejl på overfladen af de dele, der skal samles. Sådanne defekter kan opstå under skæring af røret. Hvis lodning udføres oven på en defekt, vil sømmen være svag.
- Forurening på samlingsstedet for elementerne. Delene skal efter skæring og rengøring altid affedtes.
- Utilstrækkelig bredde af monteringsspalten. Ifølge reglerne skal spaltestørrelsen for dele med tværsnit fra 6 til 108 mm være fra 7 til 50 mm.
- Utilstrækkelig opvarmning af delene. I dette tilfælde vil loddemetallet ikke kunne smelte ordentligt sammen med basis. En sådan søm vil let ødelægges, selv under en lille belastning.
- Flusmidlet dækker ikke hele røroverfladen. Oxider forbliver på delens overflade, hvilket påvirker sømmenes kvalitet negativt.
- Overophedning af samlingsområdet. Det fører til afbrænding af flusmidlet og dannelse af oxid og skæl. Som resultat forringes samlingens kvalitet drastisk.
- Kontrol af en ikke-afkølet samling. Før man kontrollerer sømmenes kvalitet, skal man sikre sig, at røret er kølet af. Ellers vil samlingen uundgåeligt deformeres og miste styrke.
- Ignorering af sikkerhedsregler. Lodning udføres ved høje temperaturer og med brug af aggressive kemikalier. Beskyttelsesbeklædning, maske og handsker er obligatoriske.
Det kan være svært for en nybegynder selv at vurdere opvarmningsgraden af delene, så det kan være en god idé at invitere en professionel og lave de første samlinger under dennes vejledning.
Metoderne til konstruktion af varmekredse af kobberrør præsenteres i den følgende artikel, som vi anbefaler at læse.
Konklusioner og nyttig video om emnet
Endnu mere interessant information om lodning af kobberrør finder du i de følgende videoer.
Video #1. Funktioner ved højtemperaturlodning af kobber:
Video #2. Sådan lodder du korrekt kobberfittings:
Video #3. Hvilke typer flusmiddel findes til lodning:
Selvlodning af kobberrør er en nyttig færdighed, som helt sikkert vil komme husets gør-det-selv-mand til gode. Kobberrørssystemer holder meget længe og problemfrit. I betragtning af den ret høje pris på sådanne dele kan man spare betydeligt på selvsamling og få et højkvalitetsrørssystem til en overkommelig pris.
Har du personlig erfaring med at samle kobberrør ved lodning? Måske har du viden om nuancerne i arbejdet? Skriv venligst kommentarer i blokken nedenfor, stil spørgsmål, del din mening og billeder om artiklens emne.
 Lodning af polypropylenrør: regler for udførelse og gennemgang af mulige fejl
 Lodning af kobberrør med gasbrænder: nyttige tips og trin til selv at lodde
 Montering af kobberrør selv: installationsteknik for kobberrørledning
 Forbindelse af kobberrør: instruktioner og sammenligning af forskellige monteringsteknikker
 Sådan skærer du ind i et plastikrør: arbejdets karakteristika og gennemgang af alle vigtige detaljer
 Bøjle af PVC-rør: populære varianter + trin-for-trin vejledning
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
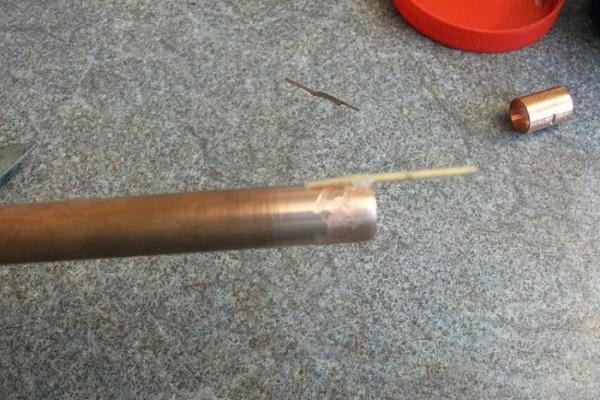
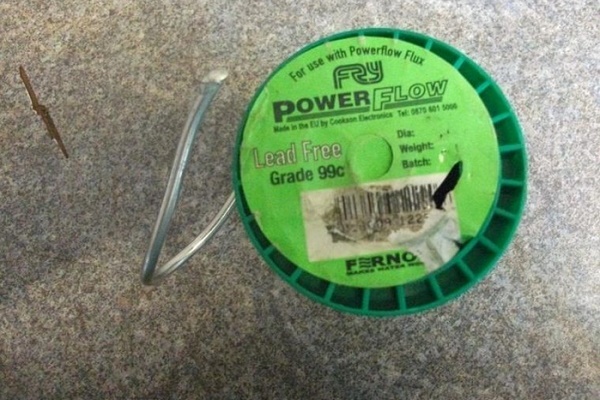
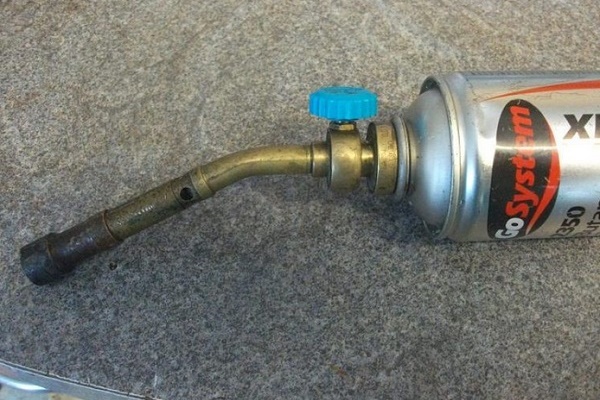
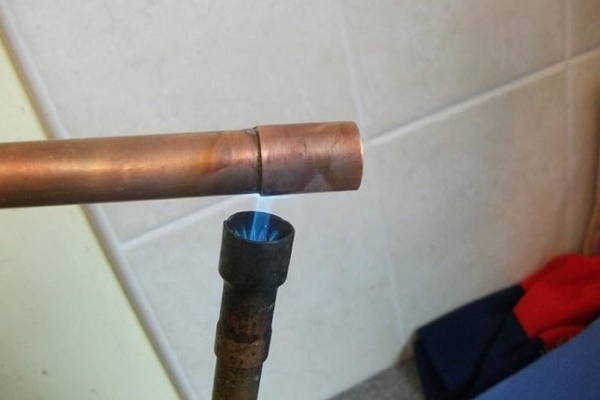
Jeg støder meget sjældent på kobberrør, de bliver faktisk sjældent brugt, da man foretrækker billigere og mere praktisk plastik. Men jeg har set sådanne rør i huse, der gør krav på status som “elite”. De passede perfekt ind i indretningen. Og jeg har også loddet dem. Jeg kan sige af personlig erfaring, at dette arbejde både er enkelt og har sine nuancer.
Kobber – er et medgørligt metal, det vil i sig selv ikke give dig problemer. Men hvis du selv begår fejl, vil lodningen på et tidspunkt begynde at lække. Til alle, der pludselig står over for at skulle lodde et kobberrør, vil jeg først og fremmest sige – vær ikke doven og spar ikke tid på forberedelsesarbejdet! En god start er halvdelen af arbejdet.
Hvis du dårligt affedter – lækker det. Hvis du dårligt renser – det samme. For det andet: moderat, men tilstrækkelig mængde flusmiddel. Hvis du sparer – lækker det. Hvis du overdriver – får du et grimt loddested. For det tredje: korrekt temperaturregime. Både overophedning og underophedning er lige dårligt. Generelt, hvis du skal lodde for første gang, er det bedst at finde et stykke kobberrør og øve dig, som på en kladde. Samtidig finder du ud af dine eventuelle fejl.