Trykprøvning af metal-plastrør: procedure og nuancer for udførelse af arbejdet

Et godt alternativ til traditionelle stålrør er teknologiske produkter af metalplast. Det er blevet særligt populært inden for VVS-området. Metalplast anvendes ved samling og reparation af tryksatte systemer, trykløse kredsløb til varmt og koldt vand samt varmesystemer.
Til dannelse af samlinger anvendes en enkel og tilgængelig metode – presning af metalplastrør. Vi fortæller, hvordan dette arbejde udføres, hvilket værktøj en gør-det-selv-VVS'er har brug for til at opbygge eller restaurere systemer. Vores anbefalinger vil hjælpe dig med at opnå det bedste resultat af højeste kvalitet.
Artiklens indhold:
Presning: begrebet i bred forstand
Selve begrebet «presning» for metalplastrør bør forstås i bred forstand. For eksempel forstås der ofte ved presning standardtest, der udføres hydraulisk eller pneumatisk.
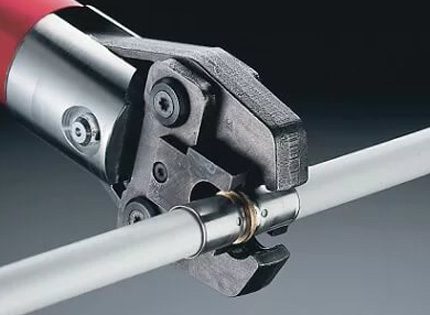
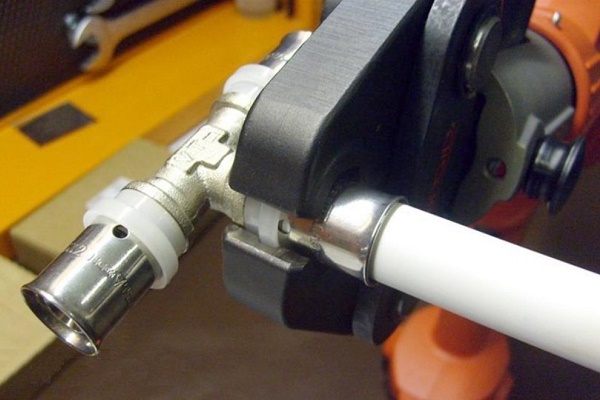
Men moderne praksis viser, at termen «presning» også er logisk passende for proceduren til samling af fitting og metalplastrør. Denne type samling udføres ved hjælp af en kraftpresningsteknologi med et specialværktøj (pressetang).
Uanset monteringsforhold og anvendte teknologier ledsages installation af vandledninger eller andre systemer baseret på metalplastrør af tætheds- og styrketest.
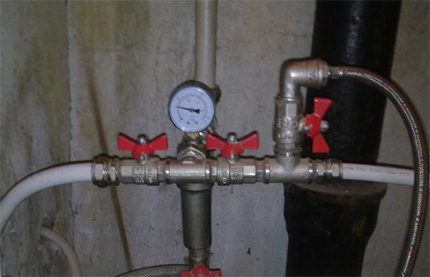
Som regel udføres testprocessen hydraulisk. Men muligheden for at udføre test ved pneumatisk metode er ikke udelukket.
Metoder til presning af metalplast
Den hydrauliske metode indebærer at fylde metal-plastrør med vand og derefter øge trykket til de specificerede værdier. Testene kan omfatte hele den installerede ledning eller kun individuelle sektioner.
Den pneumatiske metode bruger trykluft i stedet for vand. Denne trykprøvningsmetode anses for mindre effektiv og mere farlig end den hydrauliske variant. Og det er ligegyldigt, om det er metalrør eller metal-plastrør, der testes.
Mulighed #1: hydraulisk
Processen adskiller sig ikke fra standardmetoden, der bruges på stålvandledninger. Den eneste nuance er, at arbejdstrykket for plastrør er lavere end det, der accepteres for metalrør.
Derfor beregnes prøvetrykket under hensyntagen til standardindstillingerne for arbejdstryk for plastik efter formlen:
Ri = Rrp * 1,5,
Her er Ri prøvetrykket; Rrp er arbejdstrykket for plastrøret.
Vandtemperaturen inde i rørledningen tillades i intervallet positive værdier 5 – 40 ºC.
Procedureforløb:
- Forbered testsektionen (installer ventiler, propper).
- Installer 2 manometre på forskellige punkter i ledningen.
- Installer en luftudløser på det øverste niveau af ledningen.
- Tilslut en vandpumpe på det nederste niveau af ledningen.
- Fyld ledningen ved at tilføre vand fra det nederste niveau til det øverste.
- Åbn luftudløseren for at frigive luft fra systemet.
Inde i ledningen af metal-plastrør skal trykket øges langsomt, uden pludselige spring. Sådanne trykforhold sikres af en manuel hydraulisk presse.
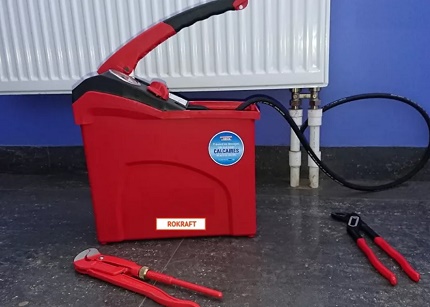
Indtil trykket når arbejdsniveauet, anbefales det at kontrollere mulige utætte områder visuelt med jævne mellemrum.
Sådanne områder er typisk:
- rør-i-rør-forbindelser;
- kontakt mellem rør og fitting;
- monteringspunkter for ventiler og propper.
Forøgelse af trykket i metal-plastrør til en værdi, der overstiger arbejdsparameteret med 1,5 gange, er kun tilladt, når der ikke er personer i nærheden af den testede ledning.
Det indstillede testtryk i rørledningen skal holdes i en bestemt tid. For en vandledning af metal-plastrør beregnet til husholdningsbrug er der fastsat en minimumsperiode på fem minutter.
I løbet af den accepterede minimumstesttid er trykfald ved kontrolmanometrenes monteringspunkter ikke tilladt. Når der observeres negative ændringer på kontrolmålerne, indikerer dette, at systemet ikke er helt tæt.
Trykket skal reduceres til arbejdsværdien, og mulige utætte steder langs hele metal-plastrørstrækningen skal kontrolleres grundigt. Eventuelle fejl skal udbedres, og testproceduren gentages.
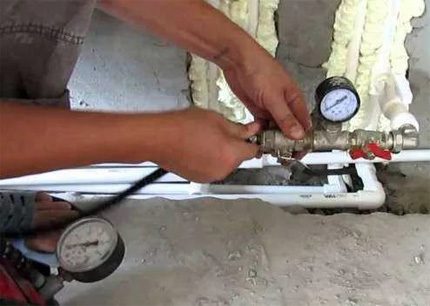
Tæthedstesten er bestået, når følgende betingelser er opfyldt:
- der visuelt ikke er konstateret utætheder;
- der visuelt ikke er konstateret revner i rørvæggene;
- der i fem minutter ikke er observeret trykændringer på kontrolmanometrene;
- der er ingen synlige deformationer af rørledningerne.
Det skal dog præciseres: hvis holdetiden overstiger fem minutters intervallet, tillades et mindre fald i testtrykket på grund af naturlige temperaturændringer i vandet inde i metal-plastrørene.
Mulighed #2: pneumatisk
Hvis en hydraulisk trykprøvning af en eller anden grund ikke er mulig, er et alternativ – pneumatisk test – tilladt.
Metoden for pneumatiske test adskiller sig lidt i måden at kontrollere tæthed på, men følger i det store hele den hydrauliske metode. Denne teknologi anvendes ikke så ofte på selve rørene, men til trykprøvning af individuelle enheder, f.eks. ekspansionsbeholdere, kedler, varmevekslere osv., og den finder bred anvendelse.
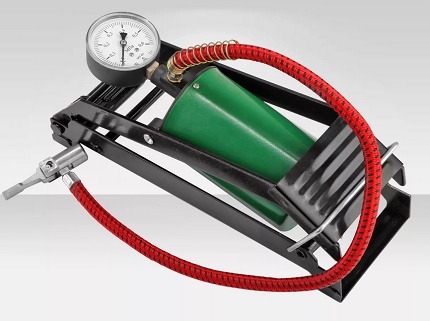
For at finde lækager under pneumatisk trykprøvning bruges normalt en sæbeopløsning. Den installerede ledning fyldes med luft under tryk Pi = Prp * 1,15, og potentielle lækagesteder sprøjtes med sæbeopløsning. Luftudslip identificeres ved bobledannelse.
Denne kontrolmetode gør det muligt visuelt at opdage selv mindre lækager. Men det er ret svært for inspektøren at overvåge lækager på steder, der er svært tilgængelige for visuel observation.
Pneumatisk testmetode er ganske velegnet til at teste tætheden af samlinger metal-plastrør med fittings eller efter "rør-i-rør"-princippet. Men når det kræves at teste rørsystemets styrke, er denne metode bestemt ikke den bedste. Her er det nødvendigt at bruge hydraulisk testning.
Presning som samlingsmetode
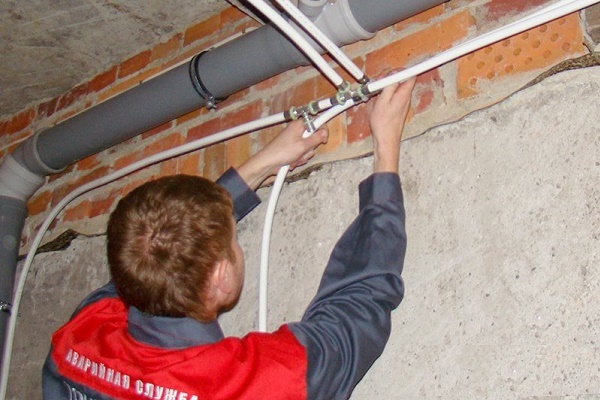
Praksis med montering af metal-plastrør omfatter anvendelse af flere metoder, der er egnede til at udføre forskellige samlinger:
- lodning;
- gevindsamling;
- presningsforbindelse.
Den sidste af de tre metoder er netop trykprøvning af metal-plastrøret i dets samling med fittingen.
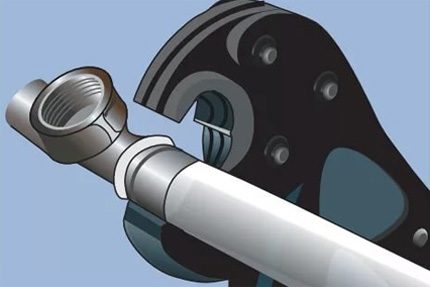
Metoden til en sådan trykprøvning er kendetegnet ved enkle trin, der er tilgængelige selv for en ikke-professionel VVS-installatør. Den eneste nuance er, at der kræves såkaldte presstænger – et specialværktøj, der skaber en pålidelig presforbindelse.
Generelt kræves følgende værktøjssæt til at udføre arbejdet med presningsmetoden:
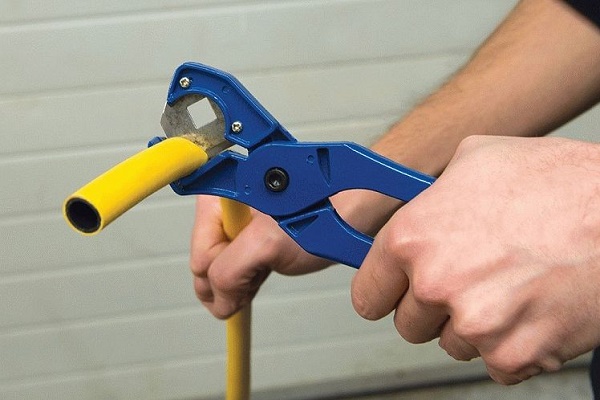
- rørskærer til metal-plastrør;
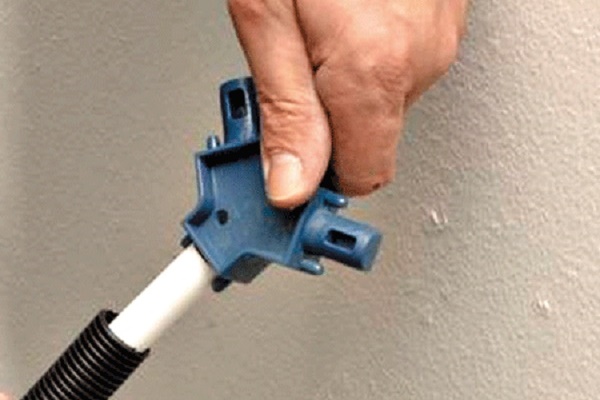
- kalibrator, udvider, affasningsværktøj;
- presstænger.
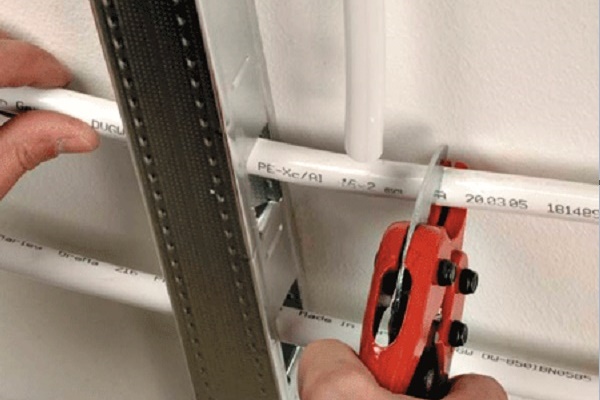
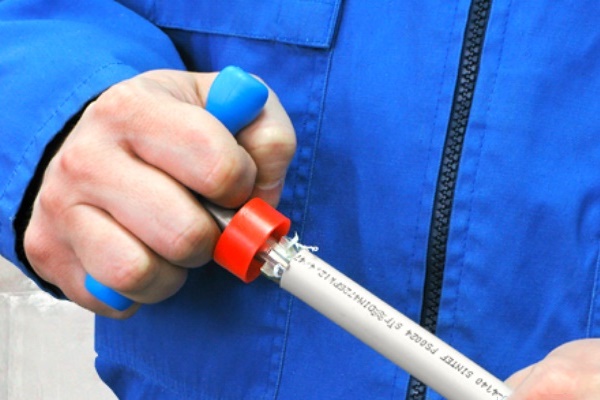
Med rørskæreren udføres et lige snit i den ønskede størrelse, uden deformation af røret og i ret vinkel. Med kalibratoren og affasningsværktøjet forberedes enden af metal-plastrøret til efterfølgende samling med fittingen.
Nogle gange er en udvider også nødvendig. Presstængerne indtager en særlig plads i processen. Det er med dette værktøj, at trykprøvningen af den forberedte samling udføres.
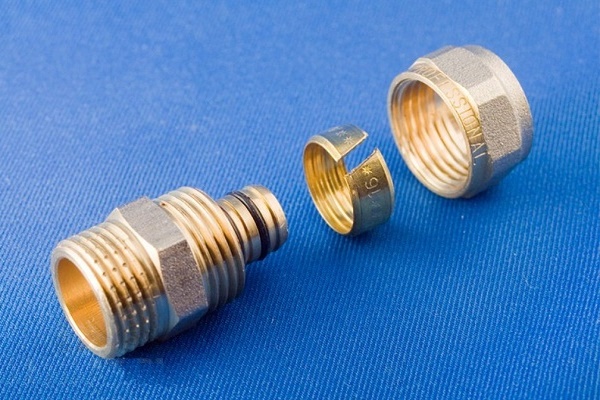
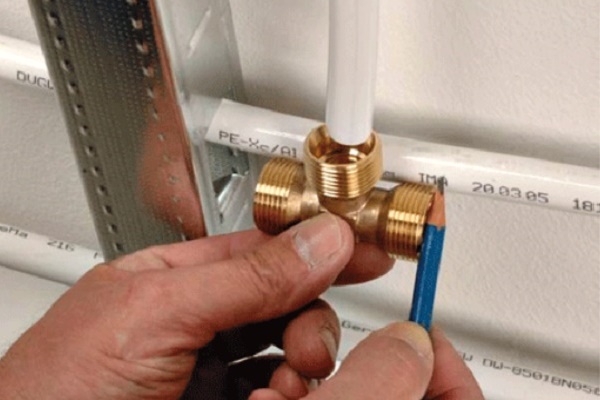
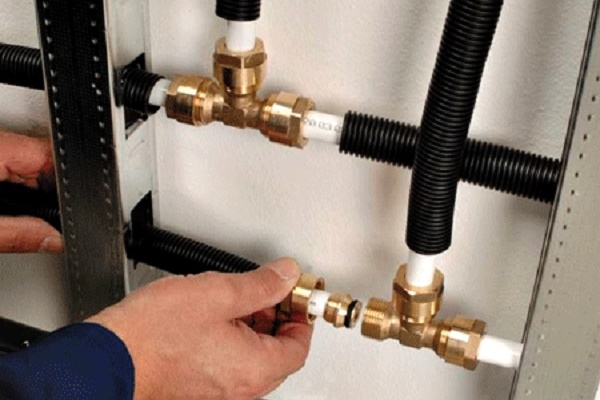
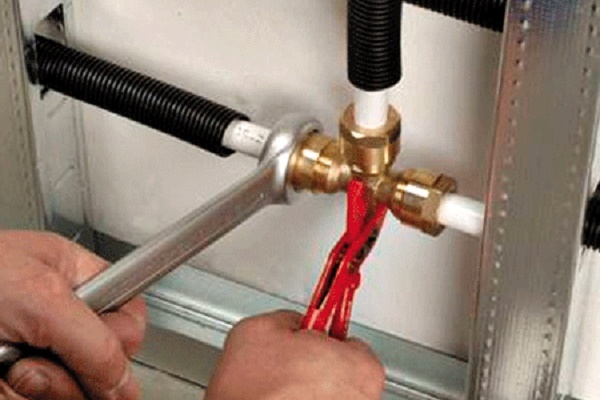
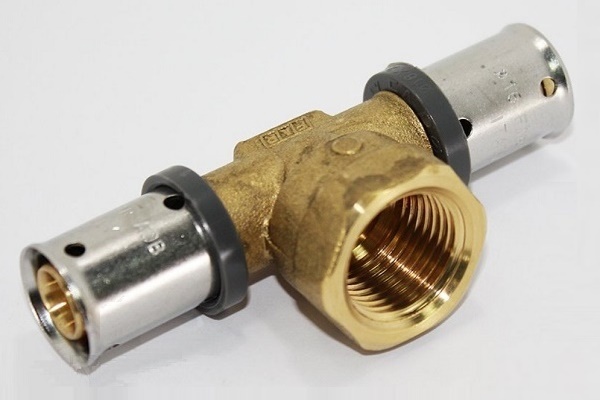
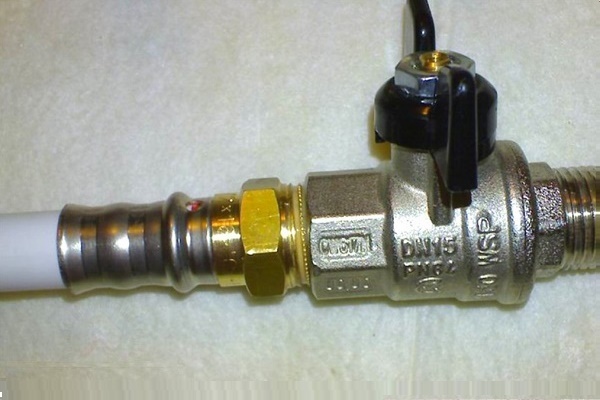
Ved samling af metal-plastrørledninger anvendes presfittings og kompressionsfittings (også kaldet gevindfittings), og deres installationstrin er stort set ens:
Sådan presser du et metalplastrør
Proceduren for presning i forbindelse med samling af metal-plastrør med fitting omfatter følgende rækkefølge:
- Skæring af metal-plastrør til den rette størrelse.
- Udførelse af kalibrering af enderne.
- Fjernelse af affasning i den indre radius.
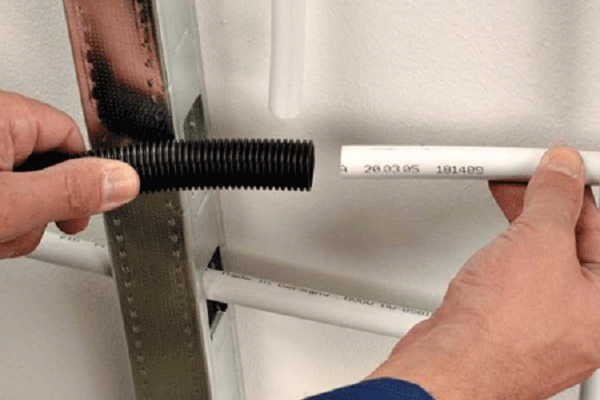
Derefter monteres en pressehylster på rørets ende.
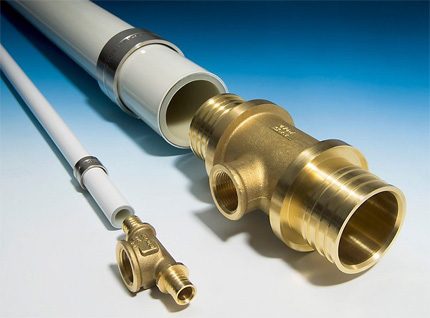
Efter disse handlinger indsættes fittingens studs i metal-plastrøret i enden, hvor pressehylsteret sidder. Pressehylsteret flyttes langs røret og placeres parallelt med studsen. Vejledning i arbejde med presfittings ved samling af metal-plastrørledning findes her, vi anbefaler at læse den nyttige information.
Placer presseværktøjet over samlingsområdet, forsynet med værktøj, der svarer til diameteren på rørledningen. Klem værktøjets håndtag helt i bund.
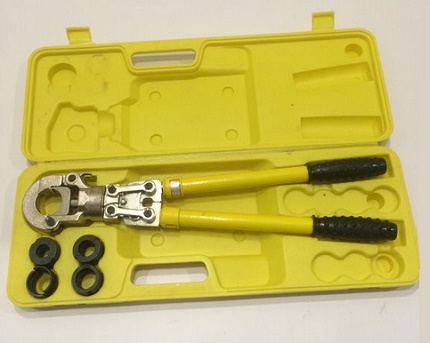
Sådanne handlinger er typiske ved presning med manuelt værktøj. Derudover findes der ud over manuelle presser også elektriske, hydrauliske og pneumatiske enheder.
Disse konstruktionsvarianter anvendes sjældent i hjemmet. Deres formål er industri- og produktionssektoren. Konfigurationsmæssigt adskiller de sig også meget fra håndmodeller.
Der skal bemærkes nogle særlige forhold ved arbejde med pressecangetænger. Kun engangspressing er tilladt. Hvis det af en eller anden grund ikke lykkes at lave en kvalitetspressing første gang, bør du ikke forsøge at gentage handlingen. Den defekte presning skal fjernes, og presseproceduren skal udføres igen.
Fordele og ulemper ved presning
Når man vurderer forbindelsen af metal-plast rør udført med pressecangetænger, kan man ikke undgå at bemærke fordele og ulemper.
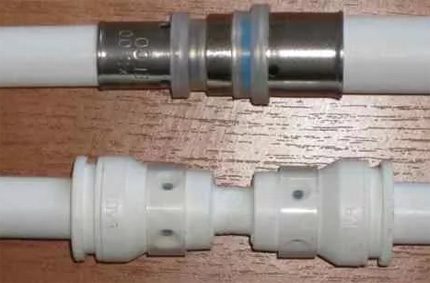
Både de ene og de andre bestemmer betingelserne for, hvor netop denne metode er velegnet.
Listen over noterede fordele ser således ud:
- der skabes en vedligeholdelsesfri forbindelse;
- designet til høje arbejdstryk;
- høj mekanisk styrke;
- lang levetid;
- let, enkel og hurtig montering.
Med hensyn til de eksisterende ulemper fremhæver specialister også nogle faktorer og forbinder dem normalt med service- eller installationskriterier:
- der skabes en uadskillelig forbindelse;
- der kræves specialværktøj (pressecangetænger).
Ulempen er også, at enhver pressefejl gør hele arbejdet ugyldigt.
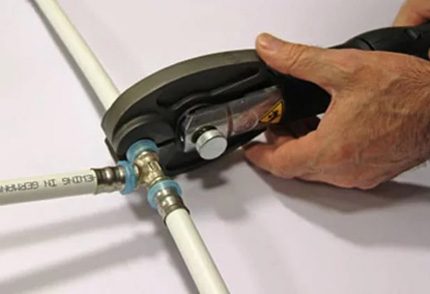
Ud over de nævnte ulemper kan man tilføje den høje pris på hovedværktøjet – pressecangetænger.
Ganske vist har det manuelle værktøj til husholdningsbrug en pris, der ikke er så høj som automatiske konstruktioner. Men selv i dette tilfælde er det ikke fordelagtigt at købe, da behovet for værktøjet reelt er engangs.
Konklusioner og nyttig video om emnet
Fra videoen kan du lære, hvordan du arbejder med mekaniske pressecangetænger, nemlig – hvordan man presser fittings til metal-plast rør.
Montering af metal-plastrør ved krympning anbefales udført ved omgivelsestemperaturer på ikke under +10°C. Det indkøbte materiale (rør) bør opbevares under de nye forhold i mindst 24 timer, før monteringen påbegyndes.
Det monterede vandforsyningssystem skal underkastes tætheds- og styrkeprøvning ved hydrauliske og pneumatiske test.
Har du erfaring med metal-plastrør og samling af dem? Behersker du de tekniske finesser ved udførelsen af dette arbejde, som ikke er dækket i artiklen? Skriv venligst kommentarer i blokformularen nedenfor, stil spørgsmål, publicer billeder.
 Presse fittings til metal-plast rør: typer, mærkning, formål + eksempel på monteringsarbejde
 Skæring af rør i vinkel: fordele og ulemper ved forskellige metoder + eksempel på udførelse
 Hvordan udføres bøjning af metalrør: tekniske detaljer ved udførelsen
 Montering af metal-plastrør selv: samlingsteknik og eksempler på rørføring
 Lodning af polypropylenrør: regler for udførelse og gennemgang af mulige fejl
 Udskiftning af rør i badeværelset: trin-for-trin guide til arbejdet
 Hvad koster det at tilslutte gas til et privat hus: prisen for at organisere gasforsyning
 Bedste vaskemaskiner med tørring: rangering af modeller og køberråd
 Hvad er lysets farvetemperatur og nuancer ved valg af lampetemperatur efter dine behov
 Udskiftning af gasvandvarmer i lejlighed: dokumentation for udskiftning + grundlæggende regler og krav
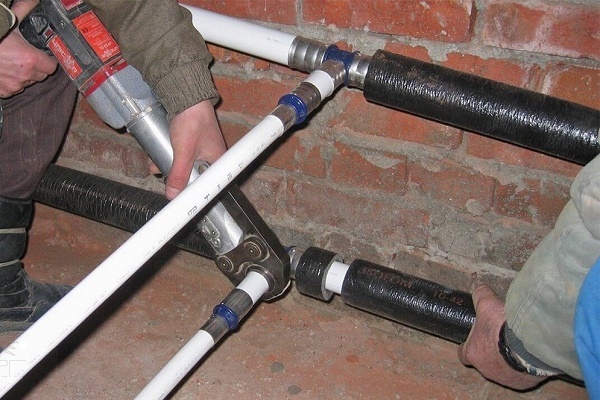
Hvis du har det nødvendige værktøj (specialrørskærer og presstang), er presning af metal-plastrør ikke noget stort problem og er temmelig let at gøre selv. Hvis noget er uklart, kan du blot se et par videoer, som der er masser af på nettet. En anden sag er, at ikke alle har værktøjet, og det er ikke billigt.
Der er heller ingen mening i at købe dem, hvis du ikke gør det professionelt. Jeg lejede den presstang, nu er der masser af firmaer, hvor man kan gøre det.
Hej. Skal du affase ved fremstilling af rør på skæringsstedet?